1. ZAKRES
Niniejszy standard SAE ma na celu ustalenie jednolitych metod testowania określonych typów rur ze stali węglowej i stali stopowej wymienionych w punkcie 2.1.1. Wskazane kryteria testowe i wydajnościowe stosowane do poszczególnych rodzajów rur są określone w odpowiednich specyfikacjach SAE J.
2. ODWOŁANIA
2.1 Dostępne publikacje
Poniższe publikacje stanowią część niniejszego raportu informacyjnego w zakresie, który został określony. Obowiązuje najnowsze wydanie każdej z publikacji.
2.1.1 Publikacje SAE
Dostępne u SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (w USA i Kanadzie) lub 724-776-4970 (poza USA), www.sae.org.
SAE J356 Rury stalowe niskowęglowe z kontrolowanym spawem, normalizowane do gięcia, podwójnego rozflansowania i formowania brzegów
SAE J518 Przyłącza hydrauliczne z kołnierzami do rur i węży, typ czteroboltowy z kołnierzem dzielonym
SAE J524 Rury stalowe niskowęglowe bezszwowe, utwardzane do gięcia i rozflansowania
SAE J525 Rury stalowe niskowęglowe spawane i ciągnione na zimno, utwardzane do gięcia i rozflansowania
SAE J526 Rury stalowe niskowęglowe spawane
SAE J527 Rury stalowe niskowęglowe dwuścienne lutowane
SAE J533 Rozflansowania do rur
SAE J1065 Nominalne ciśnienia robocze referencyjne dla rur hydraulicznych stalowych
SAE J1453-1 Specyfikacja przyłączy uszczelnianych pierścieniem O-ring: Część 1 — szczegóły połączeń rurowych oraz ogólne wymagania dotyczące wydajności i testów
SAE J1453-2 Specyfikacja przyłączy uszczelnianych pierścieniem O-ring: Część 2 — wymagania, wymiary i testy dla złącz stalowych, przegrodowych, obrotowych, tulei lutanych, zaślepek i przyłączy z końcówkami gwintowanymi metrycznymi ISO 6149-2
SAE J1453-3 Specyfikacja przyłączy uszczelnianych pierścieniem O-ring: Część 3 — wymagania, wymiary i testy dla złącz stalowych, przegrodowych, obrotowych, tulei lutanych, przyłączy, zaślepek i przyłączy z końcówkami gwintowanymi calowymi SAE J1926-2
SAE J2435 Rury stalowe SAE 1021 z kontrolowanym spawem, normalizowane do gięcia, rozflansowania i formowania brzegów
SAE J2467 Rury stalowe SAE 1021 spawane i ciągnione na zimno, normalizowane do gięcia i rozflansowania
SAE J2592 Rury stalowe do ogólnego użytku — zrozumienie badań nieniszczących rur stalowych
SAE J2613 Rury hydrauliczne ze stali wysokowytrzymałościowej o niskiej zawartości stopów, z kontrolowanym spawem, podkrytycznie utwardzane do gięcia, podwójnego rozflansowania i gięcia
SAE J2614 Rury hydrauliczne ze stali wysokowytrzymałościowej o niskiej zawartości stopów, spawane i ciągnione na zimno, podkrytycznie utwardzane do gięcia i rozflansowania
SAE J2832 Rury hydrauliczne ze stali wysokowytrzymałościowej (wytrzymałość na rozciąganie 690 MPa) o niskiej zawartości stopów, z kontrolowanym spawem, odprężone utwardzone do gięcia i podwójnego rozflansowania
SAE J2833 Rury hydrauliczne ze stali wysokowytrzymałościowej (wytrzymałość na rozciąganie 690 MPa) o niskiej zawartości stopów, spawane i ciągnione na zimno, odprężone utwardzone do gięcia i rozflansowania
2.1.2 Publikacje ASTM
Dostępne u ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Standardowe metody i definicje do badań mechanicznych wyrobów stalowych
ASTM A 450/A 450M Standardowa specyfikacja dotycząca ogólnych wymagań dla rur ze stali węglowej, stali żaroodpornej oraz stali austenitycznej
ASTM E 8 Metody badania rozciągania materiałów metalicznych
ASTM E 8M Metody badania rozciągania materiałów metalicznych [metryczne]
2.2 Powiązane publikacje
Poniższe publikacje mają charakter informacyjny i nie stanowią obligatoryjnej części niniejszego dokumentu.
2.2.1 Publikacje SAE
Dostępne u SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (w USA i Kanadzie) lub 724-776-4970 (poza USA), www.sae.org.
SAE J514 Złączki rurowe hydrauliczne
SAE J1290 System hamulcowy hydrauliczny samochodowy — połączenia rurowe metryczne
SAE J2551 Zalecane praktyki dotyczące zastosowań rur metalowych jako przewodów płynów
SAE J2593 Raport informacyjny dotyczący instalacji przewodów płynów i złącz
SAE J2658 Zespoły rurowe metalowe do napędów hydraulicznych i ogólnego użytku — metody testowe dla zespołów rurowych hydraulicznych
2.2.2 Publikacje ISO
Dostępne u ANSI, 25 West 43rd Street, Nowy Jork, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Układy i komponenty siłownika hydraulicznego — ciśnienia nominalne
ISO 3304 Bezszwowe precyzyjne rury stalowe z prostymi końcami — warunki techniczne dostawy
ISO 3305 Spawane precyzyjne rury stalowe z prostymi końcami — warunki techniczne dostawy
ISO 4397 Złączki i powiązane komponenty — nominalne średnice zewnętrzne rur i nominalne średnice wewnętrzne węży
ISO 4399 Złączki i powiązane komponenty — ciśnienia nominalne
ISO 4406 Siły hydrauliczne — płyny — metoda kodowania stopnia zanieczyszczenia cząstkami stałymi
ISO 5598 Układy i komponenty siłownika hydraulicznego — słownictwo
ISO 6162-1 Siły hydrauliczne — złączki kołnierzowe z klamrami dzielonymi lub jednoczęściowymi oraz śrubami metrycznymi lub calowymi — Część 1: Kołnierzowe złączki do pracy przy ciśnieniu od 3,5 MPa (35 bar) do 35 MPa (350 bar), DN 13 do DN 127
ISO 6162-2 Siły hydrauliczne — złączki kołnierzowe z klamrami dzielonymi lub jednoczęściowymi oraz śrubami metrycznymi lub calowymi — Część 2: Kołnierzowe złączki do pracy przy ciśnieniu od 35 MPa (350 bar) do 40 MPa (400 bar), DN 13 do DN 51
ISO 6605 Testy i procedury testowe
ISO 8434-1 Metalowe złączki rurowe do napędów hydraulicznych i ogólnego użytku — Część 1: Złączki dociskowe 24°
ISO 8434-2 Metalowe złączki rurowe do napędów hydraulicznych i ogólnego użytku — Część 2: Złączki rozflansowane 37°
ISO 8434-3 Metalowe złączki rurowe do napędów hydraulicznych i ogólnego użytku — Część 3: Złączki uszczelniane pierścieniem O-ring
ISO 8434-4 Metalowe złączki rurowe do napędów hydraulicznych i ogólnego użytku — Część 4: Złączki stożkowe 24° z pierścieniami do przytwierdzenia spawem
ISO 10583 Metody testowe złączek rurowych
ISO 10763 Rury stalowe z prostymi końcami, bezszwowe i spawane — wymiary i nominalne ciśnienia robocze
3. PROCEDURY TESTOWE
O ile nie określono inaczej, należy stosować procedury testowe opisane w aktualnym wydaniu normy ASTM A 370 „Standardowe metody i definicje do badań mechanicznych wyrobów stalowych”.
Jednakże w przypadku sprzeczności między specyfikacjami ASTM a tymi opisanymi w niniejszym dokumencie, pierwszeństwo ma niniejsza specyfikacja SAE.
3.1 Częstotliwość testów
Istnieje wiele czynników wpływających na wymaganą częstotliwość tych testów, w tym:
a. Średnica rury
b. Ilość produkowanych sztuk w partii
c. Typ sprzętu produkcyjnego
d. Metody produkcji
e. Zastosowanie końcowe
f. Materiał
Zatem odpowiedzialność za określenie rodzaju testu i jego częstotliwości, które zapewnią, że rura spełnia zarówno standardy SAE, jak i potrzeby oraz wymagania użytkownika, spoczywa na producencie i użytkowniku.
4. PRÓBKI DO TESTÓW
Zgodnie z normą ASTM A 370 „Standardowe metody i definicje do badań mechanicznych wyrobów stalowych”, próbki do testów mechanicznych muszą mieć gładkie końce i być wolne od wad. Jeśli próba przed testem wykazuje zadziory, wady lub niedoskonałości obróbki, może zostać odrzucona, a wybrana zostanie inna próba. Próbki pobierane są z rur, które nie zostały poddane dodatkowym operacjom po wykonaniu zgodnie z odpowiednią specyfikacją. Wszystkie testy przeprowadzane są w temperaturze pokojowej.
5. TESTY WYDAJNOŚCIOWE
Testy wymienione w tej sekcji są wybierane i przeprowadzane na podstawie porozumienia pomiędzy dostawcą a klientem.
5.1 Test spłaszczania
Próbki o długości około 75 mm nie mogą pękać ani wykazywać żadnych wad po spłaszczeniu między równoległymi płytami do odległości równej trzykrotności grubości ścianki badanego odcinka. W przypadku rur spawanych spaw umieszczany jest pod kątem 90° do kierunku działania siły. Niewielkie pęknięcia wynikające z drobnych niedoskonałości powierzchni nie stanowią podstawy do odrzucenia.
5.2 Test odwróconego spłaszczania
Próbki przecinane są wzdłużowo pod kątem 90° po obu stronach spawu. Odcinek zawierający spaw otwiera się i spłaszcza tak, aby spaw znajdował się w miejscu największego zagięcia. Nie może wystąpić żadne pęknięcie, łuszczenie się metalu ani brak penetracji spawu czy przełamania spowodowane przez kontrolę lub usuwanie nadlewów.
5.3 Test gięcia
Jeśli konieczne jest wykonanie gięcia, klient powinien określić odpowiednią metodę testową w momencie zakupu.
5.4 Test rozszerzania
Próbki poddawane są rozszerzaniu na hartowanym walcu stożkowym o nachyleniu od 0,1 do 1,0, aż do momentu, gdy średnica zewnętrzna zwiększy się o 25% bez widocznych pęknięć lub wad.
5.5 Test rozflansowania
5.5.1 Flange 37° i 45° SAE J533
5.5.1.1 Podwójne rozflansowanie — Metoda A
Odcinki z kwadratowymi i fazowanymi końcami muszą wytrzymać podwójne rozflansowanie na jednym końcu do wymiarów określonych w SAE J533. Badany odcinek mocno i prosto umieszcza się w matrycy i tłoku, następnie dociska się go równolegle do osi rury. Rozflansowanie przedstawione na Rycinie 1 nie może wykazywać żadnych pęknięć ani wad.
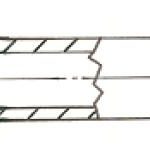
RYCINA 1 — PODWÓJNE ROZFLANSOWANIE 37° — METODA A
(WYNIK: SAE J533)
5.5.1.2 Podwójne rozflansowanie — Metoda B
Odcinki z kwadratowymi i fazowanymi końcami muszą wytrzymać pojedyncze rozflansowanie na jednym końcu do wymiarów określonych w SAE J533. Badany odcinek mocno i prosto umieszcza się w matrycy i tłoku, następnie dociska się go równolegle do osi rury. Rozflansowanie przedstawione na Rycinie 2 nie może wykazywać żadnych pęknięć ani wad, z wyjątkiem oddzielenia zewnętrznego zgrzewu, które może wynosić maksymalnie 3,1 mm i dotyczyć wyłącznie zewnętrznej warstwy.
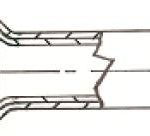
RYCINA 2 — PODWÓJNE ROZFLANSOWANIE 37° DWUŚCIENNEJ RURY — METODA B
(WYNIK: SAE J533)
5.5.1.3 Pojedyncze rozflansowanie
Odcinki testowe o zrównanych i zaokrąglonych krawędziach muszą wytrzymać pojedyncze rozflansowanie na jednym końcu do wymiarów określonych w normie SAE J533. Odcinek testowy powinien być mocno i prosto umieszczony w matrycy i tłoku podczas ich przesuwania, a także prowadzony równolegle do osi rury. Rozflansowanie przedstawione na Rysunku 3 nie może wykazywać żadnych śladów pęknięć ani wad.
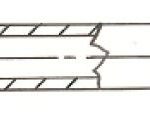 RYCZK 3 – RURA Z POJEDYNCZYM ROZFLANSOWANIEM POD KĄTEM 37°
(REF: SAE J533)
5.5.2 Rozflansowania SAE J1453 ORFS i SAE J518
5.5.2.1 Podwójne rozflansowanie
Odcinki testowe o zrównanych i zaokrąglonych krawędziach muszą wytrzymać podwójne rozflansowanie na jednym końcu do wymiarów określonych w rozflansowaniach SAE J1453 i SAE J518. Odcinek testowy powinien być mocno i prosto umieszczony w matrycy i tłoku podczas ich przesuwania, a także prowadzony równolegle do osi rury. Rozflansowanie przedstawione na Rysunku 4 nie może wykazywać żadnych śladów pęknięć ani wad.
RYCZK 4 – KOŃCÓWKA RURY Z PODWÓJNYM ROZFLANSOWANIEM ORFS
(REF: ZOBACZ ROZFLANSOWANIA SAE J1453 I SAE J518)
5.5.2.2 Pojedyncze rozflansowanie
Odcinki testowe o zrównanych i zaokrąglonych krawędziach muszą wytrzymać pojedyncze rozflansowanie na jednym końcu do wymiarów określonych w rozflansowaniach SAE J1453 i SAE J518. Odcinek testowy powinien być mocno i prosto umieszczony w matrycy i tłoku podczas ich przesuwania, a także prowadzony równolegle do osi rury. Rozflansowanie przedstawione na Rysunku 5 nie może wykazywać żadnych śladów pęknięć ani wad.
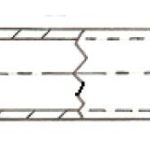
RYCZK 5 – KOŃCÓWKA RURY Z POJEDYNCZYM ROZFLANSOWANIEM ORFS
(REF: ZOBACZ ROZFLANSOWANIA SAE J1453 I SAE J518)
5.6 Test twardości
Testy twardości należy przeprowadzać na wewnętrznej powierzchni próbek testowych. Ten test nie jest wymagany dla rur o nominalnej grubości ścianki mniejszej niż 1,7 mm. Takie rury muszą spełniać wszystkie pozostałe wymagania dotyczące właściwości mechanicznych i wydajności.
5.7 Wytrzymałość na rozciąganie
Należy stosować procedury testowe opisane w aktualnym wydaniu norm ASTM E 8—Metody badania wytrzymałości na rozciąganie materiałów metalicznych lub ASTM E 8M—Metody badania wytrzymałości na rozciąganie materiałów metalicznych [metryczne].
5.8 Test wydłużenia
Jeśli odsetek wydłużenia próbki testowej jest mniejszy niż określony w odpowiedniej specyfikacji rury, a także jeśli dowolna część pęknięcia znajduje się poza obszarem 19 mm od środka długości mierzonej, co wskazują narysowane wcześniej na próbie znaki, dopuszcza się ponowne przetestowanie.
5.9 Test ciśnienia próbującego
W razie potrzeby rura powinna zostać poddana hydrostatycznemu testowi przy dwukrotnym wartości obliczonego referencyjnego ciśnienia roboczego w stosunku 4:1. Ten test ciśnienia próbującego poddaje materiał odpowiedniemu poziomowi naprężenia, aby ustalić zdolność rury do pracy w granicach plastyczności. Nie może wystąpić żadna forma uszkodzenia, a testowany egzemplarz musi zachować wymiary. Ciśnienia testowe określa się według następującego wzoru znormy SAE J1065 Referencyjne ciśnienia robocze dla rur hydraulicznych ze stali:
Ciśnienie pękania – Pb = Rm,min * In (D/d) (Równ. 1)
Ciśnienie próbujące −Pp = Pb/2 (Równ. 2)
gdzie:
Pb to nominalne statyczne referencyjne ciśnienie pękania w MPa (mega paskal)
Pp to nominalne referencyjne ciśnienie próbujące w MPa (mega paskal)
Rm, min to minimalna wytrzymałość na rozciąganie
In to logarytm naturalny, zwany również log e
D to nominalna średnica zewnętrzna rury
d to nominalna średnica wewnętrzna rury
Żadna rura nie może być testowana przy ciśnieniu hydrostatycznym przekraczającym 35 MPa, chyba że zostało to określone i wspólnie uzgodnione przez dostawcę i klienta.
UWAGA: Te wzory oraz wywiedzione nominalne referencyjne ciśnienia próbujące dotyczą wyłącznie rur przeznaczonych do zastosowań hydraulicznych, których minimalna wytrzymałość na rozciąganie stanowi co najmniej 50% minimalnej wytrzymałości na rozciąganie. Przy obliczaniu nominalnych referencyjnych ciśnień próbujących dla materiałów rur, w których ten stosunek wynosi mniej niż 50%, należy stosować wzory zawarte w „Aneksie A” normy SAE J1065 Oceny ciśnień dla rur hydraulicznych i kształtek.
5.10 Niekonstruktywne testy elektroniczne
Na mocy wzajemnej zgody kupującego i producenta, zamiast testu hydrostatycznego wszystkie rury mogą być poddawane niekonstruktywnym testom elektronicznym (takim jak test prądów wirowych, testu ucieczki strumienia magnetycznego lub ultradźwiękowego), które są w stanie wykryć defekty uniemożliwiające przejście testu ciśnienia próbującego. Rury muszą spełniać wymagania określone w normie ASTM A 450/A 450M Standardowa specyfikacja ogólna dla rur ze stali węglowej, stopów ferrytycznych i austenitycznych, paragraf 24.10 Ocena niedoskonałości. Więcej informacji na temat różnych typów i zastosowań niekonstruktywnych testów elektronicznych dla rur można znaleźć w normie SAE J2592 Rury ze stali węglowej do ogólnego użytku — Rozumienie niekonstruktywnych testów dla rur ze stali węglowej.