0. WSTĘP
0.1 Niniejszy standard indyjski został przyjęty przez Instytut Standardów Indyjskich 15 lipca 1976 r., po zatwierdzeniu projektu przez Sekcję Rur, Przewodów i Armatury Stalowej przez Radę Działu Konstrukcji i Metali.
0.2 Od dawna istniała potrzeba stosowania stalowych rur lutowanych miedzią, wykorzystywanych szczególnie w przemyśle motoryzacyjnym, chłodniczym i piekarniczym do układów paliwowych, hamulcowych, olejowych oraz w urządzeniach grzewczych i chłodniczych. Istnieje nadzieja, że niniejszy standard dostarczy niezbędnych wskazówek dla przemysłu i użytkowników.
0.3 Przy opracowaniu tego standardu skorzystano z normy ASTM: A 254-1970 „Specyfikacja na stalowe rury lutowane miedzią” wydanej przez Amerykańskie Towarzystwo Badania Materiałów.
0.4 W celu ustalenia, czy spełniono określony wymóg niniejszego standardu, ostateczna wartość, obserwowana lub obliczona, wyrażająca wynik badania lub analizy, powinna być zaokrąglona zgodnie z IS : 2-1960*. Liczba miejsc znaczących zachowanych w zaokrąglonej wartości powinna być taka sama jak w przypadku wartości podanej w tym standardzie.
1. ZAKRES
1.1 Niniejszy standard obejmuje dwie klasy stalowych rur lutowanych miedzią, odpowiednich do ogólnego zastosowania w technice, w szczególności w przemyśle motoryzacyjnym, chłodniczym i piekarniczym do układów paliwowych, hamulcowych, olejowych, a także w urządzeniach grzewczych i chłodniczych itp.
2. DOSTAWA MATERIAŁU 2.1 Ogólne wymagania dotyczące dostawy stalowych rur lutowanych miedzią powinny być zgodne z IS : 1387-1967.
3. PRODUKCJA
3.1 Stal powinna być stalią aluminiowaną, rymsową lub kapielową i powinna być wytwarzana w hutach otwartopojazdowych, elektrycznych, w procesie z użyciem tlenu zasadnego lub w kombinacji tych procesów.
3.2 Rury powinny być wytwarzane poprzez zwijanie taśmy stalowej pokrytej elektrolitycznie miedzią w formę rur, a następnie lutowanie w atmosferze redukującej.
3.3 Rury lutowane klasy 1 powinny być wykonane zgodnie z rysunkiem 1.
3.4 Rury lutowane klasy 2 powinny być wykonane zgodnie z rysunkiem 2.
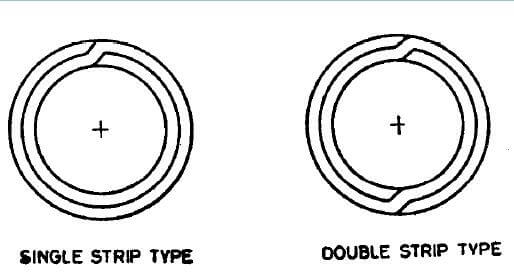
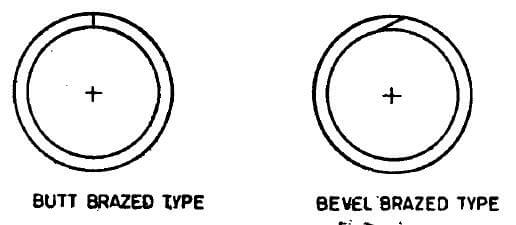
4. WYMAGANIA CHEMICZNE
4.1 Stal, po przeanalizowaniu zgodnie z odpowiednimi częściami IS: 228, powinna spełniać następujące wymagania:
| Element | Odwzorowanie procentowe, maks. |
| Węgiel | 0,10 |
| Mangan | 0,50 |
| Fosfor | 0,035 |
| Siarka | 0,035 |
4.2 Każdy żar powinien być przeanalizowany przez producenta stali w celu określenia zawartości elementów wymienionych w punkcie 4.1. Ustalony w ten sposób skład chemiczny powinien zostać przedstawiony nabywcy stali lub jego przedstawicielowi i powinien odpowiadać określonym wymaganiom.
5. WYMAGANIA MECHANICZNE
5.1 Test rozciągania – próbki powinny być pobierane z końców rur (przed obróbką na zimno) i testowane zgodnie z IS : 1894-19727, przy czym powinny spełniać następujące wymagania:
| Wytrzymałość na rozciąganie | 290 N/mm2, min |
| Granica plastyczności | N/mm2, min |
| Wydłużenie na długości mierniczej 65 mm | N/mm2, min |
5.2 Test spłaszczania – test powinien być przeprowadzany zgodnie z IS : 2328-1963:. Pierścień o długości co najmniej 65 mm, wycięty z jednego końca wybranej rury, powinien, w stanie zimnym, zostać spłaszczony między dwiema równoległymi płaszczyznami bez widocznych pęknięć ani defektów, aż do momentu, gdy ściany wewnętrzne zetkną się ze sobą. W przypadku rur klasy 2 szew powinien być umieszczony tak, aby podczas spłaszczania był narażony na największe odkształcenia.
5.3 Test rozszerzania – powinien być przeprowadzany zgodnie z IS : 2335-19635. Odcinek rury o długości około 50 mm powinien wytrzymać rozszerzenie na stożku o kącie środkowym 30°, aż do momentu, gdy średnica zewnętrzna na rozszerzonym końcu wzrośnie o 20% bez pęknięć lub innych defektów. Przed testem rozszerzania rury powinny być przecięte, zakończone płasko, opatrzone koronką i oczyszczone z zadziorów. Podczas testu rozszerzania rura i stożek powinny pozostawać koncentryczne.
5.4 Test gięcia – test powinien być przeprowadzany zgodnie z IS : 2329-1963*. Wybrana do testu rura powinna wytrzymać zagięcie wokół cylindrycznego formera o promieniu 360°, przy czym linia spoiny powinna znajdować się pod kątem 90° do płaszczyzny gięcia. Średnica formera powinna wynosić sześć razy więcej niż średnica zewnętrzna rury. Próbka powinna wytrzymać ten test bez zaklinowania, pęknięć lub innych defektów.
5.5 Test nośności przy gięciu – jeśli rura zgięta ręcznie w kształcie spinacza do włosów (szew znajduje się po stronie wewnętrznej) zostaje złamana przez odwrotne gięcie wzdłuż promienia gięcia w kierunku prostopadłym do osi zgięcia, ściany rury nie powinny się rozwarstwić, a szew nie powinien pęknąć.
5.6 Badania nieniszczące – rury powinny być w 100% sprawdzane pod kątem jakości lutowania i defektów powierzchniowych metodami nieniszczącymi w trakcie produkcji (patrz IS : 4853-19687 i IS : 7343-1974:).
6. TEST HYDRAULICZNY
6.1 Każda rura powinna wytrzymać test hydrauliczny przez 5 sekund bez żadnych oznak uszkodzenia, przy ciśnieniu obliczonym według następującego wzoru:
P=2St/D
gdzie
P = ciśnienie hydrauliczne w N/mm2;
S = dopuszczalne naprężenie materiału, tj.;
110 N/mm² dla klasy I
45 N/mm² dla klasy II;
t = grubość ściany rury w mm; oraz
D = średnica zewnętrzna rury w mm.
7. CZYSTOŚĆ POWIERZCHNI WNETRZNEJ
7.1 Kiedy jest to określone przez nabywcę, rury przeznaczone do określonych zastosowań, takich jak skraplacze chłodnicze, powinny spełniać następujące wymagania dotyczące czystości wewnętrznej.
7.1.1 Po umyciu wnętrza odcinka rury rektyfikowanym chloroformem lub rektyfikowanym trichloroetylenem, reszta pozostająca po odparowaniu rozpuszczalnika nie może przekraczać 0,194 g/m* powierzchni wewnętrznej. Aby przeprowadzić test, należy przepuścić 100 ml rozpuszczalnika przez rurę i zebrać go. Łączna długość badanego odcinka rury nie może być mniejsza niż 12,2 m, przy czym tę długość można uzyskać poprzez mycie kilku oddzielnych odcinków i przepuszczanie tego samego rozpuszczalnika przez każdy z nich kolejno. Rozpuszczalnik należy odparować na kąpieli parowej lub kąpieli wodnej, a następnie wysuszyć w temperaturze 110°C, aż całkowicie usuną się opary.
7.2 Aby utrzymać ten poziom czystości podczas transportu, obsługi i przechowywania, nabywca może poprosić producenta o zatkanie końców rur za pomocą nakrętek lub zatyczek.
8. TOLERANCJE WYMIAROWE
8.1 Rury muszą odpowiadać dopuszczalnym odchyłkom wymiarów określonym poniżej:
| Średnica zewnętrzna | |
| ±0,05 mm | |
| Od 4,8 mm do 95 mm włącznie | ±0,08 mm |
| Od 9,5 mm do 15,9 mm włącznie | ±0,10 mm |
| Tłokość ścianki | |
| Od 0,50 mm do 0,76 mm włącznie | ±0,08 mm |
| Od 0,76 mm do 1,25 mm włącznie | ±0,09 mm |
| Długość | |
| Do 0,5 m włącznie | ±0,75 mm |
| Ponad 0,5 m do 1,0 m włącznie | ±1,5 mm |
| Ponad 1,0 m do 2,0 m włącznie | ±3,0 mm |
| Ponad 2,0 m do 3,0 m włącznie | ±6,0 mm |
| Ponad 3,0 m | +25,0 mm -0,0 mm |
9. JAKOŚĆ WYKONANIA
9.1 Gotowe rury powinny być czyste, gładkie i okrągłe zarówno wewnątrz, jak i na zewnątrz oraz wolne od rdzy, osadów i defektów, które mogą pogarszać ich obróbkę i użytkowanie. Gotowe rury powinny być mniej więcej proste.
10. WYMAGANIA DODATKOWE
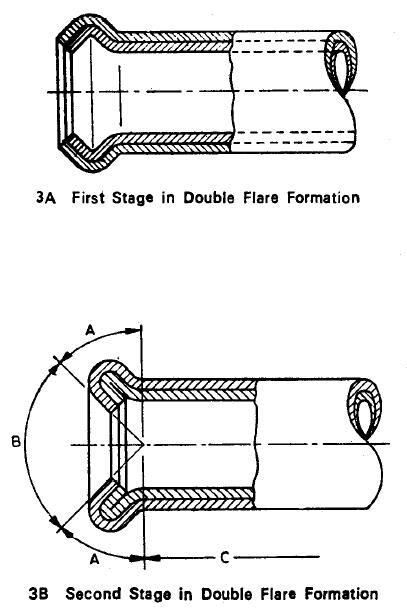
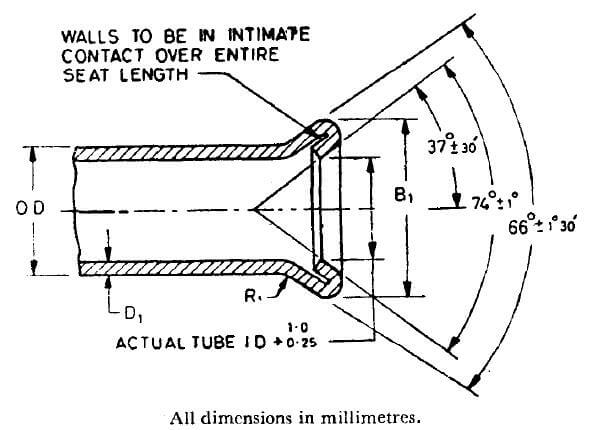
10.1 Test rozszerzania – rury klasy 1 muszą wytrzymać podwójne rozszerzenie do wymiarów przedstawionych w tabelach 1 i 2. Podwójne rozszerzanie należy wykonać na kwadratowych, fazowanych końcach rur, używając narzędzia ręcznego lub prasy pneumatycznej, w dwóch etapach. W pierwszym etapie narzędzie formuje zagęszczenie (patrz rys. 3A), natomiast w drugim etapie inne narzędzie nadaje ostateczny kształt (patrz rys. 3B).
Rury nie mogą pęknąć przez ściankę w miejscu największej średnicy rozszerzenia. Możliwe jest rozwarstwienie zewnętrznego zgrzewu na zakończeniu rury tylko w obszarze A (patrz rys. 3). To rozwarstwienie nie może przekroczyć 3,0 mm długości i ogranicza się wyłącznie do grubości zewnętrznej. Nie dozwolone jest rozwarstwienie w następujących obszarach:
a) Obszar B (siedzisko rozszerzenia, czyli powierzchnia wewnątrz kąta 90°): powierzchnia stożkowa musi być gładka i wolna od pęknięć oraz innych nierówności, które mogłyby spowodować przecieki po montażu.
b) Obszar C (powierzchnia znajdująca się poza długością podwójnej grubości ścianki, która została rozciągnięta w czasie rozszerzania).
| NOMINALNA ŚREDNICA ZEWNETRZNA | ŚREDNICA PODWÓJNEGO ROZSZERZENIA, B1 | MINIMALNA DŁUGOŚĆ ZGRZEWU C1 | Maksymalna TŁOKOŚĆ ŚCIANKI D1 | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
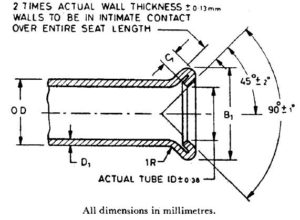
| NOMINALNA ŚREDNICA ZEWNETRZNA | ŚREDNICA PODWÓJNEGO ROZSZERZENIA, B1 | MINIMALNA DŁUGOŚĆ ZGRZEWU C1 | Maksymalna TŁOKOŚĆ ŚCIANKI D1 | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Powłoka zewnętrzna – powierzchnia zewnętrzna rur powinna mieć powłokę ze stopu ołowiu i cyny nanoszoną metodą ogniową lub powłokę cynkową nanoszoną galwanicznie, zgodnie z określeniami nabywcy. Masa i inne wymagania dotyczące powłoki muszą zostać ustalone między producentem a nabywcą.
10.3 Wykończenie końców – gdy jest to określone przez nabywcę, gotowe rury powinny mieć gładkie końce bez zadziorów.
11. OZNACZANIE
11.1 Na metce lub etykiecie przymocowanej solidnie do wiązek lub pudełek, w których wysyłane są rury, muszą znaleźć się następujące informacje:
a) Nazwa lub znak handlowy producenta,
b) Rozmiar i
c) Klasa rur.
11.1.1 Rury mogą również być oznaczone znakiem certyfikacji ISI.
UWAGA – Używanie znaku certyfikacji ISI regulowane jest postanowieniami ustawy o Instytucji Standardów Indii (znaki certyfikacyjne) oraz przepisami i regulacjami wydanymi na jej podstawie. Znak ISI na produktach objętych indyjskim standardem świadczy o tym, że zostały one wyprodukowane zgodnie z wymaganiami tego standardu w ramach dobrze zdefiniowanego systemu inspekcji, testowania i kontroli jakości, opracowanego i nadzorowanego przez ISI oraz realizowanego przez producenta. Produkty oznaczone znakiem ISI są także stale sprawdzane przez ISI pod kątem zgodności z tym standardem jako dodatkowa zapora bezpieczeństwa. Szczegółowe informacje na temat warunków, na jakich można udzielić licencji na używanie znaku certyfikacyjnego ISI producentom lub przetwórcom, można uzyskać w Instytucji Standardów Indii.
12. INFORMACJE DO UDOSTĘPNIENIA PRZEZ NABYCIEC
12.1 Nabywca powinien w swoim zapytaniu lub zamówieniu podać:
a) rozmiar (średnicę zewnętrzną, grubość ścianki i długość rur);
b) wymaganą klasę rur;
c) poziom czystości powierzchni wewnętrznej, jeśli jest wymagany;
d) rodzaj powłoki zewnętrznej, jeśli jest wymagana; oraz
e) ewentualne specjalne wymagania.