1. ALCANCE
Esta Norma SAE tiene por objeto establecer métodos uniformes para ensayar ciertos tipos de tubos de acero al carbono y de aleación enumerados en 2.1.1. Los criterios de ensayo y de rendimiento especificados aplicables a cada variedad de tubo se establecen en las respectivas Especificaciones SAE J.
2. REFERENCIAS
2.1 Publicaciones aplicables
Las siguientes publicaciones forman parte del presente informe técnico en la medida que se especifica. Se aplicará la última edición de cada publicación.
2.1.1 Publicaciones SAE
Disponible en SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (dentro de EE. UU. y Canadá) o 724-776-4970 (fuera de EE. UU.), www.sae.org.
SAE J356 Tubos de acero al carbono soldados con control de rebabas, normalizados para doblado, doble abocardado y rebordeado
SAE J518 Conexiones hidráulicas de tubo, tubería y manguera con brida, tipo brida partida de cuatro pernos
SAE J524 Tubos de acero al carbono sin costura recocidos para doblado y abocardado
SAE J525 Tubos de acero al carbono soldados y estirados en frío, recocidos para doblado y abocardado
SAE J526 Tubos de acero al carbono soldados
SAE J527 Tubos de acero al carbono de doble pared soldados por brasado
SAE J353 Abocardados para tubos
SAE J1065 Presiones nominales de trabajo de referencia para tubos hidráulicos de acero
SAE J1453-1 Especificación para conectores de junta facial con junta tórica: Parte 1—Detalles de conexión de tubos y requisitos comunes de rendimiento y ensayos
SAE J1453-2 Especificación para conectores de junta facial con junta tórica: Parte 2—Requisitos, dimensiones y ensayos para uniones, mamparas, rótulas, mangas de soldadura, tapones y conectores de acero con extremos macho métricos ISO 6149-2
SAE J1453-3 Especificación para conectores de junta facial con junta tórica: Parte 3—Requisitos, dimensiones y ensayos para uniones, mamparas, rótulas, mangas de soldadura, conectores, tapones y conectores de acero con extremos macho en pulgadas SAE J1926-2
SAE J2435 Tubos de acero al carbono SAE 1021 soldados con control de rebabas, normalizados para doblado, abocardado y rebordeado
SAE J2467 Tubos de acero al carbono SAE 1021 soldados y estirados en frío, normalizados para doblado y abocardado
SAE J2592 Tubos de acero al carbono para uso general—Comprensión de los ensayos no destructivos para tubos de acero al carbono
SAE J2613 Tubos hidráulicos de acero de baja aleación de alta resistencia soldados con control de rebabas, recocidos subcríticamente para doblado, doble abocardado y curvado
SAE J2614 Tubos hidráulicos de acero de baja aleación de alta resistencia soldados y estirados en frío, recocidos subcríticamente para doblado y abocardado
SAE J2832 Tubos hidráulicos de acero de baja aleación de alta resistencia (resistencia a la tracción de 690 MPa), soldados con control de rebabas, recocidos para alivio de tensiones para doblado y doble abocardado
SAE J2833 Tubos hidráulicos de acero de baja aleación de alta resistencia (resistencia a la tracción de 690 MPa), soldados y estirados en frío, recocidos para alivio de tensiones para doblado y abocardado
2.1.2 Publicaciones ASTM
Disponible en ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Métodos estándar y definiciones para ensayos mecánicos de productos de acero
ASTM A 450/A 450M Especificación estándar para requisitos generales de tubos de acero al carbono, de aleación ferrítica y de aleación austenítica
ASTM E 8 Métodos de ensayo para tracción de materiales metálicos
ASTM E 8M Métodos de ensayo para tracción de materiales metálicos [métrico]
2.2 Publicaciones relacionadas
Las siguientes publicaciones son únicamente informativas y no constituyen parte obligatoria del presente documento.
2.2.1 Publicaciones SAE
Disponible en SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (dentro de EE. UU. y Canadá) o 724-776-4970 (fuera de EE. UU.), www.sae.org.
SAE J514 Accesorios para tubos hidráulicos
SAE J1290 Sistema de frenos hidráulicos automotriz—Conexiones de tubos métricas
SAE J2551 Prácticas recomendadas para aplicaciones de tuberías metálicas conductoras de fluidos
SAE J2593 Informe técnico para la instalación de conductores de fluidos y conectores
SAE J2658 Conjuntos de tuberías metálicas conductoras para sistemas de potencia hidráulica y uso general—Métodos de ensayo para conjuntos de tuberías metálicas de potencia hidráulica
2.2.2 Publicaciones ISO
Disponible en ANSI, 25 West 43rd Street, Nueva York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistemas y componentes de potencia de fluidos—Presiones nominales
ISO 3304 Tubos de precisión de acero sin costura con extremos lisos—Condiciones técnicas de entrega
ISO 3305 Tubos de precisión de acero soldados con extremos lisos—Condiciones técnicas de entrega
ISO 4397 Conectores y componentes asociados—Diámetros exteriores nominales de tubos e interiores nominales de mangueras
ISO 4399 Conectores y componentes asociados—Presiones nominales
ISO 4406 Potencia de fluidos hidráulicos—Fluidos—Método de codificación del nivel de contaminación por partículas sólidas
ISO 5598 Sistemas y componentes de potencia de fluidos—Vocabulario
ISO 6162-1 Potencia de fluidos hidráulicos—Conectores de brida con abrazaderas de brida partida o de una pieza y tornillos métricos o en pulgadas—Parte 1: Conectores de brida para presiones de 3,5 MPa (35 bar) a 35 MPa (350 bar), DN 13 a DN 127
ISO 6162-2 Potencia de fluidos hidráulicos—Conectores de brida con abrazaderas de brida partida o de una pieza y tornillos métricos o en pulgadas—Parte 2: Conectores de brida para presiones de 35 MPa (350 bar) a 40 MPa (400 bar), DN 13 a DN 51
ISO 6605 Ensayos y procedimientos de ensayo
ISO 8434-1 Conexiones de tubos metálicos para potencia de fluidos y uso general—Parte 1: Conectores de compresión de 24°
ISO 8434-2 Conexiones de tubos metálicos para potencia de fluidos y uso general—Parte 2: Conectores abocardados de 37°
ISO 8434-3 Conexiones de tubos metálicos para potencia de fluidos y uso general—Parte 3: Conectores de junta facial con junta tórica
ISO 8434-4 Conexiones de tubos metálicos para potencia de fluidos y uso general—Parte 4: Conectores de cono de 24° con boquillas anulares soldadas
ISO 10583 Métodos de ensayo para conexiones de tubos
ISO 10763 Tubos de acero sin costura y soldados con extremos lisos—Dimensiones y presiones nominales de trabajo
3. PROCEDIMIENTOS DE ENSAYO
Salvo indicación en contrario, se seguirán los procedimientos de ensayo descritos en la edición vigente de ASTM A 370 Métodos estándar y definiciones para ensayos mecánicos de productos de acero.
Sin embargo, en caso de conflicto entre las especificaciones de ASTM y las aquí descritas, prevalecerá esta especificación SAE.
3.1 Frecuencia de los ensayos
Existen muchos factores que pueden influir en la frecuencia requerida de estos ensayos, incluyendo:
a. Tamaño del tubo
b. Cantidad de la producción
c. Tipo de equipo de producción
d. Métodos de producción
e. Uso final
f. Material
Por lo tanto, corresponde al fabricante y al usuario determinar el tipo de ensayo y su frecuencia de manera que se obtengan tubos conformes a las Normas SAE, así como a las necesidades y requisitos del usuario.
4. ESPECÍMENES DE ENSAYO
De acuerdo con ASTM A 370 Métodos estándar y definiciones para ensayos mecánicos de productos de acero, los especímenes de ensayo para pruebas mecánicas deben tener los extremos lisos y estar libres de defectos. Si algún espécimen presenta rebabas, defectos o mecanizado deficiente antes del ensayo, podrá ser descartado y sustituido por otro. Los especímenes de ensayo deberán tomarse de tubos que no hayan sido sometidos a operaciones posteriores tras su fabricación conforme a la especificación aplicable. Todos los ensayos se realizarán a temperatura ambiente.
5. ENSAYOS DE RENDIMIENTO
Los ensayos enumerados en esta sección se seleccionan y realizan de común acuerdo entre el proveedor y el cliente.
5.1 Ensayo de aplastamiento
Los especímenes de ensayo de aproximadamente 75 mm de longitud no deben presentar grietas ni defectos cuando se aplastan entre placas paralelas hasta alcanzar una distancia equivalente a tres veces el espesor de la pared de la sección sometida a prueba. Para tubos soldados, la soldadura deberá colocarse a 90° respecto a la dirección de la fuerza aplicada. Las rupturas superficiales debidas a imperfecciones menores de la superficie no se considerarán motivo de rechazo.
5.2 Ensayo de aplastamiento inverso
Los especímenes de ensayo deberán cortarse longitudinalmente a 90° a ambos lados de la soldadura. La sección que contiene la soldadura deberá abrirse y aplastarse situando la soldadura en el punto de máxima flexión. No deberá haber evidencia de grietas ni desprendimiento de metal, ni falta de penetración de la soldadura ni solapamientos derivados del control o eliminación de rebabas en la soldadura.
5.3 Ensayo de doblado
Si se requiere un doblez, el cliente deberá especificar un método de ensayo adecuado en el momento de la compra.
5.4 Ensayo de expansión
Los especímenes de ensayo deberán someterse a expansión sobre un mandril cónico endurecido con una pendiente de 0,1 a 1,0, hasta que el diámetro exterior se haya expandido un 25% sin mostrar evidencia de grietas ni defectos.
5.5 Ensayo de abocardado
5.5.1 Abocardados SAE J533 de 37° y 45°
5.5.1.1 Doble abocardado—Método A
Las secciones de prueba con extremos cuadrados y desbarbados deberán soportar el doble abocardado en uno de sus extremos según las dimensiones indicadas en SAE J533. La sección de prueba deberá sujetarse firmemente y perpendicularmente en la matriz y el punzón mientras se empuja hacia abajo, guiándose paralelamente al eje del tubo. El abocardado mostrado en la Figura 1 no deberá presentar evidencia de fisuras ni defectos.
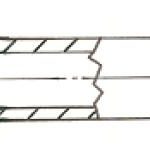
FIGURA 1 – TUBO DOBLEMENTE ABOCARDADO DE 37° – MÉTODO A
(REF: SAE J533)
5.5.1.2 Doble abocardado—Método B
Las secciones de prueba con extremos cuadrados y desbarbados deberán soportar el abocardado simple en uno de sus extremos según las dimensiones indicadas en SAE J533. La sección de prueba deberá sujetarse firmemente y perpendicularmente en la matriz y el punzón mientras se empuja hacia abajo, guiándose paralelamente al eje del tubo. El abocardado mostrado en la Figura 2 no deberá presentar evidencia de fisuras ni defectos, salvo que se permita una separación de la unión externa de la lámina, siempre que no exceda 3,1 mm de longitud y se limite únicamente al espesor exterior.
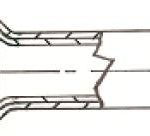
FIGURA 2 – TUBO DOBLEMENTE ABOCARDADO DE 37° CON DOBLE PARED – MÉTODO B
(REF: SAE J533)
5.5.1.3 Abocardado simple
Las secciones de prueba con extremos cuadrados y desbarbados deberán resistir el abocardado simple en un extremo hasta las dimensiones indicadas en SAE J533. La sección de prueba deberá sujetarse firmemente y perpendicularmente en la matriz y el punzón, mientras se presiona hacia abajo, y deberá guiarse paralelamente al eje del tubo. El abocardado mostrado en la Figura 3 no deberá presentar evidencia de fisuras ni defectos.
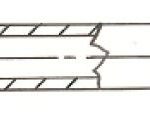 FIGURA 3 – TUBO CON ABOCARDADO SIMPLE DE 37°
(REF: SAE J533)
5.5.2 Abocardados SAE J1453 ORFS y SAE J518
5.5.2.1 Abocardado doble
Las secciones de prueba con extremos cuadrados y desbarbados deberán resistir el abocardado doble en un extremo hasta las dimensiones indicadas en los abocardados SAE J1453 y SAE J518. La sección de prueba deberá sujetarse firmemente y perpendicularmente en la matriz y el punzón, mientras se presiona hacia abajo, y deberá guiarse paralelamente al eje del tubo. El abocardado mostrado en la Figura 4 no deberá presentar evidencia de fisuras ni defectos.
FIGURA 4 – EXTREMO DE TUBO CON ABOCARDADO DOBLE ORFS
(REF: VER ABOCARDADOS SAE J1453 Y SAE J518)
5.5.2.2 Abocardado simple
Las secciones de prueba con extremos cuadrados y desbarbados deberán resistir el abocardado simple en un extremo hasta las dimensiones indicadas en los abocardados SAE J1453 y SAE J518. La sección de prueba deberá sujetarse firmemente y perpendicularmente en la matriz y el punzón, mientras se presiona hacia abajo, y deberá guiarse paralelamente al eje del tubo. El abocardado mostrado en la Figura 5 no deberá presentar evidencia de fisuras ni defectos.
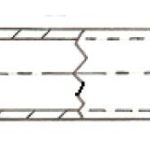
FIGURA 5 – EXTREMO DE TUBO CON ABOCARDADO SIMPLE ORFS
(REF: VER ABOCARDADOS SAE J1453 Y SAE J518)
5.6 Prueba de dureza
Las pruebas de dureza deberán realizarse en la superficie interior de las probetas. Esta prueba no es necesaria para tubos con un espesor nominal de pared inferior a 1,7 mm. Dichos tubos deberán cumplir con todas las demás propiedades mecánicas y requisitos de rendimiento.
5.7 Tracción
Se deberán seguir los procedimientos de ensayo descritos en la edición vigente de ASTM E 8—Métodos de ensayo para la tracción de materiales metálicos o ASTM E 8M—Métodos de ensayo para la tracción de materiales metálicos [métrico].
5.8 Prueba de elongación
Si el porcentaje de elongación de la probeta es inferior al especificado en la norma aplicable del tubo y/o si cualquier parte de la fractura está a más de 19 mm del centro de la longitud de calibración, según las marcas grabadas en la probeta antes del ensayo, se permitirá una reensayo.
5.9 Prueba de presión de prueba
Cuando sea necesario, el tubo deberá someterse a una prueba hidrostática a dos veces su presión de trabajo de referencia calculada en una relación de 4 a 1. Esta prueba de presión de prueba someterá el material a un nivel de tensión adecuado para determinar la capacidad del tubo para funcionar dentro de sus límites elásticos. No deberá haber evidencia de falla y la probeta ensayada deberá mantener su tamaño dimensional. Las presiones de prueba se determinarán mediante la siguiente derivación de la fórmula de Presiones de Trabajo de Referencia para Tubos Hidráulicos de Acero SAE J1065:
Presión de rotura – Pb = Rm,min * In (D/d) (Ec. 1)
Presión de prueba −Pp = Pb/2 (Ec. 2)
donde:
Pb es la presión de rotura estática nominal de referencia en MPa (mega pascales)
Pp es la presión de prueba nominal de referencia en MPa (mega pascales)
Rm, min es la resistencia mínima a la tracción
In es el logaritmo natural, también conocido como log e
D es el diámetro exterior nominal del tubo
d es el diámetro interior nominal del tubo
Ningún tubo deberá someterse a una presión hidrostática superior a 35 MPa, salvo que así se especifique y se acuerde mutuamente entre el proveedor y el cliente.
NOTA: Estas fórmulas y las presiones de prueba nominales derivadas solo son aplicables a tubos destinados a aplicaciones hidráulicas, todos los cuales tienen una relación mínima de resistencia a la fluencia respecto a la resistencia mínima a la tracción igual o superior al 50%. Al calcular las presiones de prueba nominales para materiales de tubo donde esta relación sea inferior al 50%, se debe utilizar la fórmula incluida en “Anexo A” de SAE J1065 Clasificaciones de Presión para Tubos y Accesorios Hidráulicos.
5.10 Ensayo electrónico no destructivo
En lugar de la prueba hidrostática, cuando así lo acuerden el comprador y el fabricante, todos los tubos deberán someterse a un ensayo electrónico no destructivo (como corrientes de Foucault, fugas de flujo o ultrasonido) capaz de detectar defectos que impedirían que el tubo superara la prueba de presión hidrostática. Los tubos deberán cumplir los requisitos establecidos en la norma ASTM A 450/A 450M Especificación estándar para requisitos generales de tubos de acero al carbono, aleación ferrítica y aleación austenítica, párrafo 24.10 Evaluación de imperfecciones. Consulte SAE J2592 Tubos de acero al carbono para uso general—Comprensión de los ensayos no destructivos para tubos de acero al carbono para obtener información sobre los distintos tipos y usos de los ensayos electrónicos no destructivos para tubos.