1. Saklaw
Ang SAE Standard na ito ay nilayon upang magtatag ng mga pantay na pamamaraan para sa pagsubok ng ilang uri ng tubong gawa sa carbon steel at alloy steel na nakalista sa 2.1.1. Ang mga tinukoy na pamantayan sa pagsubok at pagganap na naaangkop sa bawat uri ng tubo ay inilahad sa kani-kanilang SAE J Specifications.
2. Mga Sanggunian
2.1 Mga Aplikableng Publikasyon
Ang mga sumusunod na publikasyon ay bahagi ng impormasyong ulat na ito, sa lawak na tinukoy. Ang pinakabagong edisyon ng bawat publikasyon ang dapat gamitin.
2.1.1 Mga Publikasyon ng SAE
Makukuha mula sa SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (sa loob ng USA at Canada) o 724-776-4970 (sa labas ng USA), www.sae.org.
SAE J356 Welded na Tubing na Gawa sa Mababang-Karbonong Asero na May Kontroladong Pagwelding, Normalisado para sa Pagbaluktot, Dobleng Pagpapaluwang, at Pagbuo ng Bead
SAE J518 Hydraulic Flanged Tube, Pipe, at Hose Connections, Apat-na-Bolt na Uri ng Split Flange
SAE J524 Seamless na Tubing na Gawa sa Mababang-Karbonong Asero, Annealed para sa Pagbaluktot at Pagpapaluwang
SAE J525 Welded at Cold-Drawn na Tubing na Gawa sa Mababang-Karbonong Asero, Annealed para sa Pagbaluktot at Pagpapaluwang
SAE J526 Welded na Tubing na Gawa sa Mababang-Karbonong Asero
SAE J527 Brazed na Double Wall na Tubing na Gawa sa Mababang-Karbonong Asero
SAE J533 Flares para sa Tubing
SAE J1065 Nominal na Reference na Presyon ng Paggamit para sa Steel Hydraulic Tubing
SAE J1453-1 Specification para sa O-Ring Face Seal Connectors: Bahagi 1—Detalye ng Koneksyon ng Tubo at Karaniwang Mga Kinakailangan para sa Pagganap at mga Pagsubok
SAE J1453-2 Specification para sa O-Ring Face Seal Connectors: Bahagi 2—Mga Kinakailangan, Sukat, at Pagsubok para sa Steel Unions, Bulkheads, Swivels, Braze Sleeves, Caps, at Connectors na may ISO 6149-2 Metric Stud Ends
SAE J1453-3 Specification para sa O-Ring Face Seal Connectors: Bahagi 3—Mga Kinakailangan, Sukat, at Pagsubok para sa Steel Unions, Bulkheads, Swivels, Braze Sleeves, Connectors, Caps, at Connectors na may SAE J1926-2 Inch Stud Ends
SAE J2435 Welded na Tubing na Gawa sa Carbon Steel na SAE 1021, May Kontroladong Pagwelding, Normalisado para sa Pagbaluktot, Pagpapaluwang, at Pagbuo ng Bead
SAE J2467 Welded at Cold-Drawn na Tubing na Gawa sa Carbon Steel na SAE 1021, Normalisado para sa Pagbaluktot at Pagpapaluwang
SAE J2592 Tubing na Gawa sa Carbon Steel para sa Pangkalahatang Paggamit—Pag-unawa sa Nondestructive Testing para sa Carbon Steel Tubing
SAE J2613 Welded na Tubing na Gawa sa High Strength Low Alloy Steel na May Kontroladong Pagwelding, Sub-Critically Annealed para sa Pagbaluktot, Dobleng Pagpapaluwang, at Pagbaluktot
SAE J2614 Welded at Cold-Drawn na Tubing na Gawa sa High Strength Low Alloy Steel, Sub-Critically Annealed para sa Pagbaluktot at Pagpapaluwang
SAE J2832 Welded na Tubing na Gawa sa High Strength (690 MPa Tensile Strength) Low Alloy Steel, Stress Relieved Annealed para sa Pagbaluktot at Dobleng Pagpapaluwang
SAE J2833 Welded at Cold-Drawn na Tubing na Gawa sa High Strength (690 MPa Tensile Strength) Low Alloy Steel, Stress Relieved Annealed para sa Pagbaluktot at Pagpapaluwang
2.1.2 Mga Publikasyon ng ASTM
Makukuha mula sa ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Pamantayang Paraan at Kahulugan para sa Mekanikal na Pagsubok ng mga Produktong Bakal
ASTM A 450/A 450M Pamantayang Spesipikasyon para sa Pangkalahatang Rekisito ng mga Tubo na Gawa sa Carbon, Ferritic Alloy, at Austenitic Alloy Steel
ASTM E 8 Mga Paraan ng Pagsubok para sa Pagsusuri ng Tensyon ng mga Materyales na Metaliko
ASTM E 8M Mga Paraan ng Pagsubok para sa Pagsusuri ng Tensyon ng mga Materyales na Metaliko [Metrik]
2.2 Mga Kaugnay na Publikasyon
Ang mga sumusunod na publikasyon ay para lamang sa impormasyon at hindi kinakailangang bahagi ng dokumentong ito.
2.2.1 Mga Publikasyon ng SAE
Makukuha mula sa SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (sa loob ng USA at Canada) o 724-776-4970 (sa labas ng USA), www.sae.org.
SAE J514 Mga Kabit ng Hydraulic Tube
SAE J1290 Sistema ng Hydraulic Brake para sa Sasakyan—Mga Metrikong Koneksyon ng Tubo
SAE J2551 Inirerekomendang mga Praktika para sa Mga Aplikasyon ng Metallic Tubing na Nagdadala ng Likido
SAE J2593 Ulat ng Impormasyon para sa Pag-install ng Mga Conductor at Konektor ng Likido
SAE J2658 Mga Pinagsamang Metallic Tube Conductor para sa Fluid Power at Pangkalahatang Paggamit—Mga Pamamaraan ng Pagsubok para sa Mga Pinagsamang Metallic Tube ng Hydraulic Fluid Power
2.2.2 Mga Publikasyon ng ISO
Makukuha mula sa ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Fluid power systems and components—Nominal pressures
ISO 3304 Plain end seamless precision steel tubes—Technical conditions for delivery
ISO 3305 Plain end welded precision steel tubes—Technical conditions for delivery
ISO 4397 Connectors and associated components—Nominal outside diameters of tubes and nominal inside diameters of hoses
ISO 4399 Connectors and associated components—Nominal pressures
ISO 4406 Hydraulic fluid power—Fluids—Method for coding the level of contamination by solid particles
ISO 5598 Fluid power systems and components—Vocabulary
ISO 6162-1 Hydraulic fluid power—Flange connectors with split or one-piece flange clamps and metric or inch screws—Part 1: Flange connectors for use at pressures of 3.5 MPa (35 bar) to 35 MPa (350 bar), DN 13 to DN127
ISO 6162-2 Hydraulic fluid power—Flange connectors with split or one-piece flange clamps and metric or inch screws—Part 2: Flange connectors for use at pressures of 35 MPa (350 bar) to 40 MPA (400 bar), DN 13 to DN 51
ISO 6605 Tests and test procedures
ISO 8434-1 Metallic tube connections for fluid power and general use—Part 1: 24° Compression connectors
ISO 8434-2 Metallic tube connections for fluid power and general use—Part 2: 37° Flared connectors
ISO 8434-3 Metallic tube connections for fluid power and general use—Part 3: O-ring face seal connectors
ISO 8434-4 Metallic tube connections for fluid power and general use—Part 4: 24° Cone connectors with ring weld-on nipples
ISO 10583 Test methods for tube connections
ISO 10763 Plain-end, seamless and welded steel tubes—Dimensions and nominal working pressures
3. Pamamaraan sa Pagsubok
Kung walang ibang itinakda, ang mga pamamaraan sa pagsubok na inilarawan sa kasalukuyang edisyon ng ASTM A 370 Standard Methods and Definitions for Mechanical Testing of Steel Products ay dapat sundin.
Gayunpaman, sa mga kaso ng salungatan sa pagitan ng mga spesipikasyon ng ASTM at ng mga inilarawan dito, ang spesipikasyon na ito ng SAE ang siyang uunahin.
3.1 Dalas ng Pagsubok
Maraming salik ang maaaring makaapekto sa kinakailangang dalas ng mga pagsubok na ito, kabilang ang:
a. Sukat ng tubo
b. Dami ng produksyon
c. Uri ng kagamitang pangproduksyon
d. Paraan ng produksyon
e. Layunin ng paggamit
f. Materyal
Samakatuwid, responsibilidad ng tagagawa at ng gumagamit na tukuyin ang uri ng pagsubok at dalas nito upang makagawa ng tubo na tumutugon sa mga SAE Standards pati na rin sa mga pangangailangan at hinihingi ng gumagamit.
4. Mga Sampol sa Pagsubok
Alinsunod sa ASTM A 370 Standard Methods and Definitions for Mechanical Testing of Steel Products, ang mga sampol sa pagsubok para sa mga mekanikal na pagsubok ay dapat makinis sa mga dulo at walang depekto. Kung ang anumang sampol ay nagpapakita ng mga burr, depekto, o hindi maayos na paggawa bago ang pagsubok, maaari itong itapon at piliin ang isa pang sampol. Ang mga sampol ay dapat kunin mula sa tubo na hindi pa napagdaanan ng anumang karagdagang proseso matapos itong gawin alinsunod sa naaangkop na spesipikasyon. Ang lahat ng mga pagsubok ay dapat isagawa sa temperatura ng silid.
5. Mga Pagsubok sa Pagganap
Ang mga pagsubok na nakalista sa seksyong ito ay pinipili at isinasagawa batay sa kasunduan sa pagitan ng supplier at customer.
5.1 Pagsubok sa Paglapat
Ang mga sampol na may habang humigit-kumulang 75 mm ay hindi dapat magkaroon ng anumang bitak o depekto kapag nilapat sa pagitan ng dalawang paralelong plato hanggang sa distansyang katumbas ng tatlong beses ng kapal ng dingding ng bahaging sinusuri. Para sa mga welded na tubo, ang weld ay dapat ilagay sa 90° mula sa direksyon ng puwersang inilalapat. Ang mga maliliit na ruptura sa ibabaw dahil sa menor depektong panlabas ay hindi dapat maging dahilan ng pagkabigo.
5.2 Pagsubok sa Baliktad na Paglapat
Ang mga sampol ay dapat hatiin nang pahaba sa 90° sa magkabilang panig ng weld. Ang bahaging may weld ay dapat buksan at lapatin, kung saan ang weld ay nasa punto ng pinakamataas na baluktot. Hindi dapat magkaroon ng anumang ebidensya ng mga bitak o pagkakahati ng metal, o kakulangan sa penetration ng weld o pagtatabing dahil sa kontrol o pagtanggal ng flash sa weld.
5.3 Pagsubok sa Pagbaluktot
Kung kinakailangan ang pagbaluktot, dapat tukuyin ng customer ang angkop na pamamaraan sa pagsubok sa oras ng pagbili.
5.4 Pagsubok sa Pagpapaluwang
Ang mga sampol ay dapat ipailalim sa pagpapaluwang sa pamamagitan ng isang pinainit na tapered plug na may slope na 0.1 hanggang 1.0, hanggang sa lumaki ang panlabas na diameter ng 25% nang walang ebidensya ng mga bitak o depekto.
5.5 Pagsubok sa Pag-flare
5.5.1 SAE J533 37° at 45° Flares
5.5.1.1 Double Flare—Paraan A
Ang mga bahaging may parisukat at binuradang mga dulo ay dapat makatiis na maging double flare sa isang dulo ayon sa sukat na nakasaad sa SAE J533. Ang bahaging susubukan ay dapat mahigpit at tuwid na ihanay sa die at punch habang ito ay pinipilit pababa, at dapat gabayan nang parallel sa axis ng tubo. Ang flare na ipinakita sa Figure 1 ay hindi dapat magpakita ng anumang pagkahati o depekto.
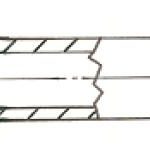
LARAWAN 1 – 37° DOUBLE FLARED TUBING – PARAAN A
(REF: SAE J533)
5.5.1.2 Double Flare—Paraan B
Ang mga bahaging may parisukat at binuradang mga dulo ay dapat makatiis na maging single flare sa isang dulo ayon sa sukat na nakasaad sa SAE J533. Ang bahaging susubukan ay dapat mahigpit at tuwid na ihanay sa die at punch habang ito ay pinipilit pababa, at dapat gabayan nang parallel sa axis ng tubo. Ang flare na ipinakita sa Figure 2 ay hindi dapat magpakita ng anumang pagkahati o depekto, maliban sa paghiwalay ng outer lap joint na pinapayagan lamang kung hindi lalampas sa 3.1 mm at limitado sa panlabas na kapal lamang.
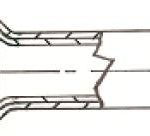
LARAWAN 2 – 37° DOUBLE FLARED DOUBLE WALL TUBING – PARAAN B
(REF: SAE J533)
5.5.1.3 Single Flare
Ang mga seksyon ng pagsubok na may mga parisukat at pinakinis na dulo ay dapat makatiis sa pagiging solong naka-flare sa isang dulo sa mga sukat na ipinakita sa SAE J533. Ang seksyon ng pagsubok ay dapat hawakan nang mahigpit at tuwid sa die at punch habang ito ay pilit na ibinababa, at dapat itong gabayan nang parallel sa axis ng tubo. Ang flare na ipinakita sa Figure 3 ay hindi dapat magpakita ng anumang ebidensya ng pagbitak o depekto.
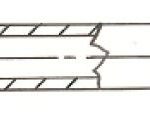 FIGURE 3 – 37° SOLONG NAKA-FLARE NA TUBO
(REF: SAE J533)
5.5.2 SAE J1453 ORFS at SAE J518 Flares
5.5.2.1 Doble na Flare
Ang mga seksyon ng pagsubok na may mga parisukat at pinakinis na dulo ay dapat makatiis sa pagiging doble naka-flare sa isang dulo sa mga sukat na ipinakita sa SAE J1453 at SAE J518 Flares. Ang seksyon ng pagsubok ay dapat hawakan nang mahigpit at tuwid sa die at punch habang ito ay pilit na ibinababa, at dapat itong gabayan nang parallel sa axis ng tubo. Ang flare na ipinakita sa Figure 4 ay hindi dapat magpakita ng anumang ebidensya ng pagbitak o depekto.
FIGURE 4 – ORFS DOBLE NAKA-FLARE NA DULO NG TUBO
(REF: TINGNAN ANG SAE J1453 AT SAE J518 FLARES)
5.5.2.2 Solong Flare
Ang mga seksyon ng pagsubok na may mga parisukat at pinakinis na dulo ay dapat makatiis sa pagiging solong naka-flare sa isang dulo sa mga sukat na ipinakita sa SAE J1453 at SAE J518 Flares. Ang seksyon ng pagsubok ay dapat hawakan nang mahigpit at tuwid sa die at punch habang ito ay pilit na ibinababa, at dapat itong gabayan nang parallel sa axis ng tubo. Ang flare na ipinakita sa Figure 5 ay hindi dapat magpakita ng anumang ebidensya ng pagbitak o depekto.
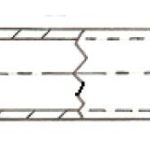
FIGURE 5 – ORFS SOLONG NAKA-FLARE NA DULO NG TUBO
(REF: TINGNAN ANG SAE J1453 AT SAE J518 FLARES)
5.6 Pagsubok sa Katigasan
Dapat magsagawa ng mga pagsubok sa katigasan sa panloob na ibabaw ng mga specimen ng pagsubok. Hindi kinakailangan ang pagsubok na ito sa mga tubo na may nominal na kapal ng dingding na mas mababa sa 1.7 mm. Ang naturang tubo ay dapat matugunan ang lahat ng iba pang mekanikal na katangian at mga kinakailangan sa pagganap.
5.7 Tensile
Dapat sundin ang mga pamamaraan ng pagsubok na inilarawan sa kasalukuyang edisyon ng ASTM E 8—Mga Paraan ng Pagsubok para sa Tensile Testing ng Mga Metalikong Materyales o ASTM E 8M—Mga Paraan ng Pagsubok para sa Tensile Testing ng Mga Metalikong Materyales [Metric].
5.8 Pagsubok sa Elongation
Kung ang porsyento ng elongation ng specimen ng pagsubok ay mas mababa kaysa sa tinukoy sa naaangkop na spesipikasyon ng tubo, at/o kung anumang bahagi ng fracture ay higit sa 19 mm mula sa sentro ng gage length, gaya ng ipinahiwatig ng mga markang ginuhit sa specimen bago ang pagsubok, dapat payagan ang retest.
5.9 Pagsubok sa Proof Pressure
Kapag kinakailangan, dapat subukan ang tubo hydrostatically sa dalawang beses ng kanyang kinakalkulang 4 hanggang 1 reference working pressure. Ang proof pressure test na ito ay susubok sa materyal sa isang naaangkop na antas ng stress upang matukoy ang kakayahan ng tubo na gumana sa loob ng elastic limits nito. Hindi dapat magkaroon ng anumang ebidensya ng pagkabigo at ang sinubok na specimen ay dapat mapanatili ang dimensyonal na sukat. Ang mga presyon ng pagsubok ay dapat matukoy sa pamamagitan ng sumusunod na derivative ng formula ng SAE J1065 Reference Working Pressures for Steel Hydraulic Tubing:
Presyon ng Pagsabog – Pb = Rm,min * In (D/d) (Eq. 1)
Presyon ng Pagsubok −Pp = Pb/2 (Eq. 2)
kung saan:
Pb ay ang nominal na static reference burst pressure sa MPa (mega pascals)
Pp ay ang nominal na reference proof pressure sa MPa (mega pascals)
Rm, min ay ang minimum tensile strength
In ay ang natural logarithm, na kilala rin bilang log e
D ay ang nominal na outer diameter ng tubo
d ay ang nominal na inner diameter ng tubo
Hindi dapat subukan ang anumang tubo sa hydrostatic pressure na higit sa 35 MPa maliban kung ito ay partikular na tinukoy at mutwal na napagkasunduan ng supplier at customer.
TANDAAN: Ang mga formula na ito at ang mga derived nominal reference proof pressures ay naaangkop lamang sa mga tubo na nakalaan para sa mga hydraulic application, na kung saan, lahat ay may hindi bababa sa 50% ratio ng minimum yield strength sa minimum tensile strength. Kapag kinakalkula ang nominal reference proof pressures para sa mga materyales ng tubo kung saan ang ratio na ito ay bumababa sa 50%, dapat gamitin ang mga formula na nakalistang sa SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A”.
5.10 Nondestructive Electronic Testing
Sa halip ng hydrostatic test, kung mutwal na napagkasunduan ng mamimili at tagagawa, dapat subukan ang lahat ng tubo sa pamamagitan ng pagpapasa nito sa isang nondestructive electronic test (tulad ng eddy current, flux leakage, o ultrasonic) na kayang tuklasin ang mga depekto na maaaring hadlangan ang tubo na makapasa sa hydrostatic pressure proof test. Ang tubo ay dapat matugunan ang mga kinakailangan gaya ng nakasaad sa ASTM A 450/A 450M Standard Specification for General Requirements for Carbon, Ferritic Alloy, and Austenitic Alloy Steel Tubes, talata 24.10 Evaluation of Imperfections. Tingnan ang SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing para sa impormasyon tungkol sa iba’t ibang uri at gamit ng nondestructive electronic testing para sa mga tubo.