1. GELTUNGSBEREICH
Diese SAE-Norm soll einheitliche Verfahren für die Prüfung bestimmter Arten von Kohlenstoffstahl- und legierten Stahlrohren gemäß 2.1.1 festlegen. Die für jede Rohrvariante geltenden Prüf- und Leistungskriterien sind in den jeweiligen SAE-J-Spezifikationen aufgeführt.
2. REFERENZEN
2.1 Anwendbare Veröffentlichungen
Die folgenden Veröffentlichungen sind, soweit angegeben, Bestandteil dieses Informationsberichts. Es gilt jeweils die aktuellste Ausgabe jeder Veröffentlichung.
2.1.1 SAE-Veröffentlichungen
Erhältlich bei SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel.: 877-606-7323 (innerhalb der USA und Kanadas) oder 724-776-4970 (außerhalb der USA), www.sae.org.
SAE J356 Geschweißtes, flashkontrolliertes kohlenstoffarmes Stahlrohr, normalisiert zum Biegen, Doppelverflanschen und Beading
SAE J518 Hydraulische Flanschverbindungen für Rohre, Schläuche und Leitungen, Vierbolzen-Splitflanschtyp
SAE J524 Nahtloses kohlenstoffarmes Stahlrohr, geglüht zum Biegen und Verflanschen
SAE J525 Geschweißtes und kaltgezogenes kohlenstoffarmes Stahlrohr, geglüht zum Biegen und Verflanschen
SAE J526 Geschweißtes kohlenstoffarmes Stahlrohr
SAE J527 Gelötetes doppelwandiges kohlenstoffarmes Stahlrohr
SAE J533 Verflanschungen für Rohre
SAE J1065 Nominelle Referenzarbeitsdrücke für hydraulische Stahlrohre
SAE J1453-1 Spezifikation für O-Ring-Flachdichtungsverbinder: Teil 1 – Rohrverbindungsdetails sowie allgemeine Anforderungen an Leistung und Prüfungen
SAE J1453-2 Spezifikation für O-Ring-Flachdichtungsverbinder: Teil 2 – Anforderungen, Abmessungen und Prüfungen für Stahlkupplungen, Trennwände, Drehgelenke, Lötmuttern, Verschlussstopfen und Verbinder mit ISO 6149-2-Metrischen Stehbolzenenden
SAE J1453-3 Spezifikation für O-Ring-Flachdichtungsverbinder: Teil 3 – Anforderungen, Abmessungen und Prüfungen für Stahlkupplungen, Trennwände, Drehgelenke, Lötmuttern, Verbinder, Verschlussstopfen und Verbinder mit SAE J1926-2-Zoll-Stehbolzenenden
SAE J2435 Geschweißtes, flashkontrolliertes SAE 1021-Kohlenstoffstahlrohr, normalisiert zum Biegen, Verflanschen und Beading
SAE J2467 Geschweißtes und kaltgezogenes SAE 1021-Kohlenstoffstahlrohr, normalisiert zum Biegen und Verflanschen
SAE J2592 Kohlenstoffstahlrohre für allgemeine Anwendungen – Grundlagen der zerstörungsfreien Prüfung von Kohlenstoffstahlrohren
SAE J2613 Geschweißtes, flashkontrolliertes, hochfestes, niedriglegiertes Hydraulikstahlrohr, subkritisch geglüht zum Biegen, Doppelverflanschen und Biegen
SAE J2614 Geschweißtes und kaltgezogenes, hochfestes, niedriglegiertes Hydraulikstahlrohr, subkritisch geglüht zum Biegen und Verflanschen
SAE J2832 Geschweißtes, flashkontrolliertes, hochfestes (690 MPa Zugfestigkeit) Hydraulikstahlrohr, spannungsarm geglüht zum Biegen und Doppelverflanschen
SAE J2833 Geschweißtes und kaltgezogenes, hochfestes (690 MPa Zugfestigkeit) Hydraulikstahlrohr, spannungsarm geglüht zum Biegen und Verflanschen
2.1.2 ASTM-Veröffentlichungen
Erhältlich bei ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel.: 610-832-9585, www.astm.org.
ASTM A 370 Standardmethoden und -definitionen für mechanische Prüfungen von Stahlerzeugnissen
ASTM A 450/A 450M Standard-Spezifikation für allgemeine Anforderungen an Kohlenstoff-, ferritische Legierungs- und austenitische Legierungsstahlrohre
ASTM E 8 Prüfverfahren für die Zugprüfung metallischer Werkstoffe
ASTM E 8M Prüfverfahren für die Zugprüfung metallischer Werkstoffe [metrisch]
2.2 Weitere einschlägige Veröffentlichungen
Die folgenden Veröffentlichungen dienen ausschließlich Informationszwecken und sind kein verbindlicher Bestandteil dieses Dokuments.
2.2.1 SAE-Veröffentlichungen
Erhältlich bei SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel.: 877-606-7323 (innerhalb der USA und Kanadas) oder 724-776-4970 (außerhalb der USA), www.sae.org.
SAE J514 Hydraulikrohrverschraubungen
SAE J1290 Automobilhydraulikbremssystem – Metrische Rohrverbindungen
SAE J2551 Empfohlene Praktiken für Anwendungen metallener Fluidleiterrohre
SAE J2593 Informationsbericht zur Installation von Fluidleitern und Verbindern
SAE J2658 Metallische Rohrleitungsbaukomponenten für Fluidtechnik und allgemeine Anwendungen – Prüfverfahren für hydraulische Fluidtechnik-Rohrbaukomponenten
2.2.2 ISO-Veröffentlichungen
Erhältlich bei ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel.: 212-642-4900, www.ansi.org.
ISO 2944 Fluidtechnische Systeme und Komponenten – Nenndrücke
ISO 3304 Nahtlose Präzisionsstahlrohre mit glatten Enden – Technische Lieferbedingungen
ISO 3305 Geschweißte Präzisionsstahlrohre mit glatten Enden – Technische Lieferbedingungen
ISO 4397 Verbinder und zugehörige Komponenten – Nennaußendurchmesser von Rohren und Nenninnendurchmesser von Schläuchen
ISO 4399 Verbinder und zugehörige Komponenten – Nenndrücke
ISO 4406 Hydraulikfluidtechnik – Fluide – Kodierung des Kontaminationsgrades durch feste Partikel
ISO 5598 Fluidtechnische Systeme und Komponenten – Fachwortschatz
ISO 6162-1 Hydraulikfluidtechnik – Flanschverbinder mit Split- oder einteiligen Flanschklemmen sowie metrischen oder Zollschrauben – Teil 1: Flanschverbinder für Drücke von 3,5 MPa (35 bar) bis 35 MPa (350 bar), DN 13 bis DN 127
ISO 6162-2 Hydraulikfluidtechnik – Flanschverbinder mit Split- oder einteiligen Flanschklemmen sowie metrischen oder Zollschrauben – Teil 2: Flanschverbinder für Drücke von 35 MPa (350 bar) bis 40 MPa (400 bar), DN 13 bis DN 51
ISO 6605 Prüfungen und Prüfverfahren
ISO 8434-1 Metallische Rohrverbindungen für Fluidtechnik und allgemeine Anwendungen – Teil 1: 24°-Pressverbinder
ISO 8434-2 Metallische Rohrverbindungen für Fluidtechnik und allgemeine Anwendungen – Teil 2: 37°-Verflanschungsverbinder
ISO 8434-3 Metallische Rohrverbindungen für Fluidtechnik und allgemeine Anwendungen – Teil 3: O-Ring-Flachdichtungsverbinder
ISO 8434-4 Metallische Rohrverbindungen für Fluidtechnik und allgemeine Anwendungen – Teil 4: 24°-Kegelverbinder mit Ring-Lötnippeln
ISO 10583 Prüfverfahren für Rohrverbindungen
ISO 10763 Stahlrohre mit glatten Enden, nahtlos und geschweißt – Abmessungen und nominelle Arbeitsdrücke
3. PRÜFVERFAHREN
Sofern nicht anders angegeben, sind die im aktuellen Stand von ASTM A 370 Standardmethoden und -definitionen für mechanische Prüfungen von Stahlerzeugnissen beschriebenen Prüfverfahren zu befolgen.
Bei Widersprüchen zwischen den ASTM-Spezifikationen und den hier beschriebenen Spezifikationen hat jedoch diese SAE-Spezifikation Vorrang.
3.1 Häufigkeit der Prüfungen
Es gibt zahlreiche Faktoren, die die erforderliche Häufigkeit dieser Prüfungen beeinflussen können, darunter:
a. Rohrgröße
b. Produktionslosgröße
c. Art der Produktionsanlagen
d. Produktionsmethoden
e. Endverwendung
f. Material
Daher obliegt es Hersteller und Anwender, Prüfart und Prüffrequenz festzulegen, um Rohre herzustellen, die sowohl den SAE-Normen als auch den Bedürfnissen und Anforderungen des Anwenders entsprechen.
4. PRÜFMUSTER
Gemäß ASTM A 370 Standardmethoden und -definitionen für mechanische Prüfungen von Stahlerzeugnissen müssen die Prüfmuster an den Enden glatt und frei von Fehlern sein. Zeigt ein Prüfmuster vor der Prüfung Grate, Fehler oder mangelhafte Bearbeitung, kann es verworfen und ein neues Muster ausgewählt werden. Die Prüfmuster sind aus Rohren zu entnehmen, die nach der Herstellung gemäß der entsprechenden Spezifikation keinen weiteren Bearbeitungsschritten unterzogen wurden. Alle Prüfungen sind bei Raumtemperatur durchzuführen.
5. LEISTUNGSPRÜFUNGEN
Die in diesem Abschnitt aufgeführten Prüfungen werden in Absprache zwischen Lieferant und Kunde ausgewählt und durchgeführt.
5.1 Abflachungsprüfung
Prüfmuster von etwa 75 mm Länge dürfen beim Abflachen zwischen parallelen Platten auf eine Dicke von dreimal der Wandstärke des geprüften Abschnitts weder Risse noch andere Fehler aufweisen. Bei geschweißten Rohren ist die Schweißnaht senkrecht zur Richtung der angewandten Kraft auszurichten. Oberflächliche Risse infolge geringfügiger Oberflächenfehler gelten nicht als Ausschlussgrund.
5.2 Umgekehrte Abflachungsprüfung
Prüfmuster sind längs der Schweißnaht jeweils um 90° zu spalten. Der schweißnahthaltige Abschnitt ist zu öffnen und so abzuflachen, dass sich die Schweißnaht am Punkt maximaler Biegung befindet. Es dürfen keine Risse, Metallablösungen oder unzureichende Durchschweißung bzw. Überlappungen infolge Flashkontrolle oder Flashentfernung in der Schweißnaht erkennbar sein.
5.3 Biegeprüfung
Ist eine Biegung vorgeschrieben, hat der Kunde beim Kauf eine geeignete Prüfmethode anzugeben.
5.4 Dehnungsprüfung
Prüfmuster sind über einen gehärteten konischen Dorn mit einem Gefälle von 0,1 bis 1,0 zu dehnen, bis der Außendurchmesser um 25 % vergrößert wurde, ohne dass Risse oder Fehler auftreten.
5.5 Verflanschungsprüfung
5.5.1 SAE J533 37°- und 45°-Verflanschungen
5.5.1.1 Doppelverflanschung – Methode A
Quadratisch geschnittene und entgratete Prüfabschnitte müssen einer Doppelverflanschung an einem Ende gemäß den Maßen in SAE J533 standhalten. Der Prüfabschnitt ist fest und rechtwinklig in Matrize und Stempel einzuspannen und während des Pressvorgangs parallel zur Rohrachse zu führen. Die in Abbildung 1 gezeigte Verflanschung darf keine Spaltungen oder Fehler aufweisen.
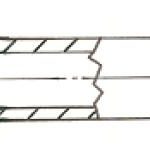
ABBILDUNG 1 – 37° DOPPELVERFLANSCHTES ROHR – METHODE A
(REF: SAE J533)
5.5.1.2 Doppelverflanschung – Methode B
Quadratisch geschnittene und entgratete Prüfabschnitte müssen einer einfachen Verflanschung an einem Ende gemäß den Maßen in SAE J533 standhalten. Der Prüfabschnitt ist fest und rechtwinklig in Matrize und Stempel einzuspannen und während des Pressvorgangs parallel zur Rohrachse zu führen. Die in Abbildung 2 gezeigte Verflanschung darf keine Spaltungen oder Fehler aufweisen; lediglich eine Trennung der äußeren Außenlage ist zulässig, sofern sie 3,1 mm nicht überschreitet und ausschließlich die äußere Wand betrifft.
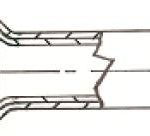
ABBILDUNG 2 – 37° DOPPELVERFLANSCHTES DOPPELWANDROHR – METHODE B
(REF: SAE J533)
5.5.1.3 Einfache Verflanschung
Prüfproben mit abgeschnittenen und entgrateten Enden müssen einer Einzelflanschung an einem Ende gemäß den in SAE J533 angegebenen Abmessungen standhalten. Das Prüfstück ist fest und rechtwinklig in der Matrize und dem Stempel zu halten, während es nach unten gedrückt wird, und parallel zur Rohrachse zu führen. Die in Abbildung 3 gezeigte Flanschung darf keine Spalt- oder Fehlstellen aufweisen.
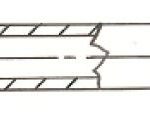 ABBILDUNG 3 – 37° EINFACH FLANSCHIERTES ROHR
(REF: SAE J533)
5.5.2 SAE J1453 ORFS- und SAE J518-Flanschen
5.5.2.1 Doppelflanschung
Prüfproben mit abgeschnittenen und entgrateten Enden müssen einer Doppelflanschung an einem Ende gemäß den in SAE J1453 und SAE J518-Flanschen angegebenen Abmessungen standhalten. Das Prüfstück ist fest und rechtwinklig in der Matrize und dem Stempel zu halten, während es nach unten gedrückt wird, und parallel zur Rohrachse zu führen. Die in Abbildung 4 gezeigte Flanschung darf keine Spalt- oder Fehlstellen aufweisen.
ABBILDUNG 4 – ORFS DOPPELFLANSCHIERTES ROHREND
(REF: SIEHE SAE J1453 UND SAE J518 FLANSCHE)
5.5.2.2 Einfachflanschung
Prüfproben mit abgeschnittenen und entgrateten Enden müssen einer Einfachflanschung an einem Ende gemäß den in SAE J1453 und SAE J518-Flanschen angegebenen Abmessungen standhalten. Das Prüfstück ist fest und rechtwinklig in der Matrize und dem Stempel zu halten, während es nach unten gedrückt wird, und parallel zur Rohrachse zu führen. Die in Abbildung 5 gezeigte Flanschung darf keine Spalt- oder Fehlstellen aufweisen.
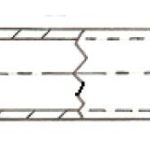
ABBILDUNG 5 – ORFS EINFACH FLANSCHIERTES ROHREND
(REF: SIEHE SAE J1453 UND SAE J518 FLANSCHE)
5.6 Härteprüfung
Härteprüfungen sind an der Innenfläche von Prüfkörpern durchzuführen. Diese Prüfung ist nicht erforderlich bei Rohren mit einer Nenndicke der Wand unter 1,7 mm. Solche Rohre müssen jedoch alle anderen mechanischen Eigenschaften und Leistungsanforderungen erfüllen.
5.7 Zugfestigkeit
Es sind die in der aktuellen Ausgabe von ASTM E 8—Testmethoden für Zugversuche an metallischen Werkstoffen bzw. ASTM E 8M—Testmethoden für Zugversuche an metallischen Werkstoffen [metrisch] beschriebenen Prüfverfahren zu befolgen.
5.8 Dehnungsprüfung
Wenn der Prozentsatz der Dehnung des Prüfkörpers geringer ist als in der jeweils geltenden Rohrspezifikation vorgeschrieben und/oder ein Teil des Bruches mehr als 19 mm vom Mittelpunkt der Messlänge entfernt liegt, wie durch vor der Prüfung aufgebrachte Markierungen am Prüfkörper angezeigt, ist eine Nachprüfung zulässig.
5.9 Druckfestigkeitsprüfung
Bei Bedarf ist das Rohr hydrostatisch auf das Zweifache seines berechneten Referenzarbeitsdrucks im Verhältnis 4:1 zu prüfen. Diese Druckfestigkeitsprüfung setzt das Material einer geeigneten Spannung aus, um die Fähigkeit des Rohrs zu bestimmen, innerhalb seiner elastischen Grenzen zu arbeiten. Es dürfen keine Versagenserscheinungen auftreten, und das geprüfte Stück muss seine Abmessungen beibehalten. Die Prüfdrücke sind gemäß der folgenden Ableitung der Formel für Referenzarbeitsdrücke für Stahlhydraulikrohre nach SAE J1065 zu bestimmen:
Berstdruck – Pb = Rm,min * ln(D/d) (Gl. 1)
Druckfestigkeitsdruck −Pp = Pb/2 (Gl. 2)
wobei:
Pb der nominelle statische Referenzberstdruck in MPa (Megapascal) ist
Pp der nominelle Referenzdruckfestigkeitsdruck in MPa (Megapascal) ist
Rm, min die minimale Zugfestigkeit ist
ln der natürliche Logarithmus, auch log e genannt, ist
D der nominelle Außendurchmesser des Rohrs ist
d der nominelle Innendurchmesser des Rohrs ist
Kein Rohr darf mit einem hydrostatischen Druck von über 35 MPa geprüft werden, es sei denn, dies ist so festgelegt und zwischen Lieferant und Kunden vereinbart.
HINWEIS: Diese Formeln und die daraus abgeleiteten nominellen Referenzdruckfestigkeitsdrücke gelten nur für Rohre, die für hydraulische Anwendungen bestimmt sind, wobei alle mindestens ein Verhältnis von 50 % zwischen der minimalen Streckgrenze und der minimalen Zugfestigkeit aufweisen. Bei der Berechnung nomineller Referenzdruckfestigkeitsdrücke für Rohrmaterialien, deren Verhältnis unter 50 % liegt, sind die in SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, „Anhang A“, aufgeführten Formeln zu verwenden.
5.10 Zerstörungsfreie elektronische Prüfung
Auf gegenseitige Vereinbarung zwischen Käufer und Hersteller kann anstelle der hydrostatischen Prüfung das gesamte Rohr durch eine zerstörungsfreie elektronische Prüfung (wie Wirbelstrom-, Flussleckage- oder Ultraschallprüfung) geführt werden, die Defekte erkennen kann, die das Rohr daran hindern würden, die hydrostatische Druckfestigkeitsprüfung zu bestehen. Das Rohr muss die Anforderungen gemäß ASTM A 450/A 450M Standard Spezifikation für allgemeine Anforderungen an Kohlenstoff-, ferritische Legierungs- und austenitische Legierungsstahlrohre, Abschnitt 24.10 Bewertung von Unvollkommenheiten, erfüllen. Weitere Informationen zu den verschiedenen Arten und Anwendungen zerstörungsfreier elektronischer Prüfungen für Rohre finden Sie in SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing.