1. 범위
본 SAE 표준은 2.1.1에 열거된 특정 유형의 탄소강 및 합금강 튜빙에 대한 통일된 시험 방법을 규정하기 위한 것입니다. 각 튜빙 종류에 적용되는 규정된 시험 및 성능 기준은 해당 SAE J 규격에 명시되어 있습니다.
2. 참고 문헌
2.1 적용 가능한 출판물
다음의 출판물들은 본 정보 보고서에서 지정된 범위 내에서 일부를 구성합니다. 각 출판물의 최신판이 적용됩니다.
2.1.1 SAE 출판물
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (미국 및 캐나다 내), 또는 724-776-4970 (미국 외 지역), www.sae.org에서 구할 수 있습니다.
SAE J356 용접 플래시 제어 저탄소강 튜빙—굽힘, 이중 플레어링 및 비딩용 노멀라이즈 처리
SAE J518 유압 플랜지 튜브, 파이프 및 호스 연결—4볼트 분리형 플랜지 타입
SAE J524 무봉합 저탄소강 튜빙—굽힘 및 플레어링용 어닐링 처리
SAE J525 용접 및 냉간 인발 저탄소강 튜빙—굽힘 및 플레어링용 어닐링 처리
SAE J526 용접 저탄소강 튜빙
SAE J527 브레이징 이중벽 저탄소강 튜빙
SAE J356 용접 플래시 제어 저탄소강 튜빙—굽힘, 플레어링 및 비딩용 노멀라이즈 처리
SAE J524 무봉합 저탄소강 튜빙—굽힘 및 플레어링용 어닐링 처리
SAE J525 용접 및 냉간 인발 저탄소강 튜빙—굽힘 및 플레어링용 어닐링 처리
SAE J526 용접 저탄소강 튜빙
SAE J527 브레이징 이중벽 저탄소강 튜빙
SAE J533 튜빙용 플레어
SAE J1065 강재 유압 튜빙의 공칭 작동 압력
SAE J1453-1 O-링 페이스 씰 커넥터 규격: Part 1—튜브 연결 세부사항 및 성능·시험 공통 요구사항
SAE J1453-2 O-링 페이스 씰 커넥터 규격: Part 2—강철 유니온, 벌크헤드, 스위벨, 브레이즈 슬리브, 캡 및 ISO 6149-2 메트릭 스터드 엔드 커넥터의 요구사항, 치수 및 시험
SAE J1453-3 O-링 페이스 씰 커넥터 규격: Part 3—강철 유니온, 벌크헤드, 스위벨, 브레이즈 슬리브, 커넥터, 캡 및 SAE J1926-2 인치 스터드 엔드 커넥터의 요구사항, 치수 및 시험
SAE J2435 용접 플래시 제어 SAE 1021 탄소강 튜빙—굽힘, 플레어링 및 비딩용 노멀라이즈 처리
SAE J2467 용접 및 냉간 인발 SAE 1021 탄소강 튜빙—굽힘 및 플레어링용 노멀라이즈 처리
SAE J2592 일반용 탄소강 튜빙—탄소강 튜빙의 비파괴 검사 이해
SAE J2613 용접 플래시 제어 고강도 저합금강 유압 튜빙—굽힘, 이중 플레어링 및 벤딩용 준임계 어닐링 처리
SAE J2614 용접 및 냉간 인발 고강도 저합금강 유압 튜빙—굽힘 및 플레어링용 준임계 어닐링 처리
SAE J2832 용접 플래시 제어 고강도(인장강도 690 MPa) 저합금강 유압 튜빙—굽힘 및 이중 플레어링용 응력완화 어닐링 처리
SAE J2833 용접 및 냉간 인발 고강도(인장강도 690 MPa) 저합금강 유압 튜빙—굽힘 및 플레어링용 응력완화 어닐링 처리
2.1.2 ASTM 출판물
ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org에서 구할 수 있습니다.
ASTM A 370 강재 제품의 기계적 시험 방법 및 정의 표준
ASTM A 450/A 450M 탄소강, 페라이트계 합금강 및 오스테나이트계 합금강 튜브의 일반 요구사항 표준
ASTM E 8 금속 재료의 인장 시험 방법
ASTM E 8M 금속 재료의 인장 시험 방법 [메트릭]
2.2 관련 출판물
다음의 출판물들은 정보 제공 목적으로만 사용되며, 본 문서의 필수 구성 요소는 아닙니다.
2.2.1 SAE 출판물
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (미국 및 캐나다 내), 또는 724-776-4970 (미국 외 지역), www.sae.org에서 구할 수 있습니다.
SAE J514 유압 튜브 피팅
SAE J1290 자동차 유압 브레이크 시스템—메트릭 튜브 연결
SAE J2551 유체 도관 금속 튜빙 적용 권장 사례
SAE J2593 유체 도관 및 커넥터 설치 정보 보고서
SAE J2658 유체 동력 및 일반용 금속 튜브 도관 조립품—유압 유체 동력 금속 튜브 조립품 시험 방법
2.2.2 ISO 출판물
ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org에서 구할 수 있습니다.
ISO 2944 유체 동력 시스템 및 구성요소—공칭 압력
ISO 3304 플레인 엔드 무봉합 정밀 강관—납품 기술 조건
ISO 3305 플레인 엔드 용접 정밀 강관—납품 기술 조건
ISO 4397 커넥터 및 관련 부품—튜브의 공칭 외경과 호스의 공칭 내경
ISO 4399 커넥터 및 관련 부품—공칭 압력
ISO 4406 유압 유체 동력—유체—고체 입자 오염도 등급 부여 방법
ISO 5598 유체 동력 시스템 및 구성요소—용어집
ISO 6162-1 유압 유체 동력—분리형 또는 일체형 플랜지 클램프와 메트릭 또는 인치 나사를 갖춘 플랜지 커넥터—Part 1: 3.5 MPa (35 bar) ~ 35 MPa (350 bar) 압력에서 사용하는 DN 13 ~ DN 127 플랜지 커넥터
ISO 6162-2 유압 유체 동력—분리형 또는 일체형 플랜지 클램프와 메트릭 또는 인치 나사를 갖춘 플랜지 커넥터—Part 2: 35 MPa (350 bar) ~ 40 MPa (400 bar) 압력에서 사용하는 DN 13 ~ DN 51 플랜지 커넥터
ISO 6605 시험 및 시험 절차
ISO 8434-1 유체 동력 및 일반용 금속 튜브 연결—Part 1: 24° 압착 커넥터
ISO 8434-2 유체 동력 및 일반용 금속 튜브 연결—Part 2: 37° 플레어드 커넥터
ISO 8434-3 유체 동력 및 일반용 금속 튜브 연결—Part 3: O-링 페이스 씰 커넥터
ISO 8434-4 유체 동력 및 일반용 금속 튜브 연결—Part 4: 링 용접식 니플이 있는 24° 콘 커넥터
ISO 10583 튜브 연결 시험 방법
ISO 10763 플레인 엔드 무봉합 및 용접 강관—치수 및 공칭 작동 압력
3. 시험 절차
별도로 명시되지 않는 한, 현행 ASTM A 370 강재 제품의 기계적 시험 방법 및 정의 표준에 기술된 시험 절차를 따릅니다.
그러나 ASTM 규격과 본 SAE 규격 간에 상충이 있을 경우, 본 SAE 규격이 우선합니다.
3.1 시험 빈도
이러한 시험의 필요 빈도에는 다음의 여러 요인이 영향을 미칠 수 있습니다:
a. 튜브 크기
b. 생산 로트 수량
c. 생산 장비 유형
d. 생산 방법
e. 최종 용도
f. 재질
따라서 SAE 표준 및 사용자의 요구사항과 필요에 부합하는 튜빙을 생산하기 위한 시험 유형과 빈도는 제조업체와 사용자가 함께 결정해야 합니다.
4. 시험 시편
ASTM A 370 강재 제품의 기계적 시험 방법 및 정의 표준에 따라, 기계적 시험용 시편은 양단이 매끄럽고 결함이 없어야 합니다. 시험 전에 시편에 버, 결함 또는 불량 가공이 발견되면 폐기하고 다른 시편을 선정할 수 있습니다. 시편은 해당 규격에 따라 제조된 후 추가 공정을 거치지 않은 튜빙에서 채취해야 합니다. 모든 시험은 상온에서 실시합니다.
5. 성능 시험
본 섹션에 기재된 시험은 공급업체와 고객 간의 합의에 따라 선택되고 수행됩니다.
5.1 평탄화 시험
길이 약 75 mm의 시편은 평행한 판 사이에서 시험 단면의 벽 두께의 3배에 해당하는 거리까지 평평하게 눌렀을 때 균열이나 결함이 발생하지 않아야 합니다. 용접 튜빙의 경우, 용접부는 가해지는 힘의 방향과 90° 위치에 있어야 합니다. 표면의 경미한 불완전성으로 인한 표면 파열은 불합격 사유로 간주되지 않습니다.
5.2 역방향 평탄화 시험
시험 시편은 용접부 양쪽 90° 방향으로 세로로 절개합니다. 용접부가 포함된 부분을 개방하여 용접부가 최대 굴곡점에 오도록 평평하게 눌러야 합니다. 용접부에 균열, 금속 박리, 용접 미흡 또는 플래시 제어/제거로 인한 중첩 등의 증거가 없어야 합니다.
5.3 굽힘 시험
굽힘이 필요한 경우, 고객은 구매 시 적절한 시험 방법을 명시해야 합니다.
5.4 확장 시험
시험 시편은 경사가 0.1~1.0인 경화된 테이퍼 플러그 위에서 외경이 25% 확장될 때까지 확장 시험을 받아야 하며, 균裂이나 결함이 나타나서는 안 됩니다.
5.5 플레어링 시험
5.5.1 SAE J533 37° 및 45° 플레어
5.5.1.1 이중 플레어—Method A
양단이 직각으로 다듬어지고 버가 제거된 시험 구간은 SAE J533에 제시된 치수로 한쪽 끝을 이중 플레어링하는 시험을 견뎌야 합니다. 시험 구간은 다이와 펀치에 단단히, 수직으로 고정된 상태에서 아래로 강제로 눌려야 하며, 튜빙의 축과 평행하게 유도되어야 합니다. 그림 1에 표시된 플레어에는 분리나 결함의 증거가 없어야 합니다.
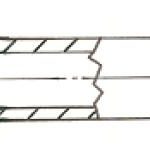
FIGURE 1 – 37° DOUBLE FLARED TUBING – METHOD A
(REF: SAE J533)
5.5.1.2 이중 플레어—Method B
양단이 직각으로 다듬어지고 버가 제거된 시험 구간은 SAE J533에 제시된 치수로 한쪽 끝을 단일 플레어링하는 시험을 견뎌야 합니다. 시험 구간은 다이와 펀치에 단단히, 수직으로 고정된 상태에서 아래로 강제로 눌려야 하며, 튜빙의 축과 평행하게 유도되어야 합니다. 그림 2에 표시된 플레어에는 분리나 결함의 증거가 없어야 하지만, 외측 라펠 접합부의 분리는 길이가 3.1 mm를 초과하지 않고 외측 두께에만 국한되는 경우 허용됩니다.
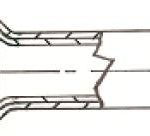
그림 2 – 37° 더블 플레어형 이중벽 튜빙 – 방법 B
(참조: SAE J533)
5.5.1.3 단일 플레어
사각으로 절단되고 모서리가 제거된 시험 구간은 SAE J533에 표시된 치수로 한쪽 끝을 단일 플레어링할 때 견딜 수 있어야 합니다. 시험 구간은 다이와 펀치에 단단히, 그리고 수직으로 고정되어야 하며, 강제로 내려갈 때 튜브의 축과 평행하게 가이드되어야 합니다. 그림 3에 표시된 플레어에는 균열이나 결함의 흔적이 없어야 합니다.
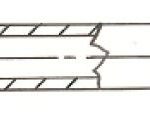 그림 3 – 37° 단일 플레어 튜브
(참조: SAE J533)
5.5.2 SAE J1453 ORFS 및 SAE J518 플레어
5.5.2.1 이중 플레어
사각으로 절단되고 모서리가 제거된 시험 구간은 SAE J1453 및 SAE J518 플레어에 표시된 치수로 한쪽 끝을 이중 플레어링할 때 견딜 수 있어야 합니다. 시험 구간은 다이와 펀치에 단단히, 그리고 수직으로 고정되어야 하며, 강제로 내려갈 때 튜브의 축과 평행하게 가이드되어야 합니다. 그림 4에 표시된 플레어에는 균열이나 결함의 흔적이 없어야 합니다.
그림 4 – ORFS 이중 플레어 튜브 엔드
(참조: SAE J1453 및 SAE J518 플레어 참조)
5.5.2.2 단일 플레어
사각으로 절단되고 모서리가 제거된 시험 구간은 SAE J1453 및 SAE J518 플레어에 표시된 치수로 한쪽 끝을 단일 플레어링할 때 견딜 수 있어야 합니다. 시험 구간은 다이와 펀치에 단단히, 그리고 수직으로 고정되어야 하며, 강제로 내려갈 때 튜브의 축과 평행하게 가이드되어야 합니다. 그림 5에 표시된 플레어에는 균열이나 결함의 흔적이 없어야 합니다.
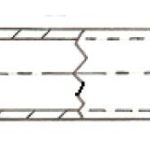
그림 5 – ORFS 단일 플레어 튜브 엔드
(참조: SAE J1453 및 SAE J518 플레어 참조)
5.6 경도 시험
경도 시험은 시험편의 내면에서 실시해야 합니다. 명칭상 벽 두께가 1.7 mm 미만인 튜브에는 이 시험이 요구되지 않습니다. 이러한 튜브는 기타 모든 기계적 특성 및 성능 요구사항을 충족해야 합니다.
5.7 인장
현행 ASTM E 8—금속 재료 인장 시험 방법 또는 ASTM E 8M—금속 재료 인장 시험 방법 [미터법]에 설명된 시험 절차를 따라야 합니다.
5.8 연신율 시험
시험편의 연신율이 해당 튜브 규격에 규정된 값보다 낮고, 또한 파단 부위 중 어느 부분이라도 시험 전 시편에 표시된 눈금 중심으로부터 19 mm 이상 떨어져 있는 경우, 재시험을 허용합니다.
5.9 내압 시험
요구되는 경우, 튜브는 계산된 4대 1 기준 작동 압력의 두 배까지 정수압으로 시험해야 합니다. 이 내압 시험은 재료를 적절한 응력 수준에 노출시켜 탄성 한계 내에서 튜브의 성능 여부를 판단합니다. 파손 흔적이 없어야 하며, 시험된 시편은 치수를 유지해야 합니다. 시험 압력은 SAE J1065 철강 유압 튜브의 기준 작동 압력 공식의 다음 도출식에 따라 결정됩니다.
파열 압력 – Pb = Rm,min * In (D/d) (식 1)
내압 −Pp = Pb/2 (식 2)
여기서:
Pb 는 MPa(메가파스칼) 단위의 명목 정지 기준 파열 압력입니다.
Pp 는 MPa(메가파스칼) 단위의 명목 기준 내압입니다.
Rm, min 는 최소 인장 강도입니다.
In 는 자연 로그, 즉 log e라고도 합니다.
D 는 명칭상 튜브 외경입니다.
d 는 명칭상 튜브 내경입니다.
튜브는 공급업체와 고객이 별도로 합의하지 않는 한, 정수압 35 MPa를 초과하여 시험해서는 안 됩니다.
참고: 이 공식과 도출된 명목 기준 내압은 유압 용도로 사용되는 튜브에만 적용되며, 해당 튜브들은 최소 항복 강도 대 최소 인장 강도 비율이 최소 50% 이상입니다. 이 비율이 50% 미만인 튜브 재료의 명목 기준 내압을 계산할 때는 SAE J1065 유압 튜브 및 피팅의 압력 등급 “부록 A”에 나와 있는 공식을 사용해야 합니다.
5.10 비파괴 전자 검사
구매자와 제조업체가 상호 합의한 경우, 정수압 시험 대신 모든 튜브는 에디 전류, 자속 누설, 초음파 등 정수압 내압 시험을 통과하지 못하게 할 수 있는 결함을 탐지할 수 있는 비파괴 전자 검사를 통과하도록 해야 합니다. 튜브는 ASTM A 450/A 450M 일반 요구 사항 표준 규격—탄소강, 페라이트계 합금강, 오스테나이트계 합금강 튜브—24.10항 불완전성 평가에 명시된 요건을 충족해야 합니다. 다양한 종류의 비파괴 전자 검사와 튜브에 대한 각 검사의 용도에 관한 정보는 SAE J2592 일반용 탄소강 튜브—탄소강 튜브의 비파괴 검사 이해를 참조하십시오.