1. RUANG LINGKUP
Standar SAE ini dimaksudkan untuk menetapkan metode yang seragam untuk pengujian jenis-jenis tertentu dari pipa baja karbon dan baja paduan yang tercantum pada 2.1.1. Kriteria uji dan kinerja yang ditetapkan yang berlaku untuk setiap varietas pipa tersebut diuraikan dalam Spesifikasi SAE J masing-masing.
2. REFERENSI
2.1 Publikasi yang Berlaku
Publikasi-publikasi berikut merupakan bagian dari laporan informasi ini sebagaimana yang ditentukan. Edisi terbaru dari setiap publikasi berlaku.
2.1.1 Publikasi SAE
Tersedia dari SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam USA dan Kanada) atau 724-776-4970 (di luar USA), www.sae.org.
SAE J356 Pipa Baja Karbon Rendah dengan Pengendalian Flash yang Dilas, Dineutralkan untuk Pembengkokan, Flaring Ganda, dan Beading
SAE J518 Koneksi Hidraulik Tabung, Pipa, dan Selang dengan Flange, Tipe Flange Split Empat Baut
SAE J524 Pipa Baja Karbon Rendah Seamless yang Dianil untuk Pembengkokan dan Flaring
SAE J525 Pipa Baja Karbon Rendah yang Dilas dan Ditarik Dingin, Dianil untuk Pembengkokan dan Flaring
SAE J526 Pipa Baja Karbon Rendah yang Dilas
SAE J527 Pipa Baja Karbon Rendah Dinding Ganda yang Disolder
SAE J353 Flare untuk Pipa
SAE J1065 Tekanan Kerja Referensi Nominal untuk Pipa Hidraulik Baja
SAE J1453-1 Spesifikasi untuk Konektor Seal Wajah O-Ring: Bagian 1—Detail Koneksi Tabung dan Persyaratan Umum untuk Kinerja dan Uji
SAE J1453-2 Spesifikasi untuk Konektor Seal Wajah O-Ring: Bagian 2—Persyaratan, Dimensi, dan Uji untuk Union Baja, Sekat, Swivel, Braze Sleeve, Tutup, dan Konektor dengan Ujung Stud Metrik ISO 6149-2
SAE J1453-3 Spesifikasi untuk Konektor Seal Wajah O-Ring: Bagian 3—Persyaratan, Dimensi, dan Uji untuk Union Baja, Sekat, Swivel, Braze Sleeve, Konektor, Tutup, dan Konektor dengan Ujung Stud Inch SAE J1926-2
SAE J2435 Pipa Baja Karbon SAE 1021 dengan Pengendalian Flash yang Dilas, Dinormalisasi untuk Pembengkokan, Flaring, dan Beading
SAE J2467 Pipa Baja Karbon SAE 1021 yang Dilas dan Ditarik Dingin, Dinormalisasi untuk Pembengkokan dan Flaring
SAE J2592 Pipa Baja Karbon untuk Penggunaan Umum—Pemahaman tentang Pengujian Tanpa Rusak untuk Pipa Baja Karbon
SAE J2613 Pipa Hidraulik Baja Paduan Rendah Kekuatan Tinggi dengan Pengendalian Flash yang Dilas, Dianil Sub-Kritis untuk Pembengkokan, Flaring Ganda, dan Pembengkokan
SAE J2614 Pipa Hidraulik Baja Paduan Rendah Kekuatan Tinggi yang Dilas dan Ditarik Dingin, Dianil Sub-Kritis untuk Pembengkokan dan Flaring
SAE J2832 Pipa Hidraulik Baja Paduan Rendah Kekuatan Tinggi (Kekuatan Tarik 690 MPa) dengan Pengendalian Flash yang Dilas, Dianil Relaksasi Stres untuk Pembengkokan dan Flaring Ganda
SAE J2833 Pipa Hidraulik Baja Paduan Rendah Kekuatan Tinggi (Kekuatan Tarik 690 MPa) yang Dilas dan Ditarik Dingin, Dianil Relaksasi Stres untuk Pembengkokan dan Flaring
2.1.2 Publikasi ASTM
Tersedia dari ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Metode Standar dan Definisi untuk Pengujian Mekanis Produk Baja
ASTM A 450/A 450M Spesifikasi Standar untuk Persyaratan Umum Pipa Baja Karbon, Paduan Feritik, dan Austenitik
ASTM E 8 Metode Uji untuk Pengujian Tarik Material Logam
ASTM E 8M Metode Uji untuk Pengujian Tarik Material Logam [Metrik]
2.2 Publikasi Terkait
Publikasi-publikasi berikut hanya untuk tujuan informasi dan bukan merupakan bagian wajib dari dokumen ini.
2.2.1 Publikasi SAE
Tersedia dari SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (di dalam USA dan Kanada) atau 724-776-4970 (di luar USA), www.sae.org.
SAE J514 Fitting Tabung Hidraulik
SAE J1290 Sistem Rem Hidraulik Otomotif—Koneksi Tabung Metrik
SAE J2551 Praktik yang Direkomendasikan untuk Aplikasi Pipa Logam Konduktor Fluida
SAE J2593 Laporan Informasi untuk Instalasi Konduktor dan Konektor Fluida
SAE J2658 Rakitan Pipa Logam Konduktor untuk Tenaga Fluida dan Penggunaan Umum—Metode Uji untuk Rakitan Pipa Logam Tenaga Hidraulik
2.2.2 Publikasi ISO
Tersedia dari ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistem dan Komponen Tenaga Fluida—Tekanan Nominal
ISO 3304 Pipa Presisi Baja Seamless Ujung Polos—Kondisi Teknis Pengiriman
ISO 3305 Pipa Presisi Baja Dilas Ujung Polos—Kondisi Teknis Pengiriman
ISO 4397 Konektor dan Komponen Terkait—Diameter Luar Nominal Pipa dan Diameter Dalam Nominal Selang
ISO 4399 Konektor dan Komponen Terkait—Tekanan Nominal
ISO 4406 Tenaga Hidraulik—Fluida—Metode Penyandian Tingkat Kontaminasi oleh Partikel Padat
ISO 5598 Sistem dan Komponen Tenaga Fluida—Kamus Istilah
ISO 6162-1 Tenaga Hidraulik—Konektor Flange dengan Klem Flange Split atau Satu Bagian dan Sekrup Metrik atau Inci—Bagian 1: Konektor Flange untuk Penggunaan pada tekanan 3,5 MPa (35 bar) hingga 35 MPa (350 bar), DN 13 hingga DN 127
ISO 6162-2 Tenaga Hidraulik—Konektor Flange dengan Klem Flange Split atau Satu Bagian dan Sekrup Metrik atau Inci—Bagian 2: Konektor Flange untuk Penggunaan pada tekanan 35 MPa (350 bar) hingga 40 MPa (400 bar), DN 13 hingga DN 51
ISO 6605 Uji dan Prosedur Uji
ISO 8434-1 Koneksi Pipa Logam untuk Tenaga Fluida dan Penggunaan Umum—Bagian 1: Konektor Kompresi 24°
ISO 8434-2 Koneksi Pipa Logam untuk Tenaga Fluida dan Penggunaan Umum—Bagian 2: Konektor Flared 37°
ISO 8434-3 Koneksi Pipa Logam untuk Tenaga Fluida dan Penggunaan Umum—Bagian 3: Konektor Seal Wajah O-Ring
ISO 8434-4 Koneksi Pipa Logam untuk Tenaga Fluida dan Penggunaan Umum—Bagian 4: Konektor Kerucut 24° dengan Nipple Ring Weld-on
ISO 10583 Metode Uji untuk Koneksi Pipa
ISO 10763 Pipa Baja Seamless dan Dilas Ujung Polos—Dimensi dan Tekanan Kerja Nominal
3. PROSEDUR UJI
Kecuali ditentukan lain, prosedur uji yang dijelaskan dalam edisi terkini ASTM A 370 Metode Standar dan Definisi untuk Pengujian Mekanis Produk Baja harus diikuti.
Namun, jika terdapat konflik antara spesifikasi ASTM dan yang dijelaskan di sini, spesifikasi SAE ini akan menjadi prioritas.
3.1 Frekuensi Uji
Ada banyak faktor yang dapat mempengaruhi frekuensi yang diperlukan dari pengujian ini, termasuk:
a. Ukuran pipa
b. Jumlah produksi
c. Jenis peralatan produksi
d. Metode produksi
e. Penggunaan akhir
f. Material
Oleh karena itu, menjadi tanggung jawab pabrikan dan pengguna untuk menetapkan jenis uji dan frekuensi uji yang akan menghasilkan pipa yang sesuai dengan Standar SAE serta kebutuhan dan persyaratan pengguna.
4. SPESIMEN UJI
Sesuai dengan ASTM A 370 Metode Standar dan Definisi untuk Pengujian Mekanis Produk Baja, spesimen uji untuk pengujian mekanis harus memiliki ujung yang halus dan bebas dari cacat. Jika ada spesimen uji yang menunjukkan burr, cacat, atau pemesinan yang tidak sempurna sebelum pengujian, spesimen tersebut dapat dibuang dan spesimen lain dapat dipilih. Spesimen uji harus diambil dari pipa yang belum mengalami operasi lanjutan setelah diproduksi sesuai dengan spesifikasi yang berlaku. Semua pengujian harus dilakukan pada suhu ruangan.
5. UJI KINERJA
Uji yang tercantum dalam bagian ini dipilih dan dilakukan berdasarkan kesepakatan antara pemasok dan pelanggan.
5.1 Uji Perataan
Spesimen uji dengan panjang sekitar 75 mm tidak boleh retak atau menunjukkan cacat apapun saat diratakan di antara dua pelat paralel hingga jarak yang sama dengan tiga kali ketebalan dinding pada bagian yang diuji. Untuk pipa yang dilas, lasan harus ditempatkan pada sudut 90° terhadap arah gaya yang diterapkan. Robekan dangkal yang disebabkan oleh ketidaksempurnaan permukaan kecil tidak akan dianggap sebagai alasan penolakan.
5.2 Uji Perataan Balik
Spesimen uji harus dipotong memanjang pada kedua sisi lasan dengan sudut 90°. Bagian yang mengandung lasan harus dibuka dan diratakan dengan posisi lasan pada titik kelengkungan maksimum. Tidak boleh ada tanda-tanda retak atau pengelupasan logam, maupun kurangnya penetrasi las atau tumpang tindih akibat pengendalian flash atau pembuangan flash pada lasan.
5.3 Uji Pembengkokan
Jika pembengkokan diperlukan, pelanggan harus menentukan metode uji yang sesuai pada saat pembelian.
5.4 Uji Ekspansi
Spesimen uji harus mengalami ekspansi di atas sumbat meruncing yang dikeraskan dengan kemiringan 0,1 hingga 1,0, hingga diameter luar bertambah 25% tanpa menunjukkan tanda-tanda retak atau cacat.
5.5 Uji Flaring
5.5.1 Flare 37° dan 45° SAE J533
5.5.1.1 Flare Ganda—Metode A
Bagian uji dengan ujung yang dipotong rata dan dibersihkan dari burr harus mampu menjalani flaring ganda pada salah satu ujung hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dipegang kuat dan tegak lurus dalam cekam dan punch, sambil didorong turun, dan harus diarahkan sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 1 tidak boleh menunjukkan tanda-tanda pecah atau cacat.
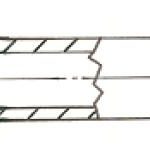
GAMBAR 1 – PIPA FLARE GANDA 37° – METODE A
(REF: SAE J533)
5.5.1.2 Flare Ganda—Metode B
Bagian uji dengan ujung yang dipotong rata dan dibersihkan dari burr harus mampu menjalani flaring tunggal pada salah satu ujung hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dipegang kuat dan tegak lurus dalam cekam dan punch, sambil didorong turun, dan harus diarahkan sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 2 tidak boleh menunjukkan tanda-tanda pecah atau cacat, kecuali bahwa pemisahan pada sambungan lapisan luar diperbolehkan asalkan tidak melebihi panjang 3,1 mm dan terbatas pada ketebalan lapisan luar saja.
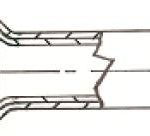
GAMBAR 2 – PIPA DINDING GANDA FLARE GANDA 37° – METODE B
(REF: SAE J533)
5.5.1.3 Flare Tunggal
Bagian uji yang memiliki ujung berbentuk persegi dan telah dibuang duri harus mampu menahan proses flaring tunggal pada salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J533. Bagian uji harus dipegang dengan kuat dan tegak lurus dalam die dan punch, sambil dipaksa turun, serta harus dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 3 tidak boleh menunjukkan tanda-tanda retak atau cacat.
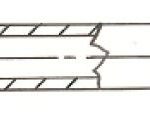 GAMBAR 3 – PIPA DENGAN FLARE TUNGGAL 37°
(REF: SAE J533)
5.5.2 Flare SAE J1453 ORFS dan SAE J518
5.5.2.1 Flare Ganda
Bagian uji yang memiliki ujung berbentuk persegi dan telah dibuang duri harus mampu menahan proses flaring ganda pada salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bagian uji harus dipegang dengan kuat dan tegak lurus dalam die dan punch, sambil dipaksa turun, serta harus dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 4 tidak boleh menunjukkan tanda-tanda retak atau cacat.
GAMBAR 4 – UJUNG PIPA DENGAN FLARE GANDA ORFS
(REF: LIHAT SAE J1453 DAN SAE J518 FLARES)
5.5.2.2 Flare Tunggal
Bagian uji yang memiliki ujung berbentuk persegi dan telah dibuang duri harus mampu menahan proses flaring tunggal pada salah satu ujungnya hingga dimensi yang ditunjukkan dalam SAE J1453 dan SAE J518 Flares. Bagian uji harus dipegang dengan kuat dan tegak lurus dalam die dan punch, sambil dipaksa turun, serta harus dipandu sejajar dengan sumbu pipa. Flare yang ditunjukkan pada Gambar 5 tidak boleh menunjukkan tanda-tanda retak atau cacat.
GAMBAR 5 – UJUNG PIPA DENGAN FLARE TUNGGAL ORFS
(REF: LIHAT SAE J1453 DAN SAE J518 FLARES)
5.6 Uji Kekerasan
Uji kekerasan harus dilakukan pada permukaan bagian dalam spesimen uji. Uji ini tidak diperlukan untuk pipa dengan ketebalan dinding nominal kurang dari 1,7 mm. Pipa tersebut harus memenuhi semua persyaratan mekanis dan kinerja lainnya.
5.7 Tarik
Prosedur pengujian yang dijelaskan dalam edisi terkini ASTM E 8—Metode Pengujian Tarik untuk Material Logam atau ASTM E 8M—Metode Pengujian Tarik untuk Material Logam [Metrik] harus diikuti.
5.8 Uji Perpanjangan
Jika persentase perpanjangan spesimen uji kurang dari yang ditentukan dalam spesifikasi pipa yang berlaku, dan/atau bagian fraktur mana pun berjarak lebih dari 19 mm dari titik tengah panjang pangkal, seperti yang ditunjukkan oleh tanda yang dibuat pada spesimen sebelum pengujian, maka pengujian ulang diperbolehkan.
5.9 Uji Tekanan Uji Coba
Bila diperlukan, pipa harus diuji secara hidrostatik hingga dua kali tekanan kerja referensi 4 banding 1 yang telah dihitung. Uji tekanan uji coba ini akan memberikan tingkat tegangan yang sesuai pada material untuk mengetahui kemampuan pipa beroperasi dalam batas elastisitasnya. Tidak boleh ada tanda-tanda kegagalan dan spesimen yang diuji harus mempertahankan ukuran dimensinya. Tekanan uji harus ditentukan oleh derivatif berikut dari rumus SAE J1065 tentang Tekanan Kerja Referensi untuk Pipa Hidraulik Baja:
Tekanan Putus – Pb = Rm,min * In (D/d) (Eq. 1)
Tekanan Uji Coba −Pp = Pb/2 (Eq. 2)
di mana:
Pb adalah tekanan putus statis referensi nominal dalam MPa (mega pascal)
Pp adalah tekanan uji coba referensi nominal dalam MPa (mega pascal)
Rm, min adalah kekuatan tarik minimum
In adalah logaritma natural, juga disebut log e
D adalah diameter luar pipa nominal
d adalah diameter dalam pipa nominal
Tidak ada pipa yang boleh diuji melebihi tekanan hidrostatik 35 MPa, kecuali jika hal itu ditentukan dan disetujui bersama oleh pemasok dan pelanggan.
CATATAN: Rumus ini dan tekanan uji coba referensi nominal yang diturunkan hanya berlaku untuk pipa yang ditujukan untuk aplikasi hidraulik, yang semuanya memiliki rasio kekuatan luluh minimum terhadap kekuatan tarik minimum setidaknya 50%. Saat menghitung tekanan uji coba referensi nominal untuk material pipa yang rasionya di bawah 50%, rumus yang tercantum dalam SAE J1065 tentang Penilaian Tekanan untuk Pipa dan Fitting Hidraulik, “Annex A”, harus digunakan.
5.10 Pengujian Elektronik Nondestruktif
Sebagai pengganti uji hidrostatik, apabila disetujui bersama oleh pembeli dan produsen, semua pipa harus diuji dengan melewatkannya melalui pengujian elektronik nondestruktif (seperti arus eddy, kebocoran fluks, atau ultrasonik) yang mampu mendeteksi cacat yang dapat membuat pipa gagal dalam uji tekanan uji coba hidrostatik. Pipa harus memenuhi persyaratan sebagaimana dinyatakan dalam ASTM A 450/A 450M Spesifikasi Standar untuk Persyaratan Umum Pipa Baja Karbon, Paduan Feritik, dan Paduan Austenitik, paragraf 24.10 Evaluasi Ketidaksempurnaan. Lihat SAE J2592 Pipa Baja Karbon untuk Penggunaan Umum—Memahami Pengujian Nondestruktif untuk Pipa Baja Karbon untuk informasi mengenai berbagai jenis dan penggunaan pengujian elektronik nondestruktif pada pipa.