1. AMBITO
Questa Norma SAE è destinata a stabilire metodi uniformi per la prova di alcuni tipi di tubi in acciaio al carbonio e in lega elencati al punto 2.1.1. I criteri di prova e di prestazione specificati applicabili a ciascuna varietà di tubo sono riportati nelle rispettive Specifiche SAE J.
2. RIFERIMENTI
2.1 Pubblicazioni applicabili
Le seguenti pubblicazioni fanno parte del presente rapporto informativo nella misura indicata. Si applica l’ultima edizione di ciascuna pubblicazione.
2.1.1 Pubblicazioni SAE
Disponibili presso SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (negli USA e in Canada) o 724-776-4970 (fuori dagli USA), www.sae.org.
SAE J356 Tubi saldati in acciaio a basso tenore di carbonio con controllo della bave, normalizzati per piegatura, doppio svasamento e bordatura
SAE J518 Connessioni idrauliche flangiate per tubi e manicotti, tipo a quattro bulloni con flangia divisa
SAE J524 Tubi senza saldatura in acciaio a basso tenore di carbonio ricotti per piegatura e svasamento
SAE J525 Tubi saldati e trafilati a freddo in acciaio a basso tenore di carbonio ricotti per piegatura e svasamento
SAE J526 Tubi saldati in acciaio a basso tenore di carbonio
SAE J527 Tubi a doppia parete brasati in acciaio a basso tenore di carbonio
SAE J356 Svasi per tubi
SAE J1065 Pressioni nominali di esercizio di riferimento per tubi idraulici in acciaio
SAE J1453-1 Specifica per connettori a tenuta frontale con O-ring: Parte 1—Dettagli delle connessioni a tubo e requisiti comuni per prestazioni e prove
SAE J1453-2 Specifica per connettori a tenuta frontale con O-ring: Parte 2—Requisiti, dimensioni e prove per giunti, paratie, snodi, manicotti brasati, tappi e connettori con estremità maschio metriche ISO 6149-2
SAE J1453-3 Specifica per connettori a tenuta frontale con O-ring: Parte 3—Requisiti, dimensioni e prove per giunti, paratie, snodi, manicotti brasati, connettori, tappi e connettori con estremità maschio pollici SAE J1926-2
SAE J2435 Tubi saldati con controllo della bave, in acciaio al carbonio SAE 1021, normalizzati per piegatura, svasamento e bordatura
SAE J2467 Tubi saldati e trafilati a freddo, in acciaio al carbonio SAE 1021, normalizzati per piegatura e svasamento
SAE J2592 Tubi in acciaio al carbonio per uso generale—Comprensione dei test non distruttivi per tubi in acciaio al carbonio
SAE J2613 Tubi idraulici saldati con controllo della bave, in acciaio basso-legato ad alta resistenza, ricotti subcriticamente per piegatura, doppio svasamento e piegatura
SAE J2614 Tubi idraulici saldati e trafilati a freddo, in acciaio basso-legato ad alta resistenza, ricotti subcriticamente per piegatura e svasamento
SAE J2832 Tubi idraulici saldati con controllo della bave, in acciaio basso-legato ad alta resistenza (resistenza alla trazione 690 MPa), ricotti per ridurre le tensioni residuali per piegatura e doppio svasamento
SAE J2833 Tubi idraulici saldati e trafilati a freddo, in acciaio basso-legato ad alta resistenza (resistenza alla trazione 690 MPa), ricotti per ridurre le tensioni residuali per piegatura e svasamento
2.1.2 Pubblicazioni ASTM
Disponibili presso ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Metodi standard e definizioni per le prove meccaniche dei prodotti in acciaio
ASTM A 450/A 450M Specifica standard per i requisiti generali dei tubi in acciaio al carbonio, in lega ferritica e in lega austenitica
ASTM E 8 Metodi di prova per la trazione dei materiali metallici
ASTM E 8M Metodi di prova per la trazione dei materiali metallici [metrico]
2.2 Pubblicazioni correlate
Le seguenti pubblicazioni sono fornite a titolo informativo e non costituiscono parte obbligatoria del presente documento.
2.2.1 Pubblicazioni SAE
Disponibili presso SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (negli USA e in Canada) o 724-776-4970 (fuori dagli USA), www.sae.org.
SAE J514 Raccordi per tubi idraulici
SAE J1290 Sistema frenante idraulico automobilistico—Connessioni metriche per tubi
SAE J2551 Pratiche raccomandate per le applicazioni di tubi metallici conduttori di fluidi
SAE J2593 Rapporto informativo per l’installazione di conduttori e connettori per fluidi
SAE J2658 Assemblaggi di tubi metallici conduttori per trasmissione di potenza idraulica e uso generale—Metodi di prova per assemblaggi di tubi metallici per trasmissione di potenza idraulica
2.2.2 Pubblicazioni ISO
Disponibili presso ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistemi e componenti per trasmissione di potenza a fluido—Pressioni nominali
ISO 3304 Tubi di precisione in acciaio senza saldatura con estremità lisce—Condizioni tecniche di fornitura
ISO 3305 Tubi di precisione in acciaio saldati con estremità lisce—Condizioni tecniche di fornitura
ISO 4397 Connettori e componenti associati—Diametri esterni nominali dei tubi e diametri interni nominali dei manicotti
ISO 4399 Connettori e componenti associati—Pressioni nominali
ISO 4406 Trasmissione di potenza a fluido—Fluidi—Metodo di codifica del livello di contaminazione da particelle solide
ISO 5598 Sistemi e componenti per trasmissione di potenza a fluido—Vocabolario
ISO 6162-1 Trasmissione di potenza a fluido—Connettori a flangia con morsetti divisi o monopezzo e viti metriche o pollici—Parte 1: Connettori a flangia per pressioni da 3,5 MPa (35 bar) a 35 MPa (350 bar), DN 13 a DN 127
ISO 6162-2 Trasmissione di potenza a fluido—Connettori a flangia con morsetti divisi o monopezzo e viti metriche o pollici—Parte 2: Connettori a flangia per pressioni da 35 MPa (350 bar) a 40 MPa (400 bar), DN 13 a DN 51
ISO 6605 Prove e procedure di prova
ISO 8434-1 Connessioni metalliche per trasmissione di potenza a fluido e uso generale—Parte 1: Connettori a compressione a 24°
ISO 8434-2 Connessioni metalliche per trasmissione di potenza a fluido e uso generale—Parte 2: Connettori svasati a 37°
ISO 8434-3 Connessioni metalliche per trasmissione di potenza a fluido e uso generale—Parte 3: Connettori a tenuta frontale con O-ring
ISO 8434-4 Connessioni metalliche per trasmissione di potenza a fluido e uso generale—Parte 4: Connettori a cono a 24° con manicotto saldato ad anello
ISO 10583 Metodi di prova per connessioni a tubo
ISO 10763 Tubi in acciaio senza saldatura e saldati con estremità lisce—Dimensioni e pressioni nominali di esercizio
3. PROCEDURE DI PROVA
Salvo diversa indicazione, si devono seguire le procedure di prova descritte nell’edizione corrente della norma ASTM A 370 Metodi standard e definizioni per le prove meccaniche dei prodotti in acciaio. Tuttavia, in caso di conflitto tra le specifiche ASTM e quelle qui descritte, prevale la presente specifica SAE.
3.1 Frequenza delle prove
Numerosi fattori possono influenzare la frequenza richiesta di queste prove, tra cui:
a. Dimensione del tubo
b. Quantità della produzione
c. Tipo di attrezzatura di produzione
d. Metodi di produzione
e. Uso finale
f. Materiale
Pertanto, spetta al produttore e all’utilizzatore stabilire il tipo di prova e la frequenza che consentano di ottenere tubi conformi alle Norme SAE e alle esigenze dell’utilizzatore.
4. CAMPIONI DI PROVA
In conformità alla norma ASTM A 370 Metodi standard e definizioni per le prove meccaniche dei prodotti in acciaio, i campioni di prova per le prove meccaniche devono avere estremità lisce e prive di difetti. Se un campione presenta sbavature, difetti o lavorazioni difettose prima della prova, può essere scartato e sostituito con un altro. I campioni di prova devono essere prelevati da tubi che non hanno subito ulteriori lavorazioni dopo essere stati fabbricati secondo la specifica applicabile. Tutte le prove devono essere condotte a temperatura ambiente.
5. PROVE DI PRESTAZIONE
Le prove elencate in questa sezione sono selezionate e condotte sulla base di un accordo tra il fornitore e il cliente.
5.1 Prova di schiacciamento
I campioni di prova lunghi circa 75 mm non devono presentare crepe né difetti quando vengono schiacciati tra piastre parallele fino a una distanza pari a tre volte lo spessore della parete della sezione in prova. Per i tubi saldati, la saldatura deve essere posizionata a 90° rispetto alla direzione della forza applicata. Le rotture superficiali dovute a piccole imperfezioni della superficie non costituiscono motivo di rigetto.
5.2 Prova di schiacciamento inverso
I campioni di prova devono essere tagliati longitudinalmente a 90° su entrambi i lati della saldatura. La sezione contenente la saldatura deve essere aperta e schiacciata con la saldatura nel punto di massima curvatura. Non devono esserci tracce di crepe o sfaldamenti del metallo, né mancanza di penetrazione della saldatura o sovrapposizioni derivanti dal controllo o dalla rimozione delle bave nella saldatura.
5.3 Prova di piegatura
Se è richiesta una piegatura, il cliente deve specificare un metodo di prova appropriato al momento dell’acquisto.
5.4 Prova di espansione
I campioni di prova devono essere sottoposti a espansione su uno spigolo conico temprato con pendenza da 0,1 a 1,0, fino a raggiungere un aumento del diametro esterno del 25% senza evidenza di crepe o difetti.
5.5 Prova di svasamento
5.5.1 Svasi SAE J533 a 37° e 45°
5.5.1.1 Doppio svasamento—Metodo A
Le sezioni di prova con estremità squadrate e sbavate devono resistere a un doppio svasamento a un’estremità fino alle dimensioni indicate in SAE J533. La sezione di prova deve essere fissata saldamente e ortogonalmente nella matrice e nel punzone durante la forzatura, mantenendo l’allineamento parallelo all’asse del tubo. Lo svasamento mostrato nella Figura 1 non deve presentare alcuna fenditura né difetto.
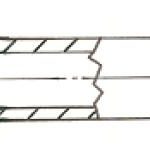
FIGURA 1 – TUBO SVASATO A 37° CON DOPPIO SVASAMENTO – METODO A
(RIF.: SAE J533)
5.5.1.2 Doppio svasamento—Metodo B
Le sezioni di prova con estremità squadrate e sbavate devono resistere a uno svasamento singolo a un’estremità fino alle dimensioni indicate in SAE J533. La sezione di prova deve essere fissata saldamente e ortogonalmente nella matrice e nel punzone durante la forzatura, mantenendo l’allineamento parallelo all’asse del tubo. Lo svasamento mostrato nella Figura 2 non deve presentare fenditure né difetti, fatta eccezione per una separazione del giunto esterno che può essere ammessa purché non superi 3,1 mm di lunghezza e sia limitata allo spessore esterno.
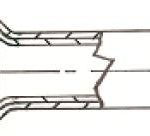
FIGURA 2 – TUBO A DOPPIA PARETE SVASATO A 37° CON DOPPIO SVASAMENTO – METODO B
(RIF.: SAE J533)
5.5.1.3 Svasamento singolo
I tratti di prova con estremità squadrate e sbavate devono resistere a essere flangiati singolarmente a una estremità secondo le dimensioni riportate in SAE J533. Il tratto di prova deve essere tenuto saldamente e perpendicolarmente nella matrice e nel punzone, mentre viene spinto verso il basso, e deve essere guidato parallelamente all’asse del tubo. La flangia mostrata in Figura 3 non deve presentare alcun segno di sfaldamento o difetti.
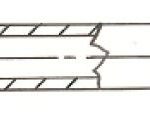 FIGURA 3 – TUBO FLANGIATO A 37° CON FLANGIA SINGOLA
(RIF.: SAE J533)
5.5.2 Flange SAE J1453 ORFS e SAE J518
5.5.2.1 Flangia doppia
I tratti di prova con estremità squadrate e sbavate devono resistere a essere flangiati doppiamente a una estremità secondo le dimensioni riportate nelle flange SAE J1453 e SAE J518. Il tratto di prova deve essere tenuto saldamente e perpendicolarmente nella matrice e nel punzone, mentre viene spinto verso il basso, e deve essere guidato parallelamente all’asse del tubo. La flangia mostrata in Figura 4 non deve presentare alcun segno di sfaldamento o difetti.
FIGURA 4 – ESTREMITÀ DEL TUBO FLANGIATA DOPPIAMENTE ORFS
(RIF.: VEDI FLANGE SAE J1453 E SAE J518)
5.5.2.2 Flangia singola
I tratti di prova con estremità squadrate e sbavate devono resistere a essere flangiati singolarmente a una estremità secondo le dimensioni riportate nelle flange SAE J1453 e SAE J518. Il tratto di prova deve essere tenuto saldamente e perpendicolarmente nella matrice e nel punzone, mentre viene spinto verso il basso, e deve essere guidato parallelamente all’asse del tubo. la flangia mostrata in Figura 5 non deve presentare alcun segno di sfaldamento o difetti.
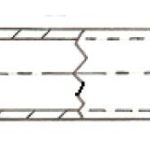
FIGURA 5 – ESTREMITÀ DEL TUBO FLANGIATA SINGOLARMENTE ORFS
(RIF.: VEDI FLANGE SAE J1453 E SAE J518)
5.6 Prova di durezza
Le prove di durezza devono essere effettuate sulla superficie interna dei provini. Questa prova non è richiesta per i tubi con uno spessore nominale della parete inferiore a 1,7 mm. Tali tubi devono soddisfare tutte le altre proprietà meccaniche e i requisiti prestazionali.
5.7 Trazione
Devono essere seguite le procedure di prova descritte nell’edizione corrente di ASTM E 8—Metodi di prova per la prova di trazione dei materiali metallici o di ASTM E 8M—Metodi di prova per la prova di trazione dei materiali metallici [metrico].
5.8 Prova di allungamento
Se la percentuale di allungamento del provino è inferiore a quella specificata nella normativa applicabile al tubo e/o se qualsiasi parte della rottura si trova a più di 19 mm dal centro della lunghezza di misurazione, come indicato dai segni incisi sul provino prima della prova, è consentita una nuova prova.
5.9 Prova di pressione di prova
Quando richiesto, il tubo deve essere sottoposto a prova idrostatica alla pressione pari al doppio della sua pressione di esercizio di riferimento calcolata con un rapporto 4:1. Questa prova di pressione di prova sottoporrà il materiale a un livello di sollecitazione appropriato per determinare la capacità del tubo di operare entro i suoi limiti elastici. Non deve esserci alcuna evidenza di cedimento e il provino testato deve mantenere le dimensioni nominali. Le pressioni di prova devono essere determinate mediante la seguente derivazione della formula SAE J1065 Pressioni di esercizio di riferimento per tubi idraulici in acciaio:
Pressione di scoppio – Pb = Rm,min * In (D/d) (Eq. 1)
Pressione di prova −Pp = Pb/2 (Eq. 2)
dove:
Pb è la pressione di scoppio di riferimento statica nominale in MPa (mega pascal)
Pp è la pressione di prova di riferimento nominale in MPa (mega pascal)
Rm, min è la resistenza minima a trazione
In è il logaritmo naturale, detto anche log e
D è il diametro esterno nominale del tubo
d è il diametro interno nominale del tubo
Nessun tubo deve essere testato oltre una pressione idrostatica di 35 MPa, salvo diversa specifica e accordo reciproco tra fornitore e cliente.
NOTA: Queste formule e le pressioni di prova di riferimento derivate sono applicabili solo ai tubi destinati ad applicazioni idrauliche, tutti i quali hanno un rapporto tra resistenza minima allo snervamento e resistenza minima a trazione di almeno il 50%. Quando si calcolano le pressioni di prova di riferimento nominali per materiali tubolari in cui questo rapporto è inferiore al 50%, si deve utilizzare la formula riportata in SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A”.
5.10 Prova elettronica non distruttiva
In alternativa alla prova idrostatica, previo accordo tra acquirente e produttore, tutti i tubi devono essere sottoposti a una prova elettronica non distruttiva (come correnti parassite, perdite di flusso magnetico o ultrasuoni) in grado di rilevare difetti che impedirebbero al tubo di superare la prova di pressione idrostatica. I tubi devono soddisfare i requisiti stabiliti nella norma ASTM A 450/A 450M Specifica standard per i requisiti generali dei tubi in acciaio al carbonio, lega ferritica e lega austenitica, paragrafo 24.10 Valutazione delle imperfezioni. Si veda SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing per informazioni sui vari tipi e usi delle prove elettroniche non distruttive per i tubi.