1. OMFATTNING
Denna SAE-standard är avsedd att fastställa enhetliga metoder för testning av vissa typer av kolstål- och legeratstålrör som anges i 2.1.1. De specificerade test- och prestandakraven som gäller för varje typ av rör anges i respektive SAE J-specifikation.
2. REFERENSER
2.1 Gällande publikationer
Följande publikationer utgör en del av denna informationsrapport i den utsträckning som anges. Den senaste utgåvan av varje publikation skall tillämpas.
2.1.1 SAE-publikationer
Finns att få från SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (inom USA och Kanada) eller 724-776-4970 (utanför USA), www.sae.org.
SAE J356 Svetsade, flashkontrollerade lågkolstålör, normaliserade för böjning, dubbelflansning och beading
SAE J518 Hydrauliska flänskopplingar för rör, slangar och ledningar, fyrbults split-fläns typ
SAE J524 osvetsade lågkolstålör, glödgade för böjning och flansning
SAE J525 svetsade och kalltrådda lågkolstålör, glödgade för böjning och flansning
SAE J526 svetsade lågkolstålör
SAE J527 lödda dubbelväggiga lågkolstålör
SAE J533 flänsar för rör
SAE J1065 Nominella referensarbetstryck för stålhylantör
SAE J1453-1 Specifikation för O-ring face seal-kopplingar: Del 1—Rörkopplingsdetaljer och gemensamma krav för prestanda och tester
SAE J1453-2 Specifikation för O-ring face seal-kopplingar: Del 2—Krav, mått och tester för stålnieter, skott, svängbara kopplingar, lödhylsor, lock och kopplingar med ISO 6149-2 metriskt studsände
SAE J1453-3 Specifikation för O-ring face seal-kopplingar: Del 3—Krav, mått och tester för stålnieter, skott, svängbara kopplingar, lödhylsor, kopplingar, lock och kopplingar med SAE J1926-2 tumstudsende
SAE J2435 Svetsade, flashkontrollerade SAE 1021-kolstålör, normaliserade för böjning, flansning och beading
SAE J2467 svetsade och kalltrådda SAE 1021-kolstålör, normaliserade för böjning och flansning
SAE J2592 Kolstålör för allmänt bruk—Förståelse av icke-destruktiv testning för kolstålör
SAE J2613 Svetsade, flashkontrollerade höghållfasta låglegerade hydraulör, subkritiskt glödgade för böjning, dubbelflansning och böjning
SAE J2614 svetsade och kalltrådda höghållfasta låglegerade hydraulör, subkritiskt glödgade för böjning och flansning
SAE J2832 Svetsade, flashkontrollerade höghållfasta (690 MPa draghållfasthet) låglegerade hydraulör, stressavlastningsglödgade för böjning och dubbelflansning
SAE J2833 svetsade och kalltrådda höghållfasta (690 MPa draghållfasthet) låglegerade hydraulör, stressavlastningsglödgade för böjning och flansning
2.1.2 ASTM-publikationer
Finns att få från ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Standardmetoder och definitioner för mekanisk testning av stålprodukter
ASTM A 450/A 450M Standardkrav för kol-, ferritiskt legerat- och austenitiskt legeratstålrör
ASTM E 8 Testmetoder för dragprovning av metalliska material
ASTM E 8M Testmetoder för dragprovning av metalliska material [metrisk]
2.2 Relaterade publikationer
Följande publikationer är endast av informativ karaktär och utgör inte en obligatorisk del av detta dokument.
2.2.1 SAE-publikationer
Finns att få från SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (inom USA och Kanada) eller 724-776-4970 (utanför USA), www.sae.org.
SAE J514 Hydrauliska rörförband
SAE J1290 Automobilhydrauliska bromssystem—Metriska rörkopplingar
SAE J2551 Rekommenderade metoder för användning av metallrörsledningar för vätskor
SAE J2593 Informationsrapport om installation av vätskeledningar och kopplingar
SAE J2658 Metallrörsledningskonstruktioner för fluidteknik och allmän användning—Testmetoder för hydrauliska metallrörsanordningar
2.2.2 ISO-publikationer
Finns att få från ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Fluidsystem och komponenter—Nominella tryck
ISO 3304 Osvarvade ändar, osvetsade precisionsstålör—Tekniska leveransvillkor
ISO 3305 Osvarvade ändar, svetsade precisionsstålör—Tekniska leveransvillkor
ISO 4397 Kopplingar och tillhörande komponenter—Nominella ytterdiametrar på rör och nominella innerdiametrar på slangar
ISO 4399 Kopplingar och tillhörande komponenter—Nominella tryck
ISO 4406 Hydraulik—Vätskor—Metod för kodning av nivån på förorening med fasta partiklar
ISO 5598 Fluidsystem och komponenter—Ordförklaringar
ISO 6162-1 Hydraulik—Flänskopplingar med split- eller helflänsklämmor och metriska eller tumskruvar—Del 1: Flänskopplingar för användning vid tryck från 3,5 MPa (35 bar) till 35 MPa (350 bar), DN 13 till DN 127
ISO 6162-2 Hydraulik—Flänskopplingar med split- eller helflänsklämmor och metriska eller tumskruvar—Del 2: Flänskopplingar för användning vid tryck från 35 MPa (350 bar) till 40 MPa (400 bar), DN 13 till DN 51
ISO 6605 Tester och testprocedurer
ISO 8434-1 Metallrörsledningar för fluidteknik och allmän användning—Del 1: 24° kompressionskopplingar
ISO 8434-2 Metallrörsledningar för fluidteknik och allmän användning—Del 2: 37° flänskopplingar
ISO 8434-3 Metallrörsledningar för fluidteknik och allmän användning—Del 3: O-ring face seal-kopplingar
ISO 8434-4 Metallrörsledningar för fluidteknik och allmän användning—Del 4: 24° konkopplingar med ringlöda nippel
ISO 10583 Testmetoder för rörkopplingar
ISO 10763 Stålrör med osvarvade ändar, osvetsade och svetsade—Dimensioner och nominella arbetstryck
3. TESTPROCEDEURER
Om inget annat anges skall de testprocedurer som beskrivs i den aktuella utgåvan av ASTM A 370 Standardmetoder och definitioner för mekanisk testning av stålprodukter följas.
I händelse av motsättningar mellan ASTM-specifikationerna och de här beskrivna specifikationerna skall dock denna SAE-specifikation ha företräde.
3.1 Testfrekvens
Det finns många faktorer som kan påverka den rekommenderade frekvensen för dessa tester, inklusive:
a. Rörets storlek
b. Produktionsvolym per batch
c. Typ av produktionsutrustning
d. Produktionsmetoder
e. Slutligt användningsområde
f. Material
Det åligger därför tillverkaren och användaren att bestämma vilken typ av test och vilken testfrekvens som säkerställer att rören uppfyller SAE-standarderna samt användarens behov och krav.
4. TESTPROVER
I enlighet med ASTM A 370 Standardmetoder och definitioner för mekanisk testning av stålprodukter skall provstyckena för mekaniska tester vara släta i ändarna och fria från defekter. Om något provstykke uppvisar grus, defekter eller felaktig bearbetning innan testning får det förkastas och ett nytt provstykke väljas. Provstyckena skall tas från rör som inte har genomgått ytterligare bearbetning efter tillverkning enligt gällande specifikation. Alla tester skall utföras vid rumstemperatur.
5. PRESTANDATESTER
De tester som listas i detta avsnitt väljs och utförs enligt överenskommelse mellan leverantören och kunden.
5.1 Plattningstest
Provstycken med en längd på cirka 75 mm får inte spricka eller uppvisa några defekter när de plattas mellan parallella plattor till en bredd som motsvarar tre gånger sektionens väggtjocklek. För svetsade rör placeras svetsen i 90° vinkel mot kraftens inverkningsriktning. Ytvänliga brister som beror på mindre ytfel anses inte vara orsak till förkastning.
5.2 Inverterad plattningstest
Provstycken skall delas longitudinellt i 90° på vardera sidan av svetsen. Sektionen med svetsen öppnas och plattas med svetsen i böjningspunkten. Det får inte finnas några tecken på sprickbildning, metalllossning eller bristande svetsgenomträngning eller överlappningar som uppstår vid flashkontroll eller flashborttagning i svetsen.
5.3 Böjningstest
Om böjning krävs skall köparen ange lämplig testmetod vid tidpunkten för inköp.
5.4 Expansjonstest
Provstycken skall utsättas för expansion över en härdad konformad plugg med lutning 0,1 till 1,0 tills ytterdiametern expanderats med 25% utan tecken på sprickbildning eller defekter.
5.5 Flansningstest
5.5.1 SAE J533 37° och 45° flänsar
5.5.1.1 Dubbelflansning—Metod A
Provsektioner med raka och avgrusade ändar skall klara att bli dubbelflansade i ena änden enligt måtten i SAE J533. Provsektionen skall hållas stadigt och rakt i formen och stansen under nedtryckningen och guidas parallellt med rörets axel. Flänsen som visas i Figur 1 får inte uppvisa några tecken på sprickbildning eller defekter.
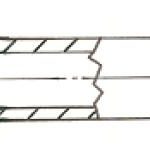
FIGUR 1 – DUBBELFLANSAT RÖR 37 GRADER – METOD A
(REF: SAE J533)
5.5.1.2 Dubbelflansning—Metod B
Provsektioner med raka och avgrusade ändar skall klara att bli enkelflansade i ena änden enligt måtten i SAE J533. Provsektionen skall hållas stadigt och rakt i formen och stansen under nedtryckningen och guidas parallellt med rörets axel. Flänsen som visas i Figur 2 får inte uppvisa några tecken på sprickbildning eller defekter, men en separation av det yttre överlappningslaget är tillåten så länge den inte överstiger 3,1 mm i längd och begränsas till den yttre tjockleken.
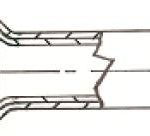
FIGUR 2 – DUBBELFLANSAT DUBBELVÄGGIGT RÖR 37 GRADER – METOD B
(REF: SAE J533)
5.5.1.3 Enkelflansning
Provstycken med raka och avgränsade ändar ska klara att enbart flansas i ena änden enligt måtten som anges i SAE J533. Provstycket ska hållas stadigt och vinkelrätt i formen och stansen, samtidigt som det pressas nedåt, och ska guidas parallellt med rörets axel. Flansen som visas i figur 3 får inte uppvisa några tecken på sprickbildning eller defekter.
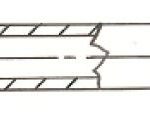 FIGUR 3 – 37° ENKELFLANSAT RÖR
(REF: SAE J533)
5.5.2 SAE J1453 ORFS och SAE J518-flanser
5.5.2.1 Dubbelflansning
Provstycken med raka och avgränsade ändar ska klara att dubbelflansas i ena änden enligt måtten som anges i SAE J1453 och SAE J518-flanser. Provstycket ska hållas stadigt och vinkelrätt i formen och stansen, samtidigt som det pressas nedåt, och ska guidas parallellt med rörets axel. Flansen som visas i figur 4 får inte uppvisa några tecken på sprickbildning eller defekter.
FIGUR 4 – ORFS DUBBELFLANSAT RÖREND
(REF: SE SAE J1453 OCH SAE J518-FLANSER)
5.5.2.2 Enkelflansning
Provstycken med raka och avgränsade ändar ska klara att enbart flansas i ena änden enligt måtten som anges i SAE J1453 och SAE J518-flanser. Provstycket ska hållas stadigt och vinkelrätt i formen och stansen, samtidigt som det pressas nedåt, och ska guidas parallellt med rörets axel. Flansen som visas i figur 5 får inte uppvisa några tecken på sprickbildning eller defekter.
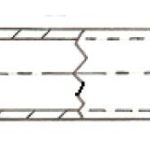
FIGUR 5 – ORFS ENKELFLANSAT RÖREND
(REF: SE SAE J1453 OCH SAE J518-FLANSER)
5.6 Hårdhetstest
Hårdhetstester ska utföras på provstumpars insida. Detta test krävs inte för rör med en nominell väggtjocklek under 1,7 mm. Sådana rör ska uppfylla alla övriga mekaniska egenskaper och prestandakrav.
5.7 Dragtest
Testprocedurerna som beskrivs i den aktuella utgåvan av ASTM E 8—Testmetoder för dragprovning av metalliska material eller ASTM E 8M—Testmetoder för dragprovning av metalliska material [metrisk] ska följas.
5.8 Förlängningstest
Om procentandelen förlängning hos provstycket är lägre än vad som anges i den tillämpliga rörspecifikationen, och/eller om någon del av brutet är mer än 19 mm från mitten av provlängden, vilket framgår av de inritade markeringarna på provstycket före testet, skall ett omtag tillåtas.
5.9 Provtryckstest
När det krävs ska rören hydrostatiskt testas med ett tryck som motsvarar två gånger deras beräknade referensarbetstryck enligt förhållandet 4:1. Detta provtryckstest utsätter materialet för en lämplig spänning för att avgöra rörets förmåga att fungera inom sina elastiska gränser. Inget tecken på fel får uppvisas och det testade provstycket måste behålla sin dimension. Testtrycken bestäms enligt följande derivat av SAE J1065-formeln för referensarbetstryck för hydrauliska stålrör:
Sprängtryck – Pb = Rm,min * In (D/d) (Ekv. 1)
Provttryck −Pp = Pb/2 (Ekv. 2)
där:
Pb är det nominella statiska referenssprängtrycket i MPa (megapascal)
Pp är det nominella referensprovttrycket i MPa (megapascal)
Rm, min är minimi-töjningshållfastheten
In är den naturliga logaritmen, även kallad log e
D är den nominella rörens ytterdiameter
d är den nominella rörens innerdiameter
Inget rör får testas vid ett hydrostatiskt tryck över 35 MPa, om detta inte särskilt angivits och gemensamt godkänts av leverantören och kunden.
OBS: Dessa formler och de härledda nominella referensprovttrycken gäller endast för rör avsedda för hydrauliska applikationer, där alla har ett förhållande mellan minimi-yield-styrka och minimi-töjningshållfasthet på minst 50 %. Vid beräkning av nominella referensprovttryck för rörmaterial där detta förhållande understiger 50 % bör formeln i SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings, “Annex A”, användas.
5.10 Odistruktiv elektronisk testning
Vid gemensam överenskommelse mellan köpare och tillverkare kan all tubing ersättas med en odistruktiv elektronisk testning (till exempel virvelström, fluxläckage eller ultraljud), som kan upptäcka defekter som skulle hindra röret från att klara det hydrostatiska provtryckstestet. Röret ska uppfylla kraven enligt ASTM A 450/A 450M Standard Specification for General Requirements for Carbon, Ferritic Alloy, and Austenitic Alloy Steel Tubes, paragraf 24.10 Bedömning av imperfektioner. Se SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing för information om olika typer och användningsområden för odistruktiv elektronisk testning av rör.