1. ALCANCE
Esta Norma SAE destina-se a estabelecer métodos uniformes para o ensaio de certos tipos de tubos de aço-carbono e de aço-liga listados em 2.1.1. Os critérios de ensaio e desempenho especificados aplicáveis a cada variedade de tubo estão estabelecidos nas respectivas Especificações SAE J.
2. REFERÊNCIAS
2.1 Publicações Aplicáveis
As publicações a seguir fazem parte deste relatório informativo na medida em que especificado. Deverá ser aplicada a edição mais recente de cada publicação.
2.1.1 Publicações SAE
Disponível na SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (nos EUA e Canadá) ou 724-776-4970 (fora dos EUA), www.sae.org.
SAE J356 Tubos de Aço Carbono de Baixa Liga Soldados com Controle de Rebarba Normalizados para Dobramento, Flangeamento Duplo e Friso
SAE J518 Conexões Hidráulicas Flangeadas para Tubos, Canos e Mangueiras, Tipo Flange Dividida de Quatro Parafusos
SAE J524 Tubos de Aço Carbono Sem Costura Recozidos para Dobramento e Flangeamento
SAE J525 Tubos de Aço Carbono Soldados e Estirados a Frio Recozidos para Dobramento e Flangeamento
SAE J526 Tubos de Aço Carbono Soldados
SAE J527 Tubos de Aço Carbono de Parede Dupla Brasados
SAE J533 Flanges para Tubos
SAE J1065 Pressões Nominais de Trabalho de Referência para Tubos Hidráulicos de Aço
SAE J1453-1 Especificação para Conectores de Vedação por Anel-O: Parte 1 — Detalhes das Conexões de Tubo e Requisitos Comuns de Desempenho e Ensaios
SAE J1453-2 Especificação para Conectores de Vedação por Anel-O: Parte 2 — Requisitos, Dimensões e Ensaios para Uniões de Aço, Anteparas, Giratórios, Mangotes de Solda, Tampas e Conectores com Extremidades Macho Métricas ISO 6149-2
SAE J1453-3 Especificação para Conectores de Vedação por Anel-O: Parte 3 — Requisitos, Dimensões e Ensaios para Uniões de Aço, Anteparas, Giratórios, Mangotes de Solda, Conectores, Tampas e Conectores com Extremidades Macho Polegadas SAE J1926-2
SAE J2435 Tubos de Aço Carbono SAE 1021 Soldados com Controle de Rebarba, Normalizados para Dobramento, Flangeamento e Friso
SAE J2467 Tubos de Aço Carbono SAE 1021 Soldados e Estirados a Frio, Normalizados para Dobramento e Flangeamento
SAE J2592 Tubos de Aço Carbono para Uso Geral — Compreensão dos Ensaios Não Destrutivos para Tubos de Aço Carbono
SAE J2613 Tubos Hidráulicos de Aço de Alta Resistência e Baixa Liga Soldados com Controle de Rebarba, Recozidos Subcritericamente para Dobramento, Flangeamento Duplo e Dobramento
SAE J2614 Tubos Hidráulicos de Aço de Alta Resistência e Baixa Liga Soldados e Estirados a Frio, Recozidos Subcritericamente para Dobramento e Flangeamento
SAE J2832 Tubos Hidráulicos de Aço de Alta Resistência (Resistência à Tração de 690 MPa) e Baixa Liga Soldados com Controle de Rebarba, Recozidos para Alívio de Tensões para Dobramento e Flangeamento Duplo
SAE J2833 Tubos Hidráulicos de Aço de Alta Resistência (Resistência à Tração de 690 MPa) e Baixa Liga Soldados e Estirados a Frio, Recozidos para Alívio de Tensões para Dobramento e Flangeamento
2.1.2 Publicações ASTM
Disponível na ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tel: 610-832-9585, www.astm.org.
ASTM A 370 Métodos e Definições Padrão para Ensaio Mecânico de Produtos de Aço
ASTM A 450/A 450M Especificação Padrão para Requisitos Gerais de Tubos de Aço Carbono, de Liga Ferrítica e de Liga Austenítica
ASTM E 8 Métodos de Ensaio para Teste de Tração de Materiais Metálicos
ASTM E 8M Métodos de Ensaio para Teste de Tração de Materiais Metálicos [Métrico]
2.2 Publicações Relacionadas
As publicações a seguir têm apenas caráter informativo e não constituem parte obrigatória deste documento.
2.2.1 Publicações SAE
Disponível na SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tel: 877-606-7323 (nos EUA e Canadá) ou 724-776-4970 (fora dos EUA), www.sae.org.
SAE J514 Conexões Hidráulicas para Tubos
SAE J1290 Sistema Hidráulico de Freios Automotivos — Conexões de Tubos Métricas
SAE J2551 Práticas Recomendadas para Aplicações de Tubos Metálicos Condutores de Fluidos
SAE J2593 Relatório Informativo para a Instalação de Condutores de Fluidos e Conectores
SAE J2658 Conjuntos de Tubos Metálicos Condutores para Energia Fluida e Uso Geral — Métodos de Ensaio para Conjuntos de Tubos Metálicos para Energia Hidráulica
2.2.2 Publicações ISO
Disponível na ANSI, 25 West 43rd Street, Nova Iorque, NY 10036-8002, Tel: 212-642-4900, www.ansi.org.
ISO 2944 Sistemas e componentes de energia fluida — Pressões nominais
ISO 3304 Tubos de aço de precisão sem costura com extremidades lisas — Condições técnicas de entrega
ISO 3305 Tubos de aço de precisão soldados com extremidades lisas — Condições técnicas de entrega
ISO 4397 Conectores e componentes associados — Diâmetros externos nominais dos tubos e diâmetros internos nominais das mangueiras
ISO 4399 Conectores e componentes associados — Pressões nominais
ISO 4406 Energia hidráulica — Fluidos — Método de codificação do nível de contaminação por partículas sólidas
ISO 5598 Sistemas e componentes de energia fluida — Vocabulário
ISO 6162-1 Energia hidráulica — Conectores flangeados com braçadeiras divididas ou de peça única e parafusos métricos ou polegadas — Parte 1: Conectores flangeados para uso em pressões de 3,5 MPa (35 bar) a 35 MPa (350 bar), DN 13 a DN 127
ISO 6162-2 Energia hidráulica — Conectores flangeados com braçadeiras divididas ou de peça única e parafusos métricos ou polegadas — Parte 2: Conectores flangeados para uso em pressões de 35 MPa (350 bar) a 40 MPa (400 bar), DN 13 a DN 51
ISO 6605 Ensaios e procedimentos de ensaio
ISO 8434-1 Conexões metálicas para tubos de energia fluida e uso geral — Parte 1: Conexões por compressão de 24°
ISO 8434-2 Conexões metálicas para tubos de energia fluida e uso geral — Parte 2: Conexões flangeadas de 37°
ISO 8434-3 Conexões metálicas para tubos de energia fluida e uso geral — Parte 3: Conexões de vedação por anel-O
ISO 8434-4 Conexões metálicas para tubos de energia fluida e uso geral — Parte 4: Conexões cônicas de 24° com bocais de solda anulares
ISO 10583 Métodos de ensaio para conexões de tubos
ISO 10763 Tubos de aço sem costura e soldados com extremidades lisas — Dimensões e pressões nominais de trabalho
3. PROCEDIMENTOS DE ENSAIO
Salvo disposição em contrário, devem ser seguidos os procedimentos de ensaio descritos na edição vigente da norma ASTM A 370 Métodos e Definições Padrão para Ensaio Mecânico de Produtos de Aço.
No entanto, em caso de conflito entre as especificações da ASTM e as aqui descritas, esta especificação SAE prevalecerá.
3.1 Frequência de Ensaio
Vários fatores podem influenciar a frequência necessária desses ensaios, incluindo:
a. Tamanho do tubo
b. Quantidade da produção em série
c. Tipo de equipamento de produção
d. Métodos de produção
e. Uso final
f. Material
Portanto, cabe ao fabricante e ao usuário definir o tipo de ensaio e a frequência de ensaio que garantam tubos conformes às Normas SAE, bem como às necessidades e requisitos do usuário.
4. CORPOS DE PROVA
De acordo com a norma ASTM A 370 Métodos e Definições Padrão para Ensaio Mecânico de Produtos de Aço, os corpos de prova para ensaios mecânicos devem ter extremidades lisas e estar livres de defeitos. Se algum corpo de prova apresentar rebarbas, defeitos ou má usinagem antes do ensaio, poderá ser descartado e outro corpo de prova será selecionado. Os corpos de prova devem ser retirados de tubos que não tenham sido submetidos a operações posteriores após a fabricação conforme a especificação aplicável. Todos os ensaios devem ser realizados à temperatura ambiente.
5. ENSAIOS DE DESEMPENHO
Os ensaios listados nesta seção são selecionados e executados mediante acordo entre o fornecedor e o cliente.
5.1 Ensaio de Achatamento
Corpos de prova com aproximadamente 75 mm de comprimento não devem apresentar trincas ou defeitos quando achatados entre placas paralelas até uma distância equivalente a três vezes a espessura da parede da seção ensaiada. Para tubos soldados, a solda deve ser posicionada a 90° em relação à direção da força aplicada. Rupturas superficiais decorrentes de pequenas imperfeições na superfície não serão consideradas motivo de rejeição.
5.2 Ensaio de Achatamento Inverso
Os corpos de prova devem ser cortados longitudinalmente a 90° de cada lado da solda. A seção contendo a solda deve ser aberta e achatada, com a solda no ponto de maior curvatura. Não deve haver evidências de trincas ou descamação do metal, nem falta de penetração da solda ou sobreposições resultantes do controle ou remoção de rebarbas na solda.
5.3 Ensaio de Dobramento
Se for necessário realizar um dobramento, o cliente deverá especificar um método de ensaio adequado no momento da compra.
5.4 Ensaio de Expansão
Os corpos de prova devem ser expandidos sobre um mandril cônico endurecido com inclinação de 0,1 a 1,0, até que o diâmetro externo seja ampliado em 25% sem apresentar sinais de trincas ou defeitos.
5.5 Ensaio de Flangeamento
5.5.1 Flanges SAE J533 de 37° e 45°
5.5.1.1 Flange Dupla — Método A
Seções de teste com extremidades quadradas e rebarbadas devem suportar o flangeamento duplo em uma das extremidades conforme as dimensões indicadas na SAE J533. A seção de teste deve ser mantida firmemente e perpendicularmente na matriz e no punção, enquanto é pressionada para baixo, sendo guiada paralelamente ao eixo do tubo. O flange mostrado na Figura 1 não deve apresentar sinais de fissuras ou defeitos.
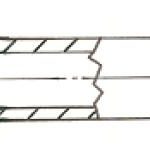
FIGURA 1 – TUBO FLANGEADO DUPLO DE 37° – MÉTODO A
(REF: SAE J533)
5.5.1.2 Flange Dupla — Método B
Seções de teste com extremidades quadradas e rebarbadas devem suportar o flangeamento simples em uma das extremidades conforme as dimensões indicadas na SAE J533. A seção de teste deve ser mantida firmemente e perpendicularmente na matriz e no punção, enquanto é pressionada para baixo, sendo guiada paralelamente ao eixo do tubo. O flange mostrado na Figura 2 não deve apresentar sinais de fissuras ou defeitos, exceto que uma separação da junta externa é permitida, desde que não exceda 3,1 mm de comprimento e esteja restrita apenas à espessura externa.
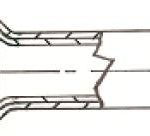
FIGURA 2 – TUBO FLANGEADO DUPLO DE 37° COM DUPLA PAREDE – MÉTODO B
(REF: SAE J533)
5.5.1.3 Flange Simples
As seções de teste com extremidades quadradas e rebarbadas devem suportar o abaulamento simples em uma das extremidades, conforme as dimensões mostradas na SAE J533. A seção de teste deve ser mantida firmemente e perpendicularmente na matriz e no punção, enquanto é pressionada para baixo, e deve ser guiada paralelamente ao eixo do tubo. O abaulamento mostrado na Figura 3 não deve apresentar sinais de rachaduras ou defeitos.
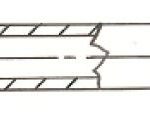 FIGURA 3 – TUBO COM ABAULAMENTO SIMPLES DE 37°
(REF: SAE J533)
5.5.2 Abaulamentos SAE J1453 ORFS e SAE J518
5.5.2.1 Abaulamento Duplo
As seções de teste com extremidades quadradas e rebarbadas devem suportar o abaulamento duplo em uma das extremidades, conforme as dimensões mostradas nos Abaulamentos SAE J1453 e SAE J518. A seção de teste deve ser mantida firmemente e perpendicularmente na matriz e no punção, enquanto é pressionada para baixo, e deve ser guiada paralelamente ao eixo do tubo. O abaulamento mostrado na Figura 4 não deve apresentar sinais de rachaduras ou defeitos.
FIGURA 4 – EXTREMIDADE DO TUBO COM ABAULAMENTO DUPLO ORFS
(REF: VER ABALUAMENTOS SAE J1453 E SAE J518)
5.5.2.2 Abaulamento Simples
As seções de teste com extremidades quadradas e rebarbadas devem suportar o abaulamento simples em uma das extremidades, conforme as dimensões mostradas nos Abaulamentos SAE J1453 e SAE J518. A seção de teste deve ser mantida firmemente e perpendicularmente na matriz e no punção, enquanto é pressionada para baixo, e deve ser guiada paralelamente ao eixo do tubo. O abaulamento mostrado na Figura 5 não deve apresentar sinais de rachaduras ou defeitos.
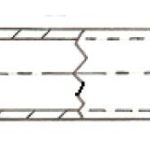
FIGURA 5 – EXTREMIDADE DO TUBO COM ABAULAMENTO SIMPLES ORFS
(REF: VER ABALUAMENTOS SAE J1453 E SAE J518)
5.6 Ensaio de Dureza
Os ensaios de dureza devem ser realizados na superfície interna dos corpos de prova. Este ensaio não é exigido para tubos com espessura nominal da parede inferior a 1,7 mm. Tais tubos devem atender a todas as demais propriedades mecânicas e requisitos de desempenho.
5.7 Tração
Devem ser seguidas as procedimentos de ensaio descritos na edição atual da ASTM E 8—Métodos de Ensaio para Testes de Tração de Materiais Metálicos ou ASTM E 8M—Métodos de Ensaio para Testes de Tração de Materiais Metálicos [Métrico].
5.8 Ensaio de Alongamento
Se a porcentagem de alongamento do corpo de prova for inferior à especificada na norma aplicável ao tubo e/ou qualquer parte da fratura estiver a mais de 19 mm do centro do comprimento de medição, conforme marcas traçadas no corpo de prova antes do ensaio, será permitido um novo ensaio.
5.9 Ensaio de Pressão de Prova
Quando exigido, os tubos devem ser testados hidrostaticamente a duas vezes sua pressão de trabalho de referência calculada na proporção de 4 para 1. Este ensaio de pressão de prova submete o material a um nível de tensão adequado para determinar a capacidade do tubo de operar dentro de seus limites elásticos. Não deve haver evidências de falha e o corpo de prova testado deve manter suas dimensões. As pressões de teste devem ser determinadas pela seguinte derivada da fórmula das Pressões de Trabalho de Referência para Tubos Hidráulicos de Aço SAE J1065:
Pressão de Ruptura – Pb = Rm,min * In (D/d) (Eq. 1)
Pressão de Prova −Pp = Pb/2 (Eq. 2)
onde:
Pb é a pressão nominal estática de ruptura de referência em MPa (mega pascals)
Pp é a pressão nominal de prova de referência em MPa (mega pascals)
Rm, min é a resistência mínima à tração
In é o logaritmo natural, também chamado de log e
D é o diâmetro externo nominal do tubo
d é o diâmetro interno nominal do tubo
Nenhum tubo deve ser testado além de uma pressão hidrostática de 35 MPa, salvo quando especificado e acordado mutuamente entre o fornecedor e o cliente.
NOTA: Estas fórmulas e as pressões nominais de prova de referência derivadas são aplicáveis apenas a tubos destinados a aplicações hidráulicas, todos os quais possuem uma relação mínima de resistência ao escoamento para resistência à tração igual ou superior a 50%. Ao calcular as pressões nominais de prova de referência para materiais de tubos onde essa relação seja inferior a 50%, deve-se utilizar a fórmula apresentada no “Anexo A” da SAE J1065 — Classificações de Pressão para Tubos e Conexões Hidráulicas.
5.10 Ensaios Eletrônicos Não Destrutivos
Em substituição ao ensaio hidrostático, quando acordado mutuamente pelo comprador e pelo fabricante, todos os tubos devem ser testados passando-os por um ensaio eletrônico não destrutivo (como correntes parasitas, vazamento de fluxo magnético ou ultrassom), capaz de detectar defeitos que impediriam o tubo de passar no ensaio de pressão hidrostática de prova. Os tubos devem atender aos requisitos estabelecidos na ASTM A 450/A 450M — Especificação Padrão para Requisitos Gerais de Tubos de Aço Carbono, Liga Ferrítica e Liga Austenítica, parágrafo 24.10 — Avaliação de Imperfeições. Consulte a SAE J2592 — Tubos de Aço Carbono para Uso Geral — Compreendendo os Ensaios Não Destrutivos para Tubos de Aço Carbono para informações sobre os diversos tipos e aplicações de ensaios eletrônicos não destrutivos para tubos.