1. النطاق
تهدف هذه المواصفة القياسية SAE إلى وضع أساليب موحدة لاختبار أنواع معينة من الأنابيب المصنوعة من الفولاذ الكربوني والفولاذ السبائكي المدرجة في 2.1.1. تُحدد معايير الاختبار والأداء المطبقة على كل نوع من الأنابيب في مواصفات SAE J المعنية.
2. المراجع
2.1 المنشورات المعمول بها
تشكل المنشورات التالية جزءًا من هذا التقرير المعلوماتي بالقدر المحدد. يُطبق أحدث إصدار من كل منشور.
2.1.1 منشورات SAE
متوفرة لدى SAE International، 400 Commonwealth Drive، وارينديل، PA 15096-0001، هاتف: 877-606-7323 (داخل الولايات المتحدة وكندا) أو 724-776-4970 (خارج الولايات المتحدة)، www.sae.org.
SAE J356 أنابيب فولاذية منخفضة الكربون ملحومة ومُتحكم فيها ضد اللحام الزائد، ومعالجة حراريًا للثني والتفريغ المزدوج والتجعيد
SAE J518 وصلات أنابيب وخراطيم هيدروليكية ذات شفة مثبتة بمسامير، نوع الشفة المنقسمة بأربع مسامير
SAE J524 أنابيب فولاذية منخفضة الكربون غير ملحومة، معالجة حراريًا للثني والتفريغ
SAE J525 أنابيب فولاذية منخفضة الكربون ملحومة ومُسحوبة على البارد، معالجة حراريًا للثني والتفريغ
SAE J526 أنابيب فولاذية منخفضة الكربون ملحومة
SAE J527 أنابيب فولاذية منخفضة الكربون مزدوجة الجدار ملحومة بالقصدير
SAE J356 أنابيب فولاذية منخفضة الكربون ملحومة ومُتحكم فيها ضد اللحام الزائد، ومعالجة حراريًا للثني والتفريغ والتجعيد
SAE J525 أنابيب فولاذية منخفضة الكربون ملحومة ومُسحوبة على البارد، معالجة حراريًا للثني والتفريغ
SAE J526 أنابيب فولاذية منخفضة الكربون ملحومة
SAE J527 أنابيب فولاذية منخفضة الكربون مزدوجة الجدار ملحومة بالقصدير
SAE J533 الأقماع الخاصة بالأنابيب
SAE J1065 ضغوط التشغيل المرجعية الاسمية لأنابيب الفولاذ الهيدروليكية
SAE J1453-1 مواصفة وصلات الختم الأمامي بالحلقة O: الجزء الأول—تفاصيل وصلات الأنابيب والمتطلبات المشتركة للأداء والاختبارات
SAE J1453-2 مواصفة وصلات الختم الأمامي بالحلقة O: الجزء الثاني—المتطلبات والأبعاد والاختبارات للوصلات الفولاذية، الحواجز، الدوارات، الأكمام الملحومة، الأغطية، والوصلات ذات نهايات المسامير المترية وفق ISO 6149-2
SAE J1453-3 مواصفة وصلات الختم الأمامي بالحلقة O: الجزء الثالث—المتطلبات والأبعاد والاختبارات للوصلات الفولاذية، الحواجز، الدوارات، الأكمام الملحومة، الوصلات، الأغطية، والوصلات ذات نهايات المسامير بوصة وفق SAE J1926-2
SAE J2435 أنابيب فولاذية كربونية SAE 1021 ملحومة ومُتحكم فيها ضد اللحام الزائد، معالجة حراريًا للثني والتفريغ والتجعيد
SAE J2467 أنابيب فولاذية كربونية SAE 1021 ملحومة ومُسحوبة على البارد، معالجة حراريًا للثني والتفريغ
SAE J2592 أنابيب فولاذية كربونية للاستخدام العام—فهم الاختبارات غير التدميرية لأنابيب الفولاذ الكربوني
SAE J2613 أنابيب فولاذية هيدروليكية عالية القوة منخفضة السبيكة، ملحومة ومُتحكم فيها ضد اللحام الزائد، ومعالجة حراريًا بشكل دون حرج للثني والتفريغ المزدوج والانحناء
SAE J2614 أنابيب فولاذية هيدروليكية عالية القوة منخفضة السبيكة، ملحومة ومُسحوبة على البارد، ومعالجة حراريًا بشكل دون حرج للثني والتفريغ
SAE J2832 أنابيب فولاذية هيدروليكية عالية القوة (قوة شد 690 ميجا باسكال) منخفضة السبيكة، ملحومة ومُتحكم فيها ضد اللحام الزائد، ومعالجة حراريًا لتخفيف الإجهاد للثني والتفريغ المزدوج
SAE J2833 أنابيب فولاذية هيدروليكية عالية القوة (قوة شد 690 ميجا باسكال) منخفضة السبيكة، ملحومة ومُسحوبة على البارد، ومعالجة حراريًا لتخفيف الإجهاد للثني والتفريغ
2.1.2 منشورات ASTM
متوفرة لدى ASTM International، 100 Barr Harbor Drive، صندوق بريد C700، ويست كونشوهوكن، PA 19428-2959، هاتف: 610-832-9585، www.astm.org.
ASTM A 370 الأساليب والتعريفات القياسية للاختبارات الميكانيكية للمنتجات الفولاذية
ASTM A 450/A 450M المواصفة القياسية للمتطلبات العامة للأنابيب الفولاذية الكربونية، والفولاذ السبيكي الفيريتي، والفولاذ السبيكي الأوستنيتي
ASTM E 8 طرق اختبار الشد للمواد المعدنية
ASTM E 8M طرق اختبار الشد للمواد المعدنية [بالنظام المتري]
2.2 المنشورات ذات الصلة
المنشورات التالية هي لأغراض المعلومات فقط وليست جزءًا إلزاميًا من هذا المستند.
2.2.1 منشورات SAE
متوفرة لدى SAE International، 400 Commonwealth Drive، وارينديل، PA 15096-0001، هاتف: 877-606-7323 (داخل الولايات المتحدة وكندا) أو 724-776-4970 (خارج الولايات المتحدة)، www.sae.org.
SAE J514 تركيبات الأنابيب الهيدروليكية
SAE J1290 نظام الفرامل الهيدروليكي للسيارات—وصلات الأنابيب المترية
SAE J2551 الممارسات الموصى بها لتطبيقات الأنابيب المعدنية لنقل السوائل
SAE J2593 التقرير المعلوماتي لتركيب موصلات وأنابيب نقل السوائل
SAE J2658 تجميعات الأنابيب المعدنية لنقل السوائل والاستخدام العام—طرق اختبار تجميعات الأنابيب المعدنية لنظام الطاقة الهيدروليكية
2.2.2 منشورات ISO
متوفرة لدى ANSI، 25 West 43rd Street، نيويورك، NY 10036-8002، هاتف: 212-642-4900، www.ansi.org.
ISO 2944 أنظمة ومكونات الطاقة السائلة—الضغوط الاسمية
ISO 3304 أنابيب فولاذية دقيقة غير ملحومة بنهايات مستوية—الشروط التقنية للتسليم
ISO 3305 أنابيب فولاذية دقيقة ملحومة بنهايات مستوية—الشروط التقنية للتسليم
ISO 4397 الموصلات والمكونات المرتبطة—الأقطار الخارجية الاسمية للأنابيب والأقطار الداخلية الاسمية للخراطيم
ISO 4399 الموصلات والمكونات المرتبطة—الضغوط الاسمية
ISO 4406 الطاقة السائلة—السوائل—طريقة ترميز مستوى التلوث بالجسيمات الصلبة
ISO 5598 أنظمة ومكونات الطاقة السائلة—المصطلحات
ISO 6162-1 الطاقة السائلة—موصلات ذات شفة مع مشابك شفة منقسمة أو قطعة واحدة ومسامير مترية أو بوصة—الجزء الأول: موصلات الشفة للاستخدام عند ضغوط من 3.5 ميجا باسكال (35 بار) إلى 35 ميجا باسكال (350 بار)، DN 13 إلى DN127
ISO 6162-2 الطاقة السائلة—موصلات ذات شفة مع مشابك شفة منقسمة أو قطعة واحدة ومسامير مترية أو بوصة—الجزء الثاني: موصلات الشفة للاستخدام عند ضغوط من 35 ميجا باسكال (350 بار) إلى 40 ميجا باسكال (400 بار)، DN 13 إلى DN 51
ISO 6605 الاختبارات وإجراءات الاختبار
ISO 8434-1 وصلات الأنابيب المعدنية لنقل السوائل والاستخدام العام—الجزء الأول: وصلات الضغط بزاوية 24°
ISO 8434-2 وصلات الأنابيب المعدنية لنقل السوائل والاستخدام العام—الجزء الثاني: وصلات الأقماع بزاوية 37°
ISO 8434-3 وصلات الأنابيب المعدنية لنقل السوائل والاستخدام العام—الجزء الثالث: وصلات الختم الأمامي بالحلقة O
ISO 8434-4 وصلات الأنابيب المعدنية لنقل السوائل والاستخدام العام—الجزء الرابع: وصلات المخروط بزاوية 24° مع رؤوس ملحومة حلقيًا
ISO 10583 طرق اختبار وصلات الأنابيب
ISO 10763 أنابيب فولاذية غير ملحومة وملحومة بنهايات مستوية—الأبعاد وضغوط التشغيل الاسمية
3. إجراءات الاختبار
ما لم يُنص على خلاف ذلك، يجب اتباع إجراءات الاختبار الموضحة في الإصدار الحالي من ASTM A 370 الأساليب والتعريفات القياسية للاختبارات الميكانيكية للمنتجات الفولاذية.
ومع ذلك، في حال وجود تعارض بين مواصفات ASTM وتلك المذكورة هنا، تكون لهذه المواصفة SAE الأسبقية.
3.1 تكرار الاختبار
هناك العديد من العوامل التي يمكن أن تؤثر على التردد المطلوب لهذه الاختبارات، بما في ذلك:
أ. حجم الأنبوب
ب. كمية دفعة الإنتاج
ج. نوع معدات الإنتاج
د. طرق الإنتاج
هـ. الاستخدام النهائي
و. المادة
لذلك، تقع على عاتق المصنع والمستخدم مسؤولية تحديد نوع الاختبار وتكراره بما يضمن إنتاج أنابيب تتوافق مع مواصفات SAE بالإضافة إلى احتياجات ومتطلبات المستخدم.
4. عينات الاختبار
وفقًا لمواصفات ASTM A 370 الأساليب والتعريفات القياسية للاختبارات الميكانيكية للمنتجات الفولاذية، يجب أن تكون عينات الاختبار ملساء من النهايتين وخالية من العيوب. إذا ظهرت أي عيوب أو نتوءات أو تشوهات في تصنيع العينة قبل الاختبار، يجوز استبعادها واختيار عينة أخرى. تؤخذ عينات الاختبار من الأنابيب التي لم تتعرض لأي عمليات لاحقة بعد تصنيعها وفقًا للمواصفة المعمول بها. تُجرى جميع الاختبارات في درجة حرارة الغرفة.
5. اختبارات الأداء
تُختار الاختبارات المذكورة في هذا القسم وتُجرى بناءً على اتفاق بين المورد والعميل.
5.1 اختبار التسطيح
لا يُسمح بأن تتشقق عينات الاختبار التي يبلغ طولها حوالي 75 ملم أو تظهر عليها أي عيوب عند تسطيحها بين لوحين متوازيين حتى تصبح المسافة بينهما تعادل ثلاثة أضعاف سمك جدار المقطع محل الاختبار. بالنسبة للأنابيب الملحومة، يجب وضع اللحام بزاوية 90° من اتجاه القوة المؤثرة. لا تُعتبر التمزقات السطحية الناتجة عن عيوب بسيطة في السطح سببًا للرفض.
5.2 اختبار التسطيح العكسي
تُقسَّم عينات الاختبار طوليًا بزاوية 90° على جانبي اللحام. يُفتح المقطع الذي يحتوي على اللحام ويُسطح بحيث يكون اللحام عند نقطة الانحناء القصوى. يجب ألا تظهر أي تشققات أو تقشر في المعدن، ولا أي نقص في اختراق اللحام أو تداخلات ناتجة عن التحكم في اللحام الزائد أو إزالته.
5.3 اختبار الثني
إذا كان الثني مطلوبًا، يجب على العميل تحديد طريقة الاختبار المناسبة عند الشراء.
5.4 اختبار التوسيع
تُعرَّض عينات الاختبار للتوسيع فوق مِسدس مدبب مُقسَّى بزاوية ميل من 0.1 إلى 1.0، حتى يتسع القطر الخارجي بنسبة 25% دون ظهور أي تشققات أو عيوب.
5.5 اختبار التفريغ
5.5.1 الأقماع بزاوية 37° و45° وفق SAE J533
5.5.1.1 التفريغ المزدوج—الطريقة A
تتحمل المقاطع المختبرة ذات النهايات المربعة والمقشورة أن تُفرَّغ مزدوجًا من أحد الأطراف وفق الأبعاد الموضحة في SAE J533. يجب تثبيت المقطع المختبر بإحكام وبشكل مستقيم داخل القالب والمكبس أثناء الضغط عليه، مع الحفاظ على توجيهه موازيًا لمحور الأنبوب. يجب ألا تظهر أي تشققات أو عيوب في التفريغ الموضح في الشكل 1.
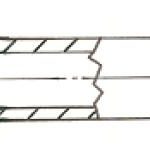
الشكل 1 – أنبوب مُفرَّغ مزدوج بزاوية 37° – الطريقة A
(مرجع: SAE J533)
5.5.1.2 التفريغ المزدوج—الطريقة B
تتحمل المقاطع المختبرة ذات النهايات المربعة والمقشورة أن تُفرَّغ مرة واحدة من أحد الأطراف وفق الأبعاد الموضحة في SAE J533. يجب تثبيت المقطع المختبر بإحكام وبشكل مستقيم داخل القالب والمكبس أثناء الضغط عليه، مع الحفاظ على توجيهه موازيًا لمحور الأنبوب. يجب ألا تظهر أي تشققات أو عيوب في التفريغ الموضح في الشكل 2، مع السماح بحدوث انفصال في الطبقة الخارجية بشرط ألا يتجاوز طوله 3.1 ملم وأن يقتصر على السمك الخارجي فقط.
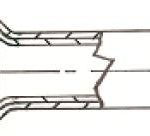
الشكل 2 – أنبوب مُفرَّغ مزدوج بزاوية 37° – الطريقة B
(مرجع: SAE J533)
5.5.1.3 التفريغ المفرد
يجب أن تتحمل مقاطع الاختبار ذات الأطراف المربعة والمنزوعة الحواف إجراء عملية التوسيع الفردي عند أحد الأطراف وفق الأبعاد الموضحة في SAE J533. يجب تثبيت مقطع الاختبار بإحكام وبشكل مستقيم داخل القالب والمكبس أثناء دفعه للأسفل، مع ضمان توجيهه بشكل موازٍ لمحور الأنبوب. يجب ألا يظهر على التوسيع الموضح في الشكل 3 أي دلائل على التشقق أو العيوب.
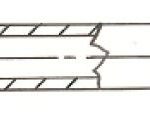 الشكل 3 – توسيع فردي بزاوية 37° للأنبوب
(المرجع: SAE J533)
5.5.2 توسعات SAE J1453 ORFS وSAE J518
5.5.2.1 التوسيع المزدوج
يجب أن تتحمل مقاطع الاختبار ذات الأطراف المربعة والمنزوعة الحواف إجراء عملية التوسيع المزدوج عند أحد الأطراف وفق الأبعاد الموضحة في توسعات SAE J1453 وSAE J518. يجب تثبيت مقطع الاختبار بإحكام وبشكل مستقيم داخل القالب والمكبس أثناء دفعه للأسفل، مع ضمان توجيهه بشكل موازٍ لمحور الأنبوب. يجب ألا يظهر على التوسيع الموضح في الشكل 4 أي دلائل على التشقق أو العيوب.
الشكل 4 – نهاية أنبوب متوسّع مزدوج وفق معيار ORFS
(المرجع: انظر توسعات SAE J1453 وSAE J518)
5.5.2.2 التوسيع الفردي
يجب أن تتحمل مقاطع الاختبار ذات الأطراف المربعة والمنزوعة الحواف إجراء عملية التوسيع الفردي عند أحد الأطراف وفق الأبعاد الموضحة في توسعات SAE J1453 وSAE J518. يجب تثبيت مقطع الاختبار بإحكام وبشكل مستقيم داخل القالب والمكبس أثناء دفعه للأسفل، مع ضمان توجيهه بشكل موازٍ لمحور الأنبوب. يجب ألا يظهر على التوسيع الموضح في الشكل 5 أي دلائل على التشقق أو العيوب.
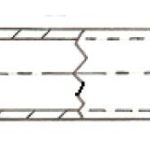
الشكل 5 – نهاية أنبوب متوسّع فردي وفق معيار ORFS
(المرجع: انظر توسعات SAE J1453 وSAE J518)
5.6 اختبار الصلادة
يجب إجراء اختبارات الصلادة على السطح الداخلي لعينات الاختبار. لا يُشترط هذا الاختبار على الأنابيب التي يقل سمك جدارها الاسمي عن 1.7 مم. ويجب أن تستوفي هذه الأنابيب جميع المتطلبات الميكانيكية الأخرى وأداء الاستخدام.
5.7 الشد
يجب اتباع إجراءات الاختبار الموصوفة في الإصدار الحالي من ASTM E 8—طرق اختبار الشد للمواد المعدنية أو ASTM E 8M—طرق اختبار الشد للمواد المعدنية [بالوحدات المترية].
5.8 اختبار الاستطالة
إذا كانت نسبة استطالة عينة الاختبار أقل من النسبة المحددة في مواصفة الأنبوب المعمول بها، و/أو إذا كان أي جزء من الكسر يبعد أكثر من 19 مم عن مركز طول القياس، كما هو محدد بالعلامات المحفورة على العينة قبل الاختبار، يُسمح بإجراء إعادة الاختبار.
5.9 اختبار الضغط التجريبي
عند الاقتضاء، يجب اختبار الأنبوب هيدروستاتيكيًا بضغط يعادل ضعف ضغط التشغيل المرجعي المحسوب بنسبة 4 إلى 1. يهدف هذا الاختبار إلى تعريض المادة لمستوى إجهاد مناسب لتحديد قدرة الأنبوب على العمل ضمن حدوده المرونة. يجب ألا تظهر أي دلائل على الفشل، وأن تحافظ العينة المختبرة على أبعادها. تُحسب ضغوط الاختبار وفق المشتق التالي من صيغة SAE J1065 الخاصة بضغوط التشغيل المرجعية لأنابيب الهيدروليك الفولاذية:
ضغط الانفجار – Pb = Rm,min * In (D/d) (المعادلة 1)
ضغط التجريب −Pp = Pb/2 (المعادلة 2)
حيث:
Pb هو ضغط الانفجار المرجعي الثابت الاسمي بالميغا باسكال (MPa)
Pp هو ضغط التجريب المرجعي الاسمي بالميغا باسكال (MPa)
Rm, min هو الحد الأدنى لقوة الشد
In هو اللوغاريتم الطبيعي، المعروف أيضًا باسم log e
D هو القطر الخارجي الاسمي للأنبوب
d هو القطر الداخلي الاسمي للأنبوب
لا يجوز اختبار أي أنبوب بضغط هيدروستاتيكي يتجاوز 35 MPa إلا إذا نصّ عليه الاتفاق ووافق عليه كل من المورد والعميل.
ملاحظة: تنطبق هذه الصيغ وضغوط التجريب المرجعية المستمدة فقط على الأنابيب المخصصة للتطبيقات الهيدروليكية، والتي تتمتع جميعها بنسبة لا تقل عن 50% بين الحد الأدنى لمقاومة الخضوع والحد الأدنى لقوة الشد. عند حساب ضغوط التجريب المرجعية الاسمية لمواد الأنابيب التي تقل فيها هذه النسبة عن 50%، ينبغي استخدام الصيغ الواردة في “الملحق A” من SAE J1065 الخاص بتقييمات الضغط لأنابيب ووصلات الهيدروليك.
5.10 الاختبار الإلكتروني غير الإتلافي
بدلاً من الاختبار الهيدروستاتيكي، وفي حال تم الاتفاق المتبادل بين المشتري والشركة المصنعة، يجب اختبار جميع الأنابيب بتمريرها عبر جهاز اختبار إلكتروني غير إتلافي (مثل اختبار التيار الدوامي أو تسرب التدفق أو الموجات فوق الصوتية) قادر على كشف العيوب التي قد تمنع الأنبوب من اجتياز اختبار الضغط الهيدروستاتيكي. يجب أن تستوفي الأنابيب المتطلبات المنصوص عليها في الفقرة 24.10 من ASTM A 450/A 450M الخاصة بتقييم العيوب ضمن المواصفة القياسية العامة لأنابيب الفولاذ الكربوني وسبائك الفريت والأوستنيت. للاطلاع على معلومات حول أنواع واستخدامات الاختبار الإلكتروني غير الإتلافي للأنابيب، راجع SAE J2592 الخاص بأنابيب الفولاذ الكربوني للاستخدام العام—فهم الاختبار الإلكتروني غير الإتلافي لأنابيب الفولاذ الكربوني.