1 Zakres
Te specyfikacje obejmują dwa typy rur stalowych odpowiednich do zastosowań w motoryzacji. Istnieją wymagania dotyczące metalu podstawowego, opcjonalnych materiałów powłokowych oraz rur pokrytych powłoką. Wymagania te dotyczą wyrobów opuszczających walcownie rur i linie nakładania powłok, które czasami stanowią oddzielne obiekty. Rury te są stosowane w produkcji niestandardowych części i zespołów. Zaleca się weryfikację tych części i zespołów pod kątem odporności na korozję, przewodności i ciągłości, wytrzymałości, wyglądu oraz innych istotnych właściwości charakterystycznych dla danego zastosowania.
1.1 GM123M.
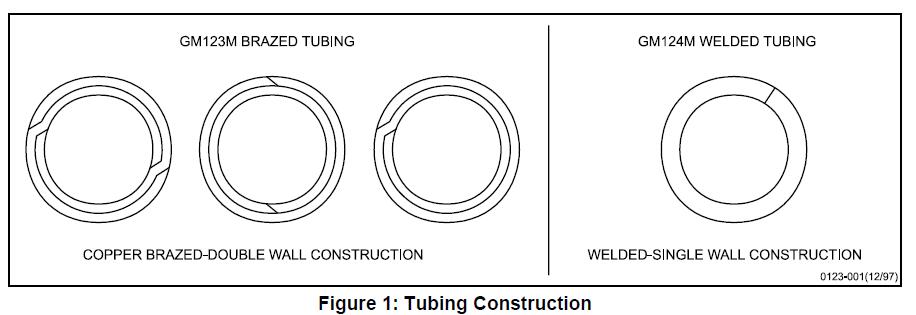
Obejmuje rury o konstrukcji dwustronnej, w których obie ścianki oraz połączenia są spawane miedzią w atmosferze redukcyjnej, aby uzyskać rury spełniające wymagania dla przewodów hydraulicznych. Nie należy ich stosować w przewodach paliwowych, ponieważ resztki miedzi mogą przyczyniać się do powstawania gazów kwasowych. Zobacz Rysunek 1.
1.2 GM124M.Obejmuje rury o konstrukcji jednostronnej, w których połączenie jest wykonane metodą spawania oporowego. Zalecany jest do przewodów paliwowych, przewodów wspomagania kierownicy, przewodów chłodnicy oleju skrzyni biegów, przewodów oleju smarnego, przewodów próżniowych itp. Zobacz Rysunek 1.
1.3 Kod oznaczenia rur.
Zaleca się stosowanie kodów wymienionych w punkcie 3.1 na rysunkach i zamówieniach zakupowych do oznaczania rodzaju rury, średnicy zewnętrznej, grubości ścianki, stanu obróbki powierzchniowej oraz powłoki wewnętrznej (ID).
1.4 Typowe zastosowanie.
GM123M jest zwykle stosowany w przewodach hamulcowych hydraulicznych, natomiast GM124M jest zwykle stosowany w przewodach paliwowych, przewodach wspomagania kierownicy, przewodach chłodnicy oleju skrzyni biegów, przewodach oleju smarnego, przewodach próżniowych itp.
2 Referencje
Uwaga: Dotyczą tylko najnowszych zatwierdzonych norm, chyba że określono inaczej.
2.1 Normy/specyfikacje zewnętrzne.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normy/specyfikacje GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Dodatkowe referencje.
Informacje dotyczące paliw GMPT można uzyskać kontaktując się z Działem Inżynierii Materiałów GM Powertrain.
• GMPT-6-006 benzyna TF2
• GMPT-5-005 bio-diesel
• GMPT-5-001 diesel #2
• GMPT-6-019 benzyna utleniona
• GMPT-6-023 E85 niski pH
3 Wymagania
3.1 Ogólne wymagania.
Podstawowy materiał rur powinien być stalą kuto-walcowaną na zimno 1006, 1008 lub 1010 zgodnie z SAE J403. Materiał do lutowania powinien być miedzią lub stopem miedzi zgodnie z SAE J463, Stop miedzi UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Pierwszy element w nawiasie, B lub W.
B = Lutowany, W = Spawany
‘II’ = Średnica zewnętrzna rury lutowanej lub spawanej (mm)
‘III’ = Grubość ścianki (mm)
‘IV’ = Proces produkcyjny (*)
‘V’ = Motoryzacja
‘VI’ = Powłoka wewnętrzna(**)
(*) Skróty procesów:
A = Wyżarzona
P = Gładka
U = Niewyżarzona (spawana)
G = Powłoka metaliczna ze stopu cynku i aluminium
F = Fuzja miedziana
E = Powłoka malarska z rozszerzoną ochroną przed korozją
N = Wytłoczony nylon 11 lub 12
C = Płytka miedziana – standardowa grubość płytki miedzianej wynosi co najmniej 0,009 mm. Jeśli wymagana jest inna grubość, należy użyć cyfr bezpośrednio po literze C, np. C13 oznacza co najmniej 0,013 mm.
(**) Skróty oznaczeń powłoki wewnętrznej
Pusty = Gładka
P = Gładka
Ni = Pokrycie niklowe
Przykład:
GM124M (W/6.00/0.7/AGE/V/Ni) – oznacza spawaną rurę jednościanową, średnica zewnętrzna 6 mm, grubość ścianki 0,7 mm, rura wyżarzona, chroniona przed korozją przez podstawową powłokę metaliczną ze stopu cynku i aluminium, z dodatkową warstwą lakieru, dopuszczona do zastosowań motoryzacyjnych, z wewnętrzną powłoką niklową.
3.2 Właściwości mechaniczne.
Poniższe wymagania dotyczą wyłącznie najczęściej spotykanych typów rur stalowych; czyli spawanych i wyżarzanych oraz lutowanych w stanie fabrycznym. Właściwości innych klas rur, takich jak rury spawane mechanicznie lub hartowane, określane są na podstawie indywidualnej umowy między dostawcą a kupującym.
3.2.1 Testy rozciągania należy przeprowadzać na gotowej rurze zgodnie z metodami badania rur opisanymi w ASTM E8. Właściwości rozciągające muszą odpowiadać SAE J526 dla rur spawanych i SAE J527 dla rur lutowanych.
3.2.2 Rury muszą być zdolne do rozszerzania na stożkowym pręcie o nachyleniu 1:10, tak aby średnica zewnętrzna na rozszerzonym końcu wzrosła o 20% bez pęknięć lub widocznych defektów (ASTM A254, Paragraf 6.3). Przed testem rozszerzania rura musi być przecięta prosto, z zaokrąglonymi krawędziami i odpruszeniem. Musi być mocno i równo umocowana w matrycy, a tłok musi być prowadzony wzdłuż osi rury.
3.2.3 Chyba że określono inaczej, rury muszą być zdolne do wytrzymywania następującego ciśnienia hydrostatycznego wewnętrzного:
• Do średnicy zewnętrznej 10,0 mm………………..35 MPa
• Ponad 10,0 do 16,0 mm średnicy zewnętrznej…….15 MPa
Uwaga: Kolejne operacje obróbki na zimno (zwijanie, prostowanie, gięcie, ciągnienie itp.) zwiększą wytrzymałość i twardość rury. Znacznie wyższą wytrzymałość i twardość dla konkretnych zastosowań można uzyskać poprzez obróbkę na zimno lub cementację rury.
3.3 Wymiary.
Rury muszą odpowiadać wymiarom i tolerancjom podanym przez kupującego.
3.3.1 Rury spawane.
Nominalna średnica i grubość ścianki muszą odpowiadać tym wymienionym w SAE J526. Maksymalną średnicę zewnętrzną dla powłoki złożonej ze stopu cynku i aluminium oraz warstwy nylonowej 11 lub 12, GN, można znaleźć w Tabeli 2.
3.3.1.1 Łącznik spawany pokryty niklem.
Aby zapewnić dobrą płynność niklu w miejscu spoiny, ważne jest, aby spoina miała gładki profil poprzeczny i minimalne wymiary. Należy raportować wysokość spoiny (typowa wysokość spoiny wynosi 0,15 mm lub mniej. Kontynuować monitorowanie wysokości spoiny, aż ustalony zostanie maksymalny wymagany poziom).
Typowe przykłady dobrego i niepożądanego profilu spoiny przedstawiono poniżej na Rysunku 2.

3.3.2 Rury lutowane.
Nominalna średnica i grubość ścianki muszą odpowiadać tym wymienionym w SAE J527. Maksymalną średnicę zewnętrzną dla powłoki złożonej ze stopu cynku i aluminium oraz warstwy nylonowej 11 lub 12, GN, można znaleźć w Tabeli 2.
3.3.3 Końcówki rozszerzone.
3.3.3.1 Rozszerzenia typu SAE muszą odpowiadać wymiarom i tolerancjom przedstawionym w SAE J533.
3.3.3.2 Rozszerzenia typu ISO muszą odpowiadać wymiarom i tolerancjom przedstawionym w SAE J1290.
3.3.3.3 KOŃCE ROZSZERZONE. W przypadku GM123M (rozszerzenie odwrócone) końcówki rur muszą odpowiadać Dodatkowym Wymaganiom w sekcji S1 normy ASTM A254.
3.4 Wykończenia.
Wykończenie wewnętrzne i zewnętrzne rur musi odpowiadać określonym wykończeniom przedstawionym w Tabeli 1.
Tabela 1: Kody i wymagania dotyczące wykończenia zewnętrznego
| Wykończenie | Kod wykończenia | Opis i wymagania materiałowe |
| Gładkie | P | Brak powłoki; tylko podłoże metaliczne (stal 1006, 1008 lub 1010 zgodnie z SAE J403) |
| Stop cynkowo-aluminiowy | G | Powłoka cynkowo-aluminiowa na gorąco. Skład chemiczny: stop 5% aluminium – reszta cynku zgodnie z ASTM B750 Masa powłoki: 50 g/m2 zgodnie z ASTM A875, sekcja 8. Grubość powinna wynosić co najmniej trzy mikrometry w dowolnym miejscu na rurce zgodnie z dodatkiem A. |
| Stop cynkowo-aluminiowy – Rozszerzona ochrona antykorozyjna | GE | Stop cynkowo-aluminiowy jak opisano powyżej, po którym następuje zatwierdzony proces przedpowłokowy oraz zatwierdzona epoksydowa powłoka bogata w aluminium. Pomiary grubości: Epoksydowa farba bogata w aluminium w wykończeniu GE powinna mieć minimalną grubość trzech mikrometrów w dowolnym miejscu na rurce, mierzona zgodnie z procedurami z dodatku A. Faktyczna grubość powłok w wykończeniu GE powinna być monitorowana okrężnie i wzdłużnie dla każdej linii rurek. Plan poboru próbek powinien być odwołany w planie kontroli. |
| Pokrycie miedzią | C | Rurka galwanizowana |
| Stop cynkowo-aluminiowy – Ekstrudowany nylon 11 lub 12 | GN | Stop cynkowo-aluminiowy jak opisano powyżej, po którym następuje warstwa nawierzchniowa z nylonu 11 lub 12. Wygląd: Warstwa nawierzchniowa powinna być jednolita kolorystycznie i wolna od nieciągłości takich jak linie przepływu, dziurki, kraterki lub nietypowa szorstkość. Warstwa nawierzchniowa powinna być czarna, chyba że na rysunku technicznym określono inaczej. Grubość filmu: Warstwa nawierzchniowa z nylonu 11 lub 12 powinna mieć minimalną grubość 150 μm, mierzona metodą mikroskopową zgodnie z dodatkiem A. Maksymalna grubość powłoki powinna być kontrolowana przez maksymalną średnicę zewnętrzną (Tabela 2). Faktyczna grubość powłok w wykończeniu GN powinna być monitorowana okrężnie i wzdłużnie dla każdej linii rurek. Plan poboru próbek powinien być odwołany w planie kontroli. |
| Pokrycie niklem | Ni | Wewnętrzna średnica pokryta niklem metodą galwaniczną. Pomiary grubości: Grubość niklowej powłoki wewnętrznej gotowej rurki powinna wynosić co najmniej 3 mikrometry we wszystkich punktach na średnicy wewnętrznej, mierzona zgodnie z procedurami z dodatku A. Faktyczna grubość niklowej powłoki w wykończeniu Ni powinna być monitorowana okrężnie i wzdłużnie dla każdej linii rurek. Plan poboru próbek powinien być odwołany w planie kontroli. |
| Inne | Z | Do ustalenia |
Uwaga: Warstwa nawierzchniowa GN nie powinna być stosowana w instalacjach paliwowych dopóki nie zostanie udzielone pełne zatwierdzenie materiału do aplikacji paliwowych.
Tabela 2: Maksymalna średnica zewnętrzna dla powłoki GN
| Rozmiar rury, nominalny (mm) | Średnica zewnętrzna rury powlekanej, max (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Odporność środowiskowa (GE, GN i Ni).
3.5.1 Test spryskiwania solą (GM4298P).
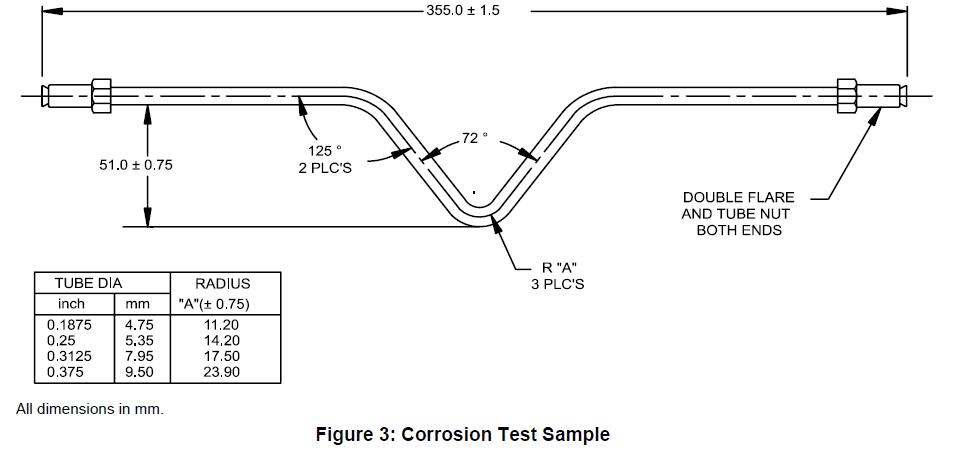
Rurki powlekane powinny zostać poddane poniższym testom korozji i metodom oceny. Wszystkie testy korozji powinny być przeprowadzane na zmontowanych częściach lub na próbce testowej przedstawionej na Rycinie 3. Próbki testowe, jak opisano na Rycinie 3, powinny być ułożone w komorze testowej z kolankiem skierowanym ku dołowi, ale nie stykającym się z oprawką testową, chyba że zaznaczono inaczej. Zmontowane części powinny być ułożone w komorze testowej zgodnie z uzgodnieniami między placówką testową a organem nadzorczym. Częstotliwość przeprowadzania wszystkich testów korozji powinna być dokumentowana w planie kontroli.
Uwaga: Zanieczyszczenia powierzchni mogą powodować przebarwienia w teście korozji. Przebarwienia bez obecności korozji nie powinny być notowane jako awaria korozji.
3.5.1.1 Stop cynkowo-aluminiowy – Rozszerzona ochrona antykorozyjna (GE).
Rurka z rozszerzoną ochroną antykorozyjną GE musi wytrzymać 1000 h ekspozycji na spray solny zgodnie z GM4298P, przy czym nie może wystąpić więcej niż 1,5 mm creepback (patrz GM9102P) od nacięć umieszczonych wzdłużnych oraz żadna inna utrata adhezji po ekspozycji na GM4298P i osuszeniu powietrzem.
3.5.1.2 Stop cynkowo-aluminiowy – Ekstrudowany nylon 11 lub 12 (GN) Odporność na odpryski w niskiej temperaturze plus spryskiwanie solą (GM9508P, GM4298P).
Próbki rurek zgiętych (patrz Rycina 3) należy poddać pięciokrotnie testowi odporności na odpryski, GM9508P, metoda B. Rurki powinny być umieszczone w gravelometrze tak, aby płaszczyzna tworzona przez zgięcie była równoległa do panelu. W ciągu 24 h po ekspozycji w gravelometrze próbki należy umieścić w spryskiwaniu solnym zgodnie z ASTM B117 lub GM4298P.
Rurki nie powinny wykazywać korozji podłoża przenikającej dalej niż 1 mm od miejsca uderzenia żwiru po 2000 h. Obszary nieujarzmione przez żwir powinny być wolne od rdzy po 2000 h.
3.5.2 Test wilgotności (GM4465P, GM9071P).
Rurki z rozszerzoną ochroną antykorozyjną (GE) powinny zostać poddane 96-godzinnemu testowi wilgotności zgodnie z GM4465P. Bezpośrednio po teście wilgotności rurki należy wysuszyć i przeprowadzić test przyczepności taśmy zgodnie z GM9071P, przy czym wzdłuż rurki należy zrobić liniowe nacięcie. Przyczepność powinna wynosić co najmniej 99%.
3.5.3 Test wilgotności dla niklowych powłok wewnętrznych (Ni) (GM4465P, GM9071P).
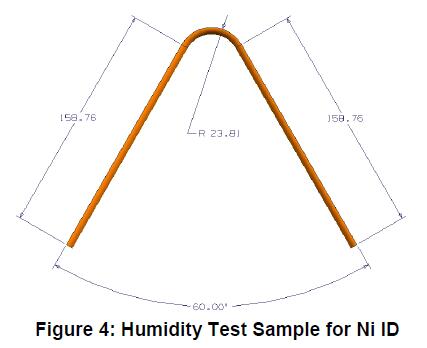
Niklowa powłoka wewnętrzna powinna zostać poddana następującemu testowi wilgotności przy użyciu prostych próbek o długości 100 mm oraz próbek testowych przedstawionych na Rycinie 4. Trzy próbki każdego typu konfiguracji powinny być przecięte wzdłuż, odsłaniając wewnętrzne powierzchnie rurki. Krawędzie cięcia próbek powinny być odpowiednio zabezpieczone, aby zapobiec wyciekowi rdzy. Próbki powinny być umieszczone w komorze testowej z wewnętrznymi powierzchniami skierowanymi ku górze. Proste próbki powinny być umieszczone pod kątem około 30° względem pionu, aby umożliwić spływ wilgoci. Niklowa powłoka musi wytrzymać 168 h ekspozycji na wilgoć zgodnie z GM4465P, przy czym nie może wystąpić czerwona rdza poza strefą spawu (pod wpływem ciepła). Jakakolwiek korozja wewnątrz strefy spawu (pod wpływem ciepła) będzie wymagała zatwierdzenia przez Dział Inżynierii Materiałów GM.
3.5.4 Test tarcia rozpuszczalnikiem (GM9509P).
Rurki z rozszerzoną ochroną antykorozyjną (GE), po przetestowaniu MEK-em zgodnie z GM9509P, powinny uzyskać ocenę jeden lub lepszą po 50 podwójnych pocieraniach. Test ten powinien być przeprowadzany na każdym partii produkcyjnej rurek i dokumentowany w planie kontroli. Partia produkcyjna powinna być zdefiniowana w dokumentach systemu jakości.
3.5.5 Odporność na płyny.
3.5.5.1 Rurki z rozszerzoną ochroną antykorozyjną (GE) nie powinny wykazywać mięknięcia ani defektów powłoki po 24-godzinnym zanurzeniu w płynie hamulcowym (GM4653M), benzynie TF2 (GMPT-6-006), biodieselu (GMPT-5-005), oleju napędowym #2 (GMPT-5-001), utlenionej benzynie (GMPT-6-019) i E85 o niskim pH (GMPT-6-023). Test ten powinien być przeprowadzany z płynem hamulcowym co najmniej raz w tygodniu na częściach produkcyjnych lub próbkach zgodnie z Ryciną 3 i dokumentowany w planie kontroli.
Uwaga: Informacje dotyczące paliw GMPT można uzyskać kontaktując się z Działem Inżynierii Materiałów GM Powertrain. Paliwa muszą być zakupione od dostawców zatwierdzonych przez GM. Należy stosować najnowszą wersję każdego paliwa, zgodnie z zaleceniami inżyniera GM Powertrain.
3.5.5.2 Stop cynkowo-aluminiowy – Ekstrudowany nylon 11 lub 12 (GN).
3.5.5.2.1 Przygotowanie próbek.
Próbki powinny mieć minimum 80 mm długości. Wykonaj dwa równoległe nacięcia oddalone od siebie o 2,4 ± 0,1 mm wzdłuż rurki za pomocą noża uniwersalnego Stanley z ostrzem #99E lub równoważnym. Nacięcia muszą przechodzić przez warstwę nylonu i primer aż do podłoża na całej długości rurki. Umieść sześć próbek na każdy płyn w szczelnie zamykanym pojemniku. Napełnij słoik wymaganym płynem z Tabeli 3 tak, aby około połowa każdej próbki była zanurzona. Zamknij pojemnik. Namocz próbki przez odpowiedni czas i w odpowiedniej temperaturze zgodnie z wymaganiami w Tabeli 3. Po upływie wymaganego czasu namoczenia wyjmij próbki z płynu i osusz je ręcznikiem papierowym.
Tabela 3: Odporność na płyny
| Płyn | Czas (h) | Temp. (°C) |
| Woda destylowana | 504 | 23 ± 2 |
| Płyn hamulcowy (GM4653M) | 504 | 60 ± 2 |
| Oksydowany benzyna (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Chłodzina silnika (GM6277M) | 504 | 23 ± 2 |
| Roztwór do spryskiwaczy przedniej szyby (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedura oddzielania powłoki.
Za pomocą noża uniwersalnego wykonaj prostopadły nacięcie między dwoma równoległymi nacięciami blisko końca próbki zanurzonej w płynie. Używając krawędzi ostrza znajdującego się w prostopadłym nacięciu, spróbuj podnieść lub odkleić pasek nylonu, aż fragment będzie można chwycić szczypcami lub innym odpowiednim narzędziem. Odklejaj, aż fragment pęknie lub zostanie całkowicie usunięty z całej długości rury. Jeśli pasek nie został całkowicie usunięty, powtórz procedurę od strony parowej próbki.
3.5.5.2.3 Kryteria akceptacji.
Przed rozpoczęciem procedury oddzielania powłoki nie może być żadnych oznak pęcherzyków ani delaminacji nylonu. Po procedurze oddzielania powłoki próbkę uznaje się za dopuszczoną, jeśli pasek nylonu pęka. Jeśli nie pęka, pasek musi wykazać spójną destrukcję primeru. Spójna destrukcja to widoczne potwierdzenie, że primer pozostaje na pasku nylonu i podłożu rury.
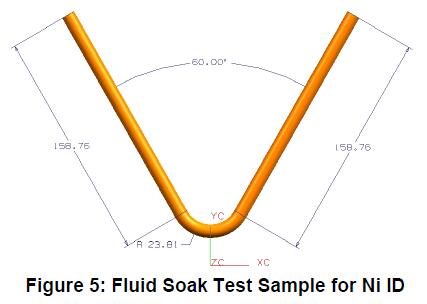
3.5.5.3 Powłoka niklowa galwaniczna na średnicy wewnętrznej. Rury niklowane na średnicy wewnętrznej mają być wystawiane na działanie poniżej wymienionych płynów przy użyciu prostych próbek o długości 100 mm oraz próbek testowych, jak pokazano na Rycinie 5. Trzy próbki każdego typu mają być wystawiane przez 504 h w temperaturze 60°C (90°C dla bio-diesla i diesla #2), wypełnione do połowy następującymi płynami: bio-diesel (GMPT-5-005), diesel #2 (GMPT-5-001), oksydowany benzyna (GMPT-6-019), korozjiwy benzyna dwufazowa (GMPT-6-020*) oraz E85 Low pHe (GMPT-6-023). Po 504 h zanurzenia próbki mają być rozcięte wzdłuż i sprawdzone – żadna korozja ani wykwity nie są dopuszczalne poza strefą spoiny (strefą wpływu ciepła). Wszelka korozja wewnątrz strefy spoiny (strefy wpływu ciepła) wymaga zgody Inżynierii Materiałów GM.
Uwaga: Informacje dotyczące paliw GMPT można uzyskać kontaktując się z Inżynierią Materiałów Dźwigni Napędowych GM. Paliwa muszą być zakupione od dostawców zatwierdzonych przez GM. Należy stosować najnowszy możliwy sufiks dla każdego paliwa, zgodnie z zaleceniem inżyniera Dźwigni Napędowych GM.
3.5.6 Test cykliczny korozji (GM9505P, Cykl J lub GM9540P).
3.5.6.1 Rury z rozszerzoną ochroną antykorozyjną (GE) mają być poddane testowi wytrzymałościowemu, polegającemu na użyciu odpowiednio formowanych próbek rur (patrz Rycina 3) objętych 10 cyklami (20 tygodni) testu GM9505P, Cykl J, lub testu GM9540P, trwającego D. Po zakończeniu cyklu rury muszą wytrzymać test ciśnieniowy o wartości 14 MPa dla rur o średnicy zewnętrznej do 10,0 mm lub 7 MPa dla rur o średnicy zewnętrznej powyżej 10 mm. Aby ten test był ważny, nie może wystąpić korozja od wewnątrz, prowadząca do awarii podczas testu ciśnieniowego. Z tego względu zaleca się mocowanie złączek rur do solidnego bloku aluminiowego, aby utrzymać system zamknięty podczas ekspozycji.
Ponadto dopuszczalne jest uszczelnianie złączek woskiem, aby te elementy pozostały funkcjonalne podczas testu ciśnieniowego.
Minimalna częstotliwość przeprowadzania tego testu musi zostać ustalona przez dostawcę i osobę kontaktową GM oraz dokumentowana w kwartalnym PPAP.
3.5.6.2 Stop cynk-aluminium – wytłaczany nylon 11 lub 12 (GN).
Nacięcie nożem plus test cykliczny korozji GM9505P, Cykl J, 10 cykli (20 tygodni). Przy użyciu prostej rury ze standardowymi złączkami nanieś równoległe linie o długości 4 cm i odległości 2,4 ± 0,1 mm w pobliżu środka. W ciągu 24 h od naniesienia wykonaj test cykliczny korozji według GM9505P, Cykl J, 10 cykli (20 tygodni). Po zakończeniu cyklu rury muszą wytrzymać test ciśnieniowy o wartości 14 MPa dla rur o średnicy zewnętrznej do 10,0 mm lub 7 MPa dla rur o średnicy zewnętrznej powyżej 10 mm. Aby ten test był ważny, nie może wystąpić korozja od wewnątrz, prowadząca do awarii podczas testu ciśnieniowego. Z tego względu zaleca się mocowanie złączek rur do solidnego bloku aluminiowego, aby utrzymać system zamknięty podczas ekspozycji.
Ponadto dopuszczalne jest uszczelnianie złączek woskiem, aby te elementy pozostały funkcjonalne podczas testu ciśnieniowego.
Wyniki należy raportować wraz z wnioskiem o zatwierdzenie inżynierskie.
3.6 Forma, wymiary i jakość.
Rury stalowe motoryzacyjne mają być komercyjnie okrągłe, gładkie oraz wolne od rdzy i defektów wpływających na obróbkę lub użytkowanie. Grzbiet spoiny na średnicy zewnętrznej rury może być dopuszczalny za porozumieniem z poszczególnymi kupującymi. Nie może jednak przekraczać tolerancji średnicy zewnętrznej ani interferować z operacją formowania flare’ów czy z osiągnięciem szczelnych połączeń rurowych. Grzbiet na średnicy wewnętrznej jest dozwolony, ale musi odpowiadać najlepszym praktykom spawania lub lutowania. W przypadku określonych długości rury mają być mniej więcej proste, a końce wolne od zadziorów.
3.6.1 Rury przeznaczone na linię hydrauliczną hamulców muszą mieć czystość wewnętrzną zgodną z maksimum 0,20 g na metr kwadratowy powierzchni wewnętrznej, określone według ASTM A254, Sekcja 8 Czystość Powierzchni Wewnętrznej.
3.6.2 Wszystkie powłoki muszą wytrzymać normalne warunki formowania, obsługi i przechowywania bez oznak odprysków, łuszczenia się lub utraty przyczepności do metalu podstawowego. Dopuszczalne jest bruzdowanie wzdłużne lub obwodowe powstałe w wyniku obróbki i transportu.
3.7 Wymagania specjalne.
Wymagania specjalne dotyczące wymiarów, wykończenia, właściwości fizycznych lub zastosowań mają być ustalane przez dostawcę i nabywcę.
3.8 Pakowanie i znakowanie.
Materiał ma być wysyłany zgodnie z instrukcjami nabywcy. Opakowania mają być czytelnie oznaczone nazwą i adresem dostawcy, numerem i nazwą specyfikacji materiałowej, numerem zamówienia, wagą netto oraz wszelkimi innymi informacjami wskazanymi przez nabywcę.
4 Proces produkcyjny
Nie dotyczy.
5 Zasady i regulacje
5.1 Wszystkie materiały dostarczane zgodnie z niniejszą specyfikacją muszą spełniać wymagania GMW3001, Zasady i Regulacje dla Specyfikacji Materiałowych.
5.2 Wszystkie materiały dostarczane zgodnie z niniejszą specyfikacją muszą spełniać wymagania GMW3059, Substancje Ograniczone i Podlegające Raportowaniu dla Części.
6 zatwierdzonych źródeł
Kwalifikacje inżynierskie zatwierdzonego źródła są wymagane w tej specyfikacji. Tylko źródła wymienione w pliku materiałów GM (tj. MATSPC) pod numerem tej specyfikacji zostały zakwalifikowane przez dział inżynieryjny jako spełniające wymagania tej specyfikacji.
Aneks A – Procedura pomiaru grubości dwuwarstwowego pokrycia na rurkach stalowych do pojazdów samochodowych
A1 Zakres
Procedura służy do ustalenia zgodności z określonym minimalnym grubością powłoki oraz do ustawienia korelacji z urządzeniami używanymi do monitorowania grubości powłoki w procesie produkcyjnym. System powłokowy składa się z podłoża z rury ze stali niskowęglowej, posiadającego albo odkryte wnętrze, albo wnętrze pokryte niklem, oraz z powłoki zewnętrzniej z alozycji cynk-aluminium, na którą nakładana jest epoksydowa powłoka bogata w aluminium lub ekstrudowana powłoka z nylonu 11 lub 12. Wykończenia można znaleźć wymienione w dokumentach GM123M/GM124M, w tabeli 1 pod oznaczeniem (GE), (GN) lub (Ni). Procedura służy do ustalenia zgodności z określonym minimalnym grubością powłoki oraz do ustawienia korelacji z urządzeniami używanymi do monitorowania grubości powłoki w procesie produkcyjnym. System powłokowy składa się z podłoża z rury ze stali niskowęglowej, posiadającego albo odkryte wnętrze, albo wnętrze pokryte niklem, oraz z powłoki zewnętrzniej z alozycji cynk-aluminium, na którą nakładana jest epoksydowa powłoka bogata w aluminium lub ekstrudowana powłoka z nylonu 11 lub 12. Wykończenia można znaleźć wymienione w dokumentach GM123M/GM124M, w tabeli 1 pod oznaczeniem (GE), (GN) lub (Ni).
A2 Normy referencyjne
GM123M
GM124M
A3 Używany sprzęt
A3.1 Mikroskop metalograficzny.
A3.2 Urządzenie do polerowania metalurgicznego.
A4 Przygotowanie próbki
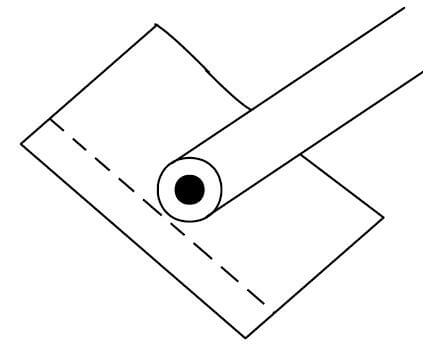
Rurka ma zostać przekrojona w kilku miejscach poprzecznych w celu sprawdzenia zgodności z minimalną grubością powłoki. Przekroje należy zaoliwić, oczyścić i wysuszyć. Każdy przekrój należy osobno zawinąć w folię aluminiową, a następnie palcami dopasować folię do części (patrz Rysunek A1) przed zamocowaniem. Wystarczy jedna warstwa folii, przy czym cała rurka powinna być nią pokryta, uważając, aby nie przebić folii. Nadmiarowe fałdy i nakładki powinny znajdować się powyżej płaszczyzny polerowania. Należy zachować ostrożność podczas montażu, upewniając się, że każdy przekrój jest prostopadły do płaszczyzny polerowania. Próbki należy zamocować metodą kompresyjną za pomocą proszku termoutwardzalnego, takiego jak dialiloftalat. Formowanie kompresyjne służy również dopasowaniu folii do konturu powłoki, zapewniając doskonałe utrzymanie krawędzi i wyraźną granicę między warstwami. Mocowanie należy powoli ochłodzić do temperatury otoczenia, aby zapobiec odwarstwianiu się krawędzi.
A5 Procedura
A5.1 Przygotowanie metalograficzne.
A5.1.1 Zamocowany przekrój szlifuje się kolejno papierami szlifierskimi o coraz mniejszej gradacji, począwszy od 180, następnie 320 i wreszcie 600, stosując obficie wodę jako smar. Szlifowanie wykonuje się przy lekkim lub umiarkowanym nacisku, aby zminimalizować rozmazywanie powłoki.
A5.1.2 Mocowanie myje się pomiędzy każdą operacją szlifowania, by usunąć pozostałości grubszych środków z poprzedniego etapu. Służy to także zapobieganiu zanieczyszczeniom kolejnych tarcz szlifierskich i polerskich.
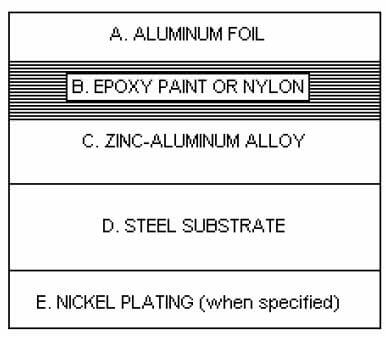
A5.1.3 Próbkę należy obracać o 90 stopni pomiędzy każdym etapem szlifowania, aby zminimalizować wyciąganie miękkich powłok i zapobiec rozmazywaniu granicy pomiędzy powłoką epoksydową lub nylonową a powłoką cynkowo-aluminiową oraz pomiędzy powłoką cynkowo-aluminiową a stalą.
A5.1.4 Po ostatnim szlifowaniu dokładnie umyć, opłukać alkoholem i wysuszyć przed rozpoczęciem polerowania.
A5.1.5 Ostateczne polerowanie wykonuje się tarczami tekstylnymi i pastami diamentowymi. Zalecany ciąg to 6 mikronów, następnie 3, 1 i 0,25 mikrona. Roztwór okruchów korundu o rozmiarze 0,05 mikrona może być użyty jako ostatni etap, jeśli chcemy uzyskać powierzchnię wolną od rys. Jednak korund jest zasadniczy i może powodować przebarwienia warstwy cynkowej, utrudniając pomiar grubości powłoki. Dlatego zaleca się pominąć ten etap do zakończenia pomiarów grubości.
A5.1.6 Umiarkowany nacisk stosuje się tylko na czas potrzebny do usunięcia rys powstałych na poprzednim etapie. Próbkę obraca się o 90 stopni pomiędzy każdą tarczą polerską, aby zapobiec naruszeniu integralności powłoki.
A5.1.7 Próbkę myje się pomiędzy kolejnymi stopniami gradacji, by usunąć wszelkie zanieczyszczenia z poprzedniego etapu, podobnie jak w przypadku szlifowania. Po zakończeniu polerowania mocowanie myje się łagodnym mydłem, płucze i dokładnie osusza metanolem.
A5.2 Badanie metalograficzne i pomiary grubości.
A5.2.1 Przygotowaną próbkę oglądają na mikroskopie metalograficznym, aby upewnić się, że mocowanie jest względnie wolne od rys i że warstwy są dobrze przylegające do rurki. Każda z granic powłok powinna wyraźnie kontrastować, bez rozmazywania ani wyciągania składników mikrostrukturalnych.
A5.2.2 Dobiera się odpowiednią powiększalność, by wyraźnie rozróżnić dwie warstwy na obwodzie poprzecznego przekroju rurki oraz warstwę niklu wewnątrz, gdy jest ona określona. Pomiary zwykle wykonuje się przy powiększeniu 500 lub 1000-krotnym.
A5.2.3 Wprowadza się odpowiednią retikulę pomiarową do ścieżki świetlnej, aby zmierzyć grubość każdej warstwy. Retikulę kalibruje się przed pomiarami za pomocą znanej skali mikrometrycznej lub suwakiem.
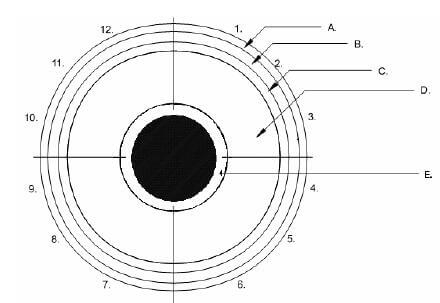
A5.2.4 Dzieli się obwód rurki na cztery oddzielne kwadranty. Oznacza się miejsce styku końców owinięcia folią aluminiową jako godzinę 12. Stamtąd, poruszając się zgodnie z ruchem wskazówek zegara, oznacza się kolejne sekcje jako godziny 3, 6 i 9 względem godziny 12. W każdym polu widzenia kwadrantu dokonuje się trzech losowych odczytów, w tym wartości minimalnej grubości (patrz Rysunki A2 i A3). Raportuje się każde z trzech odczytów dla każdego kwadrantu, łącznie 12 odczytów, zarówno dla warstwy cynkowo-aluminiowej i epoksydowej lub nylonowej, jak i dla niklowej powłoki, gdy jest ona określona.
A5.2.5 Rejestruje się wszystkie wartości grubości i porównuje się je z odpowiednimi sekcjami dokumentów GM123M/GM124M. Minimalne wymagane wartości grubości są następujące:
| Kod | GE/P | GN | GE/Ni |
| Alozacja cynkowo-aluminiowa (min μm) | 3,0 | 3,0 | 3,0 |
| Epoksydowa powłoka bogata w aluminium (min μm) | 3,0 | – | 3,0 |
| Nylon 11 lub 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3,0 |