Ten standard jest wydawany pod stałym oznaczeniem A 254; liczba bezpośrednio następująca po oznaczeniu wskazuje rok pierwotnego przyjęcia lub, w przypadku rewizji, rok ostatniej rewizji. Liczba umieszczona w nawiasie oznacza rok ostatniego ponownego zatwierdzenia. Wykładnik epsilon (e) wskazuje na zmiany redakcyjne od czasu ostatniej rewizji lub ponownego zatwierdzenia.
1. Zakres
1.1 Niniejsza specyfikacja obejmuje rury stalowe dwuścienne, lutowane miedzią, odpowiednie do ogólnych zastosowań inżynieryjnych, szczególnie w branży motoryzacyjnej, chłodniczej i piecowej, stosowane jako przewody paliwowe, hamulcowe, olejowe, w urządzeniach grzewczych i chłodniczych oraz podobnych.
1.2 Wartości podane w jednostkach cal-funt są uważane za standardowe.
2. Dokumenty referencyjne
2.1 Normy ASTM:
A 370 Metody i definicje badań mechanicznych wyrobów stalowych2
E 30 Metody analizy chemicznej stali, żeliwa, żelaza otwartego i kutego3
E 59 Postępowanie przy pobieraniu próbek stali i żeliwa do określania składu chemicznego
2.2 Standard Towarzystwa Inżynierów Motoryzacji:
J 533 Rozszerzenia do rur
3. Informacje dotyczące zamówienia
3.1 Zamówienia na materiał zgodny z niniejszą specyfikacją powinny zawierać następujące informacje, niezbędne do dokładnego opisu wymaganego materiału:

3.1.1 Ilość (stopy, metry),
3.1.2 Nazwa materiału (rura stalowa lutowana miedzią),
3.1.3 Typ, jeśli to konieczne (patrz Ryc. 1) (zwykle typ nie jest określany),
3.1.4 Rozmiar (średnica zewnętrzna i grubość ścianki; zwykle nie należy określać średnicy wewnętrznej),
3.1.5 Długość (konkretna lub losowa),
3.1.6 Czystość powierzchni wewnętrznej, jeśli to wymagane (patrz Sekcja 8),
3.1.7 Powłoka zewnętrzna, jeśli to wymagane (patrz Sekcja 7 i Dodatkowe Wymaganie S2), oraz
3.1.8 Specjalne lub dodatkowe wymagania lub odstępstwa od specyfikacji.
4. Produkcja
4.1 Stal może być wytwarzana dowolną metodą.
4.2 Jeśli kupujący wymaga konkretnego rodzaju topienia, należy to zaznaczyć w zamówieniu.
4.3 Topienie pierwotne może obejmować oddzielne odsysanie gazów lub rafinację, a następnie topienie wtórne, takie jak przetop elektrosładowy lub przetop łukowy próżniowy. Jeśli stosowany jest przetop wtórny, partią nazywa się wszystkie sztaby przetopione z jednej partii pierwotnej.
4.4 Stal może być odlewana w sztabach lub ciągnięta strumieniowo. Gdy różne klasy stali są ciągnięte strumieniowo kolejno, wymagana jest identyfikacja powstałego materiału przejściowego. Producent musi usunąć materiał przejściowy zgodnie z ustaloną procedurą, która jednoznacznie oddziela poszczególne klasy.
4.5 Rury powinny być wytwarzane przez zwijanie taśmy stalowej w formę rury, a następnie lutowanie miedzią w atmosferze redukującej.
4.6 Rury powinny być wykonane zgodnie z przedstawionym na Ryc. 1.
4.7 Rury powinny zostać odpowiednio przetestowane przez producenta po lutowaniu, aby upewnić się, że są wolne od przecieków i istotnych wad.
5. Skład chemiczny
5.1 Stal musi odpowiadać wymaganiom dotyczącym składu chemicznego określonym w Tabeli 1.
TABELA 1 Wymagania chemiczne
| Element | Skład, % |
| Węgiel | 0,05 do 0,15 |
| Mangan | 0,27 do 0,63 |
| Fosfor, maks. | 0,035 |
| Siarka, maks. | 0,035 |
5.2 Analiza partii — każdy produkt stalowy musi być przeanalizowany przez producenta, aby ustalić procentową zawartość poszczególnych elementów. Jeśli stosowane są procesy przetopu wtórnego, analiza partii powinna być uzyskana z jednej przetopionej sztaby lub produktu jednej przetopionej sztaby każdej partii pierwotnej. Ustalony w ten sposób skład chemiczny, lub ten ustalony na podstawie analizy produktu przeprowadzonej przez producenta rur, musi odpowiadać określonym wymaganiom.
5.3 Analiza produktu — rury tej jakości są często produkowane ze stali otwartej lub kapielowej, które charakteryzują się brakiem jednolitości składu chemicznego. Z tego względu odrzucenie na podstawie analizy produktu nie jest uzasadnione, chyba że jasno wskazano błędne zastosowanie.
5.4 Metody analizy — do celów arbitrażowych należy stosować metody opisane w Test Methods E 30. Należy uwzględnić obecność metalu lutowanego miedzią.
5.5 Próbki do analizy produktu — z wyjątkiem analizy spektrograficznej, próbki należy pobierać zgodnie z Practice E 59.
6. Wymagania mechaniczne
6.1 Próbka rozciągająca — właściwości rozciągające rur w stanie fabrycznym (przed obróbką na zimno) muszą odpowiadać wymaganiom określonym w Tabeli 2.
6.1.1 Próbki i badania rozciągające muszą być przeprowadzane zgodnie z Test Methods and Definitions A 370.
6.1.2 Próbki należy testować w temperaturze pokojowej.
6.1.3 Próbki należy pobierać z końców gotowych rur przed zaginaniem, ściskaniem, rozszerzaniem lub innymi operacjami kształtowania, a także przed cięciem na długość. Krawędzie próbki powinny być gładkie, bez zadziorów i wad.
6.1.4 Jeśli którakolwiek próba wykazuje wady lub niedokładne obróbkę, może być odrzucona i zastąpiona inną próbką.
6.1.5 Granicę plastyczności należy określać jako odpowiadającą permanentnemu przesunięciu równemu 0,2% długości mierniczej próbki lub całkowitemu wydłużeniu wynoszącemu 0,5% długości mierniczej pod obciążeniem.
6.1.6 Jeśli procent wydłużenia jakiejkolwiek próbki jest mniejszy niż określone, a część pęknięcia znajduje się więcej niż 3⁄4 cala (19,0 mm) od środka długości mierniczej, co wskazane jest znakami naniesionymi na próbkę przed testem, dopuszcza się powtórne badanie.
TABELA 2 Wymagania rozciągające
| Właściwość | Wymóg |
| Wytrzymałość na rozciąganie, min., psi (MPa) | 42 000 (290) |
| Granica plastyczności, min., psi (MPa) | 25 000 (172) |
| Wydłużenie na 2 cale (50,8 mm), min., % | 25 |
6.2 Próbka spłaszczania — fragment rury o długości co najmniej 21⁄2 cala (64 mm) musi wytrzymać spłaszczenie między płaskimi płytami, tak aby wewnętrzne ścianki stykały się ze sobą bez pękania lub innych wad.
6.3 Próbka rozszerzania — fragment rury o długości około 4 cali (100 mm) musi wytrzymać rozszerzenie na stożkowym trzpień o nachyleniu 1:10, tak aby średnica zewnętrzna na rozszerzonym końcu wzrosła o 20% bez pękania lub innych wad. (Przed próbą rozszerzania rura musi być przecięta prostopadle, krawędzie muszą być zaokrąglone i oczyszczone z zadziorów. Rura musi być mocno i równo umocowana w matrycy, a tłok musi być prowadzony wzdłuż osi rury.)
6.4 Próbka gięcia — gotowa rura musi wytrzymać gięcie na promieniu środkowym równym trzykrotności średnicy zewnętrznej rury bez zagięć, pęknięć lub innych wad, przy użyciu odpowiednich przyrządów do gięcia.
6.5 Próby ciśnieniowe — każda rura musi wytrzymać bez pęknięcia lub przecieku jedną z następujących prób:
6.5.1 Wewnętrzne ciśnienie hydrostatyczne wystarczające, aby narażać materiał na minimalne naprężenie włókien równe 16 000 psi (110 MPa). Ciśnienie hydrostatyczne należy obliczać według następującego wzoru:
P = 2St/D
gdzie:
P = ciśnienie hydrostatyczne, psi (lub MPa),
S = dopuszczalne naprężenie włókien, 16 000 psi (110 MPa),
t = rzeczywista grubość ścianki rury, cal (lub mm), oraz
D = rzeczywista średnica zewnętrzna rury, cal (lub mm).
6.5.2 Podwodne ciśnienie powietrza między 225 a 250 psi (1,55 i 1,73 MPa).
7. Powłoka
7.1 Rury mogą być dostarczane z powłoką miedzianą na powierzchni wewnętrznej i zewnętrznej, według wyboru producenta.
8. Czystość powierzchni wewnętrznej
8.1 Jeśli kupujący wymaga czystości powierzchni wewnętrznej, rury przeznaczone do określonych zastosowań, takich jak skraplacze chłodnicze, muszą spełniać następujące wymagania dotyczące czystości wewnętrznej:
8.1.1 Po wewnętrznym przemyciu rury rektyfikowanym chloroformem lub rektyfikowanym 1,1,1-trichloroetanem, reszta pozostająca po odparowaniu rozpuszczalnika nie może przekroczyć 1,25×10⁻⁴ g/cal2 (0,194 g/m2) powierzchni wewnętrznej. Do przeprowadzenia testu należy przepuścić 100 mL rozpuszczalnika przez rurę i zebrać. Łączna długość testowanej rury nie powinna być mniejsza niż 40 stóp (12 m), choć tę długość można uzyskać poprzez przemycie kilku oddzielnych odcinków i przepuszczenie tego samego rozpuszczalnika przez każdy z nich kolejno. Rozpuszczalnik należy odparować w kąpieli parowej lub wodnej, a następnie wysuszyć w temperaturze 110°C (230°F) do całkowitego usunięcia oparów.
8.2 W celu utrzymania tego poziomu czystości podczas transportu, obsługi i przechowywania, kupujący może poprosić producenta o zatkanie końców rur za pomocą nakrętek lub zatyczek.
9. Tolerancje wymiarowe
9.1 Rury muszą odpowiadać dozwolonym odchyłkom podanym w Tabeli 3, Tabeli 4 i Tabeli 5.
10. Wykonanie, wykończenie i wygląd
10.1 Gotowe rury powinny być czyste, gładkie i okrągłe zarówno wewnątrz, jak i na zewnątrz, oraz wolne od rdzy, skali i defektów zmniejszających ich zdolność obróbki i użytkowania. Gotowe rury powinny być mniej więcej proste.
TABELA 3 Wymagania dotyczące średnicy zewnętrznej
| Określona średnica zewnętrzna, in. (mm) | Odchyłki, in. (mm) |
| Plus lub minus | |
| Poniżej 3⁄16 (4.76) | 0.002 (0.051) |
| Od 3⁄16 (4.76) do 3⁄8 (9.53) | 0.003 (0.076) |
| Od 7⁄16 (11.1) do 5⁄8 (15.9) | 0.004 (0.102) |
TABELA 4 Wymagania dotyczące grubości ścianki
| Określowana grubość ścianki, in. (mm) | Odchyłki, in. (mm) |
| Plus lub minus | |
| Od 0.020 (0.51) do 0.030 (0.76) | 0.003 (0.08) |
| Od 0.031 (0.79) do 0.049 (1.24) | 0.0035 (0.09) |
TABELA 5 Wymagania dotyczące długości
| Określona długość cięcia, in. (m) | Odchyłki, in. (mm) |
| 18 (0.46) i mniej | ±0.03 (±0.76) |
| Ponad 18 (0.46) do 40 (1.02) | ±0.06 (±1.52) |
| Ponad 40 (1.02) do 80 (2.03) | ±0.12 (±3.05 ) |
| Ponad 80 (2.03) do 120 (3.05) | ±0.25 (±6.35 ) |
| Ponad 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Powtórne badania
11.1 Jeśli wyniki badań mechanicznych dowolnej grupy lub partii nie spełniają wymagań określonych w indywidualnej specyfikacji, można przeprowadzić powtórne badania na dodatkowych rurach w liczbie dwukrotnie większej niż pierwotnie pobrano z tej samej grupy lub partii, przy czym każda z nich musi spełniać określone wymagania.
12. Ponowna obróbka
12.1 Jeśli poszczególne rury lub rury wybrane jako reprezentacja dowolnej grupy lub partii nie spełniają wymagań testowych, można poddać te rury ponownej obróbce i ponownie zgłosić je do badań. Dozwolone są nie więcej niż dwa cykle ogrzewania.
13. Inspekcja
13.1 Inspektor reprezentujący nabywcę ma prawo wstępu przez cały czas trwania prac związanych z kontraktem nabywcy do wszystkich części zakładu producenta zajmujących się produkcją zamówionego materiału. Producent udostępnia inspektorowi wszelkie rozsądne udogodnienia, aby ten mógł upewnić się, że materiał jest dostarczany zgodnie z niniejszą specyfikacją. Wszystkie wymagane badania i inspekcje przeprowadzane są w miejscu produkcji przed wysyłką, chyba że ustalono inaczej, i prowadzone są tak, aby nie zakłócały niepotrzebnie bieżącej działalności zakładu.
14. Odrzucenie
14.1 Każda otrzymana od producenta długość rury może zostać sprawdzona przez nabywcę i, jeśli nie spełnia wymagań specyfikacji na podstawie metody inspekcji i testów opisanych w specyfikacji, rura może zostać odrzucona, a producent zostaje o tym powiadomiony. Sposób postępowania z odrzuconymi rurami jest przedmiotem porozumienia między producentem a nabywcą.
14.2 Materiał, który zawodzi w dowolnym etapie formowania lub instalacji i zostaje uznany za wadliwy, należy oddzielić i poinformować o tym producenta w celu wspólnego oceny jego odpowiedniości. Sposób postępowania z takim materiałem jest przedmiotem porozumienia.
15. Certyfikacja
15.1 Na żądanie nabywcy, na zamówienie tegoż, dostarczany jest raport z badań, podpisany przez upoważnionego pracownika lub przedstawiciela producenta, wskazujący specyfikację, rok jej wydania i klasę, wyniki analizy chemicznej, twardości oraz prób rozciągania, gdy są wymagane, oraz inne badania, które mogą zostać określone pisemnie przez nabywcę.
16. Oznakowanie produktu
16.1 Numer specyfikacji (oznaczenie nie musi zawierać daty wydania specyfikacji), nazwa lub marka producenta oraz rozmiar rury lub numer części muszą być oznaczone na tabliczce lub etykiecie przymocowanej solidnie do wiązek lub pudełek, w których rury są wysyłane.
16.2 Kodowanie paskowe — oprócz wymagań z punktu 16.1 kodowanie paskowe jest dopuszczalne jako dodatkowy sposób identyfikacji. Nabywca może w zamówieniu określić konkretny system kodowania paskowego do zastosowania.
WYMAGANIA DODATKOWE
Jedno lub więcej z poniższych wymagań dodatkowych obowiązuje wyłącznie w przypadku, gdy zostało określone przez nabywcę w zapytaniu, kontrakcie lub zamówieniu. Szczegóły tych wymagań dodatkowych są ustalane przez producenta i nabywcę.
S1. Test rozflarowania
S1.1 Rury lutowane muszą wytrzymać podwójne rozflarowanie do wymiarów określonych w standardzie SAE J 533 bez pęknięcia ścianki w obszarze największej średnicy rozflarowania. Rozłączenie zewnętrznego połączenia doczołowego jest dopuszczalne tylko na rozflarowanym końcu rury w Obszarze A (patrz Rys. S1.1). To rozłączenie nie może przekraczać 0.12 in. (3.0 mm) długości i musi ograniczać się wyłącznie do grubości zewnętrznej. Rozłączenie szwu jest niedopuszczalne w następujących obszarach:
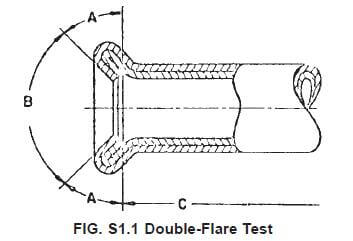
S1.1.1 Obszar B (siedzisko rozflarowania, definiowane jako powierzchnia wewnątrz kąta 90°); powierzchnia stożkowa musi być gładka i wolna od pęknięć lub innych nierówności, które mogłyby spowodować przecieki po montażu.
S1.1.2 Obszar C (powierzchnia poza długością podwójnej grubości utworzonej przez rozflarowanie).
S1.2 Siedzisko rozflarowania może zawierać drobne losowe znaki promieniste lub wgłębienia, które nie wpływają negatywnie na szczelność rozflarowania. Nie są dopuszczalne wgłębienia o charakterze powtarzalnym wynikające z zużycia narzędzi do rozflarowania lub przywierania wiórów czy brudu do narzędzi. W przypadku kwestionowania wyglądu siedziska rozflarowania kryterium ostatecznego osądzenia jest to, czy siedzisko zagwarantuje szczelność podczas testu ciśnieniowego przy zalecanym momencie dokręcania.
S2. Powłoka zewnętrzna
S2.1 Zewnętrzna powierzchnia rur musi być pokryta powłoką cynowo-ołowianą naniesioną metodą zanurzeniową. Waga i skład powłoki są ustalane przez producenta i nabywcę.
S3. Wykończenie końców
S3.1 Gotowe rury muszą mieć gładkie końce bez zadziorów.