Esta norma se emite con la designación fija A 254; el número que sigue inmediatamente a la designación indica el año de adopción original o, en caso de revisión, el año de la última revisión. Un número entre paréntesis indica el año de la última reafirmación. Un superscripto épsilon (e) indica un cambio editorial desde la última revisión o reafirmación.
1. Alcance
1.1 Esta especificación cubre tubos de acero de doble pared soldados con cobre, adecuados para usos generales de ingeniería, particularmente en las industrias automotriz, de refrigeración y de estufas, para líneas de combustible, líneas de freno, líneas de aceite, unidades de calefacción y refrigeración, y similares.
1.2 Los valores expresados en unidades de pulgada-libra deben considerarse como el estándar.
2. Documentos referenciados
2.1 Estandares ASTM:
A 370 Métodos de ensayo y definiciones para pruebas mecánicas de productos de acero2
E 30 Métodos de análisis químico del acero, hierro fundido, hierro de alto horno y hierro forjado3
E 59 Práctica para el muestreo de acero y hierro para la determinación de la composición química
2.2 Estandar de la Sociedad de Ingenieros Automotrices:
J 533 Reborde para tubos
3. Información de pedido
3.1 Las órdenes de material bajo esta especificación deben incluir lo siguiente, según sea necesario para describir adecuadamente el material deseado:

3.1.1 Cantidad (pies, metros),
3.1.2 Nombre del material (tubo de acero soldado con cobre),
3.1.3 Tipo, cuando sea necesario (ver Fig. 1) (normalmente no se especifica el tipo),
3.1.4 Tamaño (diámetro exterior y espesor de pared; normalmente no debe especificarse el diámetro interior),
3.1.5 Longitud (específica o aleatoria),
3.1.6 Limpieza de la superficie interior cuando sea requerida (ver Sección 8),
3.1.7 Recubrimiento externo, cuando sea requerido (ver Sección 7 y Requisito Suplementario S2), y
3.1.8 Requisitos especiales o suplementarios o excepciones a la especificación.
4. Fabricación
4.1 El acero puede fabricarse por cualquier proceso.
4.2 Si el comprador requiere un tipo específico de fusión, deberá indicarse en la orden de compra.
4.3 La fusión primaria puede incorporar desgasificación o refinación separadas y puede ir seguida de una fusión secundaria, como la refundición por electroslag o la refundición por arco al vacío. Si se emplea fusión secundaria, el lote se definirá como todos los lingotes refundidos procedentes de un único lote primario.
4.4 El acero puede colarse en lingotes o colarse en tiras continuas. Cuando se vierte en tira continua acero de diferentes calidades, es necesario identificar el material de transición resultante. El productor deberá eliminar el material de transición mediante un procedimiento establecido que separe claramente las calidades.
4.5 Los tubos deberán fabricarse enrollando una banda de acero hasta darle forma de tubo y posteriormente soldándola con cobre en una atmósfera reductora.
4.6 Los tubos deberán construirse como se muestra en la Fig. 1.
4.7 Los tubos deberán someterse a pruebas adecuadas después de la soldadura por parte del fabricante para garantizar la ausencia de fugas y defectos perjudiciales.
5. Composición química
5.1 El acero deberá cumplir los requisitos de composición química establecidos en la Tabla 1.
Tabla 1 Requisitos químicos
| Elemento | Composición, % |
| Carbono | 0.05 a 0.15 |
| Manganeso | 0.27 a 0.63 |
| Fósforo, máx. | 0.035 |
| Azufre, máx. | 0.035 |
5.2 Análisis de lote—El fabricante de acero deberá realizar un análisis de cada lote para determinar los porcentajes de los elementos especificados. Si se emplean procesos de fusión secundaria, el análisis de lote deberá obtenerse de un lingote refundido o del producto de un lingote refundido de cada fusión primaria. La composición química así determinada, o la determinada mediante un análisis del producto realizado por el fabricante del producto tubular, deberá cumplir los requisitos especificados.
5.3 Análisis del producto—Los tubos de esta calidad suelen producirse en acero rematado o cubierto, caracterizado por una falta de uniformidad en su composición química. Por este motivo, no es apropiado rechazarlos basándose en el análisis del producto, salvo que se demuestre claramente una aplicación incorrecta.
5.4 Métodos de análisis—Para fines de referencia, deberán utilizarse los métodos descritos en los Métodos de Ensayo E 30. Deberá tenerse en cuenta la presencia del metal de soldadura de cobre.
5.5 Muestras para el análisis del producto—Excepto para el análisis espectrográfico, las muestras deberán tomarse de acuerdo con la Práctica E 59.
6. Requisitos mecánicos
6.1 Ensayo de tracción—Las propiedades de tracción del tubo tal como se fabrica (antes del trabajo en frío) deberán cumplir los requisitos especificados en la Tabla 2.
6.1.1 Las probetas y los ensayos de tracción requeridos deberán realizarse de acuerdo con los Métodos de Ensayo y Definiciones A 370.
6.1.2 Las probetas deberán ensayarse a temperatura ambiente.
6.1.3 Las probetas deberán tomarse de los extremos de los tubos terminados antes de realizar operaciones de aplastamiento, estampado, expansión u otras operaciones de conformado, o de cortarlos a la longitud deseada. Deberán tener los extremos lisos y estar libres de rebabas y defectos.
6.1.4 Si alguna probeta presenta defectos o un mecanizado deficiente, podrá descartarse y sustituirse por otra.
6.1.5 El límite elástico deberá determinarse como aquel correspondiente a un desplazamiento permanente del 0.2 % de la longitud de calibre de la probeta, o a una elongación total del 0.5 % de la longitud de calibre bajo carga.
6.1.6 Si el porcentaje de elongación de alguna probeta es inferior al especificado y alguna parte de la fractura está a más de 3⁄4 de pulgada (19.0 mm) del centro de la longitud de calibre, según las marcas grabadas en la probeta antes del ensayo, se permitirá repetir el ensayo.
Tabla 2 Requisitos de tracción
| Propiedad | Requisito | ||||||||||||||||||||||||||||||
| Resistencia a la tracción, mín., psi (MPa) | 42 000 (290) | 9. Tolerancias dimensionales
| Diámetro exterior especificado, in. (mm) | Variaciones, in. (mm) |
| Más o menos | |
| Menos de 3⁄16 (4.76) | 0.002 (0.051) |
| De 3⁄16 (4.76) a 3⁄8 (9.53) | 0.003 (0.076) |
| De 7⁄16 (11.1) a 5⁄8 (15.9) | 0.004 (0.102) |
TABLA 4 Requisitos de espesor de pared
| Espesor de pared especificado, in. (mm) | Variaciones, in. (mm) |
| Más o menos | |
| De 0.020 (0.51) a 0.030 (0.76) | 0.003 (0.08) |
| De 0.031 (0.79) a 0.049 (1.24) | 0.0035 (0.09) |
TABLA 5 Requisitos de longitud
| Longitud de corte especificada, in. (m) | Variaciones, in. (mm) |
| 18 (0.46) e inferior | ±0.03 (±0.76) |
| Más de 18 (0.46) hasta 40 (1.02) | ±0.06 (±1.52) |
| Más de 40 (1.02) hasta 80 (2.03) | ±0.12 (±3.05 ) |
| Más de 80 (2.03) hasta 120 (3.05) | ±0.25 (±6.35 ) |
| Más de 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Repeticiones de prueba
11.1 Si los resultados de las pruebas mecánicas de cualquier grupo o lote no cumplen con los requisitos especificados en la norma individual, se podrán realizar pruebas adicionales en tubos dobles del número original provenientes del mismo grupo o lote, cada uno de los cuales deberá cumplir con los requisitos especificados.
12. Retratamiento
12.1 Si los tubos individuales o los tubos seleccionados para representar cualquier grupo o lote no cumplen con los requisitos de las pruebas, los tubos individuales o el grupo o lote representado podrán someterse a un nuevo tratamiento térmico y volver a presentarse para las pruebas. No se permitirán más de dos tratamientos térmicos adicionales.
13. Inspección
13.1 El inspector que representa al comprador tendrá acceso en todo momento, mientras se realice el trabajo del contrato del comprador, a todas las áreas de la planta del fabricante relacionadas con la fabricación del material solicitado. El fabricante proporcionará al inspector todas las facilidades razonables para asegurarse de que el material se suministra de acuerdo con esta norma. Todas las pruebas e inspecciones requeridas se realizarán en el lugar de fabricación antes del envío, salvo que se especifique lo contrario, y se llevarán a cabo de manera que no interfieran innecesariamente con las operaciones de la planta.
14. Rechazo
14.1 Cada longitud de tubo recibida del fabricante podrá ser inspeccionada por el comprador y, si no cumple con los requisitos de la norma según el método de inspección y prueba descrito en la norma, el tubo podrá ser rechazado y se notificará al fabricante. La disposición de los tubos rechazados será objeto de acuerdo entre el fabricante y el comprador.
14.2 El material que falle en cualquiera de las operaciones de conformado o durante el proceso de instalación y se determine que es defectuoso deberá separarse y se notificará al fabricante para una evaluación conjunta de la idoneidad del material. La disposición de dicho material será objeto de acuerdo.
15. Certificación
15.1 Cuando así lo solicite el comprador en su pedido, se proporcionará al comprador un informe de ensayo firmado por un empleado autorizado o representante del fabricante, indicando la norma, el año de edición y el grado, los resultados del análisis químico, la dureza y las pruebas de tracción, cuando corresponda, así como otras pruebas que el comprador pueda especificar por escrito.
16. Marcado del producto
16.1 El número de la norma (el marcado no necesita incluir el año de edición de la norma), el nombre o marca del fabricante y el tamaño del tubo o el número de pieza deberán marcarse en una etiqueta o placa firmemente adherida a los paquetes o cajas en las que se envían los tubos.
16.2 Código de barras—Además de los requisitos del punto 16.1, el código de barras es aceptable como método de identificación complementario. El comprador podrá especificar en el pedido un sistema de código de barras específico a utilizar.
REQUISITOS COMPLEMENTARIOS
Uno o varios de los siguientes requisitos complementarios se aplicarán únicamente cuando el comprador los especifique en la consulta, el contrato o el pedido. Los detalles de estos requisitos complementarios serán acordados entre el fabricante y el comprador.
S1. Prueba de abocardado
S1.1 Los tubos soldados deberán resistir un abocardado doble según las dimensiones establecidas en la Norma SAE J 533, sin que se produzca una fisura a través de la pared en el diámetro mayor del abocardado. Se permite una separación de la unión externa en el extremo abocado del tubo únicamente en el Área A (ver Fig. S1.1). Esta separación no deberá superar las 0.12 in. (3.0 mm) de longitud y deberá limitarse únicamente al grosor exterior. No se permite la separación de la costura en las siguientes áreas:
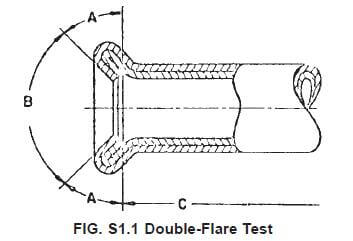
S1.1.1 Área B (el asiento del abocardado, definido como la superficie dentro del ángulo incluido de 90°); la superficie cónica deberá ser lisa y libre de grietas u otras irregularidades que puedan causar fugas después del montaje.
S1.1.2 Área C (la superficie más allá de la longitud del doble grosor creado por el abocardado).
S1.2 El asiento del abocardado puede presentar marcas radiales superficiales aleatorias o hendiduras que no afecten la estanqueidad del abocardado. No se permiten hendiduras de carácter repetitivo derivadas del deterioro de la herramienta de abocardado ni la adhesión de virutas o suciedad a la misma. En caso de que se cuestione la apariencia física del asiento del abocardado, el criterio definitivo será si el asiento sella o no cuando se somete a una prueba de presión al nivel de torque prescrito.
S2. Recubrimiento externo
S2.1 La superficie exterior del tubo deberá estar recubierta con un revestimiento de aleación de plomo-estaño aplicado en caliente. El peso y la composición del recubrimiento serán acordados entre el fabricante y el comprador.
S3. Acabado de los extremos
S3.1 Los tubos terminados deberán tener los extremos lisos y libres de rebabas.