본 표준은 A 254라는 고정된 명칭으로 발행되며, 명칭 바로 뒤의 숫자는 원래 채택된 연도를 나타내고, 개정된 경우에는 마지막 개정 연도를 나타냅니다. 괄호 안의 숫자는 마지막 재승인 연도를 나타냅니다. 첨자 이플리슨(e)은 마지막 개정 또는 재승인 이후의 편집상 변경을 의미합니다.
1. 범위
1.1 본 규격은 일반 공학용, 특히 자동차, 냉동 및 난방기기 산업에서 연료 라인, 브레이크 라인, 오일 라인, 난방 및 냉각 장치 등에 사용되는 이중벽 구리 브레이징 강관을 대상으로 합니다.
1.2 인치-파운드 단위로 표시된 값이 표준으로 간주됩니다.
2. 참고 문서
2.1 ASTM 표준:
A 370 강재 제품의 기계적 시험 방법 및 정의2
E 30 강철, 주철, 열광로 철 및 연철의 화학 성분 분석 방법3
E 59 화학 조성 결정을 위한 강철 및 철 샘플링 실무
2.2 미국자동차공학회(SAE) 표준:
J 533 튜브용 플레어
3. 주문 정보
3.1 본 규격에 따른 재료 주문에는 원하는 재료를 적절히 설명하기 위해 다음 사항을 포함해야 합니다:

3.1.1 수량(피트, 미터),
3.1.2 재료명(구리 브레이징 강관),
3.1.3 필요 시 유형(그림 1 참조; 일반적으로 유형은 지정하지 않음),
3.1.4 크기(외경 및 벽 두께; 일반적으로 내경은 지정하지 않음),
3.1.5 길이(특정 길이 또는 무작위 길이),
3.1.6 필요 시 내부 표면 청결도(8절 참조),
3.1.7 필요 시 외부 코팅(7절 및 부가 요구사항 S2 참조), 그리고
3.1.8 특별 또는 부가 요구사항 또는 규격에 대한 예외사항.
4. 제조
4.1 강재는 어떠한 공정으로도 제조될 수 있습니다.
4.2 구매자가 특정 용해 방식을 요구하는 경우, 구매 주문서에 이를 명시해야 합니다.
4.3 1차 용해 시 별도의 탈가스 또는 정제 공정을 포함할 수 있으며, 전기슬래그 재용해 또는 진공 아크 재용해와 같은 2차 용해 공정을 후속으로 수행할 수 있습니다. 2차 용해가 적용되는 경우, 해당 열은 1차 용해로부터 재용해된 모든 잉곳을 하나의 열로 정의합니다.
4.4 강재는 잉곳 형태로 주조하거나 스트랜드 주조 방식으로 제조할 수 있습니다. 서로 다른 등급의 강재를 순차적으로 스트랜드 주조하는 경우, 생성된 전이재의 식별이 필요합니다. 제조사는 확립된 절차에 따라 각 등급을 확실히 분리하여 전이재를 제거해야 합니다.
4.5 튜빙은 강판을 롤링하여 튜빙 형태로 만든 후, 환원 분위기에서 구리 브레이징 공정을 통해 제조되어야 합니다.
4.6 튜빙은 그림 1과 같이 제작되어야 합니다.
4.7 제조사는 브레이징 후 누출 및 결함 여부를 확인하기 위해 적절한 검사를 수행해야 합니다.
5. 화학 조성
5.1 강재는 표 1에 규정된 화학 조성 요구사항을 충족해야 합니다.
표 1 화학 요구사항
| 요소 | 조성, % |
| 탄소 | 0.05~0.15 |
| 망간 | 0.27~0.63 |
| 인, 최대 | 0.035 |
| 황, 최대 | 0.035 |
5.2 열 분석—강재 제조사는 각 열의 강재에 대해 규정된 요소들의 함량을 분석해야 합니다. 2차 용해 공정이 적용되는 경우, 열 분석 결과는 1차 용해로부터 재용해된 하나의 잉곳 또는 각 1차 용해의 재용해 잉곳에서 얻어야 합니다. 이렇게 결정된 화학 조성 또는 관 제품 제조사가 수행한 제품 분석 결과는 규정된 요구사항을 충족해야 합니다.
5.3 제품 분석—본 품질의 튜빙은 일반적으로 리밍 또는 캡핑 처리된 강재로 생산되며, 이는 화학 조성이 균일하지 않은 것이 특징입니다. 따라서 오용이 명확히 드러나지 않는 한, 제품 분석에 따른 불합격 판정은 적절하지 않습니다.
5.4 분석 방법—재판용으로는 E 30 시험 방법에 기술된 방법을 사용해야 합니다. 구리 브레이징 금속의 존재에 대해서는 적절히 보정해야 합니다.
5.5 제품 분석용 시료—분광 분석을 제외하고는 E 59 실무에 따라 시료를 채취해야 합니다.
6. 기계적 요구사항
6.1 인장 시험—제조된 상태의 튜빙(냉간 가공 전)의 인장 특성은 표 2에 규정된 요구사항을 충족해야 합니다.
6.1.1 필요한 시편 및 인장 시험은 A 370 시험 방법 및 정의에 따라 수행되어야 합니다.
6.1.2 시편은 상온에서 시험되어야 합니다.
6.1.3 시험 시편은 엔딩, 스웨이징, 앵글링 또는 기타 성형 작업을 하거나 길이로 절단하기 전에 완제품 튜브의 끝부분에서 채취되어야 하며, 시편의 끝부분은 매끄럽고 버 및 결함이 없어야 합니다.
6.1.4 시험 시편에 결함이나 불량 가공이 발견되면 폐기하고 다른 시편으로 대체할 수 있습니다.
6.1.5 항복강도는 시편의 계측길이의 영구 변형률 0.2% 또는 하중 하에서 계측길이의 총 신장률 0.5%에 해당하는 값으로 결정됩니다.
6.1.6 시험 시편의 신장률이 규정값보다 낮고, 시험 전 시편에 표시된 스크라이브 마크에 따라 파단부가 계측길이 중심에서 3⁄4인치(19.0mm) 이상 떨어져 있는 경우, 재시험을 허용합니다.
표 2 인장 요구사항
| 특성 | 요구사항 |
| 인장강도, 최소, psi(MPa) | 42,000(290) |
| 항복강도, 최소, psi(MPa) | 25,000(172) |
| 2인치(50.8mm)에서의 신장률, 최소, % | 25 |
6.2 평탄화 시험—길이가 21⁄2인치(64mm) 이상인 튜빙 구간이 평행한 플레이트 사이에서 내벽이 접촉될 때까지 눌려도 균열이 발생하거나 기타 결함이 나타나지 않아야 합니다.
6.3 팽창 시험—길이가 약 4인치(100mm)인 튜빙 구간이 경사가 1:10인 테이퍼 몰드 위에서 팽창되어 팽창된 끝부분의 외경이 20% 증가하더라도 균열이 발생하거나 기타 결함이 나타나지 않아야 합니다. (팽창 시험 전, 튜빙은 직각으로 절단하고, 가장자리를 둥글게 처리하며, 버를 제거해야 합니다. 튜빙은 다이에 단단히, 수직으로 고정되어야 하며, 펀치는 튜빙의 축을 따라 정확히 가이드되어야 합니다.)
6.4 굽힘 시험—완제품 튜빙은 적절한 굽힘 비품을 사용할 경우, 튜빙 외경의 3배에 해당하는 곡선 반경에서 꺾임, 균열 또는 기타 결함 없이 굽혀져야 합니다.
6.5 압력 내압 시험—각 튜빙은 다음 중 어느 하나의 내압 시험에서도 파열되거나 누출되지 않아야 합니다:
6.5.1 재료에 최소 섬유 응력을 16,000psi(110MPa)까지 부과할 수 있는 내부 수압. 수압은 다음 공식으로 결정됩니다:
P = 2St/D
여기서:
P = 수압, psi(또는 MPa),
S = 허용 섬유 응력, 16,000psi(110MPa),
t = 튜빙의 실제 벽 두께, in.(또는 mm), 그리고
D = 튜빙의 실제 외경, in.(또는 mm).
6.5.2 수중에서 225~250psi(1.55~1.73MPa)의 공기압.
7. 코팅
7.1 튜빙은 제조사의 선택에 따라 내·외부 표면에 구리 코팅을 할 수 있습니다.
8. 내부 표면 청결도
8.1 구매자가 내부 표면 청결도를 명시한 경우, 냉동 응축기와 같은 특정 용도의 튜빙은 다음과 같은 내부 청결도 요구사항을 충족해야 합니다:
8.1.1 튜빙의 내부를 재증류 클로로포름 또는 재증류 1,1,1-트리클로로에테인으로 세척한 후, 용매를 증발시켰을 때 남은 잔여물이 내부 표면 1in.2(0.194g/m2)당 1.25×10⁻⁴g을 초과해서는 안 됩니다. 시험을 수행하려면 100mL의 용매를 튜빙에 붓고 수집합니다. 시험 대상 튜빙의 총 길이는 40ft(12m) 이상이어야 하지만, 여러 개의 개별 튜빙을 차례로 세척하여 동일한 용매를 모두 모아도 됩니다. 용매는 증기 또는 온수 목욕으로 증발시키고, 증기가 완전히 제거될 때까지 110°C(230°F)에서 건조합니다.
8.2 이러한 수준의 청결도를 운송, 취급 및 보관 중 유지하기 위해, 구매자는 제조사에게 튜빙의 양쪽 끝을 캡 또는 씰로 밀봉하도록 요청할 수 있습니다.
9. 치수 공차
9.1 튜빙은 표 3, 표 4 및 표 5에 명시된 허용 변동 범위를 준수해야 합니다.
표 3 외경 요구사항
| 사양 외경, in. (mm) | 변동, in. (mm) |
| 플러스 또는 마이너스 | |
| 3⁄16 (4.76) 미만 | 0.002 (0.051) |
| 3⁄16 (4.76)에서 3⁄8 (9.53)까지 | 0.003 (0.076) |
| 7⁄16 (11.1)에서 5⁄8 (15.9)까지 | 0.004 (0.102) |
표 4 벽 두께 요구사항
| 사양 벽 두께, in. (mm) | 변동, in. (mm) | ||||||||
| 플러스 또는 마이너스 | |||||||||
| 0.020 (0.51)에서 0.030 (0.76)까지 | 0.003 (0.08) | ||||||||
| 0.031 (0.79)에서 0.049 (1.24)까지 | 0.0035 (0.09) |
| 사양 절단 길이, in. (m) | 변동, in. (mm) | ||||||||
| 18 (0.46) 이하 | ±0.03 (±0.76) | 18 (0.46) 초과에서 40 (1.02) 이하 | ±0.06 (±1.52) | 40 (1.02) 초과에서 80 (2.03) 이하 | ±0.12 (±3.05) | 80 (2.03) 초과에서 120 (3.05) 이하 | ±0.25 (±6.35) | 120 (3.05) 초과 | +1.00 (+25.4), −0.0 | 11. 재시험
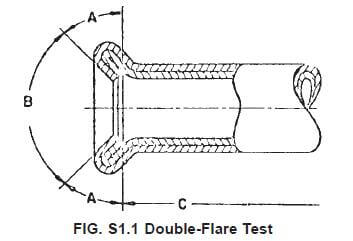 S1.1.1 Area B(플레어 시트, 90° 포함 각 내의 표면으로 정의됨): 원뿔형 표면은 매끄럽고 조립 후 누설을 유발할 수 있는 균열이나 기타 불규칙성이 없어야 합니다.