Данный стандарт издается под постоянным обозначением A 254; число, следующее непосредственно за обозначением, указывает год первоначального принятия или, в случае пересмотра, год последнего пересмотра. Число в скобках указывает год последнего подтверждения. Надстрочный символ эпсилон (e) означает редакционные изменения, внесённые с момента последнего пересмотра или повторного утверждения.
1. Область применения
1.1 Настоящая спецификация распространяется на стальные трубы с двойными стенками, соединённые пайкой медью, пригодные для общетехнических применений, в частности в автомобильной, холодильной и печной промышленности — для топливных магистралей, тормозных трубопроводов, маслопроводов, систем отопления и охлаждения и тому подобного.
1.2 За основные единицы измерения принимаются значения, выраженные в дюймах и фунтах-силах.
2. Ссылочные документы
2.1 Стандарты ASTM:
A 370 Методы испытаний и определения механических свойств сталелитейной продукции2
E 30 Методы химического анализа стали, чугуна, мартеновской стали и кованого железа3
E 59 Практика отбора проб стали и чугуна для определения химического состава
2.2 Стандарт Общества автомобилестроителей:
J 533 Фланцы для труб
3. Информация для заказа
3.1 Заказы на материал по настоящей спецификации должны содержать следующие сведения, необходимые для полного описания требуемого материала:

3.1.1 Количество (футы, метры),
3.1.2 Наименование материала (стальная труба, соединённая пайкой медью),
3.1.3 Тип, если необходимо (см. Рис. 1) (обычно тип не указывается),
3.1.4 Размер (наружный диаметр и толщина стенки; внутренний диаметр обычно не указывается),
3.1.5 Длина (определённая или произвольная),
3.1.6 Чистота внутренней поверхности, если требуется (см. Раздел 8),
3.1.7 Внешнее покрытие, если требуется (см. Раздел 7 и дополнительное требование S2), и
3.1.8 Особые или дополнительные требования либо исключения из спецификации.
4. Производство
4.1 Сталь может быть произведена любым способом.
4.2 Если покупатель требует определённого типа выплавки, это должно быть указано в заказе.
4.3 Первичная выплавка может включать отдельную дегазацию или рафинирование и может сопровождаться вторичной выплавкой, такой как электрошлаковая или вакуумно-дуговая переплавка. При использовании вторичной выплавки термин «плавка» охватывает все слитки, полученные путём переплавки одной первичной плавки.
4.4 Сталь может быть выплавлена в слитках или получена методом непрерывной разливки. При последовательной разливке стали разных марок необходимо идентифицировать переходный материал. Производитель должен удалить переходный материал по установленной процедуре, обеспечивающей чёткое разделение марок.
4.5 Труба должна быть изготовлена путём формирования трубчатой заготовки из стальной ленты с последующей пайкой медью в восстановительной атмосфере.
4.6 Труба должна быть выполнена в соответствии с Рис. 1.
4.7 После пайки труба должна быть надлежащим образом проверена производителем на герметичность и отсутствие дефектов, влияющих на эксплуатационные характеристики.
5. Химический состав
5.1 Сталь должна соответствовать требованиям по химическому составу, указанным в Таблице 1.
ТАБЛИЦА 1 Химические требования
| Элемент | Состав, % |
| Углерод | 0,05–0,15 |
| Марганец | 0,27–0,63 |
| Фосфор, макс. | 0,035 |
| Сера, макс. | 0,035 |
5.2 Анализ плавки — производитель стали обязан провести анализ каждой плавки для определения содержания указанных элементов. При использовании процессов вторичной выплавки анализ плавки должен быть получен из одного переплавленного слитка или продукта одного переплавленного слитка каждой первичной плавки. Определённый таким образом химический состав, либо состав, установленный по результатам анализа готового изделия, проведённого производителем труб, должен соответствовать указанным требованиям.
5.3 Анализ готового изделия — трубы данного качества обычно производятся из раскислённой или закрытой стали, характеризующейся неоднородностью химического состава. По этой причине отказ по результатам анализа готового изделия допустим только в случае явного нарушения условий применения.
5.4 Методы анализа — для справочных целей следует использовать методы, описанные в стандарте E 30. Необходимо учитывать наличие припоя на основе меди.
5.5 Пробы для анализа готового изделия — за исключением спектрографического анализа, пробы должны отбираться в соответствии с практикой E 59.
6. Механические требования
6.1 Испытание на растяжение — механические свойства трубы в состоянии после изготовления (до холодной деформации) должны соответствовать требованиям, указанным в Таблице 2.
6.1.1 Испытуемые образцы и испытания на растяжение должны проводиться в соответствии с методами и определениями стандарта A 370.
6.1.2 Испытания должны проводиться при комнатной температуре.
6.1.3 Испытуемые образцы должны браться с концов готовых труб до операций по высадке, обжиму, развёртыванию или другим видам формообразования, а также до резки по длине. Концы образцов должны быть гладкими, без заусенцев и дефектов.
6.1.4 Если какой-либо образец имеет дефекты или недостаточную обработку, он может быть отклонён, и вместо него должен быть взят другой образец.
6.1.5 Предел текучести определяется как напряжение, соответствующее остаточной деформации 0,2 % от базовой длины образца, или общей деформации 0,5 % от базовой длины под нагрузкой.
6.1.6 Если относительное удлинение какого-либо образца меньше указанного значения, а часть разрушения находится на расстоянии более 3⁄4 дюйма (19,0 мм) от центра базовой длины, что отмечено на образце перед испытанием, допускается повторное испытание.
ТАБЛИЦА 2 Требования к растяжению
| Свойство | Требование |
| Предел прочности на растяжение, мин., psi (MPa) | 42 000 (290) |
| Предел текучести, мин., psi (MPa) | 25 000 (172) |
| Относительное удлинение на 2 дюйма (50,8 мм), мин., % | 25 |
6.2 Испытание на сплющивание — участок трубы длиной не менее 21⁄2 дюйма (64 мм) должен выдерживать сплющивание между параллельными пластинами до соприкосновения внутренних стенок без образования трещин или других дефектов.
6.3 Испытание на расширение — участок трубы длиной примерно 4 дюйма (100 мм) должен выдерживать расширение на коническом оправке с уклоном 1:10 до увеличения наружного диаметра на 20 % без образования трещин или других дефектов. (Перед испытанием трубу следует обрезать под прямым углом, закруглить кромки и удалить заусенцы. Труба должна быть надёжно и строго зафиксирована в матрице, а пуансон должен направляться точно по оси трубы.)
6.4 Испытание на изгиб — готовая труба должна выдерживать изгиб по радиусу, равному трёхкратному наружному диаметру трубы, без образования заломов, трещин или других дефектов при использовании соответствующих приспособлений для изгиба.
6.5 Гидравлические испытания на прочность — каждая труба должна выдерживать без разрыва или протечки одно из следующих испытаний:
6.5.1 Внутреннее гидростатическое давление, достаточное для создания минимального напряжения волокон 16 000 psi (110 MPa). Гидростатическое давление определяется по следующей формуле:
P = 2St/D
где:
P = гидростатическое давление, psi (или MPa),
S = допустимое напряжение волокон, 16 000 psi (110 MPa),
t = фактическая толщина стенки трубы, дюймы (или мм), и
D = фактический наружный диаметр трубы, дюймы (или мм).
6.5.2 Подводное воздушное давление в пределах 225–250 psi (1,55–1,73 MPa).
7. Покрытие
7.1 Труба может поставляться с медным покрытием на внутренней и внешней поверхностях по выбору производителя.
8. Чистота внутренней поверхности
8.1 Когда покупатель требует обеспечения чистоты внутренней поверхности, трубы для определённых применений, таких как конденсаторы холодильных установок, должны соответствовать следующему требованию по внутренней чистоте:
8.1.1 При промывке внутренней части трубы перегнанным хлороформом или перегнанным 1,1,1-трихлорэтаном остаток, остающийся после испарения растворителя, не должен превышать 1,25×10⁻⁴ г/дюйм2 (0,194 г/м2) внутренней поверхности. Для проведения испытания через трубу пропускают 100 мл растворителя и собирают его. Общая длина испытуемых участков трубы должна быть не менее 40 футов (12 м), хотя эту длину можно получить, промывая несколько отдельных участков и последовательно пропуская через каждый один и тот же растворитель. Растворитель выпаривают на паровой или водяной бане и сушат при 110°C (230°F) до полного удаления паров.
8.2 Для поддержания этого уровня чистоты при транспортировке, обращении и хранении покупатель может потребовать от производителя запечатывания концов труб крышками или заглушками.
9. Допуски по размерам
9.1 Трубки должны соответствовать допустимым отклонениям, указанным в таблицах 3, 4 и 5.
ТАБЛИЦА 3 Требования к наружному диаметру
| Номинальный наружный диаметр, дюймы (мм) | Отклонения, дюймы (мм) |
| Плюс или минус | |
| Менее 3⁄16 (4.76) | 0.002 (0.051) |
| От 3⁄16 (4.76) до 3⁄8 (9.53) | 0.003 (0.076) |
| От 7⁄16 (11.1) до 5⁄8 (15.9) | 0.004 (0.102) |
ТАБЛИЦА 4 Требования к толщине стенки
| Номинальная толщина стенки, дюймы (мм) | Отклонения, дюймы (мм) |
| Плюс или минус | |
| От 0.020 (0.51) до 0.030 (0.76) | 0.003 (0.08) |
| От 0.031 (0.79) до 0.049 (1.24) | 0.0035 (0.09) |
ТАБЛИЦА 5 Требования к длине
| Номинальная длина реза, дюймы (м) | Отклонения, дюймы (мм) |
| 18 (0.46) и менее | ±0.03 (±0.76) |
| Свыше 18 (0.46) до 40 (1.02) | ±0.06 (±1.52) |
| Свыше 40 (1.02) до 80 (2.03) | ±0.12 (±3.05 ) |
| Свыше 80 (2.03) до 120 (3.05) | ±0.25 (±6.35 ) |
| Свыше 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Повторные испытания
11.1 Если результаты механических испытаний какой-либо партии не соответствуют требованиям, указанным в индивидуальной спецификации, могут быть проведены повторные испытания на дополнительных трубках в двойном количестве от той же партии, каждая из которых должна соответствовать указанным требованиям.
12. Повторная обработка
12.1 Если отдельные трубки или трубки, выбранные для представления какой-либо партии, не соответствуют требованиям испытаний, эти трубки или вся партия могут быть подвергнуты повторной термообработке и повторно представлены на испытания. Допускается не более двух повторных термообработок.
13. Проверка
13.1 Инспектор, представляющий покупателя, имеет право беспрепятственно посещать все участки производства изготовителя, связанные с изготовлением заказанного материала, на протяжении всего периода выполнения контракта. Изготовитель обязан предоставить инспектору все разумные возможности для убедительного подтверждения соответствия материала данной спецификации. Все необходимые испытания и проверки должны проводиться на месте производства до отгрузки, если не указано иное, и осуществляться таким образом, чтобы это не создавало необоснованных помех производственному процессу.
14. Отказ
14.1 Каждый отрезок трубки, полученный от изготовителя, может быть осмотрен покупателем, и если он не соответствует требованиям спецификации на основании методов осмотра и испытаний, указанных в спецификации, трубка может быть забракована, о чем должен быть уведомлен изготовитель. Порядок обращения с забракованной трубкой определяется по соглашению между изготовителем и покупателем.
14.2 Материал, который не проходит какие-либо операции формовки или монтажа и при этом оказывается дефектным, должен быть выделен, а изготовитель должен быть уведомлен для совместной оценки пригодности данного материала. Порядок обращения с таким материалом определяется по соглашению сторон.
15. Сертификация
15.1 По запросу покупателя на основании его заказа изготовитель обязан предоставить покупателю протокол испытаний, подписанный уполномоченным сотрудником или представителем изготовителя, с указанием номера спецификации, года ее издания и марки стали, результатов химического анализа, испытаний на твердость и прочность на разрыв (при их наличии), а также других испытаний, специально указанных покупателем в письменной форме.
16. Маркировка продукции
16.1 Номер спецификации (маркировка может не содержать года издания спецификации), название или торговая марка изготовителя, а также размер трубки или номер детали должны быть нанесены на бирку или этикетку, надежно закрепленную на связках или коробках, в которых отправляются трубки.
16.2 Штрих-кодирование — помимо требований пункта 16.1 допускается использование штрих-кодирования в качестве дополнительного способа идентификации. Покупатель может указать в заказе конкретную систему штрих-кодирования, которую следует использовать.
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
Одно или несколько из следующих дополнительных требований применяются только в случае их указания покупателем в запросе, контракте или заказе. Подробности этих дополнительных требований согласовываются между изготовителем и покупателем.
S1. Испытание на развальцовку
S1.1 Луженые трубки должны выдерживать двойную развальцовку до размеров, указанных в стандарте SAE J 533, без образования трещин через стенку в области максимального диаметра развальцовки. Разъединение внешнего стыкового соединения допускается только на развальцованном конце трубки в зоне A (см. рис. S1.1). Эта разъединенная часть не должна превышать 0.12 дюйма (3.0 мм) по длине и должна ограничиваться только внешней толщиной стенки. Разъединение шва не допускается в следующих областях:
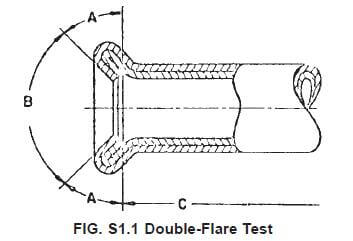
S1.1.1 Зона B (седло развальцовки, определяемое как поверхность внутри угла 90°); коническая поверхность должна быть гладкой и свободной от трещин или других дефектов, которые могут привести к утечкам после сборки.
S1.1.2 Зона C (поверхность за пределами длины двойной толщины, образованной в результате развальцовки).
S1.2 Седло развальцовки может иметь поверхностные случайные радиальные царапины или вмятины, не влияющие на герметичность развальцовки. Не допускаются повторяющиеся вмятины, возникающие вследствие износа инструмента для развальцовки или налипания стружки или грязи на инструмент. В случае сомнений в внешнем виде седла развальцовки окончательное решение принимается на основе результатов испытания на герметичность при заданном моменте затяжки.
S2. Внешнее покрытие
S2.1 Внешняя поверхность трубки должна быть покрыта горячеоцинкованным сплавом свинца и олова. Вес и состав покрытия согласовываются между изготовителем и покупателем.
S3. Окончательная обработка торцов
S3.1 Готовые трубки должны иметь гладкие торцы, свободные от заусенцев.