এই মানকটি A 254 নামে একটি স্থির পরিচয়ের অধীনে জারি করা হয়; পরিচয়ের ঠিক পরে যে সংখ্যাটি দেওয়া আছে, তা মূল গৃহীত বছর বা সংশোধনের ক্ষেত্রে শেষ সংশোধনের বছর নির্দেশ করে। বন্ধনীর মধ্যে একটি সংখ্যা শেষ পুনর্মূল্যায়নের বছর নির্দেশ করে। একটি উপরের সূচক ই (e) শেষ সংশোধন বা পুনর্মূল্যায়নের পর থেকে সম্পাদকীয় পরিবর্তন নির্দেশ করে।
1. পরিসীমা
1.1 এই স্পেসিফিকেশনটি ডবল-দেয়াল, তামার সঙ্গে ব্রেজড ইস্পাত টিউবিং নিয়ে আলোচনা করে, যা সাধারণ প্রকৌশল ব্যবহারের জন্য উপযুক্ত, বিশেষ করে অটোমোটিভ, রেফ্রিজারেশন এবং স্টোভ শিল্পে জ্বালানি লাইন, ব্রেক লাইন, তেল লাইন, হিটিং ও কুলিং ইউনিট এবং এ জাতীয় অন্যান্য ক্ষেত্রে।
1.2 ইঞ্চি-পাউন্ড এককে বর্ণিত মানগুলিকে মানক হিসেবে গণ্য করা হবে।
2. সংযুক্ত দলিলসমূহ
2.1 ASTM মানক:
A 370 ইস্পাত পণ্যের যান্ত্রিক পরীক্ষার পদ্ধতি ও সংজ্ঞা2
E 30 ইস্পাত, ঢালাই লোহা, খোলা-চুল্লির লোহা এবং পেটানো লোহার রাসায়নিক বিশ্লেষণের পদ্ধতি3
E 59 রাসায়নিক সংগঠন নির্ধারণের জন্য ইস্পাত ও লোহা নমুনা সংগ্রহের পদ্ধতি
2.2 সোসাইটি অফ অটোমোটিভ ইঞ্জিনিয়ার্স মানক:
J 533 টিউবিংয়ের জন্য ফ্লেয়ার
3. অর্ডারের তথ্য
3.1 এই স্পেসিফিকেশনের অধীনে উপাদানের জন্য অর্ডারে নিম্নলিখিত বিষয়গুলি অন্তর্ভুক্ত করা উচিত, যাতে প্রয়োজনীয় উপাদানটি যথাযথভাবে বর্ণনা করা যায়:

3.1.1 পরিমাণ (ফুট, মিটার),
3.1.2 উপাদানের নাম (তামার সঙ্গে ব্রেজড ইস্পাত টিউবিং),
3.1.3 প্রয়োজনে ধরন (দেখুন চিত্র 1) (সাধারণত ধরন নির্দিষ্ট করা হয় না),
3.1.4 আকার (বাইরের ব্যাস এবং দেয়ালের বেধ; সাধারণত ভিতরের ব্যাস নির্দিষ্ট করা উচিত নয়),
3.1.5 দৈর্ঘ্য (নির্দিষ্ট বা এলোমেলো),
3.1.6 প্রয়োজনে ভিতরের পৃষ্ঠের পরিচ্ছন্নতা (দেখুন অনুচ্ছেদ 8),
3.1.7 প্রয়োজনে বাহ্যিক আবরণ (দেখুন অনুচ্ছেদ 7 এবং সম্পূরক প্রয়োজন S2), এবং
3.1.8 বিশেষ বা সম্পূরক প্রয়োজন বা স্পেসিফিকেশন থেকে ব্যতিক্রম।
4. উৎপাদন
4.1 ইস্পাত যেকোনো প্রক্রিয়ায় তৈরি করা যেতে পারে।
4.2 ক্রেতা যদি নির্দিষ্ট ধরনের গলন প্রয়োজন করেন, তবে তা ক্রয় অর্ডারে উল্লেখ করতে হবে।
4.3 প্রাথমিক গলনে আলাদাভাবে গ্যাস অপসারণ বা পরিশোধন করা যেতে পারে এবং এর পরে দ্বিতীয় গলন প্রক্রিয়া যেমন ইলেক্ট্রোস্ল্যাগ রিমেল্টিং বা ভ্যাকুয়াম-আর্ক রিমেল্টিং করা যেতে পারে। দ্বিতীয় গলন প্রক্রিয়া ব্যবহার করা হলে, একটি প্রাথমিক গলন থেকে রিমেল্ট করা সমস্ত ইনগটকে একটি তাপ হিসেবে গণ্য করা হবে।
4.4 ইস্পাত ইনগটে ঢালা যেতে পারে বা স্ট্র্যান্ড কাস্ট করা যেতে পারে। যখন বিভিন্ন গ্রেডের ইস্পাত ক্রমানুসারে স্ট্র্যান্ড কাস্ট করা হয়, তখন ফলস্বরূপ স্থানান্তরিত উপাদানের সনাক্তকরণ প্রয়োজন। উৎপাদক একটি প্রতিষ্ঠিত পদ্ধতি অনুসরণ করে সেই স্থানান্তরিত উপাদানটিকে অপসারণ করবেন, যা গ্রেডগুলিকে সুনিশ্চিতভাবে আলাদা করে।
4.5 টিউবিং ইস্পাত স্ট্রিপকে টিউবিংয়ের আকারে রোল করে এবং পরবর্তীতে বিজারণকারী বায়ুমণ্ডলে তামার সঙ্গে ব্রেজিং করে তৈরি করা হবে।
4.6 টিউবিং চিত্র 1-এ দেখানো মতো নির্মিত হবে।
4.7 ব্রেজিংয়ের পরে নির্মাতা দ্বারা টিউবিংটি যথাযথভাবে পরীক্ষা করা হবে, যাতে লিক এবং ক্ষতিকর ত্রুটি না থাকে।
5. রাসায়নিক সংগঠন
5.1 ইস্পাতটি সারণী 1-এ নির্ধারিত রাসায়নিক সংগঠনের চাহিদা মেনে চলবে।
সারণী 1 রাসায়নিক চাহিদা
| উপাদান | সংগঠন, % |
| কার্বন | 0.05 থেকে 0.15 |
| ম্যাঙ্গানিজ | 0.27 থেকে 0.63 |
| ফসফরাস, সর্বোচ্চ | 0.035 |
| সালফার, সর্বোচ্চ | 0.035 |
5.2 তাপ বিশ্লেষণ—ইস্পাতের প্রতিটি তাপের রাসায়নিক সংগঠন নির্ধারণের জন্য ইস্পাত উৎপাদক দ্বারা একটি বিশ্লেষণ করা হবে। যদি দ্বিতীয় গলন প্রক্রিয়া ব্যবহার করা হয়, তবে তাপ বিশ্লেষণ প্রতিটি প্রাথমিক গলনের একটি রিমেল্ট করা ইনগট বা একটি রিমেল্ট করা ইনগটের পণ্য থেকে পাওয়া যাবে। এভাবে নির্ধারিত রাসায়নিক সংগঠন বা টিউবুলার পণ্য উৎপাদক দ্বারা করা পণ্য বিশ্লেষণের ফলাফল নির্ধারিত চাহিদা মেনে চলবে।
5.3 পণ্য বিশ্লেষণ—এই মানের টিউবিং সাধারণত রিমড বা ক্যাপড ইস্পাত থেকে তৈরি করা হয়, যার রাসায়নিক সংগঠনে সুষমতার অভাব থাকে। এ কারণে, পণ্য বিশ্লেষণের জন্য প্রত্যাখ্যান করা উচিত নয়, যদি স্পষ্টভাবে ভুল ব্যবহারের প্রমাণ না থাকে।
5.4 বিশ্লেষণের পদ্ধতি—আপত্তির ক্ষেত্রে পরীক্ষা পদ্ধতি E 30-এ বর্ণিত পদ্ধতি ব্যবহার করা হবে। তামার ব্রেজিং ধাতুর উপস্থিতির জন্য যথাযথ অনুমান করা হবে।
5.5 পণ্য বিশ্লেষণের জন্য নমুনা—স্পেক্ট্রোগ্রাফিক বিশ্লেষণ ছাড়া নমুনা পদ্ধতি E 59 অনুসারে নেওয়া হবে।
6. যান্ত্রিক চাহিদা
6.1 টেনশন পরীক্ষা—উৎপাদনের পরে (ঠান্ডা প্রক্রিয়াজাতকরণের আগে) টিউবিংয়ের টেনসাইল বৈশিষ্ট্য সারণী 2-এ নির্ধারিত চাহিদা মেনে চলবে।
6.1.1 প্রয়োজনীয় নমুনা এবং টেনশন পরীক্ষা পরীক্ষা পদ্ধতি ও সংজ্ঞা A 370 অনুসারে করা হবে।
6.1.2 নমুনাগুলি কক্ষের তাপমাত্রায় পরীক্ষা করা হবে।
6.1.3 পরীক্ষার নমুনাগুলি শেষ হওয়া টিউবের প্রান্ত থেকে নেওয়া হবে, যাতে তা আগে উপডেটিং, সোয়েজিং, এক্সপ্যান্ডিং বা অন্য কোনো আকৃতি পরিবর্তনের প্রক্রিয়া বা দৈর্ঘ্য কাটার আগে হয়। নমুনাগুলির প্রান্ত মসৃণ এবং বার্স ও ত্রুটিমুক্ত হবে।
6.1.4 যদি কোনো পরীক্ষার নমুনায় ত্রুটি বা ত্রুটিপূর্ণ মেশিনিং দেখা যায়, তবে তা বাদ দিয়ে অন্য নমুনা ব্যবহার করা যেতে পারে।
6.1.5 ইয়েল্ড স্ট্রেন্থ নির্ধারণ করা হবে নমুনার গেজ দৈর্ঘ্যের 0.2% স্থায়ী অফসেট বা লোডের অধীনে গেজ দৈর্ঘ্যের 0.5% মোট প্রসারণের সাথে সম্পর্কিত হিসেবে।
6.1.6 যদি কোনো পরীক্ষার নমুনার প্রসারণের শতকরা হার নির্ধারিত মানের চেয়ে কম হয় এবং ভাঙ্গনের কোনো অংশ পরীক্ষার আগে নমুনায় দাগ দেওয়া গেজ দৈর্ঘ্যের কেন্দ্র থেকে 3⁄4 ইঞ্চি (19.0 মিমি) বেশি দূরে থাকে, তবে পুনরায় পরীক্ষা করার অনুমতি দেওয়া হবে।
সারণী 2 টেনসাইল চাহিদা
| বৈশিষ্ট্য | চাহিদা |
| টেনসাইল স্ট্রেন্থ, সর্বনিম্ন, psi (MPa) | 42,000 (290) |
| ইয়েল্ড স্ট্রেন্থ, সর্বনিম্ন, psi (MPa) | 25,000 (172) |
| 2 ইঞ্চিতে (50.8 mm) প্রসারণ, সর্বনিম্ন, % | 25 |
6.2 ফ্ল্যাটেনিং পরীক্ষা—টিউবিংয়ের অন্তত 21⁄2 ইঞ্চি (64 মিমি) দৈর্ঘ্যের একটি অংশ সমান্তরাল প্লেটের মধ্যে চাপা হয়ে ভিতরের দেয়াল স্পর্শ না করে বা অন্য কোনো ত্রুটি না দেখিয়ে টিকবে।
6.3 এক্সপ্যানশন পরীক্ষা—টিউবিংয়ের প্রায় 4 ইঞ্চি (100 মিমি) দৈর্ঘ্যের একটি অংশ একটি ঢালু ম্যান্ড্রেলের উপর প্রসারিত করা হবে, যার ঢাল 1 ইঞ্চিতে 10, যতক্ষণ না প্রসারিত প্রান্তের বাইরের ব্যাস 20% বৃদ্ধি পায়, এবং এর ফলে কোনো ফাটল বা অন্য কোনো ত্রুটি দেখা না দেয়। (এক্সপ্যানশন পরীক্ষার আগে টিউবিংকে সমতলভাবে কাটা, প্রান্তকে গোলাকার করা এবং বার্স অপসারণ করা হবে। টিউবিংটিকে ডাইয়ে দৃঢ়ভাবে এবং সমতলভাবে ধরে রাখতে হবে এবং পাঞ্চকে টিউবিংয়ের অক্ষের উপর নির্দেশিত করতে হবে।)
6.4 বেন্ড পরীক্ষা—শেষ হওয়া টিউবিং উপযুক্ত বেন্ডিং ফিক্সচার ব্যবহার করে টিউবিংয়ের বাইরের ব্যাসের তিনগুণ সেন্টারলাইন ব্যাসার্ধে বাঁকানো হলে কিংক, ফাটল বা অন্য কোনো ত্রুটি তৈরি না করে টিকবে।
6.5 প্রেসার প্রুফ পরীক্ষা—প্রতিটি টিউব নিম্নলিখিত প্রুফ পরীক্ষাগুলির মধ্যে যেকোনো একটি বিনা ফাটল বা লিক ছাড়া সহ্য করতে সক্ষম হবে:
6.5.1 একটি অভ্যন্তরীণ হাইড্রোস্ট্যাটিক চাপ, যা উপাদানকে সর্বনিম্ন 16,000 psi (110 MPa) ফাইবার স্ট্রেসের সম্মুখীন করে। হাইড্রোস্ট্যাটিক চাপ নিম্নলিখিত সূত্র অনুসারে নির্ধারিত হবে:
P = 2St/D
যেখানে:
P = হাইড্রোস্ট্যাটিক চাপ, psi (বা MPa),
S = অনুমোদিত ফাইবার স্ট্রেন্থ, 16,000 psi (110 MPa),
t = টিউবিংয়ের প্রকৃত দেয়ালের বেধ, ইঞ্চি (বা মিমি), এবং
D = টিউবিংয়ের প্রকৃত বাইরের ব্যাস, ইঞ্চি (বা মিমি)।
6.5.2 জলের নিচে 225 থেকে 250 psi (1.55 থেকে 1.73 MPa) বায়ু চাপ।
7. আবরণ
7.1 উৎপাদকের বিকল্পে টিউবিংয়ের ভিতরের এবং বাইরের পৃষ্ঠে তামার আবরণ দেওয়া যেতে পারে।
8. ভিতরের পৃষ্ঠের পরিচ্ছন্নতা
8.1 ক্রেতা যখন ভিতরের পৃষ্ঠের পরিচ্ছন্তা নির্দিষ্ট করেন, তখন রেফ্রিজারেশন কন্ডেন্সারের মতো কিছু ব্যবহারের জন্য টিউবিং নিম্নলিখিত অভ্যন্তরীণ পরিচ্ছন্তার চাহিদা মেনে চলবে:
8.1.1 যখন টিউবিংয়ের ভিতরে পুনরায় পাতিত ক্লোরোফর্ম বা পুনরায় পাতিত 1,1,1-ট্রাইক্লোরোইথেন দিয়ে ধোয়া হয়, তখন সলভেন্ট বাষ্পীভূত হওয়ার পর যে অবশিষ্টাংশ থাকে, তা অভ্যন্তরীণ পৃষ্ঠের 1.25×10⁻⁴ g/in.2 (0.194 g/m2) ছাড়িয়ে যাবে না। পরীক্ষা করার জন্য, 100 mL সলভেন্ট টিউবিংয়ের মধ্যে ঢেলে সংগ্রহ করুন। পরীক্ষিত টিউবিংয়ের মোট দৈর্ঘ্য অন্তত 40 ফুট (12 মিটার) হওয়া উচিত, যদিও এই মোট দৈর্ঘ্য বিভিন্ন আলাদা দৈর্ঘ্যের টিউবিং ধোয়া এবং প্রতিটিতে একই সলভেন্ট পরপর ঢালার মাধ্যমে পাওয়া যেতে পারে। সলভেন্টটিকে বাষ্প বা গরম পানির স্নানে বাষ্পীভূত করুন এবং 110°C (230°F) তাপমাত্রায় শুকান, যাতে বাষ্প সম্পূর্ণরূপে অপসারিত হয়।
8.2 পরিবহন, হ্যান্ডলিং এবং স্টোরেজে এই পরিচ্ছন্তার মাত্রা বজায় রাখার জন্য, ক্রেতা উৎপাদককে টিউবের প্রান্তগুলিকে ক্যাপ বা ক্লোজার দিয়ে সিল করার অনুরোধ করতে পারেন।
9. মাত্রিক সহনশীলতা
9.1 টিউবিংগুলি টেবিল 3, টেবিল 4 এবং টেবিল 5-এ নির্ধারিত অনুমোদিত পরিবর্তনের সাথে সঙ্গতিপূর্ণ হতে হবে।
টেবিল 3 বাইরের ব্যাসের চাহিদা
| নির্ধারিত বাইরের ব্যাস, in. (mm) | পরিবর্তন, in. (mm) |
| যোগ বা বিয়োগ | |
| 3⁄16 (4.76) এর কম | 0.002 (0.051) |
| 3⁄16 (4.76) থেকে 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) থেকে 5⁄8 (15.9) | 0.004 (0.102) |
টেবিল 4 দেয়ালের বেধের চাহিদা
| নির্ধারিত দেয়ালের বেধ, in. (mm) | পরিবর্তন, in. (mm) |
| যোগ বা বিয়োগ | |
| 0.020 (0.51) থেকে 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) থেকে 0.049 (1.24) | 0.0035 (0.09) |
টেবিল 5 দৈর্ঘ্যের চাহিদা
| নির্ধারিত কাটা দৈর্ঘ্য, in. (m) | পরিবর্তন, in. (mm) |
| 18 (0.46) এবং তার কম | ±0.03 (±0.76) |
| 18 (0.46) থেকে 40 (1.02) | ±0.06 (±1.52) |
| 40 (1.02) থেকে 80 (2.03) | ±0.12 (±3.05 ) |
| 80 (2.03) থেকে 120 (3.05) | ±0.25 (±6.35 ) |
| 120 (3.05) এর ওপরে | +1.00 (+25.4), −0.0 |
11. পুনরায় পরীক্ষা
11.1 যদি কোনো গ্রুপ বা লটের যান্ত্রিক পরীক্ষার ফলাফল পৃথক স্পেসিফিকেশনে নির্ধারিত চাহিদার সাথে সঙ্গতিপূর্ণ না হয়, তাহলে একই গ্রুপ বা লট থেকে আরও দ্বিগুণ সংখ্যক টিউব নিয়ে পুনরায় পরীক্ষা করা যেতে পারে, যার প্রতিটি নির্ধারিত চাহিদার সাথে সঙ্গতিপূর্ণ হতে হবে।
12. পুনরায় প্রক্রিয়াজাতকরণ
12.1 যদি কোনো গ্রুপ বা লটের প্রতিনিধিত্বকারী পৃথক টিউব বা টিউবগুলি পরীক্ষার চাহিদার সাথে সঙ্গতিপূর্ণ না হয়, তাহলে সেই পৃথক টিউব বা গ্রুপ বা লটটিকে পুনরায় প্রক্রিয়াজাত করে পরীক্ষার জন্য পুনরায় জমা দেওয়া যেতে পারে। দুইবারের বেশি পুনরায় তাপ প্রক্রিয়া করা যাবে না।
13. পরিদর্শন
13.1 ক্রেতার প্রতিনিধিত্বকারী পরিদর্শক ক্রেতার চুক্তির কাজ চলাকালীন সময়ে সর্বদা উৎপাদকের কারখানার সেই সমস্ত অংশে প্রবেশাধিকার পাবেন যা অর্ডারকৃত উপাদানের উৎপাদনের সাথে সম্পর্কিত। উৎপাদক পরিদর্শককে এমন সমস্ত যৌক্তিক সুবিধা প্রদান করবেন যাতে তিনি নিশ্চিত হতে পারেন যে উপাদানটি এই স্পেসিফিকেশন অনুযায়ী সরবরাহ করা হচ্ছে। সমস্ত প্রয়োজনীয় পরীক্ষা এবং পরিদর্শন শিপমেন্টের আগে উৎপাদনস্থলে করা হবে, যদি অন্যথায় নির্দিষ্ট না করা হয়, এবং কারখানার কার্যক্রমে অযথা ব্যাঘাত না ঘটানোর জন্য পরিচালিত হবে।
14. প্রত্যাখ্যান
14.1 উৎপাদকের কাছ থেকে প্রাপ্ত প্রতিটি টিউবের দৈর্ঘ্য ক্রেতা পরিদর্শন করতে পারেন এবং যদি স্পেসিফিকেশনে বর্ণিত পরিদর্শন ও পরীক্ষার পদ্ধতি অনুযায়ী এটি স্পেসিফিকেশনের চাহিদা পূরণ না করে, তাহলে টিউবটি প্রত্যাখ্যান করা যেতে পারে এবং উৎপাদককে জানানো হবে। প্রত্যাখ্যাত টিউবের ভাগাভাগি উৎপাদক এবং ক্রেতার মধ্যে সমঝোতার বিষয় হবে।
14.2 যে উপাদান কোনো আকৃতি প্রদানের প্রক্রিয়ায় বা ইনস্টলেশনের সময় ব্যর্থ হয় এবং ত্রুটিপূর্ণ বলে পাওয়া যায়, তাকে আলাদা করে রাখা হবে এবং উপাদানের উপযোগিতা নিয়ে পারস্পরিক মূল্যায়নের জন্য উৎপাদককে জানানো হবে। এই ধরনের উপাদানের ভাগাভাগি সমঝোতার বিষয় হবে।
15. সার্টিফিকেশন
15.1 ক্রেতার অর্ডারে অনুরোধ করা হলে, উৎপাদকের কোনো অনুমোদিত কর্মী বা প্রতিনিধি কর্তৃক স্বাক্ষরিত একটি পরীক্ষা প্রতিবেদন ক্রেতাকে সরবরাহ করা হবে, যাতে স্পেসিফিকেশন, বছরের তারিখ এবং গ্রেড, রাসায়নিক বিশ্লেষণের ফলাফল, কঠিনতা এবং টেনশন পরীক্ষার ফলাফল এবং ক্রেতার লিখিত নির্দেশে নির্ধারিত অন্যান্য পরীক্ষার বিষয়গুলি উল্লেখ থাকবে।
16. পণ্যের চিহ্নিতকরণ
16.1 স্পেসিফিকেশনের নম্বর (চিহ্নিতকরণে স্পেসিফিকেশনের বছরের তারিখ অন্তর্ভুক্ত না থাকলেও চলবে), উৎপাদকের নাম বা ব্র্যান্ড এবং টিউবের আকার বা পার্ট নম্বর টিউবগুলি যে বান্ডিল বা বাক্সে পাঠানো হয়, তাতে নির্ভরযোগ্যভাবে সংযুক্ত একটি ট্যাগ বা লেবেলে চিহ্নিত করা হবে।
16.2 বার কোডিং—16.1-এ নির্দিষ্ট চাহিদার পাশাপাশি বার কোডিং একটি সহায়ক পরিচয় পদ্ধতি হিসেবে গ্রহণযোগ্য। ক্রেতা অর্ডারে একটি নির্দিষ্ট বার কোডিং সিস্টেম ব্যবহারের জন্য নির্দেশ দিতে পারেন।
অতিরিক্ত চাহিদা
নিম্নলিখিত অতিরিক্ত চাহিদাগুলির মধ্যে এক বা একাধিক কেবল তখনই প্রযোজ্য হবে যখন ক্রেতা তদন্ত, চুক্তি বা অর্ডারে তা নির্দিষ্ট করেন। এই অতিরিক্ত চাহিদাগুলির বিস্তারিত বিষয় উৎপাদক এবং ক্রেতার মধ্যে সমঝোতায় নির্ধারিত হবে।
S1. ফ্লেয়ার পরীক্ষা
S1.1 ব্রেজড টিউবিং SAE স্ট্যান্ডার্ড J 533-এ দেখানো মাত্রায় দ্বিগুণ ফ্লেয়ার করা হলে ফ্লেয়ারের বড় ব্যাসের অংশে দেয়াল দিয়ে ফাটবে না। টিউবের ফ্লেয়ার করা প্রান্তে কেবল এরিয়া A-তে (দেখুন চিত্র S1.1) বাইরের ল্যাপ জয়েন্টের বিচ্ছেদ সহনীয়। এই বিচ্ছেদের দৈর্ঘ্য 0.12 in. (3.0 mm) এর বেশি হবে না এবং কেবল বাইরের বেধের মধ্যে সীমাবদ্ধ থাকবে। নিম্নলিখিত অঞ্চলগুলিতে সীমের বিচ্ছেদ অনুমোদিত নয়:
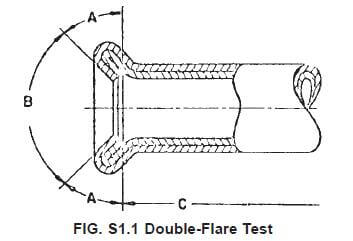
S1.1.1 এরিয়া B (ফ্লেয়ার সিট, যা 90° অন্তর্ভুক্ত কোণের ভেতরের পৃষ্ঠ হিসেবে সংজ্ঞায়িত); শঙ্কু আকৃতির পৃষ্ঠটি মসৃণ এবং যেকোনো ফাটল বা অন্যান্য অসমতা থেকে মুক্ত থাকবে যা অ্যাসেম্বলির পরে লিক সৃষ্টি করতে পারে।
S1.1.2 এরিয়া C (ফ্লেয়ারের কারণে সৃষ্ট দ্বিগুণ বেধের দৈর্ঘ্যের বাইরের পৃষ্ঠ)।
S1.2 ফ্লেয়ার সিটে সামান্য এলোমেলো র্যাডিয়াল দাগ বা খাঁজ থাকতে পারে যা ফ্লেয়ারের সিলিং ক্ষমতাকে ক্ষতিগ্রস্ত করে না। ফ্লেয়ারিং টুলিংয়ের ক্ষয় বা টুলিংয়ে স্ক্যাপ বা ময়লা লেগে থাকার কারণে সৃষ্ট পুনরাবৃত্তিমূলক খাঁজ অনুমোদিত নয়। ফ্লেয়ার সিটের ভৌত চেহারা নিয়ে প্রশ্ন উঠলে, চূড়ান্ত রায়ের মানদণ্ড হলো নির্ধারিত টর্ক স্তরে প্রেসার টেস্টের সময় ফ্লেয়ার সিট সিল করতে পারে কিনা।
S2. বাহ্যিক আবরণ
S2.1 টিউবিংয়ের বাইরের পৃষ্ঠটি হট-ডিপ্ড, সীসা-টিন অ্যালয় আবরণে প্রলেপিত থাকবে। আবরণের ওজন এবং সংমিশ্রণ উৎপাদক এবং ক্রেতার মধ্যে সমঝোতায় নির্ধারিত হবে।
S3. প্রান্তের ফিনিশ
S3.1 ফিনিশড টিউবিংয়ের প্রান্ত মসৃণ এবং বার্গুলি মুক্ত থাকবে।