Denna standard utges under den fasta beteckningen A 254; siffran direkt efter beteckningen anger året för ursprunglig antagande eller, vid en revision, året för senaste revision. En siffra inom parentes anger året för senaste godkännande. Ett uppstickande epsilon (e) indikerar redaktionella ändringar sedan senaste revision eller godkännande.
1. Omfattning
1.1 Denna specifikation omfattar dubbelväggig, kopparlödad stålrör som lämpar sig för allmänna tekniska användningsområden, särskilt inom fordonsindustrin, kyl- och frysinstrumentbranschen samt spisindustrin för bränslerör, bromsrör, oljerör, värme- och kylsystem med mera.
1.2 Värdena angivna i tum-pund-enheter skall anses vara standarden.
2. Refererade dokument
2.1 ASTM-standarder:
A 370 Metoder och definitioner för mekanisk provning av stålprodukter2
E 30 Metoder för kemisk analys av stål, gjutjärn, öppenhögsjärn och smidesjärn3
E 59 Praxis för provtagning av stål och järn för bestämning av kemisk sammansättning
2.2 Standard från Society of Automotive Engineers:
J 533 Flänsar för rör
3. Beställningsinformation
3.1 Beställningar av material enligt denna specifikation bör inkludera följande, så att det önskade materialet beskrivs tillräckligt:

3.1.1 Mängd (fot, meter),
3.1.2 Materialnamn (kopparlödat stålrör),
3.1.3 Typ, vid behov (se Fig. 1) (vanligtvis specificeras inte typen),
3.1.4 Storlek (ytterdiameter och väggtjocklek; vanligtvis ska inte invändigt diameter specificeras),
3.1.5 Längd (specifik eller slumpmässig),
3.1.6 Invändig ytskönhetskrav vid behov (se avsnitt 8),
3.1.7 Ytbehandling vid behov (se avsnitt 7 och kompletterande krav S2), samt
3.1.8 Särskilda eller kompletterande krav eller undantag från specifikationen.
4. Tillverkning
4.1 Stålet kan framställas med valfritt processflöde.
4.2 Om köparen kräver en specifik smältmetod, ska detta anges på inköpsorder.
4.3 Primärsmältningen kan inkludera separat gasborttagning eller raffinering och kan följas av sekundärsmältning, t.ex. elektroslaggsmeltning eller vakuumarksmeltning. Vid sekundärsmeltning definieras hettan som alla ingoter som omsmälts från en enda primärhetta.
4.4 Stål kan gjutas i ingoter eller stränggjutas. När olika stålkvaliteter stränggjuts successivt krävs identifiering av det resulterande övergångsmaterialet. Producenten ska avlägsna övergångsmaterialet genom en etablerad metod som säkert separerar de olika kvaliteterna.
4.5 Rören tillverkas genom att ståltråd valsas till rörform och därefter kopparlöds i reducerande atmosfär.
4.6 Rören ska konstrueras enligt Fig. 1.
4.7 Rören ska efter lödning testas av tillverkaren för att säkerställa att de är täta och fria från skador.
5. Kemisk sammansättning
5.1 Stålet ska uppfylla de krav på kemisk sammansättning som anges i Tabell 1.
TABELL 1 Kemiska krav
| Element | Sammansättning, % |
| Kol | 0,05 till 0,15 |
| Mangan | 0,27 till 0,63 |
| Fosfor, max | 0,035 |
| Svavel, max | 0,035 |
5.2 Hettanalyser — Varje stålhett ska analyseras av ståltillverkaren för att fastställa procentandelen av de angivna elementen. Vid sekundärsmeltning erhålls hettanalysen från en omsmält ingot eller produkten från en omsmält ingot per primärsmältning. Den så fastställda kemiska sammansättningen, eller den som fastställs genom produktanalys utförd av rörproducenten, ska uppfylla de angivna kraven.
5.3 Produktanalys — Rör av denna kvalitet tillverkas vanligtvis av rimmat eller kapslat stål, vilket kännetecknas av ojämn kemisk sammansättning. Därför är avvisning på grund av produktanalys inte lämplig om inte tydliga fel vid användning har konstaterats.
5.4 Analysmetoder — För referensändamål ska metoder enligt Test Methods E 30 användas. Hänsyn ska tas till närvaron av kopparlödmetall.
5.5 Prover för produktanalys — Med undantag för spektrografisk analys ska prover tas enligt Practice E 59.
6. Mekaniska krav
6.1 Tensionstest — Dragegenskaperna hos färdiga rör (innan kallbearbetning) ska uppfylla kraven i Tabell 2.
6.1.1 Provstyckena och de nödvändiga dragproven ska utföras enligt Test Methods and Definitions A 370.
6.1.2 Provstyckena ska testas vid rumstemperatur.
6.1.3 Testprov ska tas från slutändarna av färdiga rör innan de utsätts för knådning, svagning, expanderings- eller andra formningsoperationer, eller kapning till längd. De ska vara släta i ändarna och fria från grus och defekter.
6.1.4 Om något prov visar defekter eller dålig bearbetning får det förkastas och ersättas med ett nytt prov.
6.1.5 Flytgränsen ska bestämmas som motsvarande en permanent offset på 0,2 % av provets mätlängd, eller en total förlängning på 0,5 % av mätlängden under belastning.
6.1.6 Om förlängningen hos något prov är mindre än angivet och någon del av bruttningsytan ligger mer än 3⁄4 tum (19,0 mm) från mitten av mätlängden, vilket visas av strecken på provet före test, tillåts en omtestning.
TABELL 2 Dragkrav
| Egenskap | Krav |
| Draghållfasthet, min, psi (MPa) | 42 000 (290) |
| Flytgräns, min, psi (MPa) | 25 000 (172) |
| Förlängning i 2 tum (50,8 mm), min, % | 25 |
6.2 Knyckeltest — En rörsektion, minst 21⁄2 tum (64 mm) lång, ska klara att pressas platt mellan parallella plattor tills de inre väggarna möts utan att spricka eller visa andra defekter.
6.3 Expansionstest — En rörsektion cirka 4 tum (100 mm) lång ska klara att expanderas över en konisk mandrel med lutning 1:10 tills ytterdiametern vid det expanderade ändet är 20 % större utan att spricka eller visa andra defekter. (Innan expansionstestet ska röret kapas rakt, få en rundad kant och slipas. Det ska hållas stadigt och rakt i verktyget, och tryckaren måste guidas längs rörets axel.)
6.4 Böjtest — Färdiga rör ska klara att böjas med en böjradius som motsvarar tre gånger rörets ytterdiameter utan att knäckas, spricka eller uppvisa andra defekter vid korrekt användning av böjverktyg.
6.5 Tryckprov — Varje rör ska klara, utan att spricka eller läcka, något av följande prov:
6.5.1 Ett intern hydrostatiskt tryck som ger materialet en minsta fibertillspänning på 16 000 psi (110 MPa). Det hydrostatiska trycket beräknas enligt följande formel:
P = 2St/D
där:
P = hydrostatiskt tryck, psi (eller MPa),
S = tillåten fibertillspänning, 16 000 psi (110 MPa),
t = faktisk väggtjocklek på röret, tum (eller mm), och
D = faktisk ytterdiameter på röret, tum (eller mm).
6.5.2 Ett undervattenslufttryck mellan 225 och 250 psi (1,55 och 1,73 MPa).
7. Beläggning
7.1 Rören kan levereras med en kopparbeläggning på både insidan och utsidan, efter tillverkarens val.
8. Invändig ytskönhetskrav
8.1 När köparen specificerar krav på invändig ytskönhetsgrad ska rör för vissa användningsområden, t.ex. kylkondensorer, uppfylla följande krav på invändig renhet:
8.1.1 När en rörlängd tvättas invändigt med återdestillerad kloroform eller återdestillerad 1,1,1-trikloretan får resten som återstår vid avdunstning av lösningsmedlet inte överstiga 1,25×10⁻⁴ g/tum2 (0,194 g/m2) av den inre ytan. För att utföra testet hälls 100 mL lösningsmedel genom röret och samlas upp. Den totala längden av rör som testas bör vara minst 40 fot (12 m), även om denna längd kan uppnås genom att flera separata rör tvättas och samma lösningsmedel hälls genom varje rör i följd. Lösningsmedlet avdunstar i ett ånga- eller varmvattenbad, och torkas vid 110°C (230°F) tills alla ångor är borta.
8.2 För att bibehålla denna renhetsgrad vid frakt, hantering och lagring kan köparen begära att tillverkaren förseglar rörens ändar med lock eller slutstycken.
9. Dimensionella toleranser
9.1 Rören ska överensstämma med de tillåtna variationerna i Tabell 3, Tabell 4 och Tabell 5.
10. Arbetssätt, ytbehandling och utseende
10.1 Färdiga rör ska vara rena, släta och rundade både inuti och utanpå, och ska vara fria från rost, skala och defekter som försämrar bearbetnings- och användbarhetsegenskaperna. Färdiga rör ska vara någorlunda raka.
TABELL 3 Krav på ytterdiameter
| Angiven ytterdiameter, tum (mm) | Variationer, tum (mm) |
| Plus eller minus | |
| Under 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) till 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) till 5⁄8 (15.9) | 0.004 (0.102) |
TABELL 4 Krav på väggtjocklek
| Angiven väggtjocklek, tum (mm) | Variationer, tum (mm) |
| Plus eller minus | |
| 0.020 (0.51) till 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) till 0.049 (1.24) | 0.0035 (0.09) |
TABELL 5 Krav på längd
| Angiven kapad längd, tum (m) | Variationer, tum (mm) |
| 18 (0.46) och mindre | ±0.03 (±0.76) |
| Över 18 (0.46) till 40 (1.02) | ±0.06 (±1.52) |
| Över 40 (1.02) till 80 (2.03) | ±0.12 (±3.05 ) |
| Över 80 (2.03) till 120 (3.05) | ±0.25 (±6.35 ) |
| Över 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Återprov
11.1 Om resultaten av de mekaniska proven för någon grupp eller lott inte överensstämmer med kraven som anges i den specifika specifikationen, kan återprov utföras på ytterligare rör, dubbelt antalet jämfört med det ursprungliga, från samma grupp eller lott, var och en av vilka ska överensstämma med de angivna kraven.
12. Återbehandling
12.1 Om enskilda rör eller de rör som valts att representera någon grupp eller lott inte uppfyller provkraven, kan de enskilda rören eller gruppen eller lotten behandlas om och återigen lämnas in för provning. Högst två återupphettningar är tillåtna.
13. Inspektion
13.1 Inspektören som representerar köparen ska ha tillträde när som helst under arbetets gång vid genomförandet av köparens kontrakt till alla delar av tillverkarens anläggning som berör tillverkningen av det beställda materialet. Tillverkaren ska erbjuda inspektören alla rimliga möjligheter att övertyga sig om att materialet levereras i enlighet med denna specifikation. Alla obligatoriska tester och inspektioner ska utföras på tillverkningsplatsen före frakt, om inget annat anges, och ska bedrivas så att de inte onödigt stör verksamheten på anläggningen.
14. Avvisande
14.1 Varje längd av rör som mottagits från tillverkaren kan inspekteras av köparen och, om den inte uppfyller specifikationskraven baserat på inspektions- och testmetoden som beskrivs i specifikationen, kan rören avvisas och tillverkaren ska underrättas. Hanteringen av avvisade rör ska avgöras genom överenskommelse mellan tillverkaren och köparen.
14.2 Material som misslyckas i någon av formningsoperationerna eller vid installationsprocessen och visar sig vara defekt ska sättas åt sidan, och tillverkaren ska underrättas för gemensam bedömning av materialets lämplighet. Hanteringen av sådant material ska avgöras genom överenskommelse.
15. Certifiering
15.1 Vid begäran på köparens order ska en testrapport, signerad av en auktoriserad anställd eller representant för tillverkaren, lämnas till köparen för att ange specifikationen, årtal och kvalitet, resultatet av kemisk analys, hårdhets- och dragprov, när sådana anges, samt andra tester som eventuellt specificeras skriftligt av köparen.
16. Produktmärkning
16.1 Specifikationsnumret (märkningen behöver inte inkludera specifikationens årtal), tillverkarens namn eller varumärke samt rörets dimension eller artikelnummer ska märkas på en tag eller etikett som säkert fästs på buntarna eller lådorna där rören skickas.
16.2 Streckkodning—Förutom kraven i 16.1 är streckkodning godtagbart som ett kompletterande identifieringsmedel. Köparen kan i ordern specificera ett specifikt streckkodssystem som ska användas.
TILLÄGGSKRAV
Ett eller flera av följande tilläggskrav gäller endast om de anges av köparen i förfrågan, kontraktet eller ordern. Detaljerade regler för dessa tilläggskrav ska överenskommas mellan tillverkaren och köparen.
S1. Flärtest
S1.1 Lödda rör ska klara att dubbelfläras till de mått som anges i SAE-standard J 533, utan att sprickor uppstår genom väggen vid flärens stora diameter. En separation av det yttre överlappningsfoget är tillåten på det flärade ändstycket endast i Area A (se Figur S1.1). Denna separation får inte överstiga 0.12 tum (3.0 mm) i längd och ska begränsas till den yttre tjockleken. Fogseparation är inte tillåten i följande områden:
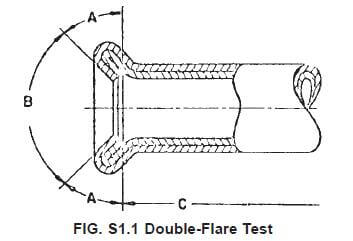
S1.1.1 Area B (flärsätet, definierat som ytan inom 90° vinkeln); den koniska ytan ska vara slät och fri från sprickor eller andra oregelbundenheter som kan orsaka läckage efter montering.
S1.1.2 Area C (ytan utanför längden av den dubbla tjocklek som skapas av flären).
S1.2 Flärsätet kan innehålla ytliga, slumpmässiga radiella märken eller fördjupningar som inte påverkar flärens tätthet negativt. Inga återkommande fördjupningar orsakade av slitage på flärverktyget eller fasthängande spån eller smuts på flärverktyget är tillåtna. Om flärsätets utseende ifrågasätts är det slutgiltiga kriteriet om flärsätet kommer att hålla tätt vid ett trycktest vid den föreskrivna skruvdragkraften.
S2. Yttre beläggning
S2.1 Rörens yttre yta ska beläggas med en varmgalvaniserad bly-tinn-legering. Beläggningens vikt och sammansättning ska överenskommas mellan tillverkaren och köparen.
S3. Ändfinish
S3.1 Färdiga rör ska ha släta ändar utan grus.