Questa norma è pubblicata con la designazione fissa A 254; il numero immediatamente successivo alla designazione indica l’anno di adozione originale o, in caso di revisione, l’anno dell’ultima revisione. Un numero tra parentesi indica l’anno dell’ultima riapprovazione. Un apice epsilon (e) indica una modifica editoriale rispetto all’ultima revisione o riapprovazione.
1. Campo di applicazione
1.1 La presente specifica riguarda tubi in acciaio a doppia parete brasati al rame, adatti a impieghi ingegneristici generali, in particolare nei settori automobilistico, della refrigerazione e delle stufe, per linee del carburante, linee dei freni, linee dell’olio, unità di riscaldamento e raffreddamento e simili.
1.2 I valori espressi in unità pollice-libbra devono essere considerati standard.
2. Documenti di riferimento
2.1 Norme ASTM:
A 370 Metodi e definizioni per le prove meccaniche dei prodotti in acciaio2
E 30 Metodi per l’analisi chimica dell’acciaio, della ghisa, del ferro da altoforno e del ferro battuto3
E 59 Pratica per il campionamento di acciaio e ferro ai fini della determinazione della composizione chimica
2.2 Norma della Society of Automotive Engineers:
J 533 Raccordi svasati per tubi
3. Informazioni per l’ordinazione
3.1 Gli ordini di materiale conformi alla presente specifica devono includere quanto segue, necessario per descrivere adeguatamente il materiale desiderato:

3.1.1 Quantità (piedi, metri),
3.1.2 Denominazione del materiale (tubo in acciaio brasato al rame),
3.1.3 Tipo, ove necessario (vedi Fig. 1) (normalmente il tipo non viene specificato),
3.1.4 Dimensioni (diametro esterno e spessore della parete; normalmente non deve essere specificato il diametro interno),
3.1.5 Lunghezza (specifica o casuale),
3.1.6 Pulizia della superficie interna, ove richiesto (vedi Sezione 8),
3.1.7 Rivestimento esterno, ove richiesto (vedi Sezione 7 e Requisito supplementare S2), e
3.1.8 Requisiti speciali o supplementari oppure deroghe alla specifica.
4. Produzione
4.1 L’acciaio può essere prodotto con qualsiasi processo.
4.2 Qualora l’acquirente richieda un particolare tipo di fusione, ciò dovrà essere indicato nell’ordine d’acquisto.
4.3 La fusione primaria può includere operazioni separate di degassificazione o affinazione ed essere seguita da una fusione secondaria, come la rifusione ad arco elettroslag o la rifusione ad arco sotto vuoto. Se viene impiegata la fusione secondaria, il “bagno” è definito come l’insieme degli lingotti rifusi provenienti da un singolo bagno primario.
4.4 L’acciaio può essere colato in lingotti oppure mediante colata continua. Quando acciai di diverse qualità vengono colati consecutivamente in colata continua, è richiesta l’identificazione del materiale di transizione risultante. Il produttore deve rimuovere il materiale di transizione mediante una procedura consolidata che separi inequivocabilmente le varie qualità.
4.5 I tubi devono essere prodotti arrotolando nastri d’acciaio nella forma di tubo e successivamente brasandoli al rame in atmosfera riducente.
4.6 I tubi devono essere realizzati come mostrato in Fig. 1.
4.7 I tubi devono essere opportunamente sottoposti a prova dal produttore dopo il brasatura per garantire l’assenza di perdite e difetti dannosi.
5. Composizione chimica
5.1 L’acciaio deve soddisfare i requisiti relativi alla composizione chimica prescritti nella Tabella 1.
TABELLA 1 Requisiti chimici
| Elemento | Composizione, % |
| Carbonio | 0,05–0,15 |
| Manganese | 0,27–0,63 |
| Fosforo, max | 0,035 |
| Zolfo, max | 0,035 |
5.2 Analisi del bagno—Il produttore dell’acciaio deve effettuare l’analisi di ciascun bagno per determinare le percentuali degli elementi specificati. Se vengono impiegati processi di fusione secondaria, l’analisi del bagno deve essere ottenuta da un singolo lingotto rifuso o dal prodotto di un singolo lingotto rifuso per ogni fusione primaria. La composizione chimica così determinata, oppure quella derivante dall’analisi di prodotto effettuata dal produttore del tubo, deve essere conforme ai requisiti specificati.
5.3 Analisi di prodotto—I tubi di questa qualità sono comunemente prodotti in acciaio ribollito o coperto, caratterizzato da una composizione chimica non uniforme. Per questo motivo, il rifiuto basato sull’analisi di prodotto non è appropriato, salvo che non sia chiaramente dimostrata una non conformità.
5.4 Metodi di analisi—Per scopi arbitrali si utilizzano i metodi descritti nella Norma E 30. È necessario tenere conto della presenza del metallo di brasatura al rame.
5.5 Campioni per l’analisi di prodotto—Salvo l’analisi spettrografica, i campioni devono essere prelevati secondo la Pratica E 59.
6. Requisiti meccanici
6.1 Prova di trazione—Le proprietà di trazione dei tubi così come fabbricati (prima della lavorazione a freddo) devono essere conformi ai requisiti specificati nella Tabella 2.
6.1.1 I provini e le prove di trazione richieste devono essere eseguiti secondo la Norma A 370.
6.1.2 I provini devono essere testati a temperatura ambiente.
6.1.3 I provini devono essere prelevati dalle estremità dei tubi finiti prima di operazioni di schiacciamento, imbutitura, espansione o altre lavorazioni, oppure prima del taglio alla lunghezza. Devono avere le estremità lisce ed essere privi di sbavature e difetti.
6.1.4 Se un provino presenta difetti o lavorazioni difettose, può essere scartato e sostituito con un altro.
6.1.5 Il limite di snervamento deve essere determinato come quello corrispondente a uno spostamento permanente dello 0,2% della lunghezza di misurazione del provino, ovvero a un allungamento totale dello 0,5% della lunghezza di misurazione sotto carico.
6.1.6 Se la percentuale di allungamento di un provino è inferiore a quella specificata e una parte della frattura si trova a più di 3⁄4 di pollice (19,0 mm) dal centro della lunghezza di misurazione, come indicato dai segni incisi sul provino prima della prova, è consentita una nuova prova.
TABELLA 2 Requisiti di trazione
| Proprietà | Requisito |
| Resistenza alla trazione, min, psi (MPa) | 42 000 (290) |
| Limite di snervamento, min, psi (MPa) | 25 000 (172) |
| Allungamento su 2 in. (50,8 mm), min, % | 25 |
6.2 Prova di appiattimento—Un tratto di tubo, lungo non meno di 21⁄2 pollici (64 mm), deve resistere all’appiattimento tra due piastre parallele fino a quando le pareti interne entrano in contatto senza presentare cricche o altri difetti.
6.3 Prova di espansione—Un tratto di tubo lungo circa 4 pollici (100 mm) deve resistere all’espansione su un mandrino conico con pendenza di 1 pollice su 10, fino a quando il diametro esterno all’estremità espansa aumenta del 20% senza presentare cricche o altri difetti. (Prima della prova di espansione, il tubo deve essere tagliato a filo, smussato e sbavato. Deve essere fissato saldamente e ortogonalmente nella matrice, e il punzone deve essere guidato lungo l’asse del tubo.)
6.4 Prova di piegatura—Il tubo finito deve resistere alla piegatura con raggio di curvatura pari a tre volte il diametro esterno del tubo, senza formare anse, crepe o altri difetti, purché vengano utilizzati gli appositi attrezzi per la piegatura.
6.5 Prove di tenuta a pressione—Ogni tubo deve essere in grado di sopportare, senza rompersi né perdere, una delle seguenti prove di tenuta:
6.5.1 Una pressione idrostatica interna sufficiente a sottoporre il materiale a una sollecitazione fibrosa minima di 16 000 psi (110 MPa). La pressione idrostatica deve essere calcolata secondo la seguente formula:
P = 2St/D
dove:
P = pressione idrostatica, psi (o MPa),
S = sollecitazione fibrosa ammissibile, 16 000 psi (110 MPa),
t = spessore effettivo della parete del tubo, in. (o mm), e
D = diametro esterno effettivo del tubo, in. (o mm).
6.5.2 Una pressione d’aria sott’acqua compresa tra 225 e 250 psi (1,55 e 1,73 MPa).
7. Rivestimento
7.1 I tubi possono essere forniti con un rivestimento in rame sia sulla superficie interna che su quella esterna, a discrezione del produttore.
8. Pulizia della superficie interna
8.1 Quando l’acquirente richiede la pulizia della superficie interna, i tubi destinati a determinati impieghi, come i condensatori per la refrigerazione, devono soddisfare il seguente requisito di pulizia interna:
8.1.1 Quando un tratto di tubo viene lavato internamente con cloroformio redistillato o 1,1,1-tricloroetano redistillato, il residuo rimasto dopo l’evaporazione del solvente non deve superare 1,25×10⁻⁴ g/pollice2 (0,194 g/m2) di superficie interna. Per eseguire la prova, versare 100 mL di solvente attraverso il tubo e raccoglierlo. La lunghezza totale del tubo sottoposto alla prova non deve essere inferiore a 40 piedi (12 m), anche se tale lunghezza può essere ottenuta lavando più tratti distinti e facendo passare lo stesso solvente attraverso ciascuno in sequenza. Evaporare il solvente in un bagno di vapore o acqua calda e asciugare a 110°C (230°F) fino a completa eliminazione dei vapori.
8.2 Per mantenere questo livello di pulizia durante il trasporto, la movimentazione e lo stoccaggio, l’acquirente può richiedere al produttore di sigillare le estremità del tubo con tappi o chiusure.
9. Tolleranze dimensionali
9.1 I tubi devono conformarsi alle variazioni ammesse riportate nelle Tabelle 3, 4 e 5.
10. Lavorazione, finitura ed aspetto
10.1 I tubi finiti devono essere puliti, lisci e rotondi sia all’interno che all’esterno, e devono essere privi di ruggine, scaglie e difetti che compromettano la lavorabilità e l’idoneità all’uso. I tubi finiti devono essere ragionevolmente dritti.
TABELLA 3 Requisiti del diametro esterno
| Diametro esterno nominale, in. (mm) | Variazioni, in. (mm) |
| Più o meno | |
| Inferiore a 3⁄16 (4.76) | 0.002 (0.051) |
| Da 3⁄16 (4.76) a 3⁄8 (9.53) | 0.003 (0.076) |
| Da 7⁄16 (11.1) a 5⁄8 (15.9) | 0.004 (0.102) |
TABELLA 4 Requisiti dello spessore della parete
| Spessore nominale della parete, in. (mm) | Variazioni, in. (mm) |
| Più o meno | |
| Da 0.020 (0.51) a 0.030 (0.76) | 0.003 (0.08) |
| Da 0.031 (0.79) a 0.049 (1.24) | 0.0035 (0.09) |
TABELLA 5 Requisiti della lunghezza
| Lunghezza nominale al taglio, in. (m) | Variazioni, in. (mm) |
| Fino a 18 (0.46) | ±0.03 (±0.76) |
| Oltre 18 (0.46) fino a 40 (1.02) | ±0.06 (±1.52) |
| Oltre 40 (1.02) fino a 80 (2.03) | ±0.12 (±3.05 ) |
| Oltre 80 (2.03) fino a 120 (3.05) | ±0.25 (±6.35 ) |
| Oltre 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Ritesti
11.1 Se i risultati delle prove meccaniche di un gruppo o di una partita non sono conformi ai requisiti specificati nella singola specifica, possono essere effettuati ritesti su tubi aggiuntivi pari al doppio del numero originale, presi dallo stesso gruppo o dalla stessa partita, ciascuno dei quali deve essere conforme ai requisiti indicati.
12. Ritrattamento
12.1 Se i singoli tubi o i tubi selezionati a rappresentanza di un gruppo o di una partita non soddisfano i requisiti delle prove, i singoli tubi oppure il gruppo o la partita rappresentati possono essere sottoposti a nuovo trattamento termico e ripresentati per le prove. Non sono consentiti più di due trattamenti termici.
13. Ispezione
13.1 L’ispettore incaricato dall’acquirente ha diritto di accesso in ogni momento, durante lo svolgimento dei lavori relativi all’appalto dell’acquirente, a tutte le aree dello stabilimento del produttore interessate alla fabbricazione del materiale ordinato. Il produttore deve fornire all’ispettore tutte le opportunità ragionevoli per accertare che il materiale sia fornito conformemente alla presente specifica. Tutte le prove e le ispezioni richieste devono essere eseguite presso lo stabilimento di produzione prima della spedizione, salvo diversa indicazione, e devono essere condotte in modo da non interferire inutilmente con le attività dello stabilimento.
14. Rifiuto
14.1 Ogni tratto di tubo ricevuto dal produttore può essere ispezionato dall’acquirente e, se non rispetta i requisiti della specifica sulla base del metodo di ispezione e prova descritto nella specifica, il tubo può essere respinto e il produttore deve essere informato. La destinazione dei tubi rifiutati è oggetto di accordo tra il produttore e l’acquirente.
14.2 Il materiale che fallisce in una qualsiasi operazione di formatura o durante il processo di installazione e risulta difettoso deve essere messo da parte e il produttore deve essere avvisato per una valutazione congiunta dell’idoneità del materiale. La destinazione di tale materiale è oggetto di accordo.
15. Certificazione
15.1 Su richiesta formulata nell’ordine dell’acquirente, deve essere fornito all’acquirente un rapporto di prova, firmato da un dipendente autorizzato o da un rappresentante del produttore, contenente la specifica, l’anno di riferimento e la qualità, i risultati dell’analisi chimica, della durezza e delle prove di trazione, quando previste, nonché di altre prove eventualmente indicate per iscritto dall’acquirente.
16. Marcatura del prodotto
16.1 Il numero della specifica (la marcatura non deve includere l’anno di riferimento della specifica), il nome o il marchio del produttore e le dimensioni del tubo o il codice articolo devono essere riportati su un cartellino o un’etichetta fissati saldamente ai fasci o alle scatole in cui vengono spediti i tubi.
16.2 Codifica a barre—Oltre ai requisiti di cui al punto 16.1, è accettabile l’utilizzo della codifica a barre come metodo supplementare di identificazione. L’acquirente può specificare nell’ordine un sistema di codifica a barre da utilizzare.
REQUISITI SUPPLEMENTARI
Uno o più dei seguenti requisiti supplementari si applicano solo se specificati dall’acquirente nella richiesta, nel contratto o nell’ordine. I dettagli di tali requisiti supplementari saranno concordati tra il produttore e l’acquirente.
S1. Prova di svasatura
S1.1 I tubi brasati devono resistere a una doppia svasatura secondo le dimensioni indicate nello standard SAE J 533, senza presentare rotture attraverso la parete nel punto di massimo diametro della svasatura. È ammessa una separazione del giunto esterno sovrapposto soltanto nell’Area A (vedi Figura S1.1). Tale separazione non deve superare 0.12 in. (3.0 mm) di lunghezza ed è limitata allo spessore esterno. Non sono ammesse separazioni della saldatura nelle seguenti zone:
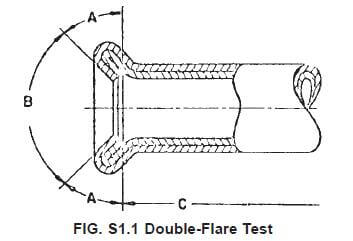
S1.1.1 Area B (il sedile della svasatura, definito come la superficie entro l’angolo incluso di 90°); la superficie conica deve essere liscia e priva di crepe o altre irregolarità che possano causare perdite dopo l’assemblaggio.
S1.1.2 Area C (la superficie oltre la lunghezza dello spessore doppio creato dalla svasatura).
S1.2 Il sedile della svasatura può presentare graffi radiali superficiali casuali o impronte che non compromettono la tenuta della svasatura. Non sono ammesse impronte di natura ripetitiva dovute al deterioramento degli utensili di svasatura o all’adesione di trucioli o sporco agli utensili. Qualora l’aspetto fisico del sedile della svasatura sia contestato, il criterio finale per la valutazione è se il sedile sigillerà sotto test di pressione al livello di coppia prescritto.
S2. Rivestimento esterno
S2.1 La superficie esterna dei tubi deve essere rivestita con un rivestimento a immersione a caldo in lega piombo-stagno. Peso e composizione del rivestimento devono essere concordati tra il produttore e l’acquirente.
S3. Finitura delle estremità
S3.1 I tubi finiti devono avere estremità lisce e prive di sbavature.