Standard ini dikeluarkan dengan penunjukan tetap A 254; nombor yang terdapat selepas penunjukan menunjukkan tahun penggunaan asal atau, dalam kes semakan, tahun semakan terakhir. Nombor dalam kurungan menunjukkan tahun penerimaan semula terakhir. Superskrip epsilon (e) menunjukkan perubahan editorial sejak semakan atau penerimaan semula terakhir.
1. Skop
1.1 Spesifikasi ini merangkumi tiub keluli dua dinding yang disambung menggunakan kaedah pematerian tembaga, sesuai untuk kegunaan kejuruteraan am, khususnya dalam industri automotif, penyejukan dan dapur bagi saluran bahan api, saluran brek, saluran minyak, unit pemanasan dan penyejukan, serta lain-lain.
1.2 Nilai yang dinyatakan dalam unit inci-paun hendaklah dianggap sebagai standard.
2. Dokumen Rujukan
2.1 Standard ASTM:
A 370 Kaedah Ujian dan Definisi untuk Pengujian Mekanikal Produk Keluli2
E 30 Kaedah Ujian untuk Analisis Kimia Keluli, Besi Tuangan, Besi Tanur Terbuka, dan Besi Tempa3
E 59 Amalan untuk Pemilihan Sampel Keluli dan Besi bagi Penentuan Komposisi Kimia
2.2 Standard Persatuan Jurutera Automotif:
J 533 Flare untuk Tiub
3. Maklumat Pemesanan
3.1 Pesanan bagi bahan di bawah spesifikasi ini hendaklah menyertakan perkara berikut, seperti yang diperlukan untuk menggambarkan bahan yang dikehendaki dengan secukupnya:

3.1.1 Kuantiti (kaki, meter),
3.1.2 Nama bahan (tiub keluli dipateri tembaga),
3.1.3 Jenis, jika perlu (lihat Rajah 1) (biasanya jenis tidak dinyatakan),
3.1.4 Saiz (diameter luar dan ketebalan dinding; biasanya diameter dalam tidak perlu dinyatakan),
3.1.5 Panjang (spesifik atau rawak),
3.1.6 Kebersihan permukaan dalaman jika diperlukan (lihat Bahagian 8),
3.1.7 Salutan luaran, jika diperlukan (lihat Bahagian 7 dan Syarat Tambahan S2), dan
3.1.8 Syarat khas atau tambahan atau pengecualian daripada spesifikasi.
4. Pembuatan
4.1 Keluli boleh dihasilkan melalui mana-mana proses.
4.2 Jika pembeli memerlukan jenis peleburan tertentu, ia hendaklah dinyatakan dalam pesanan pembelian.
4.3 Peleburan utama boleh merangkumi proses degassing atau penulenan yang berasingan dan boleh diikuti dengan peleburan sekunder, seperti peleburan semula elektroslag atau peleburan semula arka vakum. Jika peleburan sekunder digunakan, satu haba hendaklah ditakrifkan sebagai semua ingot yang dilebur semula daripada satu haba utama.
4.4 Keluli boleh dicurahkan dalam bentuk ingot atau dicurahkan secara berterusan. Apabila keluli pelbagai gred dicurahkan secara berterusan, pengenalan bagi bahan peralihan yang terhasil adalah wajib. Pengeluar hendaklah membuang bahan peralihan tersebut melalui prosedur yang telah ditetapkan yang dapat membezakan gred-gred tersebut dengan jelas.
4.5 Tiub hendaklah dihasilkan dengan menggulung jalur keluli menjadi bentuk tiub dan kemudiannya dipateri menggunakan tembaga dalam atmosfera reduktif.
4.6 Tiub hendaklah dibina seperti yang ditunjukkan dalam Rajah 1.
4.7 Tiub hendaklah diuji dengan sewajarnya oleh pengeluar selepas pematerian untuk memastikan tiada kebocoran dan kecacatan yang membahayakan.
5. Komposisi Kimia
5.1 Keluli hendaklah mematuhi keperluan komposisi kimia seperti yang ditetapkan dalam Jadual 1.
JADUAL 1 Keperluan Kimia
| Elemen | Komposisi, % |
| Karbon | 0.05 hingga 0.15 |
| Mangan | 0.27 hingga 0.63 |
| Fosforus, maksimum | 0.035 |
| Sulfur, maksimum | 0.035 |
5.2 Analisis Haba—Analisis bagi setiap haba keluli hendaklah dilakukan oleh pengeluar keluli untuk menentukan peratusan elemen-elemen yang dinyatakan. Jika proses peleburan sekunder digunakan, analisis haba hendaklah diperoleh daripada satu ingot yang dilebur semula atau hasil daripada satu ingot yang dilebur semula bagi setiap peleburan utama. Komposisi kimia yang ditentukan tersebut, atau yang ditentukan daripada analisis produk yang dilakukan oleh pengeluar produk tiub, hendaklah mematuhi keperluan yang ditetapkan.
5.3 Analisis Produk—Tiub berkualiti ini biasanya dihasilkan daripada keluli rimmed atau capped yang dicirikan oleh ketidakkonsistenan dalam komposisi kimianya. Oleh itu, penolakan berdasarkan analisis produk tidak sesuai melainkan jika terdapat tanda-tanda penggunaan yang salah dengan jelas.
5.4 Kaedah Analisis—Kaedah yang diterangkan dalam Kaedah Ujian E 30 hendaklah digunakan untuk tujuan rujukan. Pelarasan yang sewajarnya hendaklah dibuat bagi mengambil kira kehadiran logam pematerian tembaga.
5.5 Sampel untuk Analisis Produk—Kecuali bagi analisis spektrografik, sampel hendaklah diambil mengikut Amalan E 59.
6. Keperluan Mekanikal
6.1 Ujian Ketegangan—Sifat-sifat tegangan tiub yang dihasilkan (sebelum kerja sejuk) hendaklah mematuhi keperluan yang ditetapkan dalam Jadual 2.
6.1.1 Spesimen dan ujian ketegangan yang diperlukan hendaklah dilakukan mengikut Kaedah Ujian dan Definisi A 370.
6.1.2 Spesimen hendaklah diuji pada suhu bilik.
6.1.3 Spesimen ujian hendaklah diambil dari hujung tiub siap sebelum operasi pengetuman, penyempitan, pengembangan atau pembentukan lain, atau sebelum dipotong kepada panjang tertentu. Hujung spesimen hendaklah licin dan bebas daripada gerigis serta kecacatan.
6.1.4 Jika mana-mana spesimen ujian menunjukkan kecacatan atau pemesinan yang tidak sempurna, ia boleh dibuang dan digantikan dengan spesimen lain.
6.1.5 Had leleran hendaklah ditentukan sebagai nilai yang bersesuaian dengan offset kekal sebanyak 0.2% daripada panjang ukur spesimen, atau jumlah pemanjangan sebanyak 0.5% daripada panjang ukur di bawah beban.
6.1.6 Jika peratusan pemanjangan bagi mana-mana spesimen ujian adalah kurang daripada yang ditetapkan dan mana-mana bahagian retakan adalah lebih daripada 3⁄4 in. (19.0 mm) dari pusat panjang ukur, seperti yang ditandakan pada spesimen sebelum ujian, ujian semula hendaklah dibenarkan.
JADUAL 2 Keperluan Ketegangan
| Sifat | Keperluan |
| Kekuatan tegangan, minimum, psi (MPa) | 42 000 (290) |
| Had leleran, minimum, psi (MPa) | 25 000 (172) |
| Pemanjangan dalam 2 in. (50.8 mm), minimum, % | 25 |
6.2 Ujian Perataan—Sebahagian tiub yang tidak kurang daripada 21⁄2 in. (64 mm) panjang hendaklah mampu bertahan apabila diratakan antara plat selari sehingga dinding dalaman bersentuhan tanpa retak atau menunjukkan kecacatan lain.
6.3 Ujian Pengembangan—Sebahagian tiub yang kira-kira 4 in. (100 mm) panjang hendaklah mampu bertahan apabila dikembangkan di atas mandrel tirus dengan kecerunan 1 dalam 10 sehingga diameter luar pada hujung yang dikembangkan meningkat sebanyak 20% tanpa retak atau menunjukkan kecacatan lain. (Sebelum ujian pengembangan, tiub hendaklah dipotong lurus, bahagian tepi hendaklah ditebalkan, dan gerigis hendaklah dibuang. Tiub hendaklah dipegang dengan kukuh dan lurus dalam acuan, dan penebuk hendaklah dipandu pada paksi tiub.)
6.4 Ujian Lenturan—Tiub siap hendaklah mampu bertahan apabila dilentur pada jejari pusat yang bersamaan dengan tiga kali diameter luar tiub tanpa terlipat, retak, atau menunjukkan kecacatan lain apabila menggunakan alat lentur yang sesuai.
6.5 Ujian Bukti Tekanan—Setiap tiub hendaklah mampu menahan, tanpa pecah atau bocor, salah satu daripada ujian bukti berikut:
6.5.1 Tekanan hidrostatik dalaman yang mencukupi untuk mendedahkan bahan kepada tekanan serat minimum sebanyak 16 000 psi (110 MPa). Tekanan hidrostatik hendaklah ditentukan oleh formula berikut:
P = 2St/D
di mana:
P = tekanan hidrostatik, psi (atau MPa),
S = tekanan serat yang dibenarkan, 16 000 psi (110 MPa),
t = ketebalan dinding sebenar tiub, in. (atau mm), dan
D = diameter luar sebenar tiub, in. (atau mm).
6.5.2 Tekanan udara di bawah air antara 225 dan 250 psi (1.55 dan 1.73 MPa).
7. Salutan
7.1 Tiub boleh dibekalkan dengan salutan tembaga pada permukaan dalaman dan luaran, mengikut pilihan pengeluar.
8. Kebersihan Permukaan Dalaman
8.1 Apabila kebersihan permukaan dalaman dinyatakan oleh pembeli, tiub untuk kegunaan tertentu, seperti kondenser penyejukan, hendaklah mematuhi keperluan berikut bagi kebersihan dalaman:
8.1.1 Apabila sebahagian panjang tiub dibasuh secara dalaman dengan kloroform yang distilasi semula atau 1,1,1-trikloroetana yang distilasi semula, sisa yang tinggal selepas penyejatan pelarut tidak boleh melebihi 1.25×10⁻⁴ g/in.2 (0.194 g/m2) daripada permukaan dalaman. Untuk menjalankan ujian, tuangkan 100 mL pelarut melalui tiub dan kumpulkan. Jumlah panjang tiub yang diuji hendaklah tidak kurang daripada 40 kaki (12 m), walaupun jumlah ini boleh diperoleh dengan membilas beberapa bahagian panjang yang berasingan dan menuangkan pelarut yang sama secara berturut-turut melalui setiap bahagian. Sejatkan pelarut dalam mandian stim atau air panas, dan keringkan pada suhu 110°C (230°F) sehingga wap benar-benar hilang.
8.2 Untuk mengekalkan tahap kebersihan ini semasa penghantaran, pengendalian, dan penyimpanan, pembeli boleh meminta pengeluar untuk menutup hujung tiub dengan penutup atau pengapit.
9. Toleransi Dimensi
9.1 Tiub hendaklah mematuhi variasi yang dibenarkan dalam Jadual 3, Jadual 4, dan Jadual 5.
JADUAL 3 Keperluan Diameter Luar
| Diameter Luar yang Ditentukan, in. (mm) | Variasi, in. (mm) |
| Plus atau Minus | |
| Di bawah 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) hingga 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) hingga 5⁄8 (15.9) | 0.004 (0.102) |
JADUAL 4 Keperluan Ketebalan Dinding
| Ketebalan Dinding yang Ditentukan, in. (mm) | Variasi, in. (mm) |
| Plus atau Minus | |
| 0.020 (0.51) hingga 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) hingga 0.049 (1.24) | 0.0035 (0.09) |
JADUAL 5 Keperluan Panjang
| Panjang Potongan yang Ditentukan, in. (m) | Variasi, in. (mm) |
| 18 (0.46) dan ke bawah | ±0.03 (±0.76) |
| Lebih daripada 18 (0.46) hingga 40 (1.02) | ±0.06 (±1.52) |
| Lebih daripada 40 (1.02) hingga 80 (2.03) | ±0.12 (±3.05 ) |
| Lebih daripada 80 (2.03) hingga 120 (3.05) | ±0.25 (±6.35 ) |
| Lebih daripada 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Ujian Semula
11.1 Jika hasil ujian mekanikal bagi mana-mana kumpulan atau lot tidak memenuhi keperluan yang dinyatakan dalam spesifikasi individu, ujian semula boleh dilakukan ke atas tiub tambahan dengan jumlah dua kali ganda daripada bilangan asal dari kumpulan atau lot yang sama, di mana setiap satu daripadanya hendaklah mematuhi keperluan yang ditetapkan.
12. Rawatan Semula
12.1 Jika tiub individu atau tiub yang dipilih untuk mewakili sebarang kumpulan atau lot gagal memenuhi keperluan ujian, tiub individu tersebut atau kumpulan atau lot yang diwakili boleh dirawat semula dan dikemukakan semula untuk ujian. Tidak lebih daripada dua rawatan semula dibenarkan.
13. Pemeriksaan
13.1 Pemeriksa yang mewakili pembeli hendaklah dibenarkan memasuki semua bahagian kilang pengeluar yang berkaitan dengan pembuatan bahan yang dipesan, pada bila-bila masa semasa kerja kontrak pembeli sedang dijalankan. Pengeluar hendaklah memberikan semua kemudahan yang munasabah kepada pemeriksa untuk memastikan bahawa bahan tersebut disediakan mengikut spesifikasi ini. Semua ujian dan pemeriksaan yang diperlukan hendaklah dilakukan di tempat pengeluaran sebelum penghantaran, melainkan jika dinyatakan lain, dan hendaklah dijalankan supaya tidak mengganggu operasi kilang secara tidak perlu.
14. Penolakan
14.1 Setiap panjang tiub yang diterima daripada pengeluar boleh diperiksa oleh pembeli dan, jika ia tidak memenuhi keperluan spesifikasi berdasarkan kaedah pemeriksaan dan ujian seperti yang dinyatakan dalam spesifikasi, tiub tersebut boleh ditolak dan pengeluar hendaklah dimaklumkan. Cara tindakan terhadap tiub yang ditolak hendaklah dipersetujui antara pengeluar dan pembeli.
14.2 Bahan yang gagal dalam mana-mana operasi pembentukan atau semasa proses pemasangan dan didapati mempunyai kecacatan hendaklah disisihkan, dan pengeluar hendaklah dimaklumkan untuk penilaian bersama tentang kesesuaian bahan tersebut. Cara tindakan terhadap bahan tersebut hendaklah dipersetujui bersama.
15. Pensijilan
15.1 Apabila diminta dalam pesanan pembeli, laporan ujian yang ditandatangani oleh pekerja atau wakil yang sah daripada pengeluar hendaklah disediakan kepada pembeli untuk menunjukkan spesifikasi, tahun tarikh dan gred, hasil analisis kimia, kekerasan, serta ujian tegangan, apabila diperlukan, dan ujian lain yang mungkin dinyatakan secara bertulis oleh pembeli.
16. Penandaan Produk
16.1 Nombor spesifikasi (penandaan tidak semestinya menyertakan tahun tarikh spesifikasi), nama atau jenama pengeluar serta saiz tiub atau nombor komponen hendaklah ditandakan pada tag atau label yang dilekatkan dengan kukuh pada ikatan atau kotak tempat tiub dihantar.
16.2 Kod Bar—Selain keperluan dalam 16.1, kod bar juga diterima sebagai kaedah pengenalan tambahan. Pembeli boleh menentukan dalam pesanan sistem kod bar tertentu yang hendak digunakan.
KEPERLUAN TAMBAHAN
Satu atau lebih daripada keperluan tambahan berikut hanya akan diguna pakai apabila dinyatakan oleh pembeli dalam pertanyaan, kontrak atau pesanan. Butiran keperluan tambahan ini hendaklah dipersetujui antara pengeluar dan pembeli.
S1. Ujian Flare
S1.1 Tiub yang dikimpal hendaklah mampu menjalani proses flare berganda sehingga dimensi yang ditunjukkan dalam Standard SAE J 533, tanpa retak pada dinding di diameter utama flare. Kepungan lapisan luar yang terpisah adalah dibenarkan pada hujung tiub yang telah disebar sahaja di Kawasan A (lihat Rajah S1.1). Perpisahan ini tidak boleh melebihi 0.12 in. (3.0 mm) panjangnya dan hendaklah terhad pada ketebalan luar sahaja. Perpisahan pada kelim tidak dibenarkan di kawasan berikut:
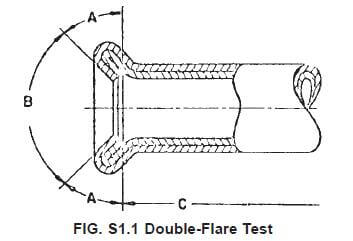
S1.1.1 Kawasan B (tempat flare, didefinisikan sebagai permukaan dalam sudut termasuk 90°); permukaan konik hendaklah licin dan bebas daripada rekahan atau ketidakteraturan lain yang boleh menyebabkan kebocoran selepas pemasangan.
S1.1.2 Kawasan C (permukaan di luar panjang ketebalan berganda yang terhasil daripada proses flare).
S1.2 Tempat flare boleh mempunyai tanda radial atau lekukan kecil yang tidak merosakkan keupayaan kedap flare. Lekukan yang berulang akibat kemerosotan alat flare atau adhesi serpihan atau kotoran pada alat flare tidak dibenarkan. Sekiranya rupa fizikal tempat flare dipersoalkan, kriteria penilaian akhir adalah sama ada tempat flare tersebut dapat mengekalkan kedap apabila diuji tekanan pada tahap tork yang ditetapkan.
S2. Salutan Luar
S2.1 Permukaan luar tiub hendaklah disaluti dengan salutan aloi plumbum-timah yang dicelup panas. Berat dan komposisi salutan hendaklah dipersetujui antara pengeluar dan pembeli.
S3. Kemasan Hujung
S3.1 Tiub siap hendaklah mempunyai hujung yang licin dan bebas daripada gerigis.