Ang pamantayang ito ay inilathala sa ilalim ng nakapirming pagtatalaga na A 254; ang numero na agad na sumusunod sa pagtatalaga ay nagpapakita ng taon ng orihinal na pag-ampon o, kung may pagbabago, ang taon ng huling pagbabago. Ang isang numero sa loob ng panaklong ay nagpapakita ng taon ng huling muling pag-apruba. Ang isang superskrip na epsilon (e) ay nagpapakita ng isang editorial na pagbabago mula noong huling pagbabago o muling pag-apruba.
1. Saklaw
1.1 Saklaw ng spesipikasyong ito ang dobleng-pader na tubong bakal na hinangang tanso na angkop para sa pangkalahatang mga gamit sa inhinyeriya, partikular na sa industriya ng automotibo, refrigerasyon, at mga kalan para sa mga linya ng gasolina, linya ng preno, linya ng langis, mga yunit ng pag-init at paglamig, at iba pa.
1.2 Ang mga halagang ipinahayag sa yunit na inch-pound ang ituturing na pamantayan.
2. Mga Dokumentong Ginagamit Bilang Sanggunian
2.1 Mga Pamantayan ng ASTM:
A 370 Mga Paraan at Depinisyon ng Pagsubok para sa Mekanikal na Pagsubok ng mga Produktong Bakal2
E 30 Mga Paraan ng Pagsubok para sa Kemikal na Pagsusuri ng Bakal, Bakal na Bakal, Open-Hearth Iron, at Wrought Iron3
E 59 Praktis para sa Pagkuha ng Sampol ng Bakal at Bakal para sa Pagtukoy ng Komposisyong Kemikal
2.2 Pamantayan ng Society of Automotive Engineers:
J 533 Mga Flare para sa Tubo
3. Impormasyon sa Pag-order
3.1 Dapat isama sa mga order para sa materyal sa ilalim ng spesipikasyong ito ang mga sumusunod, kung kinakailangan, upang sapat na mailarawan ang nais na materyal:

3.1.1 DamI (talampakan, metro),
3.1.2 Pangalan ng materyal (tubong bakal na hinangang tanso),
3.1.3 Uri, kung kinakailangan (tingnan ang Fig. 1) (karaniwang hindi tinutukoy ang uri),
3.1.4 Sukat (panlabas na diameter at kapal ng dingding; karaniwang hindi dapat tukuyin ang panloob na diameter),
3.1.5 HabA (partikular o random),
3.1.6 Linis ng panloob na ibabaw kung kinakailangan (tingnan ang Seksyon 8),
3.1.7 Panlabas na patong, kung kinakailangan (tingnan ang Seksyon 7 at Karagdagang Requisito S2), at
3.1.8 Mga espesyal o karagdagang requisito o eksepsiyon sa spesipikasyon.
4. Paggawa
4.1 Ang bakal ay maaaring gawin sa anumang proseso.
4.2 Kung ang isang tiyak na uri ng pagtunaw ay kinakailangan ng bumibili, ito ay dapat naonang nakasaad sa order ng pagbili.
4.3 Ang pangunahing pagtunaw ay maaaring magsama ng hiwalay na degassing o refining at maaaring sinundan ng pangalawang pagtunaw, tulad ng electroslag remelting o vacuum-arc remelting. Kung ginagamit ang pangalawang pagtunaw, ang heat ay ituturing na lahat ng ingots na muling natunaw mula sa isang solong primary heat.
4.4 Ang bakal ay maaaring maghasa sa mga ingots o maaari itong maghasa sa mga strand. Kapag magkasunod na naghasa ng bakal na may iba’t ibang grado, kinakailangan ang pagkilala sa resultang transition material. Ang producer ay dapat alisin ang transition material sa pamamagitan ng isang itinatag na proseso na tiyak na naghihiwalay sa mga grado.
4.5 Ang tubo ay gagawin sa pamamagitan ng pag-roll ng steel strip sa anyo ng tubo at pagkatapos ay hinangang tanso sa isang reductive atmosphere.
4.6 Ang tubo ay dapat na konstruksyon ayon sa ipinakita sa Fig. 1.
4.7 Ang tubo ay dapat na masubukan nang maayos pagkatapos ng brazing ng manufacturer upang matiyak na walang tagas at hindi nakakapinsalang depekto.
5. Kemikal na Komposisyon
5.1 Ang bakal ay dapat sumunod sa mga kinakailangan sa kemikal na komposisyon na nakasaad sa Talahanayan 1.
TALAHANAYAN 1 Mga Kinakailangan sa Kemikal
| Elemento | Komposisyon, % |
| Karbon | 0.05 hanggang 0.15 |
| Manganese | 0.27 hanggang 0.63 |
| Phosphorus, max | 0.035 |
| Sulfur, max | 0.035 |
5.2 Heat Analysis—Dapat magsagawa ang manufacturer ng bakal ng pagsusuri sa bawat heat ng bakal upang matukoy ang porsyento ng mga elementong tinukoy. Kung ginagamit ang mga proseso ng pangalawang pagtunaw, ang heat analysis ay dapat makuha mula sa isang muling natunaw na ingot o mula sa produkto ng isang muling natunaw na ingot ng bawat primary melt. Ang komposisyong kemikal na ganitong natukoy, o yaong natukoy mula sa product analysis na ginawa ng manufacturer ng tubular product, ay dapat sumunod sa mga kinakailangan na tinukoy.
5.3 Product Analysis—Karaniwang ginagawa ang tubo ng kalidad na ito sa rimmed o capped steel na nailalarawan sa kawalan ng pagkakapantay-pantay sa komposisyong kemikal. Dahil dito, hindi nararapat ang rejection para sa product analysis maliban kung malinaw na ipinahihiwatig ang maling aplikasyon.
5.4 Mga Paraan ng Pagsusuri—Ang mga paraan na inilarawan sa Test Methods E 30 ay dapat gamitin para sa layuning referee. Dapat bigyang-daan ang presensya ng copper brazing metal.
5.5 Mga Sampol para sa Product Analysis—Maliban sa spectrographic analysis, ang mga sampol ay dapat kunin alinsunod sa Practice E 59.
6. Mekanikal na Mga Requisito
6.1 Tension Test—Ang mga katangiang tensile ng tubo bilang manufactured (bago ang cold working) ay dapat sumunod sa mga kinakailangan na tinukoy sa Talahanayan 2.
6.1.1 Ang mga specimen at tension tests na kinakailangan ay dapat gawin alinsunod sa Test Methods and Definitions A 370.
6.1.2 Ang mga specimen ay dapat subukan sa temperatura ng silid.
6.1.3 Ang mga test specimen ay dapat kunin mula sa mga dulo ng tapos na tubo bago ang upsetting, swaging, expanding, o iba pang pagbuo, o bago i-cut sa haba. Dapat silang maging makinis sa mga dulo at walang burrs at depekto.
6.1.4 Kung ang anumang test specimen ay may depekto o hindi maayos na pagproseso, maaari itong itapon at palitan ng isa pang specimen.
6.1.5 Ang yield strength ay dapat matukoy bilang ang tumutugma sa permanenteng offset na 0.2% ng gage length ng specimen, o kabuuang extension na 0.5% ng gage length sa ilalim ng load.
6.1.6 Kung ang porsyento ng elongation ng anumang test specimen ay mas mababa sa tinukoy at ang anumang bahagi ng fracture ay higit sa 3⁄4 in. (19.0 mm) mula sa gitna ng gage length, gaya ng ipinapakita ng mga marka sa specimen bago ang pagsubok, pinapahintulutan ang retest.
TALAHANAYAN 2 Mga Tensile Requirements
| Katangian | Requisito |
| Tensile strength, min, psi (MPa) | 42 000 (290) |
| Yield strength, min, psi (MPa) | 25 000 (172) |
| Elongation sa 2 in. (50.8 mm) min, % | 25 |
6.2 Flattening Test—Ang isang seksyon ng tubo, na hindi bababa sa 21⁄2 in. (64 mm) ang haba, ay dapat makatiis na maplaptad sa pagitan ng parallel plates hanggang sa magkadikit ang mga panloob na dingding nang walang pagbasag o iba pang depekto.
6.3 Expansion Test—Ang isang seksyon ng tubo na humigit-kumulang 4 in. (100 mm) ang haba ay dapat makatiis na mapalawak sa isang tapered mandrel na may slope na 1 in 10 hanggang sa tumaas ang panlabas na diameter sa expanded end ng 20% nang walang pagbasag o iba pang depekto. (Bago ang expansion test, ang tubo ay dapat i-cut nang tuwid, edge crowned, at deburred. Dapat itong mahigpit at tuwid na hawakan sa die, at ang punch ay dapat gabayan sa axis ng tubo.)
6.4 Bend Test—Ang tapos na tubo ay dapat makatiis na ikurbada sa isang centerline radius na katumbas ng tatlong beses ng panlabas na diameter ng tubo nang walang pagkikilo, pagbasag, o pagkakaroon ng iba pang depekto kung ginagamit ang mga tamang bending fixtures.
6.5 Pressure Proof Tests—Ang bawat tubo ay dapat makatiis, nang hindi pumutok o tumagas, sa alinman sa mga sumusunod na proof tests:
6.5.1 Isang panloob na hydrostatic pressure na sapat upang ilagay ang materyal sa minimum fiber stress na 16 000 psi (110 MPa). Ang hydrostatic pressure ay dapat matukoy sa pamamagitan ng sumusunod na formula:
P = 2St/D
kung saan:
P = hydrostatic pressure, psi (o MPa),
S = allowable fiber stress, 16 000 psi (110 MPa),
t = aktwal na kapal ng dingding ng tubo, in. (o mm), at
D = aktwal na panlabas na diameter ng tubo, in. (o mm).
6.5.2 Isang underwater air pressure na nasa pagitan ng 225 at 250 psi (1.55 at 1.73 MPa).
7. Patong
7.1 Ang tubo ay maaaring ibigay na may patong na tanso sa panloob at panlabas na ibabaw, ayon sa opsyon ng manufacturer.
8. Linis ng Panloob na Ibabaw
8.1 Kapag tinukoy ng bumibili ang linis ng panloob na ibabaw, ang tubo para sa ilang gamit, tulad ng mga condenser ng refrigeration, ay dapat sumunod sa sumusunod na requisito para sa internal cleanliness:
8.1.1 Kapag ang isang haba ng tubo ay hinugasang panloob na may redistilled chloroform o redistilled 1,1,1-trichloroethane, ang residue na natitira pagkatapos ng pagsingaw ng solvent ay hindi dapat lumagpas sa 1.25×10⁻⁴ g/in.2 (0.194 g/m2) ng panloob na ibabaw. Upang maisagawa ang pagsubok, ibuhos ang 100 mL ng solvent sa tubo at kolektahin. Ang kabuuang haba ng tubo na sinusuri ay hindi dapat mas mababa sa 40 ft (12 m), bagaman ang kabuuang haba ay maaaring makuha sa pamamagitan ng paghugas ng ilang hiwalay na haba at pagbuhos ng parehong solvent sa bawat isa nang sunud-sunod. Pasingawin ang solvent sa steam o hot water bath, at patuyuin sa 110°C (230°F) hanggang sa tuluyang mawala ang mga vapors.
8.2 Upang mapanatili ang antas na ito ng linis sa pagpapadala, handling, at storage, maaaring hilingin ng bumibili sa manufacturer na iselyohan ang mga dulo ng tubo ng mga cap o closure.
9. Mga Toleransiya sa Dimensyon
9.1 Ang tubo ay dapat sumunod sa mga pinapayagan na pagkakaiba sa Talahanayan 3, Talahanayan 4, at Talahanayan 5.
10. Kasanayan sa Paggawa, Pagtatapos, at Anyo
10.1 Ang natapos na tubo ay dapat na malinis, makinis, at bilog, sa loob at labas, at dapat na walang kalawang, kaliskis, at mga depekto na nakakasira sa proseso at paggamit. Ang mga natapos na tubo ay dapat na medyo tuwid.
TALAHANAYAN 3 Mga Kinakailangan sa Panlabas na Diameter
| Itinakdang Panlabas na Diameter, in. (mm) | Mga Pagkakaiba, in. (mm) |
| Plus o Minus | |
| Kababaan ng 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) hanggang 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) hanggang 5⁄8 (15.9) | 0.004 (0.102) |
TALAHANAYAN 4 Mga Kinakailangan sa Kapal ng Pader
| Itinakdang Kapal ng Pader, in. (mm) | Mga Pagkakaiba, in. (mm) |
| Plus o Minus | |
| 0.020 (0.51) hanggang 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) hanggang 0.049 (1.24) | 0.0035 (0.09) |
TALAHANAYAN 5 Mga Kinakailangan sa Haba
| Itinakdang Laki ng Gupit, in. (m) | Mga Pagkakaiba, in. (mm) |
| 18 (0.46) at mas mababa | ±0.03 (±0.76) |
| Mahigit 18 (0.46) hanggang 40 (1.02) | ±0.06 (±1.52) |
| Mahigit 40 (1.02) hanggang 80 (2.03) | ±0.12 (±3.05 ) |
| Mahigit 80 (2.03) hanggang 120 (3.05) | ±0.25 (±6.35 ) |
| Mahigit 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Muling Pagsusuri
11.1 Kung ang mga resulta ng mga mekanikal na pagsubok ng anumang grupo o lote ay hindi sumusunod sa mga kinakailangan na itinakda sa indibidwal na spesipikasyon, maaaring muling isagawa ang mga pagsubok sa karagdagang tubo na doble ang orihinal na bilang mula sa parehong grupo o lote, at bawat isa ay dapat sumunod sa mga kinakailangan na itinakda.
12. Muling Pagproseso
12.1 Kung ang mga indibidwal na tubo o ang mga tubo na pinili upang kumatawan sa anumang grupo o lote ay hindi sumusunod sa mga kinakailangan sa pagsubok, ang mga indibidwal na tubo o ang grupo o lote na kinakatawan ay maaaring i-proseso muli at isumite ulit para sa pagsubok. Hindi hihigit sa dalawang beses na muling pag-init ang pinahihintulutan.
13. Inspeksyon
13.1 Ang inspektor na kumakatawan sa mamimili ay may karapatang pumasok sa lahat ng oras habang ginagawa ang trabaho sa kontrata ng mamimili, sa lahat ng bahagi ng pasilidad ng tagagawa na may kaugnayan sa paggawa ng materyal na inorder. Ang tagagawa ay dapat magbigay sa inspektor ng lahat ng makatuwirang pasilidad upang masiguro siyang ang materyal ay ibinibigay alinsunod sa spesipikasyon na ito. Ang lahat ng kinakailangang pagsubok at inspeksyon ay dapat gawin sa lugar ng paggawa bago ang pagpapadala, maliban kung iba ang itinakda, at dapat isagawa nang hindi nagiging hadlang sa operasyon ng pasilidad.
14. Pagtanggi
14.1 Ang bawat piraso ng tubo na natanggap mula sa tagagawa ay maaaring inspeksyunin ng mamimili at, kung hindi ito tumutugma sa mga kinakailangan ng spesipikasyon batay sa pamamaraan ng inspeksyon at pagsubok na nakasaad sa spesipikasyon, maaari itong tanggihan at ipagbigay-alam sa tagagawa. Ang paglutas sa mga tinanggihang tubo ay dapat napagkasunduan ng tagagawa at mamimili.
14.2 Ang materyal na nabigo sa alinman sa mga operasyon ng paghubog o sa proseso ng pag-install at natukoy na may depekto ay dapat ilaan, at ipagbigay-alam sa tagagawa para sa magkasamang pagsusuri sa pagiging angkop ng materyal. Ang paglutas sa naturang materyal ay dapat napagkasunduan.
15. Sertipikasyon
15.1 Kapag hiniling sa order ng mamimili, isang ulat ng pagsubok, na nilagdaan ng awtorisadong empleyado o kinatawan ng tagagawa, ay ibibigay sa mamimili upang ipakita ang spesipikasyon, taon, grado, mga resulta ng pagsusuri sa kemikal, tigas, at tensiyon, kapag itinakda, at iba pang mga pagsubok na maaaring itakda sa pagsulat ng mamimili.
16. Pagmamarka ng Produkto
16.1 Ang numero ng spesipikasyon (hindi kinakailangang isama ang taon ng spesipikasyon), ang pangalan o tatak ng tagagawa, at ang sukat ng tubo o ang part number ay dapat markahan sa isang tag o label na mahigpit na nakakabit sa mga bundle o kahon kung saan ipinapadala ang mga tubo.
16.2 Bar Coding—Bilang karagdagan sa mga kinakailangan sa 16.1, ang bar coding ay katanggap-tanggap bilang karagdagang paraan ng pagkakakilanlan. Maaaring itakda ng mamimili sa order ang partikular na sistema ng bar coding na gagamitin.
MGA SUPLEMENTARYONG KINAKAILANGAN
Ang isa o higit pa sa mga sumusunod na suplementaryong kinakailangan ay magiging epektibo lamang kung itinakda ng mamimili sa inquiry, kontrata, o order. Ang mga detalye ng mga suplementaryong kinakailangan na ito ay dapat napagkasunduan ng tagagawa at mamimili.
S1. Pagsubok sa Flare
S1.1 Ang tubong binrazo ay dapat makatiis sa dobleng pag-flare sa mga dimensyon na ipinakita sa SAE Standard J 533, nang hindi pumutok sa pader sa pangunahing diameter ng flare. Pinapayagan ang paghiwalay ng panlabas na lap joint sa dulo ng flare lamang sa Area A (tingnan ang Fig. S1.1). Ang paghiwalay na ito ay hindi dapat lumampas sa 0.12 in. (3.0 mm) ang haba at dapat limitado sa panlabas na kapal lamang. Hindi pinapayagan ang paghiwalay ng seam sa mga sumusunod na lugar:
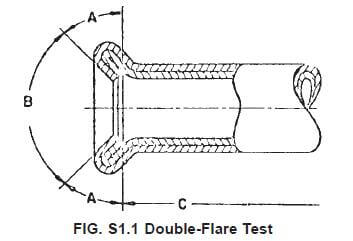
S1.1.1 Area B (ang flare seat, na tinukoy bilang ibabaw sa loob ng 90° na kasama ang anggulo); ang konikal na ibabaw ay dapat makinis at walang bitak o iba pang iregularidad na maaaring magdulot ng pagtagas pagkatapos ng pagkabit.
S1.1.2 Area C (ang ibabaw sa labas ng haba ng dobleng kapal na nabuo ng flare).
S1.2 Ang flare seat ay maaaring magkaroon ng mga mababaw na random na radial na marka o indentasyon na hindi nakakasama sa sealing ng flare. Hindi pinapayagan ang mga indentasyon na may repetitibong karakter na dulot ng pagkasira ng flaring tooling o pagdikit ng mga chip o dumi sa flaring tooling. Kung kinukuwestiyon ang pisikal na anyo ng flare seat, ang pamantayan para sa huling desisyon ay kung ang flare seat ay makakapag-seal ba kapag isinailalim sa pressure test sa prescribed torque level.
S2. Panlabas na Patong
S2.1 Ang panlabas na ibabaw ng tubo ay dapat na may patong na hot-dipped lead-tin alloy coating. Ang timbang at komposisyon ng patong ay dapat napagkasunduan ng tagagawa at mamimili.
S3. Pagtatapos ng Dulo
S3.1 Ang natapos na tubo ay dapat na may makinis na mga dulo na walang burr.