1. CHAMP D’APPLICATION
La présente norme SAE vise à établir des méthodes uniformes pour l’essai de certains types de tubes en acier au carbone et en alliage d’acier répertoriés au point 2.1.1. Les critères d’essai et de performance spécifiés applicables à chaque type de tube sont définis dans les spécifications SAE J correspondantes.
2. RÉFÉRENCES
2.1 Publications applicables
Les publications suivantes font partie du présent rapport d’information dans la mesure indiquée. La dernière édition de chaque publication s’applique.
2.1.1 Publications SAE
Disponibles auprès de SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tél. : 877-606-7323 (aux États-Unis et au Canada) ou 724-776-4970 (en dehors des États-Unis), www.sae.org.
SAE J356 Tubes soudés en acier à faible teneur en carbone avec contrôle des bavures, normalisés pour le cintrage, le double évasement et le bourrelet
SAE J518 Raccords hydrauliques à bride pour tubes, tuyaux et flexibles, type à bride fendue à quatre boulons
SAE J524 Tubes sans soudure en acier à faible teneur en carbone recuits pour le cintrage et l’évasement
SAE J525 Tubes soudés et étirés à froid en acier à faible teneur en carbone recuits pour le cintrage et l’évasement
SAE J526 Tubes soudés en acier à faible teneur en carbone
SAE J527 Tubes à double paroi en acier à faible teneur en carbone brasés
SAE J35 Tubulures pour évasements
SAE J1065 Pressions nominales de service de référence pour les tubes hydrauliques en acier
SAE J1453-1 Spécification pour les raccords à joint torique frontal : Partie 1 — Détails des raccords sur tube et exigences communes en matière de performances et d’essais
SAE J1453-2 Spécification pour les raccords à joint torique frontal : Partie 2 — Exigences, dimensions et essais pour unions, cloisons, rotules, manchons brasés, capuchons et raccords avec embouts mâles métriques conformes à ISO 6149-2
SAE J1453-3 Spécification pour les raccords à joint torique frontal : Partie 3 — Exigences, dimensions et essais pour unions, cloisons, rotules, manchons brasés, raccords, capuchons et raccords avec embouts mâles inch conformes à SAE J1926-2
SAE J2435 Tubes en acier au carbone SAE 1021 avec contrôle des bavures, normalisés pour le cintrage, l’évasement et le bourrelet
SAE J2467 Tubes en acier au carbone SAE 1021 soudés et étirés à froid, normalisés pour le cintrage et l’évasement
SAE J2592 Tubes en acier au carbone pour usage général — Comprendre les essais non destructifs des tubes en acier au carbone
SAE J2613 Tubes hydrauliques en acier faiblement allié haute résistance avec contrôle des bavures, recuits sous-critiquement pour le cintrage, le double évasement et le pliage
SAE J2614 Tubes hydrauliques en acier faiblement allié haute résistance soudés et étirés à froid, recuits sous-critiquement pour le cintrage et l’évasement
SAE J2832 Tubes hydrauliques en acier faiblement allié haute résistance (résistance à la traction de 690 MPa) avec contrôle des bavures, recuits après soulagement des contraintes pour le cintrage et le double évasement
SAE J2833 Tubes hydrauliques en acier faiblement allié haute résistance (résistance à la traction de 690 MPa) soudés et étirés à froid, recuits après soulagement des contraintes pour le cintrage et l’évasement
2.1.2 Publications ASTM
Disponibles auprès d’ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Tél. : 610-832-9585, www.astm.org.
ASTM A 370 Méthodes et définitions standard pour les essais mécaniques des produits sidérurgiques
ASTM A 450/A 450M Spécification standard pour les exigences générales relatives aux tubes en acier au carbone, en alliage ferritique et en alliage austénitique
ASTM E 8 Méthodes d’essai en traction des matériaux métalliques
ASTM E 8M Méthodes d’essai en traction des matériaux métalliques [métrique]
2.2 Publications connexes
Les publications suivantes sont fournies à titre informatif et ne constituent pas une partie obligatoire du présent document.
2.2.1 Publications SAE
Disponibles auprès de SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Tél. : 877-606-7323 (aux États-Unis et au Canada) ou 724-776-4970 (en dehors des États-Unis), www.sae.org.
SAE J514 Raccords hydrauliques pour tubes
SAE J1290 Système de freinage hydraulique automobile — Raccords métriques pour tubes
SAE J2551 Pratiques recommandées pour les applications de conduites fluides en tubes métalliques
SAE J2593 Rapport d’information relatif à l’installation des conduites fluides et des raccords
SAE J2658 Ensembles de conduites fluides en tubes métalliques pour applications hydrauliques et usages généraux — Méthodes d’essai pour les assemblages de tubes métalliques hydrauliques
2.2.2 Publications ISO
Disponibles auprès d’ANSI, 25 West 43rd Street, New York, NY 10036-8002, Tél. : 212-642-4900, www.ansi.org.
ISO 2944 Systèmes et composants de puissance fluide — Pressions nominales
ISO 3304 Tubes d’acier de précision sans soudure à extrémités planes — Conditions techniques de livraison
ISO 3305 Tubes d’acier de précision soudés à extrémités planes — Conditions techniques de livraison
ISO 4397 Raccords et composants associés — Diamètres extérieurs nominaux des tubes et diamètres intérieurs nominaux des flexibles
ISO 4399 Raccords et composants associés — Pressions nominales
ISO 4406 Puissance fluide hydraulique — Fluides — Méthode de codage du niveau de contamination par particules solides
ISO 5598 Systèmes et composants de puissance fluide — Vocabulaire
ISO 6162-1 Puissance fluide hydraulique — Raccords à bride avec brides fendues ou monobloc et vis métriques ou inch — Partie 1 : Raccords à bride pour pressions de 3,5 MPa (35 bar) à 35 MPa (350 bar), DN 13 à DN 127
ISO 6162-2 Puissance fluide hydraulique — Raccords à bride avec brides fendues ou monobloc et vis métriques ou inch — Partie 2 : Raccords à bride pour pressions de 35 MPa (350 bar) à 40 MPa (400 bar), DN 13 à DN 51
ISO 6605 Essais et procédures d’essai
ISO 8434-1 Raccords métalliques pour puissance fluide et usages généraux — Partie 1 : Raccords à compression 24°
ISO 8434-2 Raccords métalliques pour puissance fluide et usages généraux — Partie 2 : Raccords évasés 37°
ISO 8434-3 Raccords métalliques pour puissance fluide et usages généraux — Partie 3 : Raccords à joint torique frontal
ISO 8434-4 Raccords métalliques pour puissance fluide et usages généraux — Partie 4 : Raccords à cône 24° avec tétons à souder annulaires
ISO 10583 Méthodes d’essai pour raccords sur tubes
ISO 10763 Tubes en acier sans soudure et soudés à extrémités planes — Dimensions et pressions nominales de service
3. PROCÉDURES D’ESSAI
Sauf indication contraire, les procédures d’essai décrites dans la version actuelle de la norme ASTM A 370 « Méthodes et définitions standard pour les essais mécaniques des produits sidérurgiques » doivent être suivies.
Toutefois, en cas de conflit entre les spécifications ASTM et celles décrites dans le présent document, la présente spécification SAE prévaut.
3.1 Fréquence des essais
De nombreux facteurs peuvent influencer la fréquence requise de ces essais, notamment :
a. Taille du tube
b. Quantité produite par lot
c. Type d’équipement de production
d. Méthodes de production
e. Utilisation finale
f. Matériau
Il incombe donc au fabricant et à l’utilisateur de déterminer le type d’essai et sa fréquence afin d’assurer que les tubes fabriqués respectent les normes SAE ainsi que les besoins et exigences de l’utilisateur.
4. ÉCHANTILLONS D’ESSAI
Conformément à la norme ASTM A 370 « Méthodes et définitions standard pour les essais mécaniques des produits sidérurgiques », les échantillons destinés aux essais mécaniques doivent avoir des extrémités lisses et exemptes de défauts. Si un échantillon présente des bavures, des défauts ou une usinage défectueux avant l’essai, il peut être rejeté et remplacé par un autre. Les échantillons doivent être prélevés sur des tubes qui n’ont subi aucune opération ultérieure après leur fabrication selon la spécification applicable. Tous les essais doivent être réalisés à température ambiante.
5. ESSAIS DE PERFORMANCE
Les essais listés dans cette section sont sélectionnés et effectués sur la base d’un accord entre le fournisseur et le client.
5.1 Essai d’écrasement
Les échantillons d’essai d’environ 75 mm de longueur ne doivent présenter ni fissures ni défauts lorsqu’ils sont comprimés entre deux plaques parallèles jusqu’à une distance égale à trois fois l’épaisseur de paroi de la section testée. Pour les tubes soudés, la soudure doit être placée à 90° par rapport à la direction de l’effort appliqué. Les ruptures superficielles résultant de légères imperfections de surface ne constituent pas un motif de rejet.
5.2 Essai d’écrasement inversé
Les échantillons d’essai doivent être fendus longitudinalement à 90° de part et d’autre de la soudure. La section contenant la soudure doit être ouverte et aplatie de manière à ce que la soudure se trouve au point de courbure maximal. Il ne doit pas y avoir de fissures, d’écaillage du métal, ni de défauts de pénétration ou de chevauchements dus au contrôle ou à l’élimination des bavures dans la soudure.
5.3 Essai de cintrage
Si un cintrage est requis, le client doit spécifier une méthode d’essai appropriée au moment de l’achat.
5.4 Essai d’expansion
Les échantillons d’essai doivent être expansés sur une douille conique trempée avec une pente de 0,1 à 1,0, jusqu’à ce que le diamètre extérieur soit augmenté de 25 % sans apparition de fissures ou de défauts.
5.5 Essai d’évasement
5.5.1 Évasements 37° et 45° selon SAE J533
5.5.1.1 Double évasement — Méthode A
Les sections d’essai aux extrémités équarries et ébavurées doivent résister à un double évasement à une extrémité selon les dimensions indiquées dans SAE J533. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’opération, guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 1 ne doit présenter aucun signe de fendillement ou de défaut.
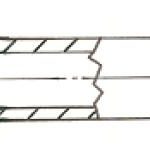
FIGURE 1 – TUBE DOUBLEMENT ÉVASÉ À 37° – MÉTHODE A
(RÉF. : SAE J533)
5.5.1.2 Double évasement — Méthode B
Les sections d’essai aux extrémités équarries et ébavurées doivent résister à un évasement simple à une extrémité selon les dimensions indiquées dans SAE J533. La section d’essai doit être maintenue fermement et parfaitement alignée dans la matrice et le poinçon pendant l’opération, guidée parallèlement à l’axe du tube. L’évasement illustré à la Figure 2 ne doit présenter aucun signe de fendillement ou de défaut, à l’exception d’une séparation du joint périphérique externe, autorisée si elle ne dépasse pas 3,1 mm de longueur et se limite à l’épaisseur externe uniquement.
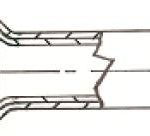
FIGURE 2 – TUBE DOUBLEMENT ÉVASÉ À 37° – MÉTHODE B
(RÉF. : SAE J533)
5.5.1.3 Évasement simple
Les sections d’essai dont les extrémités sont équarries et ébavurées doivent résister à un sertissage simple à une extrémité, aux dimensions indiquées dans la norme SAE J533. La section d’essai doit être maintenue fermement et de manière perpendiculaire dans la matrice et le poinçon, tout en étant poussée vers le bas, et doit être guidée parallèlement à l’axe du tube. Le sertissage illustré à la Figure 3 ne doit présenter aucun signe de fendillement ou de défaut.
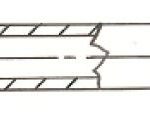 FIGURE 3 – TUBE À SERTESSAGE SIMPLE DE 37°
(RÉF. : SAE J533)
5.5.2 Sertissages ORFS selon SAE J1453 et SAE J518
5.5.2.1 Sertissage double
Les sections d’essai dont les extrémités sont équarries et ébavurées doivent résister à un sertissage double à une extrémité, aux dimensions indiquées dans les normes SAE J1453 et SAE J518. La section d’essai doit être maintenue fermement et de manière perpendiculaire dans la matrice et le poinçon, tout en étant poussée vers le bas, et doit être guidée parallèlement à l’axe du tube. Le sertissage illustré à la Figure 4 ne doit présenter aucun signe de fendillement ou de défaut.
FIGURE 4 – EXTREMITÉ DE TUBE ORFS À SERTESSAGE DOUBLE
(RÉF. : VOIR LES SERTESSAGES SAE J1453 ET SAE J518)
5.5.2.2 Sertissage simple
Les sections d’essai dont les extrémités sont équarries et ébavurées doivent résister à un sertissage simple à une extrémité, aux dimensions indiquées dans les normes SAE J1453 et SAE J518. La section d’essai doit être maintenue fermement et de manière perpendiculaire dans la matrice et le poinçon, tout en étant poussée vers le bas, et doit être guidée parallèlement à l’axe du tube. Le sertissage illustré à la Figure 5 ne doit présenter aucun signe de fendillement ou de défaut.
FIGURE 5 – EXTREMITÉ DE TUBE ORFS À SERTESSAGE SIMPLE
(RÉF. : VOIR LES SERTESSAGES SAE J1453 ET SAE J518)
5.6 Essai de dureté
Les essais de dureté doivent être effectués sur la surface intérieure des éprouvettes. Cet essai n’est pas requis pour les tubes dont l’épaisseur nominale de paroi est inférieure à 1,7 mm. De tels tubes doivent satisfaire à toutes les autres exigences mécaniques et de performance.
5.7 Résistance à la traction
Les procédures d’essai décrites dans la version actuelle de la norme ASTM E 8—Méthodes d’essai pour la traction des matériaux métalliques ou ASTM E 8M—Méthodes d’essai pour la traction des matériaux métalliques [métrique] doivent être suivies.
5.8 Essai d’allongement
Si le pourcentage d’allongement de l’éprouvette est inférieur à celui spécifié dans la spécification applicable au tube, et/ou si une partie de la rupture se trouve à plus de 19 mm du centre de la longueur de mesure, comme indiqué par les marques tracées sur l’éprouvette avant l’essai, un réessai est autorisé.
5.9 Essai de pression de preuve
Lorsque cela est requis, le tube doit être soumis à un essai hydrostatique à deux fois sa pression de service de référence calculée selon un rapport de 4 pour 1. Cet essai de pression de preuve soumet le matériau à un niveau de contrainte approprié afin de déterminer la capacité du tube à fonctionner dans ses limites élastiques. Aucun signe de défaillance ne doit être observé et l’éprouvette testée doit conserver ses dimensions. Les pressions d’essai doivent être déterminées selon la formule dérivée de la norme SAE J1065 Pressions de service de référence pour les tubes hydrauliques en acier :
Pression d’éclatement – Pb = Rm,min * In (D/d) (Éq. 1)
Pression de preuve −Pp = Pb/2 (Éq. 2)
où :
Pb représente la pression nominale statique de référence à l’éclatement en MPa (mégapascals)
Pp représente la pression nominale de référence de preuve en MPa (mégapascals)
Rm, min représente la résistance minimale à la traction
In est le logarithme népérien, également appelé log e
D représente le diamètre extérieur nominal du tube
d représente le diamètre intérieur nominal du tube
Aucun tube ne doit être testé à une pression hydrostatique supérieure à 35 MPa, sauf indication contraire et accord mutuel entre le fournisseur et le client.
NOTE : Ces formules et les pressions nominales de référence de preuve qui en découlent ne s’appliquent qu’aux tubes destinés aux applications hydrauliques, dont tous présentent un rapport d’au moins 50 % entre la limite d’élasticité minimale et la résistance minimale à la traction. Lors du calcul des pressions nominales de référence de preuve pour les matériaux tubulaires où ce rapport est inférieur à 50 %, il convient d’utiliser les formules figurant dans l’« Annexe A » de la norme SAE J1065 Évaluations de pression pour les tubes et raccords hydrauliques.
5.10 Essai électronique non destructif
À défaut de l’essai hydrostatique, lorsque l’acheteur et le fabricant y ont convenu, tous les tubes doivent être soumis à un essai électronique non destructif (tel que courants de Foucault, fuites de flux ou ultrasons) capable de détecter les défauts susceptibles d’empêcher le tube de réussir l’essai de pression de preuve hydrostatique. Le tube doit satisfaire aux exigences énoncées dans la norme ASTM A 450/A 450M Spécification standard pour les exigences générales relatives aux tubes en acier au carbone, en alliage ferritique et en alliage austénitique, paragraphe 24.10 Évaluation des imperfections. Voir la norme SAE J2592 Tubes en acier au carbone pour usage général—Compréhension des essais non destructifs pour les tubes en acier au carbone pour obtenir des informations concernant les différents types et utilisations des essais électroniques non destructifs appliqués aux tubes.