0. AVANT-PROPOS
0.1 Cette norme indienne a été adoptée par l’Institut des normes indiennes le 15 juillet 1976, après que le projet finalisé par le Comité sectoriel des tubes, tuyaux et raccords en acier ait été approuvé par le Conseil de la division Structure et Métaux.
0.2 Il existe depuis longtemps un besoin pour les tubes en acier brasés au cuivre utilisés notamment dans les industries automobile, réfrigération et des cuisinières pour les conduites de carburant, les conduites de frein, les conduites d’huile ainsi que dans les unités de chauffage et de refroidissement. Il est espéré que cette norme fournira les orientations nécessaires à l’industrie et aux utilisateurs.
0.3 Lors de l’élaboration de cette norme, une assistance a été tirée de la norme ASTM : A 254-1970 « Spécification pour les tubes en acier brasés au cuivre » publiée par l’American Society for Testing and Materials.
0.4 Aux fins de déterminer si une exigence particulière de cette norme est respectée, la valeur finale observée ou calculée exprimant le résultat d’un essai ou d’une analyse doit être arrondie conformément à IS : 2-1960*. Le nombre de chiffres significatifs conservés dans la valeur arrondie doit être identique à celui de la valeur spécifiée dans cette norme.
1. CHAMP D’APPLICATION
1.1 Cette norme couvre deux classes de tubes en acier brasés au cuivre adaptés aux usages généraux d’ingénierie, en particulier dans les industries automobile, réfrigération et des cuisinières pour les conduites de carburant, les conduites de frein, les conduites d’huile, les unités de chauffage et de refroidissement, etc.
2. FOURNITURE DU MATÉRIEL 2.1 Les exigences générales relatives à la fourniture des tubes en acier brasés au cuivre doivent être conformes à IS : 1387-1967.
3. FABRICATION
3.1 L’acier doit être un acier aluminisé, rimé ou capé et doit être fabriqué par four à sole ouvert, four électrique, procédé à oxygène basique ou une combinaison de ces procédés.
3.2 Les tubes doivent être fabriqués en roulement de bandes d’acier plaquées électrolytiquement avec du cuivre sous forme de tubes, puis brasés dans une atmosphère réductrice.
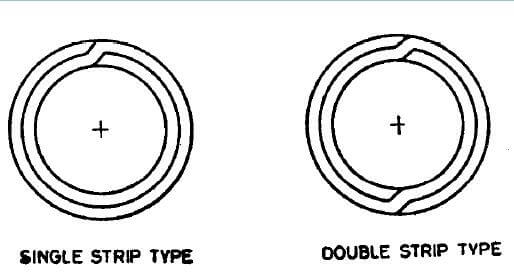
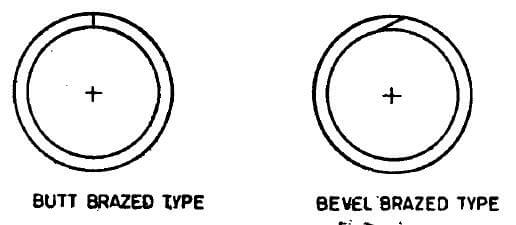
3.3 Les tubes brasés de classe 1 doivent être construits comme indiqué sur la Fig. 1.
3.4 Les tubes brasés de classe 2 doivent être construits comme indiqué sur la Fig. 2.
4. EXIGENCES CHIMIQUES
4.1 L’acier, lorsqu’il est analysé conformément aux parties pertinentes de IS : 228, doit satisfaire aux exigences suivantes :
| Élément | Pourcentage, max |
| Carbone | 0,10 |
| Manganèse | 0,50 |
| Phosphore | 0,035 |
| Soufre | 0,035 |
4.2 Chaque coulée doit être analysée par le fabricant d’acier afin de déterminer les pourcentages des éléments spécifiés au point 4.1. La composition chimique ainsi déterminée doit être communiquée à l’acheteur d’acier, ou à son représentant, et doit être conforme aux exigences stipulées.
5. EXIGENCES MÉCANIQUES
5.1 Essai de traction – Des éprouvettes doivent être prélevées aux extrémités des tubes (avant le travail à froid) et testées conformément à IS : 1894-19727, et doivent satisfaire aux exigences suivantes :
| Résistance à la traction | 290 N/mm2, min |
| Résistance conventionnelle à la limite d’élasticité | N/mm2, min |
| Allongement sur une longueur de jauge de 65 mm | N/mm2, min |
5.2 Essai d’aplatissement – L’essai doit être effectué conformément à IS : 2328-1963. Un anneau d’au moins 65 mm de longueur, découpé à l’une des extrémités de chaque tube sélectionné, doit, à froid, être aplati entre deux surfaces planes parallèles sans présenter aucune fissure ni défaut, jusqu’à ce que les parois intérieures se touchent. Dans le cas des tubes de classe 2, la soudure doit être positionnée de manière à subir la déformation maximale lors de l’aplatissement.
5.3 Essai d’expansion – Il doit être réalisé conformément à IS : 2335-19635. Une section de tube d’environ 50 mm de longueur doit pouvoir être étendue sur un mandrin conique ayant un angle au sommet de 30° jusqu’à ce que le diamètre extérieur à l’extrémité étendue augmente de 20 % sans fissurer ni présenter d’autres défauts. Avant l’essai d’expansion, les tubes doivent être coupés, leurs bords carrés chanfreinés et ébavurés. Le tube et le cône doivent rester concentriques pendant les essais d’expansion.
5.4 Essai de pliage – L’essai doit être effectué conformément à IS : 2329-1963*. Le tube sélectionné pour l’essai doit pouvoir être plié autour d’un gabarit cylindrique sur 360°, avec la ligne de joint à 90° par rapport au plan de pliage. Le diamètre du gabarit doit être six fois supérieur au diamètre extérieur. L’éprouvette doit résister à cet essai sans se tordre, fissurer ni développer d’autres défauts.
5.5 Essai de cisaillement par flexion – Si un morceau de tube plié à la main en forme d’épingle à cheveux (avec la soudure côté intérieur) se rompt par flexion inverse au niveau du rayon de courbure dans une direction perpendiculaire à l’axe de la courbe, les parois du tube ne doivent pas se séparer et la soudure ne doit pas se fissurer.
5.6 Contrôle non destructif – Les tubes doivent être contrôlés à 100 % pour détecter les défauts de brasage et de surface par des méthodes de contrôle non destructif pendant la production (voir IS : 4853-19687 et IS : 7343-1974:).
6. ESSAI HYDRAULIQUE
6.1 Chaque tube doit pouvoir résister à un essai hydraulique pendant 5 secondes sans aucun signe de défaillance, à une pression calculée selon l’équation suivante :
P=2St/D
où
P = pression hydraulique en N/mm2;
S = contrainte admissible du matériau, soit ;
110 N/mm² pour la classe I
45 N/mm² pour la classe II;
t = épaisseur de paroi du tube en mm; et
D = diamètre extérieur du tube en mm.
7. PROPRETÉ DE LA SURFACE INTÉRIEURE
7.1 Lorsque cela est spécifié par l’acheteur, les tubes destinés à certains usages, tels que les condenseurs de réfrigération, doivent satisfaire aux exigences suivantes en matière de propreté interne.
7.1.1 Lorsqu’une longueur de tube est lavée intérieurement avec du chloroforme redistillé ou du trichloroéthylène redistillé, le résidu restant après évaporation du solvant ne doit pas dépasser 0,194 g/m* de surface intérieure. Pour effectuer l’essai, versez 100 ml de solvant dans le tube et récupérez-le. La longueur totale du tube testé ne doit pas être inférieure à 12,2 m, bien que cette longueur totale puisse être obtenue en lavant plusieurs longueurs distinctes et en faisant passer le même solvant successivement à travers chacune d’elles. Évaporez le solvant sur un bain-marie à la vapeur ou à l’eau chaude et séchez à 110 °C jusqu’à ce que les vapeurs soient complètement éliminées.
7.2 Afin de maintenir ce niveau de propreté pendant le transport, la manutention et le stockage, l’acheteur peut demander au fabricant de sceller les extrémités des tubes avec des bouchons ou des obturateurs.
8. TOLÉRANCES DIMENSIONNELLES
8.1 Les tubes doivent respecter les variations admissibles de dimensions telles que spécifiées ci-dessous :
| Diamètre extérieur | |
| Inférieur à 4,8 mm | ±0,05 mm |
| De 4,8 mm jusqu’à 95 mm inclus | ±0,08 mm |
| Supérieur à 9,5 mm jusqu’à 15,9 mm inclus | ±0,10 mm |
| Épaisseur de paroi | |
| De 0,50 mm jusqu’à 0,76 mm inclus | ±0,08 mm |
| Supérieur à 0,76 mm jusqu’à 1,25 mm inclus | ±0,09 mm |
| Longueur | |
| Jusqu’à 0,5 m inclus | ±0,75 mm |
| Supérieur à 0,5 m jusqu’à 1,0 m inclus | ±1,5 mm |
| Supérieur à 1,0 m jusqu’à 2,0 m inclus | ±3,0 mm |
| Supérieur à 2,0 m jusqu’à 3,0 m inclus | ±6,0 mm |
| Supérieur à 3,0 m | +25,0 mm -0,0 mm |
9. QUALITÉ DE FABRICATION
9.1 Les tubes finis doivent être propres, lisses et ronds, tant à l’intérieur qu’à l’extérieur, et exempts de rouille, d’encrassement et de défauts susceptibles de compromettre leur transformation et leur utilisation. Les tubes finis doivent être raisonnablement droits.
10. EXIGENCES SUPPLÉMENTAIRES
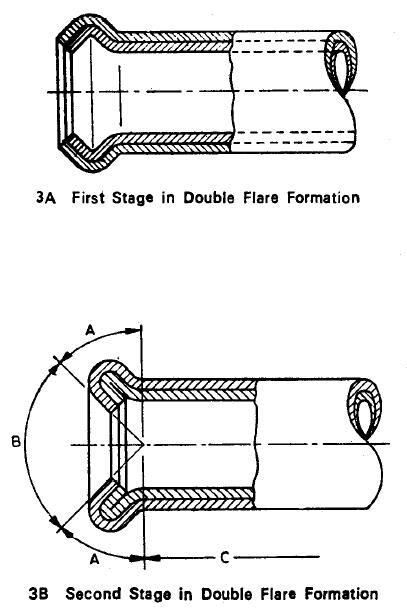
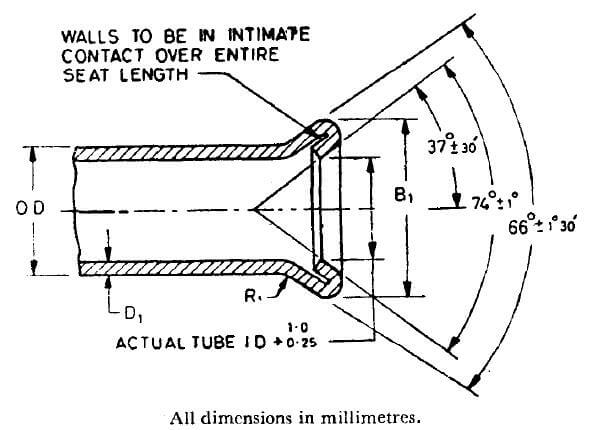
10.1 Essai de double emboutissage – Les tubes de classe 1 doivent résister à un double emboutissage selon les dimensions indiquées aux tableaux 1 et 2. Le double emboutissage doit être réalisé sur des extrémités de tube carrées et ébavurées, à l’aide d’un outil manuel ou d’une presse motorisée, en deux étapes. Dans la première étape, un outil forme le renflement (voir Fig. 3A), tandis que dans la seconde étape, un autre outil donne la forme finale (voir Fig. 3B).
Les tubes ne doivent pas se fendre à travers la paroi au niveau du diamètre maximal de l’embout. Une séparation du joint extérieur est autorisée uniquement sur l’extrémité emboutie du tube, dans la zone A (voir Fig. 3). Cette séparation ne doit pas dépasser 3,0 mm de longueur et se limiter à l’épaisseur externe uniquement. La séparation de la couture n’est pas autorisée dans les zones suivantes :
a) Zone B (le siège de l’embout, défini comme la surface située dans l’angle de 90°) : la surface conique doit être lisse et exempte de fissures ou d’autres irrégularités susceptibles de provoquer des fuites après assemblage.
b) Zone C (la surface située au-delà de la longueur de la double épaisseur fracturée par l’embout).
| DIAMÈTRE EXTÉRIEUR NOMINAL | DIAMÈTRE DU DOUBLE EMBOUTISSAGE, B1 | LONGUEUR COINÉE C1, Min | Épaisseur de paroi D1, Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
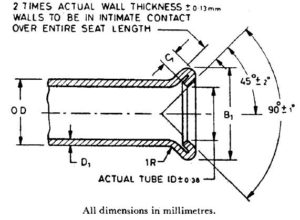
| DIAMÈTRE EXTÉRIEUR NOMINAL | DIAMÈTRE DU DOUBLE EMBOUTISSAGE, B1 | LONGUEUR COINÉE C1, Min | Épaisseur de paroi D1, Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8 ± 0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8 ± 0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8 ± 0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8 ± 0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0 ± 0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0 ± 0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0 ± 0,5 | 1,24 |
10.2 Revêtement externe – La surface extérieure des tubes doit être recouverte d’un revêtement en alliage plomb‑étain appliqué par immersion à chaud ou de zinc électrodéposé, selon les spécifications de l’acheteur. Le poids et les autres exigences relatives au revêtement doivent faire l’objet d’un accord entre le fabricant et l’acheteur.
10.3 Finition des extrémités – Lorsque cela est spécifié par l’acheteur, les tubes finis doivent avoir des extrémités lisses et exemptes de bavures.
11. MARQUAGE
11.1 Les informations suivantes doivent figurer sur une étiquette ou un tag solidement fixé aux paquets ou aux boîtes dans lesquels les tubes sont expédiés :
a) Nom ou marque commerciale du fabricant,
b) Dimensions, et
c) Classe des tubes.
11.1.1 Les tubes peuvent également porter le marquage de certification ISI.
NOTE – L’utilisation du marquage de certification ISI est régie par les dispositions de la loi sur l’Institut indien des normes (marques de certification) ainsi que par les règles et réglementations qui y sont annexées. Le marquage ISI apposé sur les produits couverts par une norme indienne atteste que ces produits ont été fabriqués conformément aux exigences de cette norme, dans le cadre d’un système bien défini d’inspection, d’essais et de contrôle qualité, élaboré et supervisé par l’ISI et mis en œuvre par le producteur. Les produits marqués ISI font également l’objet de contrôles continus par l’ISI afin de garantir leur conformité à ladite norme, en guise de garantie supplémentaire. Des informations détaillées concernant les conditions dans lesquelles une licence d’utilisation du marquage de certification ISI peut être accordée aux fabricants ou aux transformateurs sont disponibles auprès de l’Institut indien des normes.
12. INFORMATIONS À FOURNIR PAR L’ACHETEUR
12.1 L’acheteur doit préciser dans sa demande ou sa commande :
a) Les dimensions (diamètre extérieur, épaisseur de paroi et longueur des tubes) ;
b) La classe de tubes requise ;
c) Le niveau de propreté de la surface intérieure, le cas échéant ;
d) Le revêtement externe, le cas échéant ; et
e) Les exigences particulières, le cas échéant.