0. PREFÁCIO
0.1 Esta Norma Indiana foi adotada pelo Instituto de Normas Indianas em 15 de julho de 1976, após o projeto finalizado pelo Comitê Seccional de Tubos, Canos e Conexões de Aço ter sido aprovado pelo Conselho da Divisão de Estruturas e Metais.
0.2 Há muito tempo se sente a necessidade de tubos de aço soldados com cobre, utilizados especialmente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo e em unidades de aquecimento e resfriamento. Espera-se que esta norma forneça a orientação necessária à indústria e aos usuários.
0.3 Na elaboração desta norma, foi utilizada a assistência da ASTM: A 254-1970 ‘ Especificação para tubos de aço soldados com cobre ’, emitida pela Sociedade Americana para Testes e Materiais.
0.4 Para decidir se uma determinada exigência desta norma é atendida, o valor final observado ou calculado, que expressa o resultado de um teste ou análise, deve ser arredondado de acordo com a IS : 2-1960*. O número de algarismos significativos mantidos no valor arredondado deve ser o mesmo do valor especificado nesta norma.
1. ESCOPO
1.1 Esta norma abrange duas classes de tubos de aço soldados com cobre, adequados para usos gerais de engenharia, particularmente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo, unidades de aquecimento e resfriamento, etc.
2. FORNECIMENTO DO MATERIAL 2.1 Os requisitos gerais relativos ao fornecimento de tubos de aço soldados com cobre devem estar de acordo com a IS : 1387-1967.
3. FABRICAÇÃO
3.1 O aço deve ser aluminizado, borbulhante ou acapado e deve ser produzido por alto-forno, forno elétrico, oxigênio básico ou uma combinação desses processos.
3.2 Os tubos devem ser fabricados enrolando tiras de aço revestidas eletróliticamente com cobre na forma de tubos e, posteriormente, soldadas em atmosfera redutora.
3.3 Os tubos soldados da Classe 1 devem ser construídos conforme mostrado na Fig. 1.
3.4 Os tubos soldados da Classe 2 devem ser construídos conforme mostrado na Fig. 2.
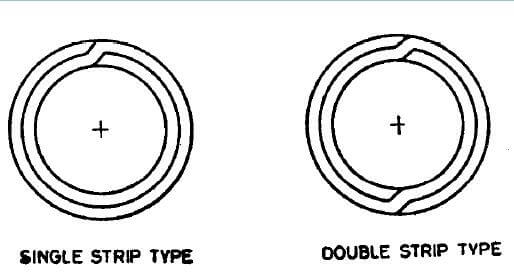
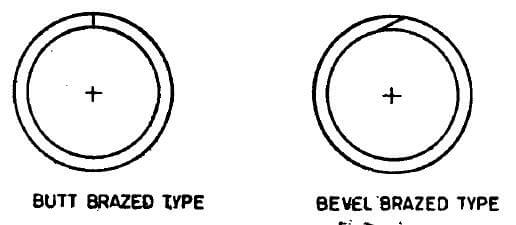
4. REQUISITOS QUÍMICOS
4.1 O aço, quando analisado de acordo com as partes relevantes da IS: 228, deve estar de acordo com os seguintes requisitos:
| Elemento | Percentual, Máx. |
| Carbono | 0,10 |
| Manganês | 0,50 |
| Fósforo | 0,035 |
| Enxofre | 0,035 |
4.2 Cada lote deve ser analisado pelo fabricante do aço para determinar os percentuais dos elementos especificados em 4.1. A composição química assim determinada deve ser comunicada ao comprador do aço, ou a seu representante, e deve estar de acordo com os requisitos especificados.
5. REQUISITOS MECÂNICOS
5.1 Ensaio de Tração – As provetes devem ser retiradas das extremidades dos tubos (antes do trabalho a frio) e ensaiadas de acordo com a IS : 1894-19727, devendo cumprir os seguintes requisitos:
| Resistência à Tração | 290 N/mm2, mín. |
| Limite de Escoamento | N/mm2, mín. |
| Alongamento em um comprimento de referência de 65 mm | N/mm2, mín. |
5.2 Ensaio de Achatamento – O ensaio deve ser realizado de acordo com a IS : 2328-1963:. Um anel com pelo menos 65 mm de comprimento, cortado de uma das extremidades de cada tubo selecionado, deve, a frio, ser achatado entre duas superfícies planas paralelas, sem apresentar qualquer trinca ou defeito, até que as paredes internas entrem em contato. No caso dos tubos da Classe 2, a costura deve ser posicionada de modo a receber a máxima deformação durante o achatamento.
5.3 Ensaio de Expansão – Deve ser realizado de acordo com a IS : 2335-19635. Um trecho do tubo com aproximadamente 50 mm de comprimento deve suportar ser expandido sobre um mandril cônico com ângulo incluído de 30” até que o diâmetro externo na extremidade expandida aumente 20 por cento, sem apresentar trincas ou outros defeitos. Antes do ensaio de expansão, os tubos devem ser cortados, com bordas chanfradas e rebarbados. O tubo e o cone devem permanecer concêntricos durante os ensaios de expansão.
5.4 Ensaio de Dobramento – O ensaio deve ser realizado de acordo com a IS : 2329-1963*. O tubo selecionado para o ensaio deve suportar dobrar em torno de um molde cilíndrico em 360°, com a linha de junta a 90° em relação ao plano de dobra. O diâmetro do molde deve ser seis vezes o diâmetro externo. A peça de ensaio deve suportar este ensaio sem enrrugar, trincar ou desenvolver outros defeitos.
5.5 Ensaio de Cisalhamento por Dobramento – Se um pedaço cortado do tubo, dobrado manualmente em forma de grampo de cabelo (costura no lado interno), se cisalhar por flexão reversa no raio de dobra, em direção perpendicular ao eixo da dobra, nem as paredes do tubo devem se separar, nem a costura deve apresentar trincas.
5.6 Ensaios Não Destrutivos – Os tubos devem ser inspecionados 100 por cento quanto à soldagem e a defeitos superficiais por ensaios não destrutivos durante a produção (ver IS : 4853-19687 e IS : 7343-1974:).
6. ENSAIO HIDRÁULICO
6.1 Cada tubo deve ser capaz de suportar o ensaio hidráulico por um período de 5 segundos, sem evidências de falha, sob uma pressão calculada pela seguinte equação:
P=2St/D
onde
P = pressão hidráulica em N/mm2;
S = tensão admissível do material, ou seja;
110 N/mm² para a Classe I
45 N/mm² para a Classe II;
t = espessura da parede do tubo em mm; e
D = diâmetro externo do tubo em mm.
7. LIMPEZA DA SUPERFÍCIE INTERNA
7.1 Quando especificado pelo comprador, os tubos para determinados usos, como condensadores de refrigeração, devem atender aos seguintes requisitos de limpeza interna.
7.1.1 Quando um trecho de tubo é lavado internamente com clorofórmio redestilado ou tricloroetileno redestilado, o resíduo remanescente após a evaporação do solvente não deve exceder 0,194 g/m* de superfície interna. Para realizar o teste, despeje 100 ml de solvente através do tubo e colete-o. O comprimento total do tubo testado não deve ser inferior a 12,2 m, embora esse comprimento total possa ser obtido lavando vários trechos separados e passando o mesmo solvente por cada um sucessivamente. Evapore o solvente em banho-maria ou em banho de água quente e seque a 110°C até que os vapores sejam completamente removidos.
7.2 Para manter esse nível de limpeza durante o transporte, manuseio e armazenamento, o comprador pode solicitar ao fabricante que sele as extremidades dos tubos com tampas ou fechos.
8. TOLERÂNCIAS DIMENSIONAIS
8.1 Os tubos devem obedecer às variações permitidas nas dimensões conforme especificado abaixo:
| Diâmetro Externo | |
| Inferior a 4,8 mm | ±0,05 mm |
| De 4,8 mm até 95 mm (inclusive) | ±0,08 mm |
| Superior a 9,5 mm até 15,9 mm (inclusive) | ±0,10 mm |
| Espessura da Parede | |
| De 0,50 mm até 0,76 mm (inclusive) | ±0,08 mm |
| Superior a 0,76 mm até 1,25 mm (inclusive) | ±0,09 mm |
| Comprimento | |
| Até 0,5 m (inclusive) | ±0,75 mm |
| Superior a 0,5 m até 1,0 m (inclusive) | ±1,5 mm |
| Superior a 1,0 m até 2,0 m (inclusive) | ±3,0 mm |
| Superior a 2,0 m até 3,0 m (inclusive) | ±6,0 mm |
| Superior a 3,0 m | +25,0 mm -0,0 mm |
9. ACABAMENTO
9.1 Os tubos acabados devem estar limpos, lisos e redondos, tanto interna quanto externamente, e livres de ferrugem, escória e defeitos que prejudiquem o processamento e a usabilidade. Os tubos acabados devem estar razoavelmente retos.
10. REQUISITOS COMPLEMENTARES
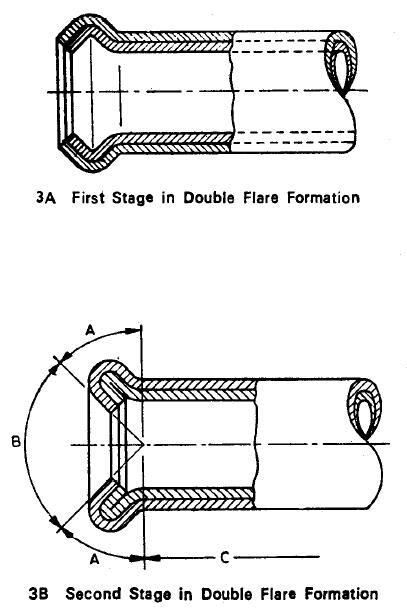
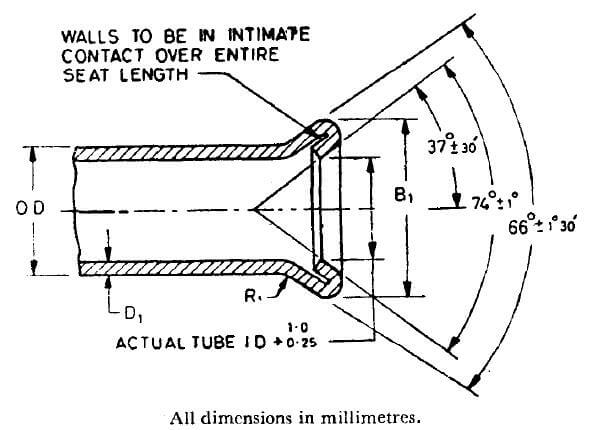
10.1 Teste de Flare – Os tubos Classe 1 devem suportar o flangeamento duplo nas dimensões mostradas nas Tabelas 1 e 2. O flangeamento duplo deve ser realizado em extremidades quadradas e rebarbadas do tubo, utilizando uma ferramenta manual ou prensa motorizada, em duas etapas. Na primeira etapa, uma ferramenta forma o recalcamento (veja Fig. 3A), enquanto na segunda etapa outra ferramenta dá o formato final (veja Fig. 3B).
Os tubos não devem apresentar rachaduras na parede no diâmetro maior do flare. Uma separação da junta externa é permitida na extremidade flangeada do tubo apenas na área A (veja Fig. 3). Essa separação não deve ultrapassar 3,0 mm de comprimento e deve estar restrita à espessura externa. A separação da costura não é permitida nas seguintes áreas:
a) Área B (o assento do flare, definido como a superfície dentro do ângulo de 90°): a superfície cônica deve ser lisa e livre de fissuras ou outras irregularidades que possam causar vazamentos após a montagem.
b) Área C (a superfície além do comprimento da espessura dupla fraturada pelo flare).
| DIÂMETRO EXTERNO NOMINAL | DIÂMETRO DO DOUBLE FLARE, B1 | COMPRIMENTO RECHEADO C1, Mín. | Espessura da Parede D1, Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
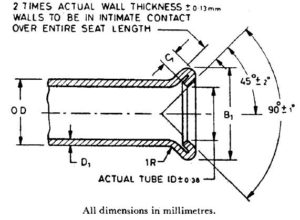
| DIÂMETRO EXTERNO NOMINAL | DIÂMETRO DO DOUBLE FLARE, B1 | COMPRIMENTO RECHEADO C1, Mín. | Espessura da Parede D1, Máx. | |
| Máx. | Mín. | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Revestimento Externo – A superfície externa dos tubos deve ter um revestimento de liga de chumbo-estanho aplicado por imersão a quente ou zinco eletrodepositado, conforme especificado pelo comprador. O peso e outros requisitos do revestimento devem ser acordados entre o fabricante e o comprador.
10.3 Acabamento das Extremidades – Quando assim especificado pelo comprador, os tubos acabados devem ter extremidades lisas e livres de rebarbas.
11. MARCAÇÃO
11.1 As seguintes informações devem ser marcadas em uma etiqueta ou rótulo firmemente preso aos fardos ou caixas nos quais os tubos são enviados:
a) Nome ou marca comercial do fabricante,
b) Dimensões, e
c) Classe dos tubos.
11.1.1 Os tubos também podem ser marcados com a Marca de Certificação ISI.
NOTA – O uso da Marca de Certificação ISI é regido pelas disposições da Lei da Instituição de Padrões Indianos (Marcas de Certificação) e pelos Regulamentos e Normas elaborados em conformidade. A marca ISI em produtos cobertos por um Padrão Indiano transmite a garantia de que foram produzidos em conformidade com os requisitos desse padrão, sob um sistema bem definido de inspeção, ensaio e controle de qualidade, concebido e supervisionado pela ISI e operado pelo produtor. Os produtos com marca ISI também são continuamente verificados pela ISI quanto à conformidade com esse padrão, como medida adicional de segurança. Detalhes sobre as condições sob as quais uma licença para o uso da Marca de Certificação ISI pode ser concedida a fabricantes ou processadores podem ser obtidos junto à Instituição de Padrões Indianos.
12. INFORMAÇÕES A SEREM FORNECIDAS PELO COMPRADOR
12.1 O comprador deve indicar em sua consulta ou pedido:
a) as dimensões (diâmetro externo, espessura da parede e comprimento dos tubos);
b) a classe de tubo requerida;
c) o nível de limpeza da superfície interna, quando exigido;
d) o revestimento externo, quando exigido; e
e) requisitos especiais, se houver.