0. VOORWOORD
0.1 Deze Indiase norm is door het Indiase Normeninstituut op 15 juli 1976 aangenomen, nadat de door de Afdelingscommissie voor Stalen Buizen, Pijpen en Fittingen opgestelde ontwerptekst was goedgekeurd door de Raad van de Afdeling Constructie en Metalen.
0.2 Er bestaat al lang een behoefte aan kopergesoldeerde stalen buizen die vooral in de automobiel-, koel- en fornuisindustrie worden gebruikt voor brandstofleidingen, remleidingen, olieleidingen en verwarmings- en koelinstallaties. Men hoopt dat deze norm de industrie en gebruikers de nodige richtlijnen zal bieden.
0.3 Bij de opstelling van deze norm is gebruikgemaakt van ASTM: A 254-1970 ‘ Specificatie voor kopergesoldeerde stalen buizen ’, uitgegeven door de American Society for Testing and Materials.
0.4 Om te bepalen of aan een bepaalde eis van deze norm wordt voldaan, moet de uiteindelijke waarde, waargenomen of berekend, die het resultaat van een test of analyse weergeeft, worden afgerond overeenkomstig IS : 2-1960*. Het aantal significante cijfers in de afgeronde waarde dient gelijk te zijn aan dat van de in deze norm gespecificeerde waarde.
1. TOEPASSINGSGEBIED
1.1 Deze norm omvat twee klassen kopergesoldeerde stalen buizen die geschikt zijn voor algemene technische toepassingen, met name in de automobiel-, koel- en fornuisindustrie voor brandstofleidingen, remleidingen, olieleidingen, verwarmings- en koelinstallaties, enz.
2. LEVERING VAN MATERIAAL 2.1 Algemene vereisten met betrekking tot de levering van kopergesoldeerde stalen buizen dienen te voldoen aan IS : 1387-1967.
3. PRODUCTIE
3.1 Het staal moet aluminiumgedoofd, rimmingstaal of gecapteerd staal zijn en moet worden vervaardigd volgens het openhaardproces, het elektrisch ovenproces, het basiszuurstofproces of een combinatie hiervan.
3.2 De buizen moeten worden vervaardigd door elektrolytisch verkoperd staalband in buisvorm te rollen en vervolgens in een reductierende atmosfeer te solderen.
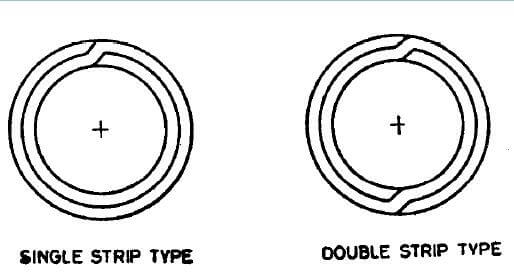
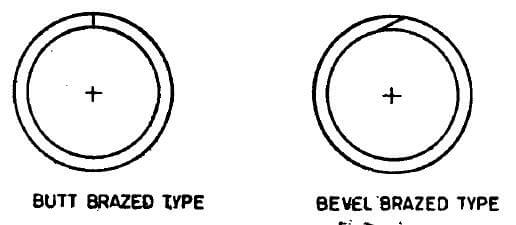
3.3 Gesoldeerde buizen van klasse 1 moeten zijn opgebouwd zoals weergegeven in Fig. 1.
3.4 Gesoldeerde buizen van klasse 2 moeten zijn opgebouwd zoals weergegeven in Fig. 2.
4. CHEMISCHE EISEN
4.1 Het staal moet, wanneer het wordt geanalyseerd overeenkomstig de relevante delen van IS: 228, aan de volgende eisen voldoen:
| Element | Procent, max. |
| Koolstof | 0,10 |
| Mangaan | 0,50 |
| Fosfor | 0,035 |
| Sulfaat | 0,035 |
4.2 Elke smelt moet door de staalfabrikant worden geanalyseerd om de percentages van de in 4.1 gespecificeerde elementen te bepalen. De aldus vastgestelde chemische samenstelling moet aan de staalkoper of diens vertegenwoordiger worden gemeld en moet aan de gespecificeerde eisen voldoen.
5. MECHANISCHE EISEN
5.1 Trektest – Teststukken moeten worden genomen van de uiteinden van de buizen (vóór koudvervorming) en getest volgens IS : 1894-19727 en moeten aan de volgende eisen voldoen:
| Treksterkte | 290 N/mm2, min. |
| Rekgrens | N/mm2, min. |
| Rek bij een meetlengte van 65 mm | N/mm2, min. |
5.2 Platdruktest – De test moet worden uitgevoerd volgens IS : 2328-1963:. Een ring van ten minste 65 mm lengte, afgesneden van één uiteinde van elke geselecteerde buis, moet bij kamertemperatuur tussen twee parallelle vlakke oppervlakken worden platgedrukt zonder scheuren of fouten te vertonen, totdat de binnenwanden elkaar raken. Bij buizen van klasse 2 moet de naad zo liggen dat deze bij het platdrukken de grootste vervorming ondergaat.
5.3 Uitbreidingstest – Deze test moet worden uitgevoerd volgens IS : 2335-19635. Een buisstuk van ongeveer 50 mm lengte moet kunnen worden uitgerekt over een taps toelopende doorn of kegel met een ingesloten hoek van 30°, totdat de buitendiameter aan het uitgereikte einde met 20 procent is vergroot, zonder scheuren of andere gebreken te vertonen. Voorafgaand aan de uitbreidingstest moeten de buizen recht afgesneden, met afgeronde randen en ontbraamd worden. Tijdens de uitbreidingstest moeten de buis en de kegel concentrisch blijven.
5.4 Buigtest – De test moet worden uitgevoerd volgens IS : 2329-1963*. De voor de test geselecteerde buis moet rond een cilindrische mal over 360° kunnen worden gebogen, met de lasnaad onder een hoek van 90° ten opzichte van het buigvlak. De diameter van de mal moet zes keer de buitendiameter bedragen. Het teststuk moet deze test doorstaan zonder knikken, scheuren of andere defecten te vertonen.
5.5 Buig-schuiftest – Als een met de hand gevormd haarspeldstukje van de buis (met de naad aan de binnenzijde) door omgekeerd buigen bij de buigradius in een richting loodrecht op de buisas breekt, mogen de wanden van de buis niet van elkaar loslaten en mag de naad niet scheuren.
5.6 Niet-destructief onderzoek – De buizen moeten tijdens de productie voor 100 procent worden gecontroleerd op soldeer- en oppervlaktefouten door middel van niet-destructief onderzoek (zie IS : 4853-19687 en IS : 7343-1974:).
6. HYDRAULISCHE TEST
6.1 Elke buis moet gedurende 5 seconden een hydraulische test kunnen doorstaan zonder enig teken van falen, bij een druk die wordt berekend volgens de volgende formule:
P=2St/D
waarbij
P = hydraulische druk in N/mm2;
S = toelaatbare spanning van het materiaal, namelijk;
110 N/mm² voor Klasse I
45 N/mm² voor Klasse II;
t = wanddikte van de buis in mm; en
D = buitendiameter van de buis in mm.
7. INwendige oppervlaktezuiverheid
7.1 Wanneer dit door de koper is gespecificeerd, moeten buizen voor bepaalde toepassingen, zoals koelcondensors, voldoen aan de volgende eisen ten aanzien van de interne zuiverheid.
7.1.1 Wanneer een stuk buis intern wordt gewassen met herdistilleerde chloroform of herdistilleerde trichloorethyleen, mag het residu dat overblijft na verdamping van het oplosmiddel niet meer bedragen dan 0,194 g/m* van het inwendige oppervlak. Om de test uit te voeren, giet u 100 ml oplosmiddel door de buis en vangt u dit op. De totale lengte van de geteste buis moet minimaal 12,2 m bedragen, hoewel deze totale lengte ook kan worden verkregen door meerdere afzonderlijke stukken te wassen en hetzelfde oplosmiddel achtereenvolgens door elk ervan te laten lopen. Verdampt het oplosmiddel boven een stoombad of heetwaterbad en droogt u het bij 110°C totdat alle dampen zijn verdwenen.
7.2 Om dit niveau van zuiverheid tijdens transport, hantering en opslag te behouden, kan de koper de fabrikant verzoeken de buiseinden af te dichten met doppen of sluitingen.
8. DIMENSIEtoleRANTIES
8.1 Buizen moeten voldoen aan de toelaatbare afwijkingsmarges in de afmetingen zoals hieronder gespecificeerd:
| Buiten Diameter | |
| Onder 4,8 mm | ±0,05 mm |
| Van 4,8 mm tot en met 95 mm | ±0,08 mm |
| Boven 9,5 mm tot en met 15,9 mm | ±0,10 mm |
| Wanddikte | |
| Van 0,50 mm tot en met 0,76 mm | ±0,08 mm |
| Van meer dan 0,76 mm tot en met 1,25 mm | ±0,09 mm |
| Lengte | |
| Tot en met 0,5 m | ±0,75 mm |
| Van meer dan 0,5 m tot en met 1,0 m | ±1,5 mm |
| Van meer dan 1,0 m tot en met 2,0 m | ±3,0 mm |
| Van meer dan 2,0 m tot en met 3,0 m | ±6,0 mm |
| Meer dan 3,0 m | +25,0 mm -0,0 mm |
9. VAKMANSchap
9.1 Afgewerkte buizen moeten schoon, glad en rond zijn, zowel aan de binnen- als aan de buitenkant, en vrij van roest, schilfering en defecten die de verwerking en bruikbaarheid aantasten. Afgewerkte buizen dienen redelijk recht te zijn.
10. AANVULLENDE EISEN
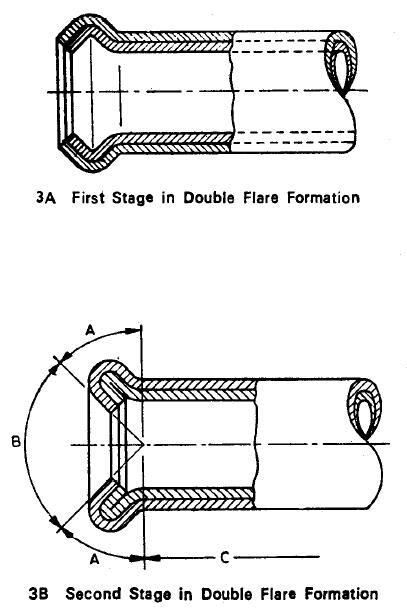
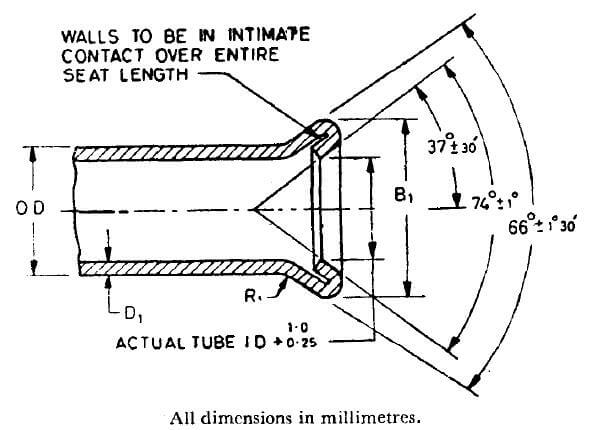
10.1 Uitbreidtest – Klasse 1-buizen moeten bestand zijn tegen dubbel uitbreiden tot de afmetingen zoals weergegeven in Tabel 1 en Tabel 2. Het dubbele uitbreiden moet worden uitgevoerd op vierkante, ontbrumde buiseinden, met een handgereedschap of een aangedreven pers, in twee fasen. In de eerste fase vormt een gereedschap de omvorming (zie Fig. 3A), terwijl in de tweede fase een ander gereedschap de definitieve vorm geeft (zie Fig. 3B).
De buizen mogen niet door de wand scheuren op de grootste diameter van de uitbreiding. Een scheidingslijn van de buitenste overlap is alleen toegestaan op het uitgebreide einde van de buis in gebied A (zie Fig. 3). Deze scheidingslijn mag niet langer zijn dan 3,0 mm en is beperkt tot de buitenste dikte. Naadseparatie is niet toegestaan in de volgende gebieden:
a) Gebied B (de uitbreidingszitting, gedefinieerd als het oppervlak binnen de ingesloten hoek van 90°): het conische oppervlak moet glad zijn en vrij van scheuren of andere oneffenheden die lekkages na montage kunnen veroorzaken.
b) Gebied C (het oppervlak buiten de lengte van de dubbele dikte die door de uitbreiding is gevormd).
| NOMINALE BUITENDIAMETER | DUBBELE UITBREIDINGSDIA, B1 | GEMAAKTE LENGTE C1, Min | Wanddikte D1, Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
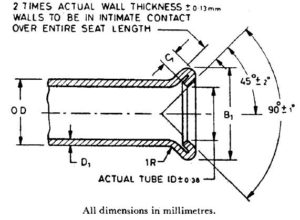
| NOMINALE BUITENDIAMETER | DUBBELE UITBREIDINGSDIA, B1 | GEMAAKTE LENGTE C1, Min | Wanddikte D1, Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Externe Coating – Het buitenoppervlak van de buizen moet een coating hebben van thermisch gedoopte lood-tin-legering of elektrolytisch verzinkt zink, zoals gespecificeerd door de koper. Gewicht en andere vereisten van de coating dienen tussen de fabrikant en de koper te worden overeengekomen.
10.3 Eindeafwerking – Wanneer dit door de koper is gespecificeerd, moeten afgewerkte buizen gladde einden zonder bramen hebben.
11. MARKERING
11.1 De volgende informatie moet worden aangebracht op een tag of label dat stevig is bevestigd aan de bundels of dozen waarin de buizen worden verzonden:
a) Naam of handelsmerk van de fabrikant,
b) Afmeting, en
c) Klasse van de buizen.
11.1.1 De buizen kunnen ook worden gemarkeerd met het ISI-certificeringsmerk.
OPMERKING – Het gebruik van het ISI-certificeringsmerk valt onder de bepalingen van de Indian Standards Institution (Certificeringsmerken) Act en de daaropvolgende regels en voorschriften. Het ISI-merk op producten die onder een Indiase norm vallen, garandeert dat deze zijn geproduceerd conform de eisen van die norm, onder een goed omschreven systeem van inspectie, testen en kwaliteitscontrole dat is ontworpen en gecontroleerd door ISI en uitgevoerd door de producent. Producten met het ISI-merk worden ook voortdurend door ISI gecontroleerd op naleving van die norm als extra waarborg. Details over de voorwaarden waaronder een licentie voor het gebruik van het ISI-certificeringsmerk aan fabrikanten of verwerkers kan worden verleend, zijn verkrijgbaar bij de Indian Standards Institution.
12. INFORMATIE DIE DOOR DE KOPER MOET WORDEN VERSTREKT
12.1 De koper dient in zijn aanvraag of bestelling het volgende te vermelden:
a) de afmetingen (buitendiameter, wanddikte en lengte van de buizen);
b) de vereiste klasse van de buizen;
c) de vereiste zuiverheid van het binnenoppervlak;
d) de vereiste externe coating; en
e) eventuele speciale vereisten.