0. ÖNSÖZ
0.1 Bu Hint Standardı, Çelik Borular, Boru Parçaları ve Bağlantı Elemanları Bölüm Komitesi tarafından nihai hale getirilen taslak, Yapısal ve Metal Divanı Konseyi tarafından onaylandıktan sonra 15 Temmuz 1976 tarihinde Hint Standartlar Enstitüsü tarafından kabul edilmiştir.
0.2 Özellikle otomotiv, soğutma ve ocak endüstrilerinde yakıt hatları, fren hatları, yağ hatları ile ısıtma ve soğutma ünitelerinde kullanılan bakır lehimli çelik borulara uzun süredir ihtiyaç duyulmaktadır. Bu standardın sektör ve kullanıcılar için gerekli yönlendirmeyi sağlayacağı umut edilmektedir.
0.3 Bu standardın hazırlanmasında Amerikan Malzeme Testleri Derneği tarafından yayımlanan ASTM : A 254-1970 ‘ Bakır Lehimli Çelik Borular İçin Şartname ’den yararlanılmıştır.
0.4 Bu standardın belirli bir gerekliliğinin yerine getirilip getirilmediğinin belirlenmesi amacıyla, bir test veya analizin sonucunu ifade eden gözlemlenen veya hesaplanan nihai değer, IS : 2-1960* uyarınca yuvarlatılacaktır. Yuvarlatılan değerde tutulan anlamlı basamak sayısı, bu standartta belirtilen değerle aynı olmalıdır.
1. KAPSAM
1.1 Bu standart, genel mühendislik uygulamaları için uygun olan, özellikle otomotiv, soğutma ve ocak endüstrilerinde yakıt hatları, fren hatları, yağ hatları, ısıtma ve soğutma üniteleri vb. için kullanılan iki sınıf bakır lehimli çelik boruyu kapsamaktadır.
2. MALZEMENİN TEDARİKİ 2.1 Bakır lehimli çelik boruların tedarike ilişkin genel gereklilikler IS : 1387-1967’ye uygun olmalıdır.
3. İMALAT
3.1 Çelik, alüminyumla sertleştirilmiş, kenarı açık veya kapaklı çelik olmalı ve açık ocağa, elektrik fırınına, baz oksijen yöntemiyle veya bunların kombinasyonuyla imal edilmelidir.
3.2 Borular, elektrolitik olarak bakır kaplanmış çelik şeridi boru şeklinde haddeleyerek ve ardından indirgen atmosferde lehimleyerek üretilmelidir.
3.3 Sınıf 1 lehimli borular Şekil 1’de gösterildiği gibi inşa edilmelidir.
3.4 Sınıf 2 lehimli borular Şekil 2’de gösterildiği gibi inşa edilmelidir.
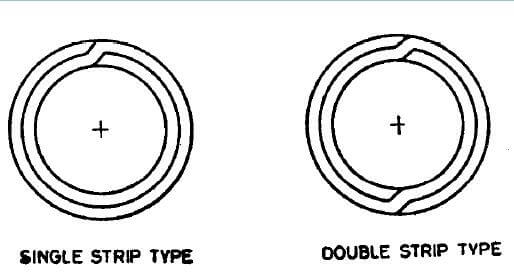
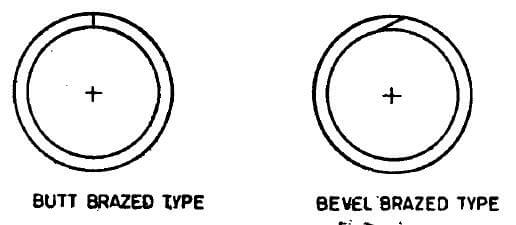
4. KİMYASAL GEREKLİLİKLER
4.1 Çelik, IS: 228’in ilgili bölümlerine göre analiz edildiğinde aşağıdaki gerekliliklere uygun olmalıdır:
| Element | Yüzde, Maksimum |
| Karbon | 0,10 |
| Manganez | 0,50 |
| Fosfor | 0,035 |
| Kükürt | 0,035 |
4.2 Her ısıtma işlemi, çelik üreticisi tarafından 4.1’de belirtilen elementlerin yüzdeliklerini tespit etmek üzere analiz edilmelidir. Böylece belirlenen kimyasal bileşim, çelik alıcısına veya temsilcisine bildirilmeli ve belirtilen gerekliliklere uygun olmalıdır.
5. MEKANİK GEREKLİLİKLER
5.1 Çekme Testi – Deney parçaları, boruların uçlarından (soğuk işlemden önce) alınarak IS : 1894-19727’e uygun olarak test edilmeli ve aşağıdaki gerekliliklere uygun olmalıdır:
| Çekme Dayanımı | 290 N/mm2, min |
| Akma Dayanımı | N/mm2, min |
| 65 mm ölçüm uzunluğunda Uzama | N/mm2, min |
5.2 Düzleştirme Testi – Test, IS : 2328-1963’e göre yapılmalıdır. Seçilen her borunun bir ucundan kesilen en az 65 mm uzunluğundaki halka, soğukken iki paralel düz yüzey arasında iç duvarlar temas edene kadar herhangi bir çatlak veya kusur göstermeden düzeltilmelidir. Sınıf 2 borular için dikiş, düzleştirilirken maksimum deformasyona maruz kalacak şekilde konumlandırılmalıdır.
5.3 Genleşme Testi – IS : 2335-19635’e göre gerçekleştirilmelidir. Yaklaşık 50 mm uzunluğundaki boru parçası, dış çapı genişletilen uçta yüzde 20 artana kadar, 30° açılı konik mandal veya koni üzerinde çatlamadan veya başka kusurlar göstermeden genişlemeye dayanmalıdır. Genleşme testinden önce borular düz kesilmeli, kenarları taçlandırılıp törpülenmelidir. Genleşme testi sırasında boru ve koni eşmerkezli kalmalıdır.
5.4 Bükme Testi – Test, IS : 2329-1963* uyarınca yapılmalıdır. Test için seçilen boru, dikiş hattı bükme düzlemine 90° açıyla olacak şekilde silindirik bir kalıp etrafında 360° bükülmeden dayanmalıdır. Kalıpın çapı, borunun dış çapının altı katı olmalıdır. Deney parçası, bu teste kink oluşmadan, çatlamadan veya başka kusurlar geliştirmeden dayanmalıdır.
5.5 Bükme Kesme Testi – Eğer elle saç tokası şeklinde bükülen kesilmiş boru parçası (dikiş iç tarafta), bükme yarıçapında eksenine dik yönde ters büküldüğünde kırılıyorsa, borunun duvarları ayrılmamalı ve dikiş de çatlamamalıdır.
5.6 Hasarsız Muayene – Borular, üretim sırasında hasarsız muayene ile lehim ve yüzey kusurları açısından yüzde yüz kontrol edilmelidir (bkz. IS : 4853-19687 ve IS : 7343-1974).
6. HİDROLİK TEST
6.1 Her boru, aşağıdaki denklemle hesaplanan basınç altında 5 saniye boyunca herhangi bir başarısızlık belirtisi göstermeden hidrolik teste dayanabilmelidir:
P=2St/D
burada
P = hidrolik basınç N/mm2;
S = malzemenin dayanım gerilimi, yani;
Sınıf I için 110 N/mm²
Sınıf II için 45 N/mm²;
t = borunun wall kalınlığı mm cinsinden; ve
D = borunun dış çapı mm cinsinden.
7. İÇ YÜZEY TEMİZLİĞİ
7.1 Alıcı tarafından belirtildiğinde, soğutma kondenserleri gibi bazı kullanımlar için borular, aşağıdaki iç temizlik gerekliliklerine uygun olmalıdır.
7.1.1 Bir boru parçası, içten yeniden damıtılmış kloroform veya yeniden damıtılmış trikloroetilen ile yıkanırken, çözücünün buharlaştırılması sonucunda geriye kalan tortu, 0,194 g/m* iç yüzeyden fazla olmamalıdır. Testi gerçekleştirmek için, borunun içinden 100 ml çözücü dökülür ve toplanır. Test edilen borunun toplam uzunluğu en az 12,2 m olmalıdır; ancak bu toplam uzunluk, birkaç ayrı parça üzerinde ardışık olarak aynı çözücüyü dökerek elde edilebilir. Çözücüyi bir buhar banyosunda veya sıcak su banyosunda buharlaştırın ve buharlar tamamen uzaklaşana kadar 110°C’de kurutun.
7.2 Nakliye, taşıma ve depolama sırasında bu temizlik düzeyini korumak için alıcı, üreticiden boru uçlarını kapaklar veya kapatıcılarla mühürlemesini isteyebilir.
8. BOYUT TOLERANSLARI
8.1 Borular, aşağıda belirtilen boyut sapmalarına uygun olmalıdır:
| Dış Çap | |
| 4,8 mm’nin altında | ±0,05 mm |
| 4,8 mm’den 95 mm dahil | ±0,08 mm |
| 9,5 mm’den 15,9 mm dahil | ±0,10 mm |
| Duvar Kalınlığı | |
| 0,50 mm’den 0,76 mm dahil | ±0,08 mm |
| 0,76 mm’den 1,25 mm dahil | ±0,09 mm |
| Uzunluk | |
| 0,5 m’ye kadar (dahil) | ±0,75 mm |
| 0,5 m’den 1,0 m’ye kadar (dahil) | ±1,5 mm |
| 1,0 m’den 2,0 m’ye kadar (dahil) | ±3,0 mm |
| 2,0 m’den 3,0 m’ye kadar (dahil) | ±6,0 mm |
| 3,0 m’den büyük | +25,0 mm -0,0 mm |
9. İŞÇİLİK
9.1 Bitmiş borular, hem içeride hem de dışarıda temiz, pürüzsüz ve yuvarlak olmalı, pas, kireç ve işleme ile kullanım özelliklerini bozan kusurlardan arındırılmış olmalıdır. Bitmiş borular makul derecede düz olmalıdır.
10. EK GEREKLILIKLER
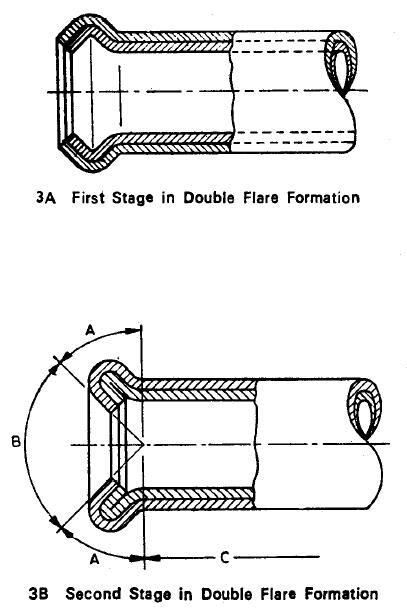
10.1 Flare Testi – Sınıf 1 borular, Tablo 1 ve Tablo 2’de gösterilen ölçülerde çift flare yapılmasına dayanmalıdır. Çift flare işlemi, kare ve kenarları temizlenmiş boru uçlarında, elle kullanılan bir alet veya motorlu pres kullanılarak iki aşamada yapılır. İlk aşamada bir alet şişirme yapar (Şekil 3A’ya bakınız), ikinci aşamada ise başka bir alet nihai şekli verir (Şekil 3B’ye bakınız). Borular, flare’in ana çapında duvardan çatlamamalıdır. Borunun flare uç kısmındaki dış katman birleşmesinde ayrılma sadece A bölgesinde (Şekil 3’e bakınız) kabul edilebilir. Bu ayrılma en fazla 3,0 mm uzunluğa sahip olmalı ve yalnızca dış kalınlıkla sınırlı olmalıdır. Aşağıdaki bölgelerde seam ayrılması izin verilmez:
a) B Bölgesi (flare oturacağı, 90° açı içindeki yüzey olarak tanımlanır): konik yüzey pürüzsüz olmalı ve montaj sonrası sızıntıya yol açabilecek çatlak veya diğer düzensizliklerden arındırılmalıdır.
b) C Bölgesi (flare tarafından çatlatılan çift kalınlığın ötesindeki yüzey).
| NOMİNAL DIŞ ÇAP | Çift Flare Çapı, B1 | Sıkıştırma Uzunluğu C1, Min | Duvar Kalınlığı D1, Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
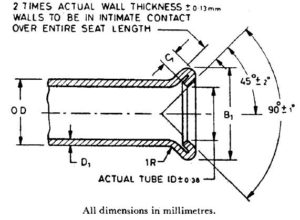
| NOMİNAL DIŞ ÇAP | Çift Flare Çapı, B1 | Sıkıştırma Uzunluğu C1, Min | Duvar Kalınlığı D1, Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
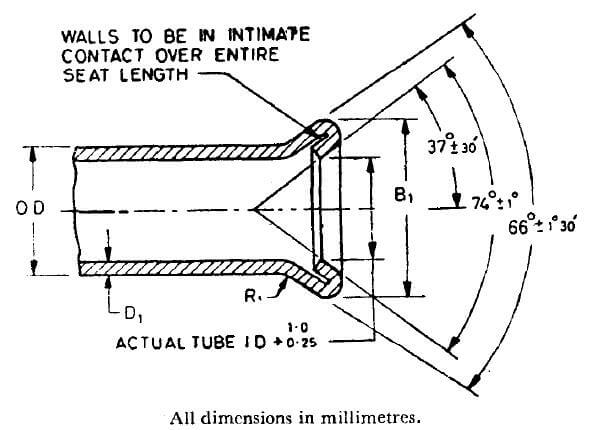
10.2 Dış Kaplama – Boruların dış yüzeyi, alıcı tarafından belirlenen şekilde sıcak daldırma kurşun-estan kaplaması veya elektrolitik çinko kaplamaya sahip olmalıdır. Kaplamanın ağırlığı ve diğer gereklilikleri, üretici ile alıcı arasında mutabık kalınmalıdır.
10.3 Uç İşlemi – Alıcı tarafından belirtildiğinde, bitmiş borular törpüsüz, pürüzsüz uçlara sahip olmalıdır.
11. MARKALAMA
11.1 Boruların gönderildiği demetler veya kutulara güvenli şekilde tutturulan etiket veya levhada aşağıdaki bilgiler yer almalıdır:
a) Üreticinin adı veya ticari markası,
b) Boyut ve
c) Boru sınıfı.
11.1.1 Borular ayrıca ISI Sertifikasyon Markası ile de işaretleme edilebilir.
NOT – ISI Sertifikasyon Markasının kullanımı, Indian Standards Institution (Sertifikasyon Markaları) Yasası ve bu yasa kapsamında çıkarılan Kurallar ve Yönetmeliklerle düzenlenmektedir. Bir Hindistan Standardı kapsamındaki ürünler üzerindeki ISI markası, söz konusu standardın gerekliliklerine uygun olarak, ISI tarafından tasarlanıp denetlenen ve üretici tarafından uygulanan belirli bir denetim, test ve kalite kontrol sistemi çerçevesinde üretildiklerine dair güvence sunar. ISI işaretli ürünler ayrıca, ek bir güvenlik önlemi olarak ISI tarafından sürekli olarak o standartla uygunluk açısından kontrol edilmektedir. ISI Sertifikasyon Markasını kullanma lisansının üreticiler veya işleyicilere hangi koşullarda verilebileceğine ilişkin detaylar, Indian Standards Institution’dan alınabilir.
12. ALICININ SAĞLAYACAĞI BİLGİLER
12.1 Alıcı, talep veya siparişinde aşağıdakileri belirtmelidir:
a) Boyut (boruların dış çapı, duvar kalınlığı ve uzunluğu);
b) İstenen boru sınıfı;
c) Gerektiğinde iç yüzey temizliği;
d) Gerektiğinde dış kaplama; ve
e) Varsa özel gereklilikler.