0. ПРЕДИСЛОВИЕ
0.1 Настоящий Индийский стандарт был принят Институтом индийских стандартов 15 июля 1976 года после утверждения проекта, подготовленного Секционным комитетом по стальным трубам, трубопроводам и фитингам, Советом Отдела конструкционных материалов и металлов.
0.2 Давно ощущалась необходимость в меднорефлюксных стальных трубах, используемых, в частности, в автомобильной, холодильной и печной промышленности для топливных магистралей, тормозных систем, маслопроводов, а также в устройствах отопления и охлаждения. Ожидается, что данный стандарт обеспечит необходимые рекомендации для промышленности и пользователей.
0.3 При разработке данного стандарта использовались материалы ASTM: A 254-1970 «Спецификация на меднорефлюксные стальные трубы», опубликованные Американским обществом по испытаниям и материалам.
0.4 Для определения соответствия конкретному требованию настоящего стандарта окончательное значение, полученное при испытании или анализе, должно быть округлено в соответствии с ИС: 2-1960*. Количество значащих цифр в округлённом значении должно совпадать с количеством цифр в указанном значении в данном стандарте.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
1.1 Настоящий стандарт распространяется на два класса меднорефлюксных стальных труб, предназначенных для общетехнического применения, особенно в автомобильной, холодильной и печной промышленности — для топливных магистралей, тормозных систем, маслопроводов, а также для устройств отопления и охлаждения и т. п.
2. ПОСТАВКА МАТЕРИАЛА 2.1 Общие требования к поставке меднорефлюксных стальных труб должны соответствовать ИС: 1387-1967.
3. ИЗГОТОВЛЕНИЕ
3.1 Сталь должна быть алюминизированной, кипящей или закрытой и изготавливаться методом открытой печи, электроплавки, основного кислородного процесса либо их комбинацией.
3.2 Трубопровод должен изготавливаться путём сворачивания ленты из электролитически медненой стали в виде труб и последующей пайки в восстановительной атмосфере.
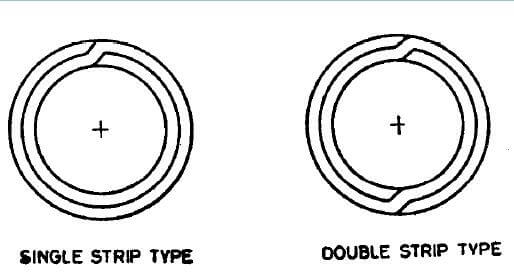
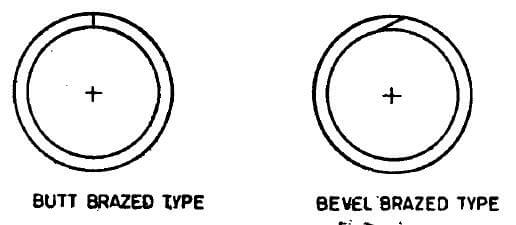
3.3 Паяные трубы класса 1 должны быть изготовлены согласно рис. 1.
3.4 Паяные трубы класса 2 должны быть изготовлены согласно рис. 2.
4. ХИМИЧЕСКИЕ ТРЕБОВАНИЯ
4.1 Сталь, проанализированная в соответствии с соответствующими разделами ИС: 228, должна соответствовать следующим требованиям:
| Элемент | %, макс. |
| Углерод | 0,10 |
| Марганец | 0,50 |
| Фосфор | 0,035 |
| Сера | 0,035 |
4.2 Каждая плавка должна быть проанализирована производителем стали для определения содержания элементов, указанных в п. 4.1. Полученные химические составы должны быть сообщены покупателю стали или его представителю и соответствовать установленным требованиям.
5. МЕХАНИЧЕСКИЕ ТРЕБОВАНИЯ
5.1 Испытание на растяжение — образцы должны браться с концов труб (до холодной деформации) и испытываться в соответствии с ИС: 1894-1972, при этом они должны удовлетворять следующим требованиям:
| Предел прочности при растяжении | 290 Н/мм2, мин. |
| Предел текучести | Н/мм2, мин. |
| Относительное удлинение при базовой длине 65 мм | Н/мм2, мин. |
5.2 Испытание на сплющивание — испытание проводится в соответствии с ИС: 2328-1963. Кольцо длиной не менее 65 мм, вырезанное с одного конца каждой выбранной трубы, должно быть сплющено между двумя параллельными плоскостями без образования трещин или дефектов до соприкосновения внутренних стенок. В случае труб класса 2 шов должен располагаться так, чтобы подвергнуться максимальной деформации при сплющивании.
5.3 Испытание на расширение — проводится в соответствии с ИС: 2335-1963. Участок трубы длиной около 50 мм должен выдерживать расширение на конусообразном оправке с углом при вершине 30° до увеличения внешнего диаметра на 20% без образования трещин или других дефектов. Перед испытанием трубы должны быть обрезаны, торцы закруглены и зачищены. Во время испытания труба и конус должны оставаться соосными.
5.4 Испытание на изгиб — проводится в соответствии с ИС: 2329-1963. Выбранная для испытания труба должна выдерживать изгиб вокруг цилиндрического оправки на 360°, при этом линия стыка должна находиться под углом 90° к плоскости изгиба. Диаметр оправки должен быть равен шестикратному значению внешнего диаметра. Образец должен выдержать испытание без заломов, трещин или других дефектов.
5.5 Испытание на изгиб с продольным сдвигом — если отрезок трубы согнут вручную в форме скрепки (шов находится на внутренней стороне), то при обратном изгибе радиусом изгиба в направлении, перпендикулярном оси изгиба, стенки трубы не должны расходиться, а шов — растрескиваться.
5.6 Неразрушающий контроль — трубы должны подвергаться 100%-му неразрушающему контролю на наличие дефектов пайки и поверхности в процессе производства (см. ИС: 4853-1968 и ИС: 7343-1974).
6. ГИДРАВЛИЧЕСКОЕ ИСПЫТАНИЕ
6.1 Каждая труба должна выдерживать гидравлическое испытание в течение 5 секунд без каких-либо признаков разрушения при давлении, рассчитываемом по следующей формуле:
P=2St/D
где
P = гидравлическое давление в Н/мм2;
S = допустимое напряжение материала, а именно;
110 Н/мм2 для класса I
45 Н/мм2 для класса II;
t = толщина стенки трубы в мм; и
D = внешний диаметр трубы в мм.
7. ЧИСТОТА ВНУТРЕННЕЙ ПОВЕРХНОСТИ
7.1 При указании покупателем трубы для определённых применений, таких как конденсаторы холодильных установок, должны соответствовать следующим требованиям по внутренней чистоте.
7.1.1 При промывке участка трубы изнутри перегнанным хлороформом или перегнанным трихлорэтиленом остаток, остающийся после испарения растворителя, не должен превышать 0,194 г/м* внутренней поверхности. Для проведения испытания залейте в трубу 100 мл растворителя и соберите его. Общая длина испытуемой трубы должна быть не менее 12,2 м, при этом эта общая длина может быть получена путём промывки нескольких отдельных участков и последовательного пропускания одного и того же растворителя через каждый из них. Испарите растворитель на паровой бане или водяной бане и высушите при температуре 110°C до полного удаления паров.
7.2 Для поддержания данного уровня чистоты при транспортировке, обработке и хранении покупатель может потребовать от производителя герметизации концов труб заглушками или крышками.
8. ДОПУСКИ НА РАЗМЕРЫ
8.1 Трубы должны соответствовать допустимым отклонениям по размерам, указанным ниже:
| Наружный диаметр | |
| До 4,8 мм | ±0,05 мм |
| От 4,8 мм до 95 мм включительно | ±0,08 мм |
| Свыше 9,5 мм до 15,9 мм включительно | ±0,10 мм |
| Толщина стенки | |
| От 0,50 мм до 0,76 мм включительно | ±0,08 мм |
| Свыше 0,76 мм до 1,25 мм включительно | ±0,09 мм |
| Длина | |
| До 0,5 м включительно | ±0,75 мм |
| Свыше 0,5 м до 1,0 м включительно | ±1,5 мм |
| Свыше 1,0 м до 2,0 м включительно | ±3,0 мм |
| Свыше 2,0 м до 3,0 м включительно | ±6,0 мм |
| Свыше 3,0 м | +25,0 мм -0,0 мм |
9. КАЧЕСТВО ИЗГОТОВЛЕНИЯ
9.1 Готовые трубы должны быть чистыми, гладкими и круглыми как внутри, так и снаружи, а также свободными от ржавчины, окалины и дефектов, ухудшающих обработку и эксплуатационные свойства. Готовые трубы должны быть достаточно прямыми.
10. ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ
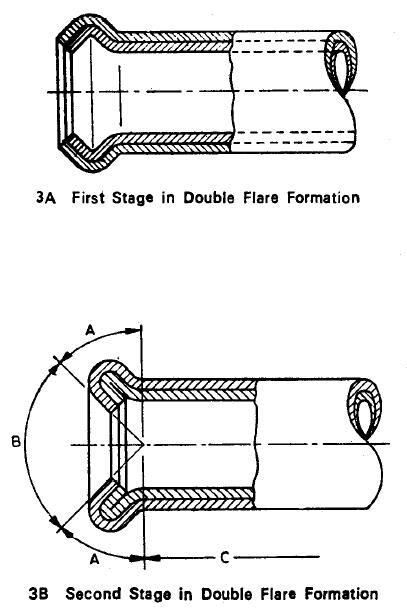
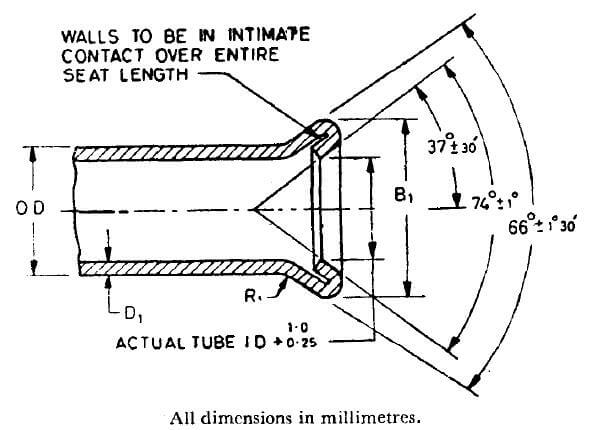
10.1 Испытание на развёртывание — трубы класса 1 должны выдерживать двойное развёртывание до размеров, указанных в таблицах 1 и 2. Двойное развёртывание должно выполняться на квадратных, зачищенных торцах труб с помощью ручного инструмента или механического пресса в два этапа. На первом этапе инструмент формирует утолщение (см. рис. 3A), а на втором этапе другой инструмент придаёт окончательную форму (см. рис. 3B).
Трубы не должны разрываться по стенке в месте наибольшего диаметра развёртки. Разделение внешнего стыка допускается только на развёрнутом конце трубы в области A (см. рис. 3). Эта развязка не должна превышать 3,0 мм по длине и должна ограничиваться только внешней толщиной. Разделение шва не допускается в следующих областях:
a) Область B (основание развёртки, определяемое как поверхность внутри угла 90°): коническая поверхность должна быть гладкой и свободной от трещин и других неровностей, которые могут вызвать утечки после сборки.
b) Область C (поверхность за пределами длины двойной толщины, деформированной при развёртывании).
| НАМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДИАМЕТР ДВОЙНОЙ РАЗВЁРТКИ, B1 | МИН. ДЛИНА СВЕРТЫВАНИЯ C1 | МАКС. ТОЛЩИНА СТЕНКИ D1 | |
| Макс. | Мин. | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
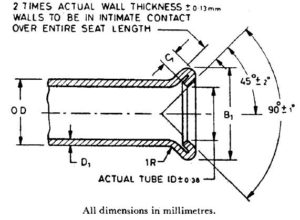
| НАМИНАЛЬНЫЙ НАРУЖНЫЙ ДИАМЕТР | ДИАМЕТР ДВОЙНОЙ РАЗВЁРТКИ, B1 | МИН. ДЛИНА СВЕРТЫВАНИЯ C1 | МАКС. ТОЛЩИНА СТЕНКИ D1 | |
| Макс. | Мин. | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Внешнее покрытие — наружная поверхность труб должна иметь покрытие из горячеоцинкованного свинцово-оловянного сплава или гальванического цинкового покрытия в соответствии с требованиями покупателя. Масса и другие характеристики покрытия согласовываются между производителем и покупателем.
10.3 Отделка торцов — при указании покупателем готовые трубы должны иметь гладкие торцы без заусенцев.
11. МАРКИРОВКА
11.1 Следующая информация должна быть нанесена на бирку или этикетку, надёжно закреплённую на связках или коробках, в которых отправляются трубы:
a) Название или товарный знак производителя,
b) Размер, и
c) Класс труб.
11.1.1 Трубы также могут быть маркированы знаком сертификации ISI.
ПРИМЕЧАНИЕ — Использование знака сертификации ISI регулируется положениями Закона Индийского института стандартов (знаки сертификации) и правилами и нормами, принятыми в соответствии с ним. Знак ISI на продукции, соответствующей индийскому стандарту, подтверждает, что она произведена в соответствии с требованиями этого стандарта в рамках чётко определённой системы контроля, испытаний и управления качеством, разработанной и контролируемой Индийским институтом стандартов и реализуемой производителем. Продукция со знаком ISI также постоянно проверяется Индийским институтом стандартов на соответствие этому стандарту в качестве дополнительной гарантии. Подробности условий, при которых лицензия на использование знака сертификации ISI может быть предоставлена производителям или переработчикам, можно получить в Индийском институте стандартов.
12. ИНФОРМАЦИЯ, КОТОРАЯ ДОЛЖНА БЫТЬ ПРЕДОСТАВЛЕНА ПОКУПАТЕЛЕМ
12.1 Покупатель должен указать в своём запросе или заказе:
a) размер (наружный диаметр, толщину стенки и длину труб);
b) требуемый класс труб;
c) уровень чистоты внутренней поверхности, если требуется;
d) внешнее покрытие, если требуется; и
e) особые требования, если они есть.