1 Escopo
Estas especificações abrangem dois tipos de tubos de aço adequados para aplicações automotivas. Existem requisitos para o metal base, os materiais de revestimento opcionais e os tubos revestidos. Esses requisitos são aplicáveis ao produto que sai das tubulações e das linhas de aplicação do revestimento, que às vezes são instalações separadas. Este tubo é utilizado na produção de peças e conjuntos personalizados. Recomenda-se que essas peças e conjuntos sejam validados quanto à performance contra corrosão, condutividade e continuidade, resistência, aparência e outras propriedades críticas específicas da aplicação em questão.
1.1 GM123M.
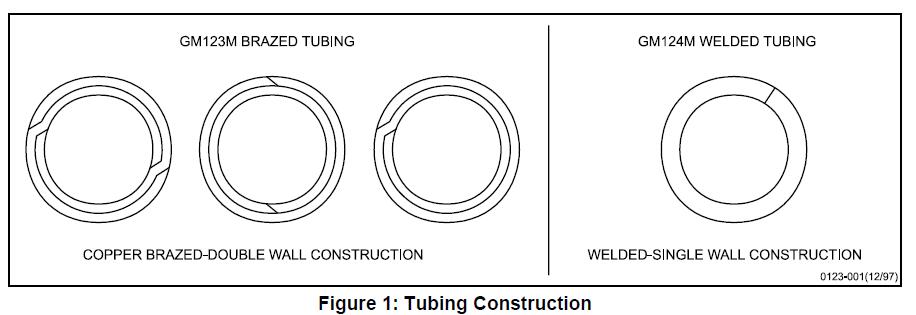
Abrange tubos de construção de parede dupla, nos quais as duas paredes e as juntas são soldadas com cobre em atmosfera redutora, produzindo tubos adequados para linhas hidráulicas. Não deve ser usado em linhas de combustível, pois o cobre residual pode contribuir para a formação de gases ácidos. Veja a Figura 1.
1.2 GM124M.Abrange tubos de construção de parede única, nos quais a junta é soldada por resistência elétrica. É recomendado para linhas de combustível, linhas de direção hidráulica, linhas de resfriador de óleo da transmissão, linhas de óleo lubrificante, linhas de vácuo, etc. Veja a Figura 1.
1.3 Código de Designação do Tubo.
Recomenda-se que os códigos do parágrafo 3.1 sejam utilizados em desenhos e pedidos de compra para designar o tipo de tubo, diâmetro externo, espessura da parede, acabamento no estado de fabricação e o revestimento do diâmetro interno (ID).
1.4 Aplicação Típica.
O GM123M é tipicamente usado em linhas de freio hidráulico, enquanto o GM124M é tipicamente usado em linhas de combustível, linhas de direção hidráulica, linhas de resfriador de óleo da transmissão, linhas de óleo lubrificante, linhas de vácuo, etc.
2 Referências
Observação: Apenas as normas mais recentes aprovadas são aplicáveis, salvo indicação em contrário.
2.1 Normas/Especificações Externas.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normas/Especificações GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referências Adicionais.
Informações sobre combustíveis GMPT podem ser obtidas entrando em contato com o Departamento de Engenharia de Materiais da GM Powertrain.
• GMPT-6-006 TF2 gasolina
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Gasolina Oxidada
• GMPT-6-023 E85 Baixo pHe
3 Requisitos
3.1 Requisitos Gerais.
O material básico do tubo deve ser aço 1006, 1008 ou 1010 laminado a frio conforme SAE J403. O material de brasagem deve ser cobre ou liga de cobre conforme especificado em SAE J463, Liga de Cobre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primeiro item entre parênteses, B ou W.
B = Brasado, W = Soldado
‘II’ = Diâmetro externo do tubo brasado ou soldado (mm)
‘III’ = Espessura da parede (mm)
‘IV’ = Processo de Fabricação (*)
‘V’ = Automotivo
‘VI’ = Revestimento do Diâmetro Interno(**)
(*) Abreviações de Processo:
A = Recozido
P = Padrão
U = Não recozido (soldado)
G = Revestimento Metálico de Zinco-Alumínio-Liga
F = Fuso de Cobre
E = Revestimento de Pintura de Proteção Estendida contra Corrosão
N = Nylon 11 ou 12 Extrudido
C = Chapa de Cobre – A espessura padrão da chapa de cobre é de no mínimo 0,009 mm. Se for necessária outra espessura, deve-se usar um número(s) imediatamente após a letra C, por exemplo, C13 indica no mínimo 0,013 mm.
(**) Abreviações do Diâmetro Interno
Em branco = Padrão
P = Padrão
Ni = Niquelagem
Exemplo:
GM124M (W/6.00/0.7/AGE/V/Ni) – indica tubo soldado de parede única, 6 mm de diâmetro externo, 0,7 mm de espessura da parede, tubo recozido, protegido contra corrosão com um revestimento base de zinco-alumínio-liga seguido de uma camada superior de pintura, aprovado para uso automotivo, com diâmetro interno niquelado.
3.2 Propriedades Mecânicas.
Os seguintes requisitos aplicam-se apenas aos tipos mais comuns de tubos de aço; isto é, soldados-recozidos e brasados-no estado de fabricação. As propriedades de outras classes de tubos, como tubos mecânicos soldados ou tubos endurecidos pelo trabalho, devem ser especificadas mediante acordo especial entre fornecedor e comprador.
3.2.1 Ensaios de tração devem ser realizados no tubo acabado de acordo com os métodos de ensaio de tubos descritos em ASTM E8. As propriedades de tração devem seguir SAE J526 para tubos soldados e SAE J527 para tubos brasados.
3.2.2 Os tubos devem ser capazes de ser expandidos sobre um mandril cônico com inclinação de 1 em 10 até que o diâmetro externo na extremidade expandida aumente 20% sem apresentar trincas ou defeitos (ASTM A254, Parágrafo 6.3). Antes do ensaio de expansão, os tubos devem ser cortados em ângulo reto, com bordas arredondadas e rebarbados. Devem ser mantidos firmemente e perpendicularmente na matriz, e o punção deve ser guiado ao longo do eixo do tubo.
3.2.3 Salvo especificação em contrário, os tubos devem suportar a seguinte pressão hidráulica estática interna:
• Até 10,0 mm de diâmetro externo………………..35 MPa
• Acima de 10,0 até 16,0 mm de diâmetro externo…….15 MPa
Observação: O trabalho a frio subsequente no tubo (enrolamento, endireitamento, curvatura, estiramento, etc.) aumentará a resistência e a dureza do tubo. Resistência e dureza consideravelmente maiores para aplicações específicas podem ser obtidas por trabalho a frio ou têmpera superficial do tubo.
3.3 Dimensões.
Os tubos devem estar em conformidade com as dimensões e tolerâncias especificadas pelo comprador.
3.3.1 Tubos Soldados.
O diâmetro nominal e a espessura da parede devem estar em conformidade com os listados em SAE J526. O diâmetro externo máximo para o revestimento de zinco-alumínio-liga mais nylon 11 ou 12, GN, pode ser encontrado na Tabela 2.
3.3.1.1 Cordão de Solda com Revestimento de Níquel no DI.
Para garantir o bom fluxo do níquel na solda, é importante que o cordão de solda tenha um perfil transversal suave e dimensões mínimas do cordão. Reportar a dimensão da altura do cordão (A altura típica do cordão deve ser de 0,15 mm ou menos. Continuar monitorando a altura do cordão até que seja estabelecida uma exigência máxima de altura do cordão).
Exemplos típicos de perfis de cordão bons versus indesejáveis são mostrados abaixo na Figura 2.

3.3.2 Tubos Brasados.
O diâmetro nominal e a espessura da parede devem estar em conformidade com os listados em SAE J527. O diâmetro externo máximo para o revestimento de zinco-alumínio-liga mais nylon 11 ou 12, GN, pode ser encontrado na Tabela 2.
3.3.3 Extremidades Abauladas.
3.3.3.1 Abaulamentos do tipo SAE devem estar em conformidade com as dimensões e tolerâncias mostradas em SAE J533.
3.3.3.2 Abaulamentos do tipo ISO devem estar em conformidade com as dimensões e tolerâncias mostradas em SAE J1290.
3.3.3.3 EXTREMIDADES ABULADAS. No caso do GM123M (abaulamento invertido), as extremidades abauladas dos tubos devem estar de acordo com os Requisitos Suplementares na seção S1 de ASTM A254.
3.4 Acabamentos.
Os acabamentos nas partes interna e externa dos tubos devem estar de acordo com o acabamento especificado, conforme mostrado na Tabela 1.
Tabela 1: Códigos e Requisitos de Acabamento Externo
| Acabamento | Código do Acabamento | Descrição e Requisitos de Material |
| Liso | P | Sem revestimento; apenas o metal base (aço 1006, 1008 ou 1010 conforme SAE J403) |
| Liga de Zinco-Alumínio | G | Revestimento por imersão a quente em liga de zinco-alumínio. Composição Química: 5% alumínio-balanciador de zinco conforme ASTM B750 Massa do revestimento: 50 g/m2 conforme ASTM A875, Seção 8. A espessura deve ser de no mínimo três micrômetros em qualquer ponto do tubo conforme Apêndice A. |
| Liga de Zinco-Alumínio – Proteção Corrosiva Prolongada | GE | Liga de zinco-alumínio conforme descrito acima, seguida de um processo de pré-tratamento aprovado e um revestimento epóxi rico em alumínio aprovado. Medições de Espessura: A tinta epóxi rica em alumínio do acabamento GE deve ter uma espessura mínima de três micrômetros em qualquer ponto do tubo, conforme os procedimentos do Apêndice A. A espessura real dos revestimentos no acabamento GE deve ser monitorada circunferencial e longitudinalmente para cada linha de tubos. Um plano de amostragem deve ser referenciado no plano de controle. |
| Chapeamento em Cobre | C | Tubos eletrochapeados |
| Liga de Zinco-Alumínio – Nylon 11 ou 12 Extrudido | GN | Liga de zinco-alumínio conforme descrito acima, seguida de uma camada superior de Nylon 11 ou 12. Aparência: A camada superior deve ser uniforme na cor e livre de descontinuidades como linhas de fluxo, pinholes, crateras ou rugosidade anormal. A camada superior deve ser preta, salvo especificação contrária na peça de engenharia. Espessura da Película: A camada superior de Nylon 11 ou 12 deve ter uma espessura mínima de 150 μm quando testada por exame microscópico conforme Apêndice A. A espessura máxima do revestimento deve ser controlada pelo OD máximo (Tabela 2). A espessura real dos revestimentos no acabamento GN deve ser monitorada circunferencial e longitudinalmente para cada linha de tubos. Um plano de amostragem deve ser referenciado no plano de controle. |
| Outros | Z | A definir |
Observação: O revestimento superior GN não deve ser usado em aplicações de linha de combustível líquido até que seja concedida a aprovação completa do material para essas aplicações.
Tabela 2: OD Máximo para Revestimento GN
| Tamanho do Tubo, Nominal (mm) | OD Máximo do Tubo Revestido (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Resistência Ambiental (GE, GN e Ni).
3.5.1 Teste de Névoa Salina (GM4298P).
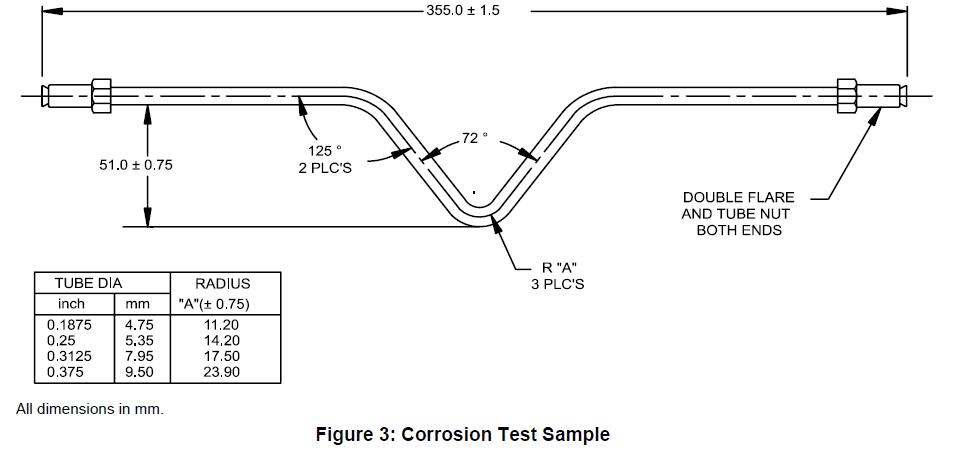
Os tubos revestidos devem ser submetidos aos seguintes testes de corrosão e métodos de avaliação. Todos os testes de corrosão devem ser realizados em peças fabricadas ou na amostra de teste da Figura 3. As amostras de teste descritas na Figura 3 devem ser alinhadas na câmara de teste com o cotovelo formado voltado para baixo, mas sem entrar em contato com o suporte de teste, exceto quando indicado. As peças fabricadas devem ser alinhadas na câmara de teste conforme acordado entre a instalação de teste e a autoridade revisora. A frequência de execução de todos os testes de corrosão deve ser documentada no plano de controle.
Observação: Contaminantes superficiais podem causar manchas em um teste de corrosão. Manchas na ausência de corrosão não devem ser registradas como falha de corrosão.
3.5.1.1 Liga de Zinco-Alumínio – Proteção Corrosiva Prolongada (GE).
O tubo com proteção corrosiva prolongada GE deve resistir a 1000 h de exposição à névoa salina conforme GM4298P, sem mais de 1,5 mm de creepback (ver GM9102P) nas marcações longitudinais e sem perda de adesão após a exposição ao GM4298P e secagem por ar comprimido.
3.5.1.2 Liga de Zinco-Alumínio – Nylon 11 ou 12 Extrudido (GN) Resistência a Chip a Baixa Temperatura mais Névoa Salina (GM9508P, GM4298P).
Submeta as amostras de tubos formados (ver Figura 3) ao teste de resistência a chip, GM9508P, Método B, cinco vezes cada. Os tubos devem ser colocados no gravelômetro de modo que o plano criado pela curva fique paralelo ao painel. Dentro de 24 h após a exposição ao gravelômetro, coloque as amostras na névoa salina conforme ASTM B117 ou GM4298P.
Os tubos não devem apresentar corrosão do metal base que se estenda por mais de 1 mm a partir da área impactada pelo gravelômetro após 2000 h. As áreas não impactadas pelo gravelômetro devem estar livres de ferrugem após 2000 h.
3.5.2 Teste de Umidade (GM4465P, GM9071P).
Os tubos com proteção corrosiva prolongada (GE) devem ser submetidos a 96 h de teste de umidade conforme GM4465P. Imediatamente após o teste de umidade, os tubos devem ser enxugados e submetidos ao teste de adesão da fita conforme GM9071P, exceto que uma marcação linear deve ser feita longitudinalmente no tubo. Deve haver pelo menos 99% de adesão.
3.5.3 Teste de Umidade para Chapeamento em Níquel (Ni) (GM4465P, GM9071P).
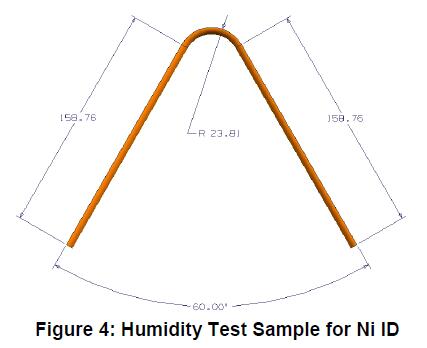
O revestimento ID chapeado em níquel deve ser exposto ao seguinte teste de umidade utilizando amostras retas de 100 mm e nas amostras de teste mostradas na Figura 4. Três amostras de teste de cada configuração devem ser seccionadas longitudinalmente, expondo as superfícies internas do tubo. As bordas cortadas das amostras devem ser suficientemente protegidas para evitar vazamento de ferrugem. As amostras devem ser colocadas na câmara de teste com as superfícies internas voltadas para cima. As amostras retas devem ser posicionadas aproximadamente a um ângulo de 30° em relação à vertical para permitir o escoamento da umidade. O revestimento de níquel deve resistir a 168 h de exposição à umidade conforme GM4465P, sem ferrugem vermelha fora da zona soldada (afetada pelo calor). Qualquer corrosão
dentro da zona soldada (afetada pelo calor) exigirá a aprovação da Engenharia de Materiais da GM.
3.5.4 Teste de Esfregamento com Solvente (GM9509P).
Os tubos com proteção corrosiva prolongada (GE), quando submetidos ao teste de esfregamento com MEK conforme GM9509P, devem apresentar uma classificação de um ou melhor após 50 duplos esfregamentos. Este teste deve ser realizado em cada lote de produção de tubos e documentado no plano de controle. Um lote de produção deve ser definido nos documentos do sistema de qualidade.
3.5.5 Resistência a Fluidos.
3.5.5.1 Os tubos com proteção corrosiva prolongada (GE) não devem apresentar amolecimento ou defeitos na película quando imersos por 24 h em fluido de freio (GM4653M), gasolina TF2 (GMPT-6-006), Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Gasolina Oxidada (GMPT-6-019) e E85 de baixo pHe (GMPT-6-023). Este teste deve ser realizado com fluido de freio pelo menos uma vez por semana em peças de produção ou amostras conforme a Figura 3 e documentado no plano de controle.
Observação: Informações sobre os combustíveis GMPT podem ser obtidas entrando em contato com a Engenharia de Materiais da GM Powertrain. Os combustíveis devem ser adquiridos de fornecedores aprovados pela GM. Utilize o nível de sufixo mais atualizado para cada combustível, conforme o engenheiro da GM Powertrain.
3.5.5.2 Liga de Zinco-Alumínio – Nylon 11 ou 12 Extrudido (GN).
3.5.5.2.1 Preparação das Amostras.
As amostras devem ter no mínimo 80 mm de comprimento. Faça dois cortes paralelos a 2,4 ± 0,1 mm de distância, longitudinalmente ao tubo, usando uma faca Stanley com lâmina #99E ou equivalente. Os cortes devem atravessar a camada de nylon e o primer até o substrato ao longo de toda a extensão do tubo. Coloque seis amostras por fluido em um recipiente selável. Encha o frasco com o fluido necessário da Tabela 3 de modo que aproximadamente metade de cada amostra fique submersa. Sele o recipiente. Deixe as amostras de molho pelo tempo e temperatura adequados conforme a Tabela 3. Após o tempo de imersão necessário, retire as amostras do fluido e seque-as com uma toalha de papel.
Tabela 3: Resistência a Fluidos
| Fluido | Tempo (h) | Temp (°C) |
| Água destilada | 504 | 23 ± 2 |
| Fluido de freio (GM4653M) | 504 | 60 ± 2 |
| Gasolina oxidada (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Líquido de arrefecimento do motor (GM6277M) | 504 | 23 ± 2 |
| Solvente para limpador de para-brisa (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedimento de separação do revestimento.
Usando a faca utility, faça um corte perpendicular entre os dois cortes paralelos próximo à extremidade da amostra que foi submersa em fluido. Com a ponta da lâmina no corte perpendicular, tente levantar ou descolar a faixa de nylon até que a seção possa ser segurada com um alicate ou equivalente. Descole até que a seção se rompa ou seja removida ao longo de todo o comprimento do tubo. Se a faixa não for completamente removida, repita o procedimento a partir da extremidade exposta ao vapor da amostra.
3.5.5.2.3 Critérios de aceitação.
Não deve haver evidência de qualquer bolha ou delaminação do nylon antes do procedimento de separação do revestimento. Após o procedimento de separação do revestimento, a amostra é considerada aceitável se a faixa de nylon se romper. Caso não se rompa, a faixa deve apresentar falha coesiva do primer. Falha coesiva é definida como evidência visível de que o primer permanece na faixa de nylon e no substrato do tubo.
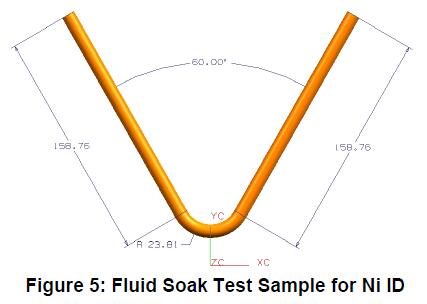
3.5.5.3 Revestimento interno de níquel eletroplacado. Os tubos com revestimento interno de níquel devem ser expostos aos fluidos listados abaixo, utilizando amostras retas de 100 mm e em amostras de teste conforme mostrado na Figura 5. Três amostras de teste de cada configuração devem ser expostas por 504 h a 60°C (90°C para Bio-Diesel e Diesel #2) quando preenchidas até a metade com os seguintes fluidos: Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Gasolina oxidada (GMPT-6-019), Gasolina corrosiva bifásica (GMPT-6-020*) e E85 Low pHe (GMPT-6-023). Após 504 h de imersão, as amostras devem ser seccionadas longitudinalmente e inspecionadas – não é permitida corrosão ou picaduras fora da zona de solda (afetada pelo calor). Qualquer corrosão dentro da zona de solda (afetada pelo calor) exigirá a aprovação do Departamento de Engenharia de Materiais da GM.
Observação: Informações sobre os combustíveis GMPT podem ser obtidas entrando em contato com o Departamento de Engenharia de Materiais da GM Powertrain. Os combustíveis devem ser adquiridos de fornecedores aprovados pela GM. Utilize o nível de sufixo mais atualizado para cada combustível, conforme orientação do engenheiro da GM Powertrain.
3.5.6 Ensaio cíclico de corrosão (GM9505P, Ciclo J ou GM9540P).
3.5.6.1 Tubos com proteção prolongada contra corrosão (GE) devem ser submetidos a um ensaio de desempenho consistindo em amostras de tubos adequadamente formadas (Veja a Figura 3) submetidas a 10 ciclos (20 semanas) do GM9505P Ciclo J ou ao GM9540P, duração D do ensaio. Após os ciclos, os tubos devem passar em um teste de pressão de 14 MPa para tubos até 10,0 mm de diâmetro externo ou 7 MPa para tubos acima de 10 mm de diâmetro externo. Para que este ensaio seja válido, não pode haver corrosão de dentro para fora que cause falha no teste de pressão. Portanto, recomenda-se fixar os acessórios do tubo em um bloco sólido de alumínio, para manter o sistema fechado durante a exposição.
Além disso, vedar os acessórios com cera é aceitável para manter essas peças funcionais durante o teste de pressão.
A frequência mínima aceitável para realizar este ensaio deve ser acordada entre o fornecedor e o Contato do Fornecedor da GM e documentada na submissão trimestral do PPAP.
3.5.6.2 Liga de zinco-alumínio – Nylon 11 ou 12 extrudido (GN).
Corte com faca mais corrosão cíclica GM9505P, Ciclo J, 10 ciclos (20 semanas). Usando tubos retos com acessórios padrão, risque linhas paralelas, com 4 cm de comprimento e 2,4 ± 0,1 mm de distância, próximas ao centro. Dentro de 24 h após o risco, realize a corrosão cíclica conforme GM9505P, Ciclo J, 10 ciclos (20 semanas). Após os ciclos, os tubos devem passar em um teste de pressão de 14 MPa para tubos até 10,0 mm de diâmetro externo ou 7 MPa para tubos acima de 10 mm de diâmetro externo. Para que este ensaio seja válido, não pode haver corrosão de dentro para fora que cause falha no teste de pressão. Portanto, recomenda-se fixar os acessórios do tubo em um bloco sólido de alumínio, para manter o sistema fechado durante a exposição.
Além disso, vedar os acessórios com cera é aceitável para manter essas peças funcionais durante o teste de pressão.
Os resultados devem ser relatados junto à submissão para aprovação da engenharia.
3.6 Forma, tamanho e qualidade.
Os tubos de aço automotivos devem ser comercialmente redondos, lisos e livres de ferrugem e defeitos que prejudiquem o processamento ou a usabilidade. A saliência da junta no diâmetro externo dos tubos pode ser aceita mediante acordo com os compradores individuais. No entanto, isso não deve exceder a tolerância do diâmetro externo e não deve interferir na operação de flangeamento nem na obtenção de juntas de acoplamento estanques. Uma saliência interna é permitida, mas deve estar dentro dos limites das boas práticas de soldagem ou brasagem. Quando comprimentos específicos são especificados, eles devem ser razoavelmente retos, e as extremidades devem estar livres de rebarbas.
3.6.1 Tubos destinados a linhas hidráulicas de freio devem ter limpeza interna conforme um máximo de 0,20 g por metro quadrado de superfície interna, conforme determinado pela ASTM A254, Seção 8 Limpeza da Superfície Interna.
3.6.2 Todos os revestimentos devem resistir às condições normais de formação, manuseio e armazenamento encontradas pelos tubos, sem evidência de lascamento, descamação ou perda de adesão ao metal base. O brunimento longitudinal ou periférico resultante do processamento e manuseio é aceitável.
3.7 Requisitos especiais.
Requisitos especiais relativos a dimensões, acabamentos, propriedades físicas ou aplicações devem ser acordados entre o fornecedor e o comprador.
3.8 Embalagem e marcação.
O material deve ser enviado conforme especificado pelo comprador. Os recipientes devem ser marcados de forma legível com o nome e endereço do fornecedor, número e nome da especificação do material, número do pedido de compra, peso líquido e quaisquer outras informações especificadas pelo comprador.
4 Processo de fabricação
Não aplicável.
5 Regras e regulamentos
5.1 Todos os materiais fornecidos de acordo com esta especificação devem cumprir os requisitos da GMW3001, Regras e Regulamentos para Especificações de Materiais.
5.2 Todos os materiais fornecidos de acordo com esta especificação devem cumprir os requisitos da GMW3059, Substâncias Restritas e Reportáveis para Peças.
6 Fontes Aprovadas
As qualificações de engenharia de uma fonte aprovada são necessárias para esta especificação. Apenas as fontes listadas no Arquivo de Materiais da GM (ou seja, MATSPC) sob este número de especificação foram qualificadas pela engenharia como atendendo aos requisitos desta especificação.
Anexo A – Um Procedimento para Medir a Espessura do Revestimento de Dupla Camada em Tubos de Aço Automotivos
A1 Escopo
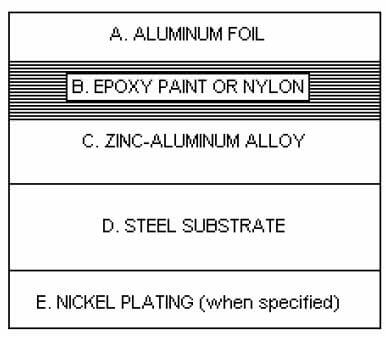
O procedimento é utilizado para determinar a conformidade com uma espessura mínima de revestimento especificada e para estabelecer a correlação com o equipamento usado para monitorar a espessura do revestimento na produção. O sistema de revestimento consiste em um substrato de tubo de aço de baixo carbono com ID nu ou niquelado, e OD de liga de zinco-alumínio seguido por um revestimento epóxi rico em alumínio ou revestimento extrudado de Nylon 11 ou 12. Os acabamentos podem ser encontrados listados em GM123M/GM124M, sob a designação da Tabela 1 (GE), (GN) ou (Ni). O procedimento é utilizado para determinar a conformidade com uma espessura mínima de revestimento especificada e para estabelecer a correlação com o equipamento usado para monitorar a espessura do revestimento na produção. O sistema de revestimento consiste em um substrato de tubo de aço de baixo carbono com ID nu ou niquelado, e OD de liga de zinco-alumínio seguido por um revestimento epóxi rico em alumínio ou revestimento extrudado de Nylon 11 ou 12. Os acabamentos podem ser encontrados listados em GM123M/GM124M, sob a designação da Tabela 1 (GE), (GN) ou (Ni).
A2 Normas Referenciadas
GM123M
GM124M
A3 Equipamento Utilizado
A3.1 Metalógrafo.
A3.2 Equipamento de Polimento Metalúrgico.
A4 Preparação da Amostra
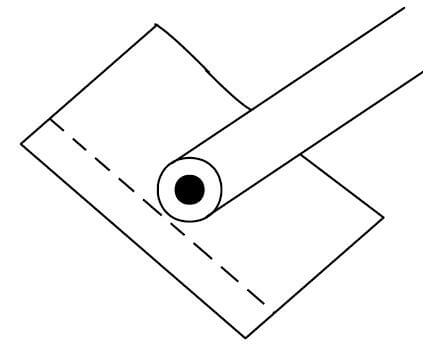
Os tubos devem ser seccionados em vários locais transversais para determinar a conformidade com a espessura mínima do revestimento. As seções devem ser rebarbadas, limpas e secas. Cada seção deve ser envolta separadamente em papel-alumínio, e o papel-alumínio deve então ser moldado à peça com os dedos (Veja a Figura A1) antes da montagem. Apenas uma camada de papel-alumínio é necessária, e o tubo deve ser coberto na sua totalidade, tomando cuidado para não perfurar o papel-alumínio. As dobras e sobreposições excessivas devem ficar acima do plano de polimento. Tenha cuidado ao montar, certificando-se de que cada seção esteja perpendicular ao plano de polimento. As amostras devem ser montadas por compressão com um pó termofixo, como o dialilftalato. A moldagem por compressão também serve para moldar o papel-alumínio firmemente ao contorno do revestimento, proporcionando excelente retenção das bordas e uma interface bem definida. A(s) montagem(ens) deve(m) ser resfriada(s) lentamente até a temperatura ambiente para evitar a separação das bordas.
A5 Procedimento
A5.1 Preparação Metalográfica.
A5.1.1 A seção montada é lixada com uma série de lixas de grão sucessivamente mais fino, começando com grão 180, depois 320 e finalmente 600, com um bom fluxo de água como lubrificante. Todo o lixamento é feito com pressão leve a moderada para minimizar o esmagueamento do revestimento.
A5.1.2 A montagem é lavada entre cada operação de lixamento para remover qualquer um dos meios mais grossos da etapa anterior. Também serve para evitar a contaminação das rodas de lixamento e polimento subsequentes.
A5.1.3 A amostra deve ser girada 90 graus entre cada etapa de lixamento para minimizar a remoção dos revestimentos mais macios e evitar o esmagueamento da interface entre a tinta epóxi ou nylon e o revestimento de zinco-alumínio, e entre o revestimento de zinco-alumínio e o aço.
A5.1.4 Após a última operação de lixamento, lave bem, enxágue com álcool e seque antes da sequência final de polimento.
A5.1.5 O polimento final é realizado usando rodas de pano e compostos de polimento de diamante. A sequência recomendada é seis mícrons, seguida por 3, 1 e 0,25 mícrons. Uma suspensão de alumina de 0,05 mícron pode ser usada como último passo se for desejada uma superfície sem arranhões. No entanto, a alumina é alcalina e pode promover a mancha da camada de zinco, dificultando a medição da espessura do revestimento. Portanto, recomenda-se eliminar esta etapa até que as medições de espessura sejam concluídas.
A5.1.6 A pressão moderada é aplicada apenas o tempo suficiente para remover quaisquer arranhões causados pela etapa anterior. Gire a amostra 90 graus entre cada roda de polimento para garantir que a integridade do revestimento não seja perturbada.
A5.1.7 A amostra é lavada entre cada grau de micra para remover qualquer contaminante da etapa anterior, assim como foi feito na sequência de lixamento. Após a conclusão do polimento, a montagem é lavada com um sabão neutro, enxaguada e secada completamente com metanol.
A5.2 Exame Metalográfico e Medições de Espessura.
A5.2.1 A amostra preparada é visualizada no metalógrafo para garantir que a montagem esteja relativamente livre de arranhões e que as camadas estejam aderidas ao tubo. Cada uma das interfaces de revestimento deve apresentar bom contraste, sem esmagueamento ou remoção dos componentes microestruturais.
A5.2.2 Escolha uma ampliação adequada para resolver claramente as duas camadas ao redor da periferia da seção transversal do tubo, e a camada de níquel no interior, quando especificada. As medições geralmente são feitas a 500 ou 1000 X.
A5.2.3 Insira uma retícula de medição adequada na trajetória da luz para medir a espessura de cada camada. Calibre a retícula com uma escala ou slide micrométrico conhecido antes de qualquer medição.
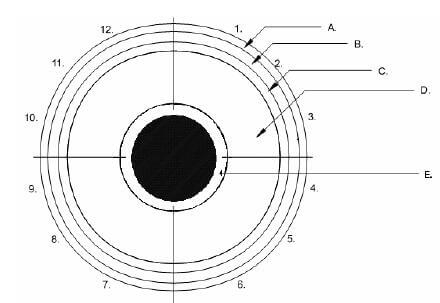
A5.2.4 Divida a periferia do tubo em quatro quadrantes separados. Marque a interseção das extremidades do envoltório de papel-alumínio às 12 horas. A partir daí, movendo-se no sentido horário, marque cada seção subsequente às 3, 6 e 9 horas em relação à posição das 12 horas. Em cada campo de visão do quadrante, faça três leituras aleatórias que incluam o valor mínimo de espessura (Veja as Figuras A2 e A3). Relate cada uma das três leituras por quadrante, 12 leituras no total, tanto para as camadas de zinco-alumínio e tinta epóxi rica em alumínio ou nylon, quanto para o niquelado, quando especificado.
A5.2.5 Registre todos os valores de espessura e compare com as seções aplicáveis de GM123M/GM124M. Os valores mínimos de espessura exigidos são os seguintes:
| Código | GE/P | GN | GE/Ni |
| Liga de zinco-alumínio (mín μm) | 3.0 | 3.0 | 3.0 |
| Tinta epóxi rica em alumínio (mín μm) | 3.0 | – | 3.0 |
| Nylon 11 ou 12 (mín μm) | – | 150 | – |
| Níquel | – | – | 3.0 |