0. KATA PENGANTAR
0.1 Standar India ini diadopsi oleh Lembaga Standar India pada 15 Juli 1976, setelah draf yang disusun oleh Komite Seksi Tabung, Pipa, dan Fitting Baja disetujui oleh Dewan Divisi Struktur dan Logam.
0.2 Telah lama dirasakan kebutuhan akan tabung baja berbrazing tembaga yang digunakan khususnya dalam industri otomotif, refrigerasi, dan kompor untuk saluran bahan bakar, saluran rem, saluran oli, serta unit pemanas dan pendingin. Diharapkan standar ini akan memberikan panduan yang diperlukan bagi industri dan pengguna.
0.3 Dalam penyusunan standar ini, bantuan telah diperoleh dari ASTM: A 254-1970 ‘Spesifikasi untuk tabung baja berbrazing tembaga’ yang diterbitkan oleh American Society for Testing and Materials.
0.4 Untuk menentukan apakah suatu persyaratan tertentu dalam standar ini telah dipenuhi, nilai akhir yang diamati atau dihitung yang menyatakan hasil uji atau analisis harus dibulatkan sesuai dengan IS : 2-1960*. Jumlah angka penting yang dipertahankan dalam nilai yang dibulatkan harus sama dengan jumlah angka penting dalam nilai yang ditentukan dalam standar ini.
1. RUANG LINGKUP
1.1 Standar ini mencakup dua kelas tabung baja berbrazing tembaga yang cocok untuk penggunaan teknik umum, khususnya dalam industri otomotif, refrigerasi, dan kompor untuk saluran bahan bakar, saluran rem, saluran oli, unit pemanas dan pendingin, dll.
2. PENYEDIAAN BAHAN 2.1 Persyaratan umum terkait penyediaan tabung baja berbrazing tembaga harus sesuai dengan IS : 1387-1967.
3. PEMBUATAN
3.1 Baja harus berupa baja aluminium-killed, rimming, atau capped dan harus dibuat melalui proses tanur terbuka, tungku listrik, oksigen dasar, atau kombinasi dari proses-proses tersebut.
3.2 Tabung harus dibuat dengan menggulung strip baja berlapis tembaga elektrolitik menjadi bentuk tabung dan selanjutnya dilakukan brazing dalam atmosfer reduksi.
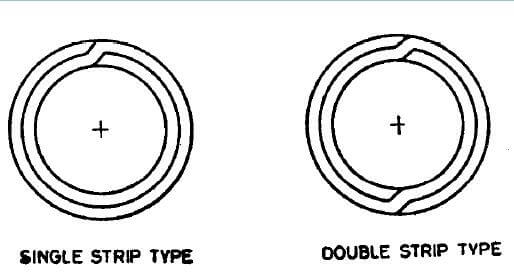
3.3 Tabung berbrazing Kelas 1 harus dibuat seperti yang ditunjukkan pada Gambar 1.
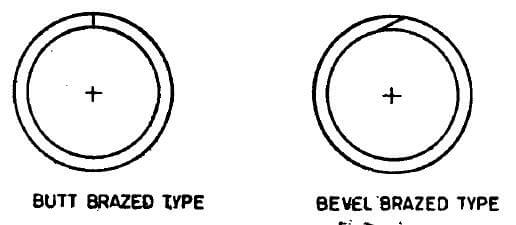
3.4 Tabung berbrazing Kelas 2 harus dibuat seperti yang ditunjukkan pada Gambar 2.
4. PERSYARATAN KIMIA
4.1 Baja, ketika dianalisis sesuai dengan bagian-bagian terkait dari IS: 228, harus memenuhi persyaratan berikut:
| Unsur | Persen, Maksimum |
| Karbon | 0,10 |
| Mangan | 0,50 |
| Fosfor | 0,035 |
| Sulfur | 0,035 |
4.2 Setiap panas baja harus dianalisis oleh produsen baja untuk menentukan persentase unsur-unsur yang disebutkan pada 4.1. Komposisi kimia yang ditentukan tersebut harus dilaporkan kepada pembeli baja, atau perwakilannya, dan harus memenuhi persyaratan yang ditentukan.
5. PERSYARATAN MEKANIS
5.1 Uji Tarik – Spesimen uji harus diambil dari ujung tabung (sebelum kerja dingin) dan diuji sesuai dengan IS : 1894-19727 serta harus memenuhi persyaratan berikut:
| Kekuatan Tarik | 290 N/mm2, minimum |
| Kekuatan Luluh | N/mm2, minimum |
| Perpanjangan pada panjang pangkal 65 mm | N/mm2, minimum |
5.2 Uji Perataan – Uji harus dilakukan sesuai dengan IS : 2328-1963:. Cincin dengan panjang tidak kurang dari 65 mm, yang dipotong dari salah satu ujung setiap tabung yang dipilih, ketika dalam keadaan dingin, harus diratakan di antara dua permukaan datar paralel tanpa menunjukkan retak atau cacat apa pun, hingga kedua dinding bagian dalam bersentuhan. Pada tabung Kelas 2, sambungan harus ditempatkan sedemikian rupa sehingga menerima deformasi maksimum saat diperatakan.
5.3 Uji Ekspansi – Harus dilakukan sesuai dengan IS : 2335-19635. Sebuah bagian tabung dengan panjang sekitar 50 mm harus mampu bertahan saat diekspansi di atas mandrel atau kerucut meruncing dengan sudut inklusi 30” hingga diameter luar pada ujung yang diekspansi meningkat 20 persen tanpa retak atau menunjukkan cacat lainnya. Sebelum uji ekspansi, tabung harus dipotong, ujungnya dibulatkan, dan dibersihkan dari gerinda. Tabung dan kerucut harus tetap konsentris selama uji ekspansi.
5.4 Uji Lentur – Uji harus dilakukan sesuai dengan IS : 2329-1963*. Tabung yang dipilih untuk uji harus mampu ditekuk mengelilingi cetakan silinder sejauh 360°, dengan garis sambungan berada pada sudut 90° terhadap bidang lentur. Diameter cetakan harus enam kali diameter luar. Spesimen uji harus mampu melewati uji ini tanpa mengalami tekuk, retak, atau munculnya cacat lainnya.
5.5 Uji Geser Lentur – Jika potongan tabung yang ditekuk dengan tangan membentuk jepit rambut (sambungan di sisi dalam) terpisah karena lentur balik pada radius lentur dalam arah tegak lurus terhadap sumbu lentur, maka dinding tabung tidak boleh terpisah dan sambungan juga tidak boleh retak.
5.6 Pengujian Tak Merusak – Tabung harus diperiksa 100 persen untuk deteksi brazing dan cacat permukaan menggunakan metode pengujian tak merusak selama produksi (lihat IS : 4853-19687 dan IS : 7343-1974:).
6. UJI HIDROLIK
6.1 Setiap tabung harus mampu bertahan dalam uji hidrolik selama 5 detik tanpa menunjukkan tanda-tanda kegagalan, pada tekanan yang dihitung dengan persamaan berikut:
P=2St/D
di mana
P = tekanan hidrolik dalam N/mm2;
S = tegangan yang diizinkan dari material, yaitu;
110 N/mm² untuk Kelas I
45 N/mm² untuk Kelas II;
t = ketebalan dinding tabung dalam mm; dan
D = diameter luar tabung dalam mm.
7. KEBERSIHAN PERMUKAAN DALAM
7.1 Apabila ditentukan oleh pembeli, tabung untuk penggunaan tertentu, seperti kondensor pendingin, harus memenuhi persyaratan kebersihan internal berikut.
7.1.1 Ketika sepanjang tabung dicuci secara internal dengan kloroform hasil distilasi ulang atau trikloroetilen hasil distilasi ulang, residu yang tersisa setelah penguapan pelarut tidak boleh melebihi 0,194 g/m* dari permukaan internal. Untuk melakukan uji ini, tuangkan 100 ml pelarut melalui tabung dan kumpulkan. Total panjang tabung yang diuji tidak boleh kurang dari 12,2 m, meskipun total panjang ini dapat diperoleh dengan mencuci beberapa bagian terpisah dan menuangkan pelarut yang sama secara berturut-turut melalui masing-masing bagian. Uapkan pelarut di atas penangas uap atau penangas air panas dan keringkan pada suhu 110°C sampai uap benar-benar hilang.
7.2 Untuk menjaga tingkat kebersihan ini selama pengiriman, penanganan, dan penyimpanan, pembeli dapat meminta produsen untuk menyegel ujung tabung dengan tutup atau penutup.
8. TOLERANSI DIMENSI
8.1 Tabung harus sesuai dengan variasi dimensi yang diizinkan seperti yang ditentukan di bawah ini:
| Diameter Luar | |
| Berikut 4,8 mm | ±0,05 mm |
| 4,8 mm hingga termasuk 95 mm | ±0,08 mm |
| Di atas 9,5 mm hingga termasuk 15,9 mm | ±0,10 mm |
| Ketebalan Dinding | |
| 0,50 mm hingga termasuk 0,76 mm | ±0,08 mm |
| Di atas 0,76 mm hingga termasuk 1,25 mm | ±0,09 mm |
| Panjang | |
| Hingga termasuk 0,5 m | ±0,75 mm |
| Di atas 0,5 m hingga termasuk 1,0 m | ±1,5 mm |
| Di atas 1,0 m hingga termasuk 2,0 m | ±3,0 mm |
| Di atas 2,0 m hingga termasuk 3,0 m | ±6,0 mm |
| Di atas 3,0 m | +25,0 mm -0,0 mm |
9. KERAPIAN PEMBUATAN
9.1 Tabung jadi harus bersih, halus, dan bulat, baik di dalam maupun di luar, serta bebas dari karat, kerak, dan cacat yang mengganggu proses produksi dan kemampuan pakai. Tabung jadi harus cukup lurus.
10. PERSYARATAN TAMBAHAN
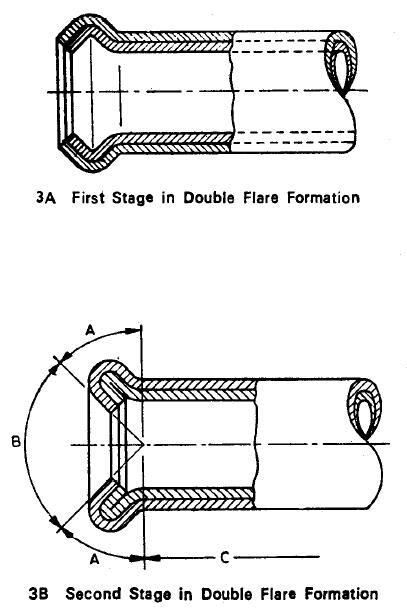
10.1 Uji Flare – Tabung Kelas 1 harus mampu mengalami flaring ganda dengan dimensi yang ditunjukkan pada Tabel 1 dan Tabel 2. Flaring ganda dilakukan pada ujung tabung yang dipotong rata dan dibersihkan, menggunakan alat tangan atau press bertenaga, dalam dua tahap. Pada tahap pertama, sebuah alat membentuk bagian yang menonjol (lihat Gambar 3A), sementara pada tahap kedua, alat lain memberikan bentuk akhir (lihat Gambar 3B).
Tabung tidak boleh retak melalui dinding pada diameter terbesar flare. Pemisahan pada sambungan lapisan luar diperbolehkan hanya pada ujung yang diberi flare di area A (lihat Gambar 3). Pemisahan ini tidak boleh lebih dari 3,0 mm panjangnya dan harus terbatas pada ketebalan lapisan luar saja. Pemisahan pada sambungan tidak diperbolehkan di area berikut:
a) Area B (dudukan flare, yang didefinisikan sebagai permukaan dalam sudut 90°): permukaan kerucut harus halus dan bebas dari retakan atau ketidakrataan lain yang dapat menyebabkan kebocoran setelah perakitan.
b) Area C (permukaan di luar panjang ketebalan ganda yang retak akibat flare).
| DIAMETER LUAR NOMINAL | DIA FLARE GANDA, B1 | PANJANG PENGERINGAN C1, Min | Ketebalan Dinding D1 , Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
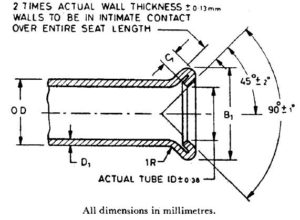
| DIAMETER LUAR NOMINAL | DIA FLARE GANDA, B1 | PANJANG PENGERINGAN C1, Min | Ketebalan Dinding D1 , Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
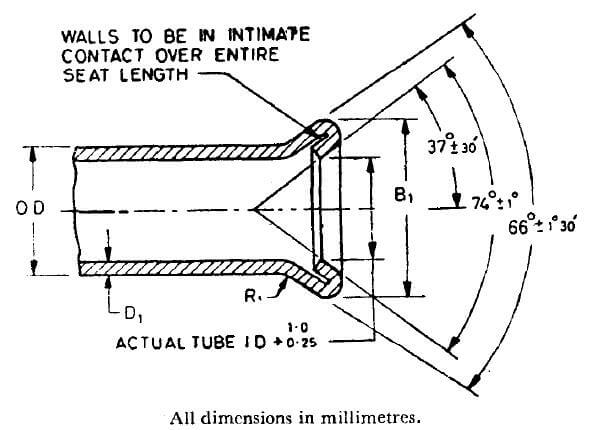
10.2 Lapisan Eksternal – Permukaan luar tabung harus memiliki lapisan paduan timbal-timah celup panas atau lapisan seng elektroplating sesuai spesifikasi pembeli. Berat dan persyaratan lain dari lapisan harus disepakati antara produsen dan pembeli.
10.3 Finishing Ujung – Apabila ditentukan oleh pembeli, tabung jadi harus memiliki ujung yang halus dan bebas dari gerinda.
11. PENANDAAN
11.1 Informasi berikut harus dicantumkan pada tag atau label yang dipasang kuat pada bundel atau kotak tempat tabung dikirim:
a) Nama atau merek dagang produsen,
b) Ukuran, dan
c) Kelas tabung.
11.1.1 Tabung juga dapat diberi tanda dengan Marka Sertifikasi ISI.
CATATAN – Penggunaan Marka Sertifikasi ISI diatur oleh ketentuan Undang-Undang Institut Standar India (Marka Sertifikasi) dan Peraturan yang dibuat berdasarkan undang-undang tersebut. Marka ISI pada produk yang tercakup dalam Standar India memberikan jaminan bahwa produk tersebut telah diproduksi sesuai dengan persyaratan standar tersebut di bawah sistem inspeksi, pengujian, dan kontrol kualitas yang terdefinisi dengan baik, yang dirancang dan diawasi oleh ISI serta dioperasikan oleh produsen. Produk bermarka ISI juga secara kontinu diperiksa oleh ISI untuk memastikan kesesuaian dengan standar tersebut sebagai perlindungan tambahan. Rincian tentang syarat-syarat pemberian lisensi penggunaan Marka Sertifikasi ISI kepada produsen atau pengolah dapat diperoleh dari Institut Standar India.
12. INFORMASI YANG HARUS DIBERIKAN OLEH PEMBELI
12.1 Pembeli harus menyatakan dalam pertanyaan atau pesanannya:
a) ukuran (diameter luar, ketebalan dinding, dan panjang tabung);
b) kelas tabung yang dibutuhkan;
c) kebersihan permukaan dalam jika diperlukan;
d) lapisan eksternal jika diperlukan; dan
e) persyaratan khusus, jika ada.