0. PERKATAAN PENGANTAR
0.1 Standard India ini telah diadopsi oleh Institut Standard India pada 15 Julai 1976, selepas draf yang disiapkan oleh Jawatankuasa Seksi Tiub, Paip dan Kelengkapan Keluli telah diluluskan oleh Majlis Bahagian Struktur dan Logam.
0.2 Terdapat keperluan yang lama dirasai bagi tiub keluli berbrazed tembaga yang digunakan khususnya dalam industri automotif, penyejukan dan dapur untuk saluran bahan api, saluran brek, saluran minyak serta dalam unit pemanasan dan penyejukan. Diharapkan standard ini akan memberikan panduan yang diperlukan kepada industri dan pengguna.
0.3 Dalam penyediaan standard ini, bantuan telah diperoleh daripada ASTM: A 254-1970 ‘ Spesifikasi untuk tiub keluli berbrazed tembaga ’ yang dikeluarkan oleh Persatuan Ujian dan Bahan Amerika.
0.4 Bagi tujuan menentukan sama ada sesuatu keperluan tertentu dalam standard ini dipatuhi, nilai akhir yang diperhatikan atau dikira yang menggambarkan hasil ujian atau analisis hendaklah dibundarkan mengikut IS : 2-1960*. Bilangan tempat penting yang dikekalkan dalam nilai yang dibundarkan hendaklah sama dengan bilangan tempat penting dalam nilai yang ditetapkan dalam standard ini.
1. LINGKUP
1.1 Standard ini merangkumi dua kelas tiub keluli berbrazed tembaga yang sesuai untuk kegunaan kejuruteraan am, terutamanya dalam industri automotif, penyejukan, dan dapur untuk saluran bahan api, saluran brek, saluran minyak, unit pemanasan dan penyejukan, dan lain-lain.
2. BEKALAN BAHAN 2.1 Keperluan umum berkaitan dengan pembekalan tiub keluli berbrazed tembaga hendaklah mematuhi IS : 1387-1967.
3. PENGELUARAN
3.1 Keluli hendaklah berupa keluli aluminium-dibunuh, rimming atau keluli bertutup dan hendaklah dihasilkan melalui relau terbuka, relau elektrik, oksigen asas atau gabungan proses-proses tersebut.
3.2 Tiub hendaklah dihasilkan dengan menggelek jalur keluli bersalut tembaga elektrolitik dalam bentuk tiub dan kemudiannya dibrazed dalam atmosfera reduktif.
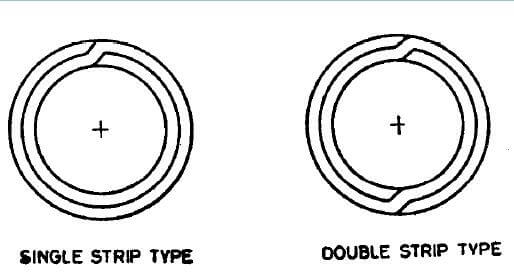
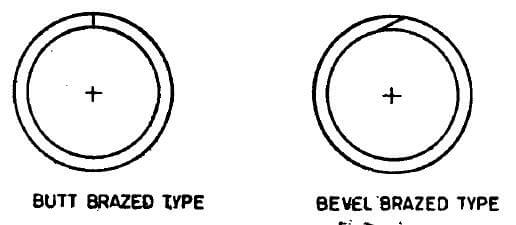
3.3 Tiub berbrazed Kelas 1 hendaklah dibina seperti yang ditunjukkan dalam Rajah 1.
3.4 Tiub berbrazed Kelas 2 hendaklah dibina seperti yang ditunjukkan dalam Rajah 2.
4. KEPERLUAN KIMIA
4.1 Keluli apabila dianalisis mengikut bahagian-bahagian berkaitan dalam IS: 228 hendaklah mematuhi keperluan berikut:
| Unsur | |
| Karbon | 0.10 |
| Mangan | 0.50 |
| Fosforus | 0.035 |
| Sulfur | 0.035 |
4.2 Setiap tan hendaklah dianalisis oleh pengeluar keluli untuk menentukan peratusan unsur-unsur yang dinyatakan dalam 4.1. Komposisi kimia yang ditentukan itu hendaklah dilaporkan kepada pembeli keluli, atau wakilnya, dan hendaklah mematuhi keperluan yang ditetapkan.
5. KEPERLUAN MEKANIKAL
5.1 Ujian Tarik – Contoh ujian hendaklah diambil dari hujung tiub (sebelum kerja sejuk) dan diuji mengikut IS : 1894-19727 dan hendaklah mematuhi keperluan berikut:
| Kekuatan Tarik | 290 N/mm2, min |
| Kekuatan Hasil | N/mm2, min |
| Pemanjangan pada panjang tolok 65mm | N/mm2, min |
5.2 Ujian Perataan – Ujian hendaklah dijalankan mengikut IS : 2328-1963:. Cincin yang tidak kurang daripada 65 mm panjangnya, yang dipotong dari salah satu hujung setiap tiub yang dipilih, apabila sejuk, hendaklah diratakan antara dua permukaan rata selari tanpa menunjukkan sebarang retak atau kecacatan, sehingga dinding dalaman bersentuhan. Dalam kes tiub Kelas 2, kelim hendaklah diletakkan sedemikian rupa agar menerima deformasi maksimum semasa perataan.
5.3 Ujian Pengembangan – Ia hendaklah dijalankan mengikut IS : 2335-19635. Satu bahagian tiub kira-kira 50 mm panjang hendaklah tahan untuk dikembangkan di atas mandrel atau kon bertirus yang mempunyai sudut termasuk 30” sehingga diameter luar pada hujung yang dikembangkan meningkat sebanyak 20 peratus tanpa retak atau menunjukkan kecacatan lain. Sebelum ujian pengembangan, tiub hendaklah dipotong, tepi segi empat ditebuk dan dibuang geriginya. Tiub dan kon hendaklah kekal konsentrik semasa ujian pengembangan.
5.4 Ujian Lenturan – Ujian hendaklah dijalankan mengikut IS : 2329-1963*. Tiub yang dipilih untuk ujian hendaklah tahan untuk dilenturkan mengelilingi acuan silinder sebanyak 360”, dengan garis sambungan pada 90’- ke arah satah lenturan. Diameter acuan hendaklah enam kali diameter luar. Contoh ujian hendaklah tahan ujian ini tanpa tersimpul, retak atau mengalami kecacatan lain.
5.5 Ujian Geseran Lenturan – Jika sebahagian tiub yang dipotong dilenturkan dengan tangan dalam bentuk pin rambut (kelim di bahagian dalam), dan apabila dibengkokkan secara terbalik pada jejari lenturan dalam arah tegak lurus terhadap paksi lenturan, kedua-dua dinding tiub tidak boleh terpisah mahupun kelim tidak boleh retak.
5.6 Ujian Tidak Memusnahkan – Tiub hendaklah diperiksa 100 peratus untuk kecacatan brazing dan permukaan melalui ujian tidak memusnahkan semasa pengeluaran (lihat IS : 4853-19687 dan IS : 7343-1974:).
6. UJIAN HIDRAULIK
6.1 Setiap tiub hendaklah mampu menahan ujian hidraulik selama 5 saat tanpa sebarang tanda kegagalan, pada tekanan yang dihitung menggunakan persamaan berikut:
P=2St/D
di mana
P = tekanan hidraulik dalam N/mm2;
S = tegangan izin bahan, iaitu;
110 N/mm² untuk Kelas I
45 N/mm² untuk Kelas II;
t = ketebalan dinding tiub dalam mm; dan
D = diameter luar tiub dalam mm.
7. KEBERSIHAN PERMUKAAN DALAM
7.1 Apabila ditentukan oleh pembeli, tiub untuk kegunaan tertentu, seperti kondenser penyejuk, hendaklah mematuhi syarat-syarat berikut mengenai kebersihan dalaman.
7.1.1 Apabila sebahagian panjang tiub dibasuh secara dalaman dengan kloroform tulin semula atau trikloroetilena tulin semula, sisa yang tinggal selepas pemejalwapan pelarut tidak boleh melebihi 0.194 g/m* permukaan dalaman. Untuk menjalankan ujian ini, tuangkan 100 ml pelarut melalui tiub dan kumpulkan. Jumlah panjang tiub yang diuji hendaklah tidak kurang daripada 12.2 m, walaupun jumlah ini boleh diperoleh dengan membilas beberapa bahagian panjang yang berasingan dan menuangkan pelarut yang sama melalui setiap satu secara berturut-turut. Pemejalwapkan pelarut di atas mandian stim atau mandian air panas dan keringkan pada suhu 110°C sehingga wap hilang sepenuhnya.
7.2 Untuk mengekalkan tahap kebersihan ini semasa penghantaran, pengendalian dan penyimpanan, pembeli boleh meminta pengeluar menutup hujung tiub dengan penutup atau pengedap.
8. TOLERANSI DIMENSI
8.1 Tiub hendaklah mematuhi variasi dimensi yang dibenarkan seperti yang dinyatakan di bawah:
| Diameter Luar | |
| ±0.05 mm | |
| ±0.08 mm | |
| ±0.10 mm | |
| Ketebalan Dinding | |
| ±0.08 mm | |
| ±0.09 mm | |
| Panjang | |
| ±0.75 mm | |
| ±1.5 mm | |
| ±3.0 mm | |
| ±6.0 mm | |
| +25.0 mm -0.0 mm |
9. KERJAAN
9.1 Tiub siap hendaklah bersih, licin dan bulat, baik di dalam mahupun di luar serta bebas daripada karat, kerak dan kecacatan yang menjejaskan pemprosesan dan kebolehservisan. Tiub siap hendaklah agak lurus.
10. SYARAT TAMBAHAN
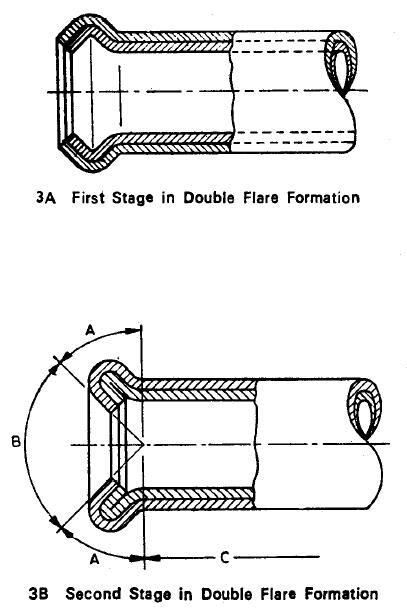
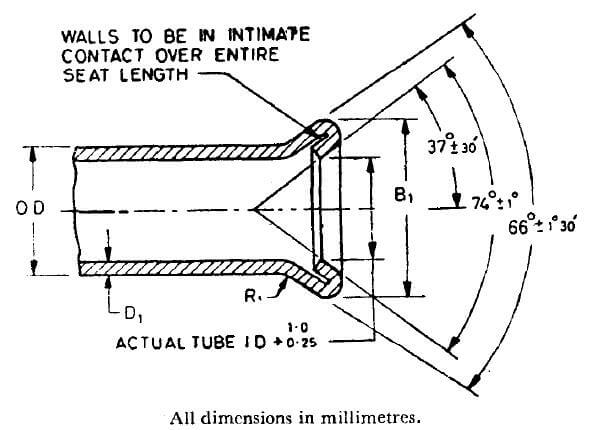
10.1 Ujian Flare – Tiub Kelas 1 hendaklah tahan digelembung dua kali mengikut dimensi yang ditunjukkan dalam Jadual 1 dan 2. Penggelembungan dua kali hendaklah dilakukan pada hujung tiub yang lurus dan telah dibuang geriginya, menggunakan alat tangan atau mesin tekan bermotor, dalam dua peringkat. Pada peringkat pertama, alat membentuk bahagian terkeluar (lihat Rajah 3A), manakala pada peringkat kedua, alat lain memberikan bentuk akhir (lihat Rajah 3B).
Tiub tidak boleh retak melalui dinding pada diameter besar flare. Perpisahan pada sendi lapisan luar dibenarkan pada hujung yang digelembung hanya di kawasan A (lihat Rajah 3). Perpisahan ini tidak boleh melebihi 3.0 mm panjangnya dan hendaklah terhad kepada ketebalan luar sahaja. Perpisahan pada kelim tidak dibenarkan di kawasan berikut:
a) Kawasan B (tempat duduk flare, didefinisikan sebagai permukaan dalam sudut 90°): permukaan konik hendaklah licin dan bebas daripada rekahan atau ketidakseragaman lain yang boleh menyebabkan kebocoran selepas pemasangan.
b) Kawasan C (permukaan di luar panjang ketebalan berganda yang retak akibat flare).
| NOMINAL DIAMETER LUAR | DIA FLARE DUA, B1 | PANJANG TERKELUAR C1, Min | Ketebalan Dinding D1, Maks | |
| Maks | Min | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
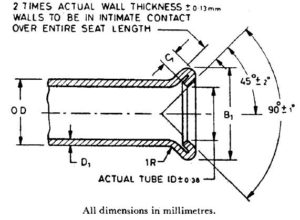
| NOMINAL DIAMETER LUAR | DIA FLARE DUA, B1 | PANJANG TERKELUAR C1, Min | Ketebalan Dinding D1, Maks | |
| Maks | Min | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 Salutan Luar – Permukaan luar tiub hendaklah mempunyai salutan aloi plumbum-timah celup panas atau salutan zink elektroplating seperti yang ditentukan oleh pembeli. Berat dan keperluan lain bagi salutan hendaklah dipersetujui antara pengeluar dan pembeli.
10.3 Kemasan Hujung – Apabila ditentukan oleh pembeli, tiub siap hendaklah mempunyai hujung yang licin dan bebas daripada gerigi.
11. PENANDAAN
11.1 Maklumat berikut hendaklah ditandakan pada tag atau label yang dipasang dengan kukuh pada ikatan atau kotak tempat tiub dihantar:
a) Nama pengeluar atau tanda dagangan,
b) Saiz, dan
c) Kelas tiub.
11.1.1 Tiub juga boleh ditandakan dengan Tanda Pensijilan ISI.
NOTA – Penggunaan Tanda Pensijilan ISI adalah tertakluk kepada peruntukan Akta Institusi Piawaian India (Tanda Pensijilan) dan Peraturan-peraturan yang dibuat di bawahnya. Tanda ISI pada produk yang dilindungi oleh Piawaian India memberikan jaminan bahawa produk tersebut telah dihasilkan selaras dengan keperluan piawaian tersebut di bawah sistem pemeriksaan, ujian dan kawalan kualiti yang tersusun rapi, yang dirangka dan diselia oleh ISI serta dikendalikan oleh pengeluar. Produk bercap ISI juga sentiasa diperiksa oleh ISI untuk memastikan kesesuaian dengan piawaian tersebut sebagai langkah tambahan. Butiran mengenai syarat-syarat pemberian lesen penggunaan Tanda Pensijilan ISI kepada pengeluar atau pemproses boleh didapati daripada Institusi Piawaian India.
12. MAKLUMAT YANG PERLU DIBERIKAN OLEH PEMBELI
12.1 Pembeli hendaklah menyatakan dalam pertanyaan atau pesanan mereka:
a) saiz (diameter luar, ketebalan dinding dan panjang tiub);
b) kelas tiub yang diperlukan;
c) kebersihan permukaan dalaman jika diperlukan;
d) salutan luar jika diperlukan; dan
e) keperluan khas, jika ada.