0. PRÓLOGO
0.1 Esta Norma India fue adoptada por el Instituto de Normas Indias el 15 de julio de 1976, después de que el borrador finalizado por el Comité Seccional de Tubos, Tuberías y Accesorios de Acero fuera aprobado por el Consejo de la División de Estructuras y Metales.
0.2 Ha existido una necesidad latente de tubos de acero soldados con cobre utilizados especialmente en las industrias automotriz, de refrigeración y de estufas para líneas de combustible, líneas de freno, líneas de aceite y en unidades de calefacción y refrigeración. Se espera que esta norma brinde la orientación necesaria a la industria y a los usuarios.
0.3 En la elaboración de esta norma se ha tomado como referencia la ASTM: A 254-1970 ‘ Especificación para tubos de acero soldados con cobre ’ emitida por la Sociedad Estadounidense para Pruebas y Materiales.
0.4 Para determinar si se cumple con un requisito específico de esta norma, el valor final observado o calculado que expresa el resultado de una prueba o análisis deberá redondearse de acuerdo con IS : 2-1960*. El número de cifras significativas conservadas en el valor redondeado debe ser el mismo que el del valor especificado en esta norma.
1. ALCANCE
1.1 Esta norma abarca dos clases de tubos de acero soldados con cobre adecuados para usos generales de ingeniería, particularmente en las industrias automotriz, de refrigeración y de estufas para líneas de combustible, líneas de freno, líneas de aceite, unidades de calefacción y refrigeración, etc.
2. SUMINISTRO DEL MATERIAL 2.1 Los requisitos generales relativos al suministro de tubos de acero soldados con cobre deberán cumplir con IS : 1387-1967.
3. FABRICACIÓN
3.1 El acero deberá ser acero aluminizado, acero remolcado o acero cubierto y deberá fabricarse mediante horno abierto, horno eléctrico, oxígeno básico o una combinación de estos procesos.
3.2 Los tubos deberán fabricarse enrollando tiras de acero recubiertas electrolíticamente con cobre en forma de tubos y posteriormente soldándolas en una atmósfera reductora.
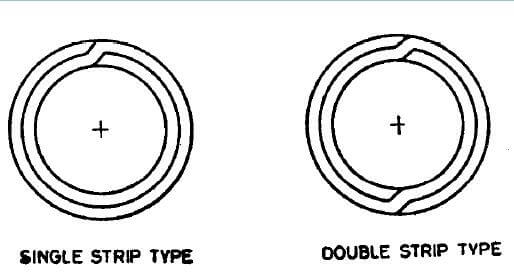
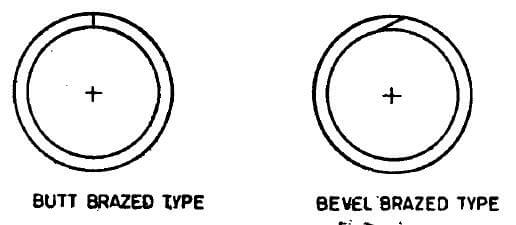
3.3 Los tubos soldados de Clase 1 deberán construirse según se muestra en la Fig. 1.
3.4 Los tubos soldados de Clase 2 deberán construirse según se muestra en la Fig. 2.
4. REQUISITOS QUÍMICOS
4.1 El acero, cuando se analiza de acuerdo con las partes pertinentes de IS: 228, deberá cumplir con los siguientes requisitos:
| Elemento | Porcentaje, máximo |
| Carbono | 0,10 |
| Manganeso | 0,50 |
| Fósforo | 0,035 |
| Azufre | 0,035 |
4.2 Cada colada deberá analizarse por el fabricante de acero para determinar los porcentajes de los elementos especificados en 4.1. La composición química así determinada deberá comunicarse al comprador del acero, o a su representante, y deberá cumplir con los requisitos especificados.
5. REQUISITOS MECÁNICOS
5.1 Ensayo de tracción – Las probetas deberán tomarse de los extremos de los tubos (antes del trabajo en frío) y ensayarse de acuerdo con IS : 1894-19727 y deberán cumplir con los siguientes requisitos:
| Resistencia a la tracción | 290 N/mm2, mínimo |
| Límite elástico | N/mm2, mínimo |
| Alargamiento sobre una longitud de calibre de 65 mm | N/mm2, mínimo |
5.2 Ensayo de aplastamiento – El ensayo deberá realizarse de acuerdo con IS : 2328-1963:. Un anillo de al menos 65 mm de longitud, cortado de uno de los extremos de cada tubo seleccionado, deberá aplastarse en frío entre dos superficies planas paralelas sin mostrar ninguna grieta ni defecto, hasta que las paredes interiores entren en contacto. En el caso de los tubos de Clase 2, la costura deberá ubicarse de manera que reciba la máxima deformación durante el aplastamiento.
5.3 Ensayo de expansión – Deberá llevarse a cabo de acuerdo con IS : 2335-19635. Una sección de tubo de aproximadamente 50 mm de longitud deberá soportar ser expandida sobre un mandril o cono cónico con un ángulo incluido de 30” hasta que el diámetro exterior en el extremo expandido aumente un 20 por ciento sin agrietarse ni mostrar otros defectos. Antes del ensayo de expansión, los tubos deberán cortarse, coronarse con bordes cuadrados y desbarbarse. El tubo y el cono deberán permanecer concéntricos durante los ensayos de expansión.
5.4 Ensayo de flexión – El ensayo deberá realizarse de acuerdo con IS : 2329-1963*. El tubo seleccionado para el ensayo deberá resistir la flexión alrededor de un molde cilíndrico a 360°, con la línea de unión a 90° respecto al plano de flexión. El diámetro del molde deberá ser seis veces el diámetro exterior. La pieza de ensayo deberá superar este ensayo sin doblegarse, agrietarse ni desarrollar otros defectos.
5.5 Ensayo de corte por flexión – Si una pieza cortada de tubo doblada a mano en forma de horquilla (costura en el lado interior) se rompe por flexión inversa en el radio de curvatura en dirección perpendicular al eje de la curva, ni las paredes del tubo deberán separarse ni la costura deberá agrietarse.
5.6 Ensayos no destructivos – Los tubos deberán inspeccionarse al 100 por ciento para detectar soldaduras y defectos superficiales mediante ensayos no destructivos durante la producción (véase IS : 4853-19687 y IS : 7343-1974:).
6. ENSAYO HIDRÁULICO
6.1 Cada tubo deberá ser capaz de resistir el ensayo hidráulico durante 5 segundos sin evidencia de falla, a una presión calculada mediante la siguiente ecuación:
P=2St/D
donde
P = presión hidráulica en N/mm2;
S = esfuerzo admisible del material, es decir;
110 N/mm² para la Clase I
45 N/mm² para la Clase II;
t = espesor de la pared del tubo en mm; y
D = diámetro exterior del tubo en mm.
7. LIMPIEZA DE LA SUPERFICIE INTERIOR
7.1 Cuando lo especifique el comprador, los tubos destinados a ciertos usos, como condensadores de refrigeración, deberán cumplir los siguientes requisitos de limpieza interna.
7.1.1 Cuando se lave una longitud de tubo internamente con cloroformo redistilado o tricloroetileno redistilado, el residuo que quede tras la evaporación del disolvente no deberá superar 0,194 g/m* de superficie interna. Para realizar la prueba, vierta 100 ml de disolvente a través del tubo y recójalo. La longitud total del tubo sometido a prueba no deberá ser inferior a 12,2 m, aunque esta longitud total puede obtenerse lavando varias longitudes separadas y vertiendo el mismo disolvente a través de cada una en sucesión. Evapore el disolvente en un baño de vapor o en un baño de agua caliente y seque a 110°C hasta que los vapores se hayan eliminado por completo.
7.2 Para mantener este nivel de limpieza durante el transporte, la manipulación y el almacenamiento, el comprador podrá solicitar al fabricante que selle los extremos de los tubos con tapones o cierres.
8. TOLERANCIAS DIMENSIONALES
8.1 Los tubos deberán ajustarse a las variaciones permitidas en las dimensiones según se especifica a continuación:
| Diámetro exterior | |
| Inferior a 4,8 mm | ±0,05 mm |
| De 4,8 mm hasta 95 mm inclusive | ±0,08 mm |
| Superior a 9,5 mm hasta 15,9 mm inclusive | ±0,10 mm |
| Grosor de la pared | |
| De 0,50 mm hasta 0,76 mm inclusive | ±0,08 mm |
| Superior a 0,76 mm hasta 1,25 mm inclusive | ±0,09 mm |
| Longitud | |
| Hasta 0,5 m inclusive | ±0,75 mm |
| Superior a 0,5 m hasta 1,0 m inclusive | ±1,5 mm |
| Superior a 1,0 m hasta 2,0 m inclusive | ±3,0 mm |
| Superior a 2,0 m hasta 3,0 m inclusive | ±6,0 mm |
| Superior a 3,0 m | +25,0 mm -0,0 mm |
9. MANO DE OBRA
9.1 Los tubos terminados deberán estar limpios, lisos y redondos tanto por dentro como por fuera, y deberán estar libres de óxido, escamas y defectos que perjudiquen el procesamiento y la capacidad de servicio. Los tubos terminados deberán estar razonablemente rectos.
10. REQUISITOS COMPLEMENTARIOS
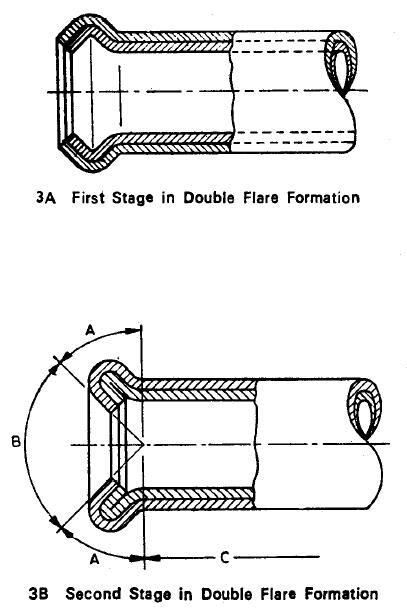
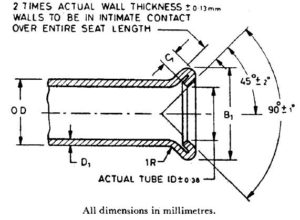
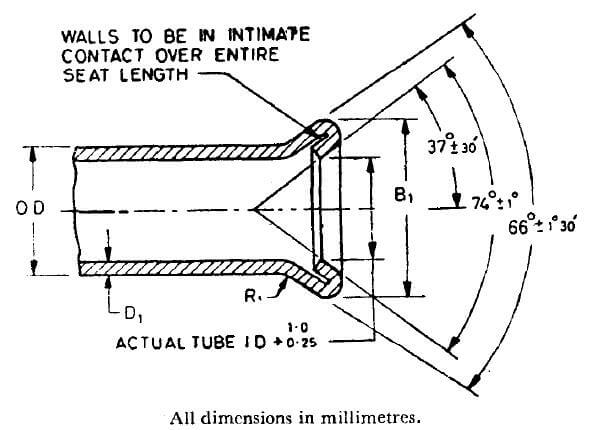
10.1 Prueba de abocardado – Los tubos de Clase 1 deberán resistir el doble abocardado según las dimensiones mostradas en las Tablas 1 y 2. El doble abocardado deberá realizarse en extremos de tubo cuadrados y desbarbados, utilizando una herramienta manual o una prensa motorizada, en dos etapas. En la primera etapa, una herramienta forma el remachado (véase la Fig. 3A), mientras que en la segunda etapa otra herramienta da la forma final (véase la Fig. 3B).
Los tubos no deberán agrietarse a través de la pared en el diámetro mayor del abocardado. Se permite una separación de la unión externa en el extremo abocardado del tubo únicamente en el área A (véase la Fig. 3). Esta separación no deberá superar 3,0 mm de longitud y deberá limitarse únicamente al grosor exterior. No se permite la separación de la costura en las siguientes áreas:
a) Área B (el asiento del abocardado, definido como la superficie dentro del ángulo incluido de 90°): la superficie cónica deberá ser lisa y libre de grietas u otras irregularidades que puedan causar fugas después del montaje.
b) Área C (la superficie más allá de la longitud del doble grosor agrietado por el abocardado).
| DIÁMETRO EXTERIOR NOMINAL | DIÁMETRO DEL DOBLE ABOCARDADO, B1 | LONGITUD REMACHADA C1, Mín | Grosor de la pared D1, Máx | |
| Máx | Mín | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
| DIÁMETRO EXTERIOR NOMINAL | DIÁMETRO DEL DOBLE ABOCARDADO, B1 | LONGITUD REMACHADA C1, Mín | Grosor de la pared D1, Máx | |
| Máx | Mín | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Recubrimiento externo – La superficie exterior de los tubos deberá tener un recubrimiento de aleación de plomo-estaño aplicada en caliente o zinc electrochapado, según lo especificado por el comprador. El peso y otros requisitos del recubrimiento deberán acordarse entre el fabricante y el comprador.
10.3 Acabado de los extremos – Cuando así lo especifique el comprador, los tubos terminados deberán tener extremos lisos y libres de rebabas.
11. MARCAS
11.1 La siguiente información deberá marcarse en una etiqueta o rótulo firmemente adherido a los fardos o cajas en los que se envían los tubos:
a) Nombre o marca comercial del fabricante,
b) Tamaño, y
c) Clase de los tubos.
11.1.1 Los tubos también podrán llevar la Marca de Certificación ISI.
NOTA – El uso de la Marca de Certificación ISI está regido por las disposiciones de la Ley de la Institución de Normas Indias (Marcas de Certificación) y por las Reglas y Reglamentos establecidos en virtud de dicha ley. La marca ISI en productos cubiertos por una norma india transmite la garantía de que han sido producidos conforme a los requisitos de esa norma bajo un sistema bien definido de inspección, ensayo y control de calidad, diseñado y supervisado por la ISI y operado por el productor. Los productos con marca ISI también son verificados continuamente por la ISI para asegurar su conformidad con dicha norma como medida adicional de protección. Los detalles sobre las condiciones bajo las cuales puede concederse una licencia para el uso de la Marca de Certificación ISI a fabricantes o procesadores pueden obtenerse en la Institución de Normas Indias.
12. INFORMACIÓN QUE DEBE PROPORCIONAR EL COMPRADOR
12.1 El comprador deberá indicar en su consulta u orden:
a) el tamaño (diámetro exterior, grosor de la pared y longitud de los tubos);
b) la clase de tubo requerida;
c) la limpieza de la superficie interior, cuando sea necesaria;
d) el recubrimiento externo, cuando sea necesario; y
e) requisitos especiales, si los hubiera.