0. FÖRORD
0.1 Denna indiska standard antogs av Indian Standards Institution den 15 juli 1976, efter att utkastet som slutgiltigt fastställts av Steel Tubes, Pipes and Fittings Sectional Committee hade godkänts av Structural and Metals Division Council.
0.2 Det har länge funnits ett behov av kopparlödda stålrör som särskilt används inom fordons-, kyl- och spishanteringsindustrin för bränsleledningar, bromsledningar, oljeledningar samt i värme- och kylsystem. Det är att hoppas att denna standard ger nödvändig vägledning till industrin och användarna.
0.3 Vid framställningen av denna standard har hjälp hämtats från ASTM: A 254-1970 ’ Specification for copper brazed steel tubing ’ utgiven av American Society for Testing and Materials.
0.4 För att avgöra om en specifik kravpunkt i denna standard uppfylls, ska det slutliga resultatet, observerat eller beräknat, avrundas enligt IS : 2-1960*. Antalet signifikanta siffror som bevaras i det avrundade värdet bör vara samma som det angivna värdet i denna standard.
1. OMFATTNING
1.1 Denna standard omfattar två klasser av kopparlödda stålrör lämpliga för allmän teknisk användning, särskilt inom fordons-, kyl- och spishanteringsindustrin för bränsleledningar, bromsledningar, oljeledningar, värme- och kylsystem med mera.
2. LEVERANS AV MATERIAL 2.1 Allmänna krav gällande leverans av kopparlödda stålrör ska överensstämma med IS : 1387-1967.
3. TILLVERKNING
3.1 Stålet ska vara aluminiumförädlat, rimmande eller kapslat stål och tillverkas genom öppenugn, elektrisk ugn, basoxidprocess eller en kombination av dessa processer.
3.2 Rören tillverkas genom att elektrolytiskt kopparpläterad stållist rullas till rörform och därefter löds i reducerande atmosfär.
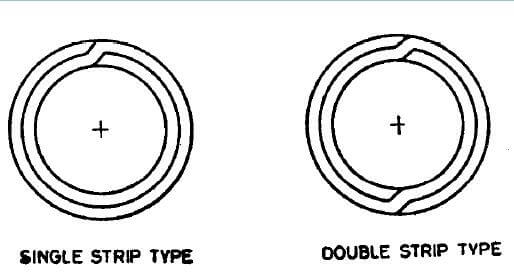
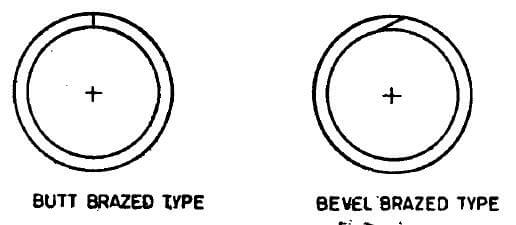
3.3 Lödrör av klass 1 ska konstrueras enligt Fig. 1.
3.4 Lödrör av klass 2 ska konstrueras enligt Fig. 2.
4. KEMISKA KRAV
4.1 Stålet, vid analys enligt relevanta delar av IS: 228, ska uppfylla följande krav:
| Element | Procent, max |
| Kol | 0,10 |
| Mangan | 0,50 |
| Fosfor | 0,035 |
| Svavel | 0,035 |
4.2 Varje masse ska analyseras av ståltillverkaren för att bestämma procentandelen av de i 4.1 angivna elementen. Den så bestämda kemiska sammansättningen ska rapporteras till stålköparen eller dennes representant och ska uppfylla de specificerade kraven.
5. MECANISKA KRAV
5.1 Dragprov – Provstycken ska tas från rörens ändar (innan kallbearbetning) och testas enligt IS : 1894-1972 och ska uppfylla följande krav:
| Draghållfasthet | 290 N/mm2, min |
| Flytgräns | N/mm2, min |
| Förlängning på ett mätavstånd av 65 mm | N/mm2, min |
5.2 Plattningstest – Testet ska utföras enligt IS : 2328-1963:. Ett ringformat provstycke, minst 65 mm långt, skuret från ena änden av varje utvald tub, ska vid kallt tillstånd plattas mellan två parallella ytor utan att uppvisa sprickor eller defekter, tills insidorna möts. Vid klass 2-rör ska skarven placeras så att den utsätts för maximal deformation vid plattning.
5.3 Expansionsprov – Det ska utföras enligt IS : 2335-1963. En ca 50 mm lång sektion av röret ska kunna expanderas över en kon med en inkluderad vinkel på 30°, tills ytterdiametern vid det expanderade ändet är 20 procent större, utan att sprickor uppstår eller andra defekter visas. Innan expansionsprovet ska rören klippas raka, få sina kanter rundade och avgratade. Röret och konen ska förbli koncentriska under expansionsprovet.
5.4 Böjprov – Testet bör utföras enligt IS : 2329-1963*. Det utvalda röret ska kunna böjas runt en cylindrisk former genom 360°, med skarvlinjen i 90° mot böjplanets läge. Formerens diameter ska vara sex gånger rörets ytterdiameter. Provstycket ska klara detta test utan att knäckas, sprickor uppstår eller andra defekter utvecklas.
5.5 Böjskärprov – Om ett avskuret stycke av röret böjs för hand till en hårnål (med skarven på insidan), och vid omvänd böjning vid böjradien i en riktning vinkelrätt mot böjaxeln bryts röret, får varken rörets väggar separeras eller skarven spricka.
5.6 icke-destruktiv provning – Rören ska kontrolleras till 100 procent för lödning och ytfel genom icke-destruktiv provning under produktionen (se IS : 4853-1968 och IS : 7343-1974).
6. HYDRAULISKT TEST
6.1 Varje rör ska klara ett hydrauliskt test i 5 sekunder utan tecken på misslyckande, vid ett tryck beräknat enligt följande formel:
P=2St/D
där
P = hydrauliskt tryck i N/mm2;
S = tillåtet materialspänning, det vill säga;
110 N/mm² för klass I
45 N/mm² för klass II;
t = rörets väggtjocklek i mm; och
D = rörets ytterdiameter i mm.
7. INSIDE YTORYTSRENSLIGHET
7.1 När det anges av köparen ska rör för vissa användningsområden, såsom kylkondensorer, uppfylla följande krav på intern renhet.
7.1.1 När en längd av röret tvättas invändigt med återdestillerad kloroform eller återdestillerad trikloretylen får resten som återstår vid avdunstning av lösningsmedlet inte överstiga 0,194 g/m* av den inre ytan. För att utföra testet hälls 100 ml lösningsmedel genom röret och samlas upp. Den totala längden av röret som testas ska vara minst 12,2 m, även om denna totala längd kan erhållas genom att tvätta flera separata längder och hälla samma lösningsmedel genom var och en i följd. Avdunsta lösningsmedlet på ett ångbad eller varmt vattenbad och torka vid 110°C tills ångorna är helt borta.
7.2 För att upprätthålla denna renhetsnivå vid frakt, hantering och lagring kan köparen begära att tillverkaren täcker rörens ändar med lock eller slutstycken.
8. DIMENSIONELLA TOLERANSER
8.1 Rören ska uppfylla tillåtna variationsgränser för dimensioner enligt följande:
| Yttre diameter | |
| Under 4,8 mm | ±0,05 mm |
| 4,8 mm upp till och inklusive 95 mm | ±0,08 mm |
| Över 9,5 mm upp till och inklusive 15,9 mm | ±0,10 mm |
| Väggtjocklek | |
| 0,50 mm upp till och inklusive 0,76 mm | ±0,08 mm |
| Över 0,76 mm upp till och inklusive 1,25 mm | ±0,09 mm |
| Längd | |
| Upp till och inklusive 0,5 m | ±0,75 mm |
| Över 0,5 m upp till och inklusive 1,0 m | ±1,5 mm |
| Över 1,0 m upp till och inklusive 2,0 m | ±3,0 mm |
| Över 2,0 m upp till och inklusive 3,0 m | ±6,0 mm |
| Över 3,0 m | +25,0 mm -0,0 mm |
9. ARBETSVARANDE
9.1 Färdigrören ska vara rena, släta och rundade både invändigt och utvändigt samt fria från rost, skala och defekter som försämrar bearbetningen och bruksanpassningen. Färdigrören ska vara någorlunda raka.
10. YTTERLIGARE KRAV
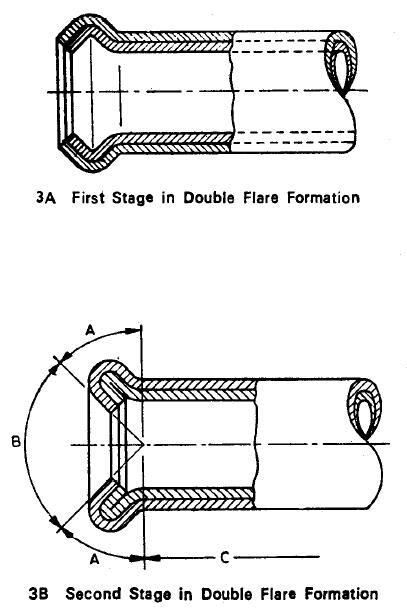
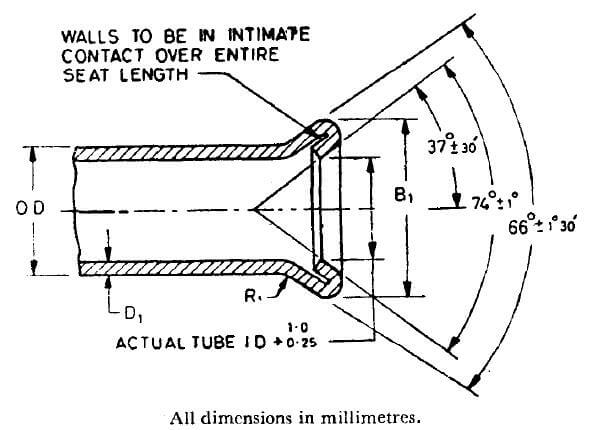
10.1 Flaretest – Class 1-rören ska klara att dubbelflaras till de mått som visas i Tabell 1 och Tabell 2. Dubbelflaret ska utföras på raka, avgratade rörändar med hjälp av ett handverktyg eller en motoriserad press i två steg. I det första steget formar ett verktyg uppdriven del (se Fig. 3A), medan ett annat verktyg ger den slutliga formen i det andra steget (se Fig. 3B).
Rören får inte spricka genom väggen vid flarens största diameter. En separation av det yttre lagsammanfogningen är tillåten på den flarerade änden av röret endast i område A (se Fig. 3). Denna separation får inte överstiga 3,0 mm i längd och ska begränsas till yttre tjockleken. Samsprickning är inte tillåten i följande områden:
a) Område B (flarens sittdel, definierat som ytan inom 90°-vinkeln): konisk yta ska vara slät och fri från sprickor eller andra oregelbundheter som kan orsaka läckage efter montering.
b) Område C (ytan utanför längden av den dubbla tjockleken som spruckits av flaret).
| NOMINELL YTTRE DIAMETER | DUBBELFLARES DIA, B1 | KONVECKAD LÄNGD C1, Min | Väggtjocklek D1 , Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
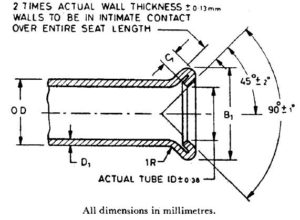
| NOMINELL YTTRE DIAMETER | DUBBELFLARES DIA, B1 | KONVECKAD LÄNGD C1, Min | Väggtjocklek D1 , Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
10.2 Ytbehandling – Rörens yttre yta ska ha en beläggning av varmfortlad bly-tinn-legering eller galvaniserat zink enligt köparens specifikation. Beläggningens vikt och andra krav ska avtalas mellan tillverkaren och köparen.
10.3 Ändfinish – När det anges av köparen ska färdigrören ha släta ändar utan gratar.
11. MÄRKNING
11.1 Följande information ska märkas på en tagg eller etikett som säkert fästs på de buntar eller lådor där rören skickas:
a) Tillverkarens namn eller varumärke,
b) Storlek, och
c) Rörens klass.
11.1.1 Rören kan också märkas med ISI-certifieringsmärket.
OBS – Användningen av ISI-certifieringsmärket regleras av bestämmelserna i Indian Standards Institution (Certification Marks) Act samt de regler och föreskrifter som fastställts därefter. ISI-märket på produkter som omfattas av en indisk standard innebär försäkran om att de har tillverkats i enlighet med kraven i den standarden under ett väldefinierat system av inspektion, provning och kvalitetskontroll som utformats och övervakas av ISI och drivs av producenten. ISi-märkta produkter kontrolleras också kontinuerligt av ISI för att säkerställa överensstämmelse med den standarden som ytterligare skydd. Detaljer om vilka villkor som gäller för att bevilja tillverkare eller processorer licens för användning av ISI-certifieringsmärket kan erhållas från Indian Standards Institution.
12. INFORMATION SOM SKA LEVERERAS AV KÖPAREN
12.1 Köparen ska ange i sin förfrågan eller beställning:
a) storleken (yttre diameter, väggtjocklek och längd på rören);
b) den önskade rörklassen;
c) den interna renheten vid behov;
d) den externa beläggningen vid behov; och
e) eventuella specialkrav.