0. VORWORT
0.1 Dieser indische Standard wurde am 15. Juli 1976 vom Indian Standards Institution angenommen, nachdem der vom Stahlrohre-, Rohrleitungs- und Armaturen-Ausschuss ausgearbeitete Entwurf vom Rat der Abteilung für Konstruktion und Metalle genehmigt worden war.
0.2 Es besteht seit langem ein Bedarf an kupfergelöteten Stahlrohren, die insbesondere in der Automobil-, Kälte- und Herdindustrie für Kraftstoffleitungen, Bremsleitungen, Ölleitungen sowie in Heiz- und Kühlanlagen verwendet werden. Es wird gehofft, dass dieser Standard der Industrie und den Anwendern die erforderliche Orientierung bietet.
0.3 Bei der Ausarbeitung dieses Standards wurden Hinweise aus der von der American Society for Testing and Materials herausgegebenen ASTM: A 254-1970 „Spezifikation für kupfergelötete Stahlrohre“ herangezogen.
0.4 Zur Beurteilung, ob eine bestimmte Anforderung dieses Standards erfüllt ist, ist der beobachtete oder berechnete Endwert, der das Ergebnis einer Prüfung oder Analyse angibt, gemäß IS : 2-1960* zu runden. Die Anzahl der signifikanten Stellen im gerundeten Wert sollte derjenigen des in diesem Standard angegebenen Werts entsprechen.
1. ANWENDUNGSGEBIET
1.1 Dieser Standard umfasst zwei Klassen kupfergelöteter Stahlrohre, die für allgemeine technische Anwendungen geeignet sind, insbesondere in der Automobil-, Kälte- und Herdindustrie für Kraftstoffleitungen, Bremsleitungen, Ölleitungen, Heiz- und Kühlanlagen usw.
2. LIEFERUNG DES MATERIALS 2.1 Allgemeine Anforderungen an die Lieferung kupfergelöteter Stahlrohre müssen IS : 1387-1967 entsprechen.
3. HERSTELLUNG
3.1 Der Stahl muss aluminiumgetönt, rimming oder gekapselter Stahl sein und durch Lichtbogenofen, Elektroofen, Sauerstoffbasisverfahren oder eine Kombination dieser Verfahren hergestellt werden.
3.2 Die Rohre werden durch Rollen elektrolytisch verkupferter Stahlstreifen in Rohrform und anschließendes Löten in reduzierender Atmosphäre hergestellt.
3.3 Klassenein-Rohre sind gemäß Abbildung 1 aufgebaut.
3.4 Klassen-zwei-Rohre sind gemäß Abbildung 2 aufgebaut.
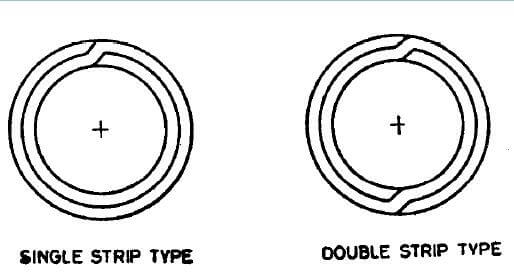
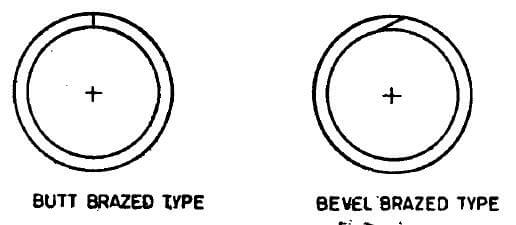
4. CHEMISCHE ANFORDERUNGEN
4.1 Der Stahl muss bei Analyse gemäß den einschlägigen Teilen von IS: 228 den folgenden Anforderungen entsprechen:
| Element | Prozent, max |
| Kohlenstoff | 0,10 |
| Mangan | 0,50 |
| Phosphor | 0,035 |
| Schwefel | 0,035 |
4.2 Jede Schmelze ist vom Stahlhersteller auf die in 4.1 genannten Elemente zu analysieren. Die so ermittelte chemische Zusammensetzung ist dem Stahleinkäufer oder seinem Vertreter mitzuteilen und muss den festgelegten Anforderungen entsprechen.
5. MECHANISCHE ANFORDERUNGEN
5.1 Zugversuch – Probekörper sind vor der Kaltverformung aus den Rohrenden zu entnehmen und gemäß IS : 1894-1972 zu prüfen; sie müssen folgenden Anforderungen entsprechen:
| Zugfestigkeit | 290 N/mm2, min |
| Streckgrenze | N/mm2, min |
| Dehnung bei einer Messlänge von 65 mm | N/mm2, min |
5.2 Flachdrückversuch – Der Versuch ist gemäß IS : 2328-1963 durchzuführen. Ein Ring von mindestens 65 mm Länge, der aus einem Ende eines ausgewählten Rohrs geschnitten wird, ist kalt zwischen zwei parallelen Flächen flachzudrücken, ohne Risse oder Fehler zu zeigen, bis die Innenwände sich berühren. Bei Klassen-zwei-Rohren ist die Naht so zu positionieren, dass sie beim Flachdrücken die größte Deformation erfährt.
5.3 Expansionsversuch – Er ist gemäß IS : 2335-1963 durchzuführen. Ein etwa 50 mm langes Rohrstück muss über einen konischen Dorn oder Kegel mit einem Öffnungswinkel von 30° expandiert werden können, bis der Außendurchmesser am erweiterten Ende um 20 Prozent zunimmt, ohne Risse oder andere Mängel zu zeigen. Vor dem Expansionsversuch sind die Rohre abzuschneiden, die Kanten zu kuppeln und zu entgraten. Rohr und Kegel müssen während des Expansionsversuchs konzentrisch bleiben.
5.4 Biegeversuch – Der Versuch ist gemäß IS : 2329-1963 durchzuführen. Das für den Versuch ausgewählte Rohr muss sich um einen zylindrischen Formkörper um 360° biegen lassen, wobei die Nahtlinie im 90°-Winkel zur Biegeebene liegt. Der Durchmesser des Formkörpers beträgt das Sechsfache des Außendurchmessers. Das Prüfstück darf dabei weder knicken, reißen noch andere Mängel aufweisen.
5.5 Biege-Scher-Test – Wenn ein per Hand gebogenes Rohrstück in Haarnadelform (Naht auf der Innenseite) durch Rückbiegen am Biegeradius in Richtung senkrecht zur Biegeachse bricht, dürfen sich weder die Rohrwände voneinander lösen noch die Naht reißen.
5.6 Zerstörungsfreie Prüfung – Die Rohre sind während der Produktion zu 100 Prozent auf Lötqualität und Oberflächenfehler zerstörungsfrei zu prüfen (siehe IS : 4853-1968 und IS : 7343-1974).
6. HYDRAULISCHER TEST
6.1 Jedes Rohr muss fünf Sekunden lang einem hydraulischen Test standhalten, ohne Anzeichen eines Versagens, bei einem Druck, der nach folgender Formel berechnet wird:
P=2St/D
wobei
P = hydraulischer Druck in N/mm2;
S = zulässige Materialspannung, d. h.;
110 N/mm² für Klasse I
45 N/mm² für Klasse II;
t = Wandstärke des Rohrs in mm; und
D = Außendurchmesser des Rohrs in mm.
7. SAUBERKEIT DER INNENFLÄCHE
7.1 Wenn vom Käufer vorgeschrieben, müssen Rohre für bestimmte Anwendungen, wie z. B. Kältemittelkondensatoren, den folgenden Anforderungen an die innere Sauberkeit entsprechen.
7.1.1 Wenn eine Rohrstrecke innen mit redestilliertem Chloroform oder redestilliertem Trichlorethylen gewaschen wird, darf der bei der Verdunstung des Lösungsmittels verbleibende Rückstand 0,194 g/m* der inneren Oberfläche nicht überschreiten. Zur Durchführung des Tests werden 100 ml Lösungsmittel durch das Rohr geleitet und gesammelt. Die insgesamt getestete Rohrlänge beträgt mindestens 12,2 m; diese Gesamtlänge kann auch durch das Waschen mehrerer separater Rohrstücke erreicht werden, wobei dasselbe Lösungsmittel nacheinander durch jedes Stück geleitet wird. Das Lösungsmittel wird auf einem Dampfbad oder Wasserbad verdampft und bei 110 °C getrocknet, bis die Dämpfe vollständig entfernt sind.
7.2 Um dieses Sauberkeitsniveau beim Versand, bei der Handhabung und bei der Lagerung zu gewährleisten, kann der Käufer den Hersteller auffordern, die Rohrenden mit Stopfen oder Verschlüssen zu verschließen.
8. ABMESSUNGSTOLERANZEN
8.1 Rohre müssen den nachstehend angegebenen zulässigen Abweichungen in den Abmessungen entsprechen:
| Außendurchmesser | |
| Unter 4,8 mm | ±0,05 mm |
| 4,8 mm bis einschließlich 95 mm | ±0,08 mm |
| Über 9,5 mm bis einschließlich 15,9 mm | ±0,10 mm |
| Wandstärke | |
| 0,50 mm bis einschließlich 0,76 mm | ±0,08 mm |
| Über 0,76 mm bis einschließlich 1,25 mm | ±0,09 mm |
| Länge | |
| Bis einschließlich 0,5 m | ±0,75 mm |
| Über 0,5 m bis einschließlich 1,0 m | ±1,5 mm |
| Über 1,0 m bis einschließlich 2,0 m | ±3,0 mm |
| Über 2,0 m bis einschließlich 3,0 m | ±6,0 mm |
| Über 3,0 m | +25,0 mm -0,0 mm |
9. VERARBEITUNG
9.1 Fertige Rohre müssen sauber, glatt und rund sein, sowohl innen als auch außen, und frei von Rost, Zunder sowie von Mängeln, die die Verarbeitung und Gebrauchstauglichkeit beeinträchtigen. Fertige Rohre müssen im Wesentlichen gerade sein.
10. ZUSÄTZLICHE ANFORDERUNGEN
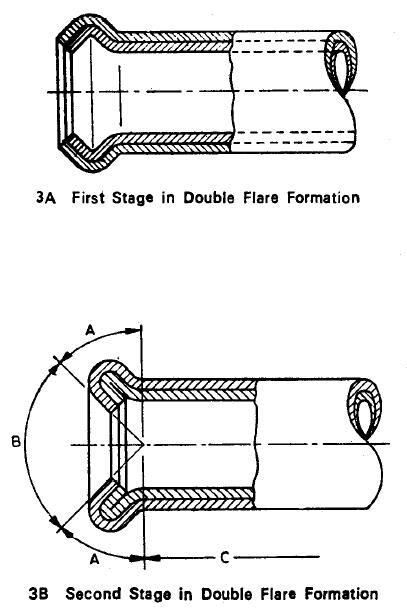
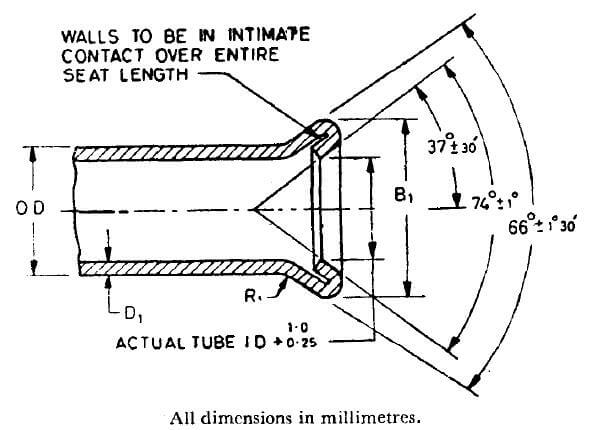
10.1 Flare-Test – Rohre der Klasse 1 müssen dem doppelten Aufweiten gemäß den in Tabelle 1 und Tabelle 2 angegebenen Abmessungen standhalten. Das doppelte Aufweiten ist an rechtwinkligen, entgrateten Rohrenden mit einem Handwerkzeug oder einer motorgetriebenen Presse in zwei Schritten auszuführen. Im ersten Schritt formt ein Werkzeug die Stauchung (siehe Abb. 3A), während im zweiten Schritt ein weiteres Werkzeug die endgültige Formgebung vornimmt (siehe Abb. 3B).
Die Rohre dürfen am größten Durchmesser der Öffnung nicht durch die Wand brechen. Eine Trennung der äußeren Überlappungsnaht ist am aufgeweiteten Rohrende nur im Bereich A zulässig (siehe Abb. 3). Diese Trennung darf maximal 3,0 mm lang sein und ist auf die äußere Wanddicke beschränkt. Eine Nahttrennung ist in den folgenden Bereichen nicht zulässig:
a) Bereich B (der Flanschsitz, definiert als die Fläche innerhalb des 90°-Inklusivwinkels): Die konische Fläche muss glatt und frei von Rissen oder anderen Unregelmäßigkeiten sein, die nach der Montage Leckagen verursachen könnten.
b) Bereich C (die Fläche jenseits der Länge der durch das Aufweiten verdoppelten Wanddicke).
| NENNAUßENDURCHMESSER | DOPPELTE ÖFFNUNGSDURCHMESSER, B1 | GEPRÄGTE LÄNGE C1, Min | WANDSTÄRKE D1, Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
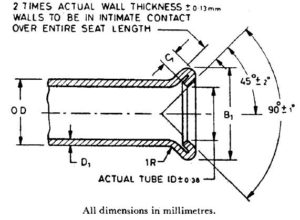
| NENNAUßENDURCHMESSER | DOPPELTE ÖFFNUNGSDURCHMESSER, B1 | GEPRÄGTE LÄNGE C1, Min | WANDSTÄRKE D1, Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8 ± 0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8 ± 0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8 ± 0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8 ± 0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0 ± 0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0 ± 0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0 ± 0,5 | 1,24 |
10.2 Außenbeschichtung – Die Außenseite der Rohre muss eine Beschichtung aus feuerverzinktem Blei-Zinn-Legierung oder galvanisch verzinkt haben, wie vom Käufer vorgegeben. Gewicht und weitere Anforderungen an die Beschichtung sind zwischen Hersteller und Käufer zu vereinbaren.
10.3 Endbearbeitung – Wenn vom Käufer vorgeschrieben, müssen fertige Rohre glatte, gratfreie Enden aufweisen.
11. KENNZEICHNUNG
11.1 Folgende Informationen sind auf einem Schild oder Etikett anzubringen, das sicher an den Bündeln oder Kartons befestigt ist, in denen die Rohre versendet werden:
a) Name oder Warenzeichen des Herstellers,
b) Größe und
c) Klasse der Rohre.
11.1.1 Die Rohre können zusätzlich mit dem ISI-Zertifizierungszeichen gekennzeichnet werden.
HINWEIS – Die Verwendung des ISI-Zertifizierungszeichens unterliegt den Bestimmungen des Indian Standards Institution (Certification Marks) Act sowie den darunter erlassenen Regeln und Vorschriften. Das ISI-Zeichen auf Produkten, die einem indischen Standard unterliegen, garantiert, dass sie gemäß den Anforderungen dieses Standards unter einem klar definierten System der Inspektion, Prüfung und Qualitätskontrolle hergestellt wurden, das von der ISi entwickelt und überwacht sowie vom Hersteller betrieben wird. ISI-gekennzeichnete Produkte werden zudem kontinuierlich von der ISi auf Einhaltung dieses Standards hin überprüft. Einzelheiten zu den Bedingungen, unter denen Herstellern oder Verarbeitern eine Lizenz zur Nutzung des ISI-Zertifizierungszeichens erteilt werden kann, sind bei der Indian Standards Institution erhältlich.
12. INFORMATIONEN DES KÄUFERS
12.1 Der Käufer hat in seiner Anfrage oder Bestellung anzugeben:
a) die Größe (Außendurchmesser, Wandstärke und Länge der Rohre);
b) die erforderliche Rohrkategorie;
c) die innere Sauberkeit, sofern erforderlich;
d) die Außenbeschichtung, sofern erforderlich; und
e) etwaige Sonderanforderungen.