0. คำนำ
0.1 มาตรฐานอินเดียนี้ได้รับการยอมรับโดยสถาบันมาตรฐานอินเดียเมื่อวันที่ 15 กรกฎาคม พ.ศ. 2519 หลังจากที่ร่างดังกล่าวซึ่งจัดทำโดยคณะกรรมการเฉพาะทางด้านท่อเหล็ก ท่อ และข้อต่อ ได้รับการอนุมัติจากสภาฝ่ายโครงสร้างและโลหะ
0.2 มีความต้องการอย่างยาวนานสำหรับท่อเหล็กประสานทองแดง ซึ่งใช้โดยเฉพาะในอุตสาหกรรมยานยนต์ อุตสาหกรรมทำความเย็น และเตา เพื่อใช้เป็นท่อน้ำมันเชื้อเพลิง ท่อเบรก ท่อน้ำมัน และในระบบทำความร้อนและความเย็น หวังว่ามาตรฐานนี้จะให้แนวทางที่จำเป็นแก่ภาคอุตสาหกรรมและผู้ใช้งาน
0.3 ในการจัดทำมาตรฐานนี้ ได้รับความช่วยเหลือจาก ASTM : A 254-1970 ‘ ข้อกำหนดสำหรับท่อเหล็กประสานทองแดง ’ ซึ่งออกโดยสมาคมวิทยาศาสตร์และวัสดุทดสอบแห่งสหรัฐอเมริกา
0.4 เพื่อวัตถุประสงค์ในการพิจารณาว่าข้อกำหนดใดข้อกำหนดหนึ่งของมาตรฐานนี้ได้รับการปฏิบัติตามหรือไม่ ค่าสุดท้ายที่สังเกตหรือคำนวณได้ ซึ่งแสดงผลของการทดสอบหรือการวิเคราะห์ จะต้องปัดเศษตาม IS : 2-1960* โดยจำนวนตำแหน่งสำคัญที่คงไว้ในค่าที่ปัดเศษแล้วควรเท่ากับจำนวนตำแหน่งในค่าที่ระบุไว้ในมาตรฐานนี้
1. ขอบเขต
1.1 มาตรฐานนี้ครอบคลุมท่อเหล็กประสานทองแดงสองประเภท ซึ่งเหมาะสำหรับงานวิศวกรรมทั่วไป โดยเฉพาะในอุตสาหกรรมยานยนต์ อุตสาหกรรมทำความเย็น และเตา สำหรับท่อน้ำมันเชื้อเพลิง ท่อเบรก ท่อน้ำมัน ระบบทำความร้อนและความเย็น เป็นต้น
2. การจัดหาวัสดุ 2.1 ข้อกำหนดทั่วไปเกี่ยวกับการจัดหาท่อเหล็กประสานทองแดง ต้องเป็นไปตาม IS : 1387-1967
3. การผลิต
3.1 เหล็กที่ใช้ต้องเป็นเหล็กชนิดอลูมิเนียมฆ่าเหล็ก (aluminium-killed) เหล็กริมมิ่ง (rimming) หรือเหล็กแคปปิ้ง (capped steel) และต้องผลิตโดยกระบวนการเตาเผาแบบเปิด เตาไฟฟ้า เตาออกซิเจนแบบเบสิก หรือการผสมผสานระหว่างกระบวนการเหล่านี้
3.2 ท่อต้องผลิตโดยการรีดแถบเหล็กเคลือบทองแดงด้วยกระบวนการไฟฟ้าเคมีให้เป็นท่อ แล้วทำการประสานในบรรยากาศที่ลดออกซิเจน
3.3 ท่อประสานประเภทที่ 1 ต้องมีโครงสร้างดังแสดงในรูปที่ 1
3.4 ท่อประสานประเภทที่ 2 ต้องมีโครงสร้างดังแสดงในรูปที่ 2
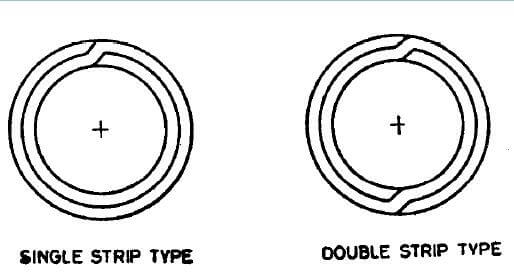
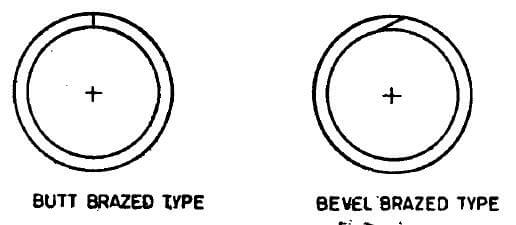
4. ข้อกำหนดทางเคมี
4.1 เหล็กเมื่อวิเคราะห์ตามส่วนที่เกี่ยวข้องของ IS: 228 ต้องเป็นไปตามข้อกำหนดดังต่อไปนี้:
| ธาตุ | ร้อยละ, สูงสุด |
| คาร์บอน | 0.10 |
| แมงกานีส | 0.50 |
| ฟอสฟอรัส | 0.035 |
| กำมะถัน | 0.035 |
4.2 แต่ละหม้อเหล็กต้องได้รับการวิเคราะห์โดยผู้ผลิตเหล็ก เพื่อกำหนดร้อยละของธาตุที่ระบุไว้ในข้อ 4.1 ผลการวิเคราะห์ทางเคมีที่ได้ดังกล่าวต้องรายงานให้ผู้ซื้อเหล็กหรือตัวแทนทราบ และต้องเป็นไปตามข้อกำหนดที่กำหนดไว้
5. ข้อกำหนดทางกล
5.1 การทดสอบแรงดึง – ชิ้นงานทดสอบต้องตัดจากปลายท่อ (ก่อนการขึ้นรูปเย็น) และทดสอบตาม IS : 1894-19727 โดยต้องเป็นไปตามข้อกำหนดดังต่อไปนี้:
| ความทนแรงดึง | 290 N/mm2, ขั้นต่ำ |
| ความทนแรงคราก | N/mm2, ขั้นต่ำ |
| การยืดตัวบนความยาวมาตรวัด 65 มม. | N/mm2, ขั้นต่ำ |
5.2 การทดสอบการแบน – การทดสอบต้องดำเนินการตาม IS : 2328-1963: วงแหวนที่มีความยาวไม่น้อยกว่า 65 มม. ซึ่งตัดจากปลายท่อแต่ละเส้นที่เลือก จะต้องถูกกดแบนระหว่างแผ่นเรียบสองแผ่นโดยไม่ปรากฏรอยแตกหรือตำหนิใดๆ จนกระทั่งผนังด้านในสัมผัสกัน ในกรณีของท่อประเภทที่ 2 รอยต่อจะต้องอยู่ในตำแหน่งที่ได้รับการเปลี่ยนรูปมากที่สุดเมื่อถูกกดแบน
5.3 การทดสอบการขยาย – ต้องดำเนินการตาม IS : 2335-19635 ชิ้นส่วนท่อความยาวประมาณ 50 มม. ต้องสามารถถูกขยายบนแม่พิมพ์หรือกรวยเรียวที่มีมุมรวม 30° จนเส้นผ่านศูนย์กลางภายนอกที่ปลายที่ขยายเพิ่มขึ้น 20% โดยไม่เกิดรอยแตกหรือตำหนิอื่นๆ ก่อนการทดสอบการขยาย ท่อต้องถูกตัดปลายให้เรียบและลบคม ท่อและกรวยต้องอยู่ในแนวเดียวกันตลอดการทดสอบการขยาย
5.4 การทดสอบการโค้งงอ – การทดสอบควรดำเนินการตาม IS : 2329-1963* ท่อที่เลือกสำหรับทดสอบต้องสามารถโค้งรอบแท่งทรงกระบอก 360° โดยให้แนวรอยต่อทำมุม 90° กับระนาบการโค้งงอ เส้นผ่านศูนย์กลางของแท่งทรงกระบอกต้องเป็น 6 เท่าของเส้นผ่านศูนย์กลางภายนอก ชิ้นงานทดสอบต้องผ่านการทดสอบนี้โดยไม่เกิดการหักงอ รอยแตก หรือตำหนิอื่นๆ
5.5 การทดสอบแรงเฉือนจากการโค้งงอ – หากชิ้นส่วนท่อที่โค้งด้วยมือให้เป็นรูปเข็มกลัดผม (รอยต่อด้านใน) ขาดจากการโค้งกลับที่รัศมีโค้งในทิศทางตั้งฉากกับแกนโค้ง ผนังท่อจะต้องไม่แยกออกจากกัน และรอยต่อจะต้องไม่เกิดรอยแตก
5.6 การตรวจสอบโดยไม่ทำลาย – ท่อทั้งหมดต้องได้รับการตรวจสอบรอยประสานและตำหนิผิวด้วยวิธีการตรวจสอบโดยไม่ทำลายระหว่างการผลิต (ดู IS : 4853-19687 และ IS : 7343-1974:)
6. การทดสอบไฮดรอลิก
6.1 ท่อแต่ละเส้นต้องสามารถทนต่อการทดสอบไฮดรอลิกเป็นเวลา 5 วินาที โดยไม่มีอาการเสียหายใดๆ ที่ความดันซึ่งคำนวณได้จากสมการต่อไปนี้:
P=2St/D
โดยที่
P = ความดันไฮดรอลิกเป็น N/mm2;
S = ความเค้นที่ยอมรับได้ของวัสดุ คือ;
110 N/mm2 สำหรับประเภทที่ 1
45 N/mm2 สำหรับประเภทที่ 2;
t = ความหนาผนังท่อเป็นมม.; และ
D = เส้นผ่านศูนย์กลางภายนอกของท่อเป็นมม.
7. ความสะอาดของพื้นผิวด้านใน
7.1 เมื่อผู้ซื้อระบุไว้ ท่อสำหรับการใช้งานบางประเภท เช่น คอนเดนเซอร์ระบบทำความเย็น จะต้องเป็นไปตามข้อกำหนดด้านความสะอาดภายในดังต่อไปนี้
7.1.1 เมื่อล้างท่อด้วยคลอโรฟอร์มกลั่นใหม่หรือไตรคลอโรเอทิลีนกลั่นใหม่ สารตกค้างที่เหลือหลังจากการระเหยของตัวทำละลายจะต้องไม่เกิน 0.194 กรัม/ตารางเมตรของพื้นผิวภายใน เพื่อทำการทดสอบ ให้เทตัวทำละลาย 100 มล. ผ่านท่อแล้วรวบรวม ความยาวรวมของท่อที่ทดสอบต้องไม่น้อยกว่า 12.2 เมตร แม้ว่าความยาวรวมนี้อาจได้มาจากการล้างท่อหลายช่วงและเทตัวทำละลายชนิดเดียวกันผ่านแต่ละช่วงตามลำดับ ระเหยตัวทำละลายบนเตาน้ำร้อนหรือบ่อน้ำร้อน และอบแห้งที่ 110°C จนกระทั่งไอระเหยหมด
7.2 เพื่อรักษาความสะอาดในระดับนี้ระหว่างการขนส่ง การจัดการ และการเก็บรักษา ผู้ซื้ออาจขอให้ผู้ผลิตปิดปลายท่อด้วยฝาปิดหรือตัวปิด
8. ความคลาดเคลื่อนทางมิติ
8.1 ท่อจะต้องเป็นไปตามข้อกำหนดความคลาดเคลื่อนทางมิติที่ระบุดังต่อไปนี้:
| เส้นผ่านศูนย์กลางภายนอก | |
| ต่ำกว่า 4.8 มม. | ±0.05 มม. |
| 4.8 มม. ถึง 95 มม. รวมทั้ง 95 มม. | ±0.08 มม. |
| มากกว่า 9.5 มม. ถึง 15.9 มม. รวมทั้ง 15.9 มม. | ±0.10 มม. |
| ความหนาผนัง | |
| 0.50 มม. ถึง 0.76 มม. รวมทั้ง 0.76 มม. | ±0.08 มม. |
| มากกว่า 0.76 มม. ถึง 1.25 มม. รวมทั้ง 1.25 มม. | ±0.09 มม. |
| ความยาว | |
| ถึง 0.5 ม. รวมทั้ง 0.5 ม. | ±0.75 มม. |
| มากกว่า 0.5 ม. ถึง 1.0 ม. รวมทั้ง 1.0 ม. | ±1.5 มม. |
| มากกว่า 1.0 ม. ถึง 2.0 ม. รวมทั้ง 2.0 ม. | ±3.0 มม. |
| มากกว่า 2.0 ม. ถึง 3.0 ม. รวมทั้ง 3.0 ม. | ±6.0 มม. |
| มากกว่า 3.0 ม. | +25.0 มม. -0.0 มม. |
9. งานประณีต
9.1 ท่อสำเร็จรูปจะต้องสะอาด เรียบ และกลม ทั้งด้านในและด้านนอก และปราศจากสนิม คราบตะกรัน และข้อบกพร่องที่ส่งผลต่อกระบวนการผลิตและการใช้งาน ท่อสำเร็จรูปควรตรงพอสมควร
10. ข้อกำหนดเพิ่มเติม
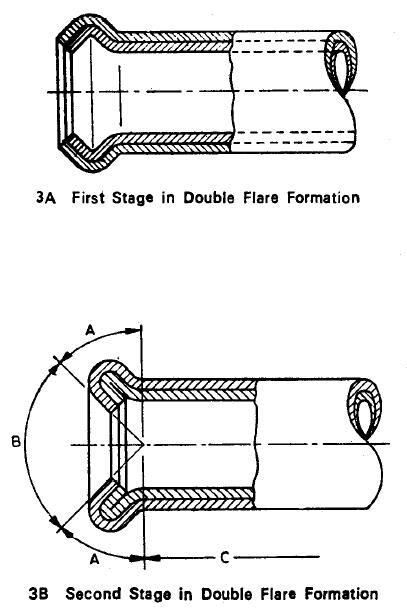
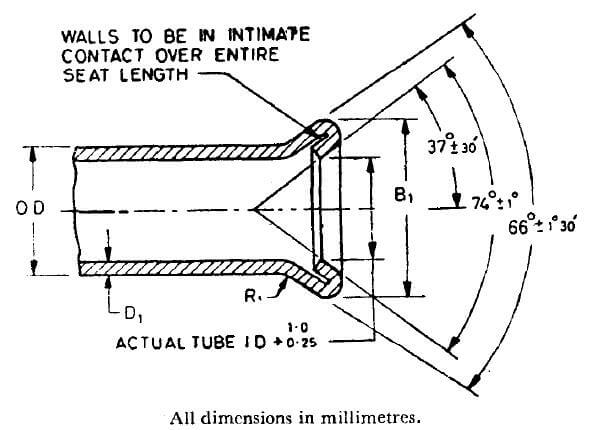
10.1 การทดสอบการขยายปาก – ท่อประเภท 1 จะต้องสามารถขยายปากสองชั้นได้ตามขนาดที่แสดงในตารางที่ 1 และ 2 การขยายปากสองชั้นจะต้องทำที่ปลายท่อที่ตัดฉากและลบคม โดยใช้เครื่องมือมือหรือเครื่องกดไฟฟ้า ในสองขั้นตอน ขั้นตอนแรก เครื่องมือจะสร้างส่วนบวม (ดูภาพที่ 3A) ส่วนขั้นตอนที่สอง เครื่องมืออีกชิ้นจะทำให้ได้รูปทรงสุดท้าย (ดูภาพที่ 3B) ท่อจะต้องไม่แตกทะลุผนังบริเวณเส้นผ่านศูนย์กลางใหญ่ของปากท่อ การแยกของรอยเชื่อมด้านนอกยอมให้เกิดขึ้นได้เฉพาะบริเวณ A ของปลายท่อที่ขยายปากเท่านั้น (ดูภาพที่ 3) การแยกนี้จะต้องมีความยาวไม่เกิน 3.0 มม. และจำกัดอยู่เฉพาะความหนาด้านนอกเท่านั้น การแยกแนวเชื่อมไม่ได้รับอนุญาตในบริเวณต่อไปนี้:
a) บริเวณ B (ฐานของปากท่อ ซึ่งหมายถึงพื้นผิวภายในมุม 90°): พื้นผิวทรงกรวยจะต้องเรียบและปราศจากรอยแตกหรือความผิดปกติอื่น ๆ ที่อาจทำให้เกิดการรั่วซึมหลังการประกอบ
b) บริเวณ C (พื้นผิวที่อยู่เลยจากความยาวของความหนาสองชั้นที่ถูกขยายโดยปากท่อ)
| เส้นผ่านศูนย์กลางภายนอก ตามพิกัด | เส้นผ่านศูนย์กลางการขยายปากสองชั้น, B1 | ความยาวส่วนโค้ง, C1, ขั้นต่ำ | ความหนาผนัง, D1, สูงสุด | |
| สูงสุด | ต่ำสุด | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
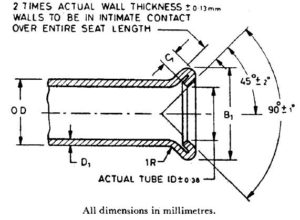
| เส้นผ่านศูนย์กลางภายนอก ตามพิกัด | เส้นผ่านศูนย์กลางการขยายปากสองชั้น, B1 | ความยาวส่วนโค้ง, C1, ขั้นต่ำ | ความหนาผนัง, D1, สูงสุด | |
| สูงสุด | ต่ำสุด | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 การเคลือบผิวภายนอก – พื้นผิวด้านนอกของท่อจะต้องมีการเคลือบด้วยโลหะผสมตะกั่ว-ดีบุกแบบจุ่มร้อน หรือชุบสังกะสีด้วยไฟฟ้า ตามที่ผู้ซื้อระบุ น้ำหนักและความต้องการอื่น ๆ ของชั้นเคลือบจะต้องตกลงกันระหว่างผู้ผลิตและผู้ซื้อ
10.3 การตกแต่งปลายท่อ – เมื่อผู้ซื้อระบุไว้ ท่อสำเร็จรูปจะต้องมีปลายที่เรียบและปราศจากเสี้ยน
11. การทำเครื่องหมาย
11.1 ข้อมูลต่อไปนี้จะต้องทำเครื่องหมายบนป้ายหรือฉลากที่ติดแน่นกับมัดหรือกล่องบรรจุที่ใช้ในการจัดส่งท่อ:
a) ชื่อหรือเครื่องหมายการค้าของผู้ผลิต
b) ขนาด
c) ประเภทของท่อ
11.1.1 ท่อยังอาจทำเครื่องหมายด้วยเครื่องหมายรับรองมาตรฐาน ISI
หมายเหตุ – การใช้เครื่องหมายรับรองมาตรฐาน ISI เป็นไปตามบทบัญญัติของพระราชบัญญัติสถาบันมาตรฐานอินเดีย (เครื่องหมายรับรอง) และกฎระเบียบที่ออกตามกฎหมายดังกล่าว เครื่องหมาย ISI บนผลิตภัณฑ์ที่ครอบคลุมโดยมาตรฐานอินเดียแสดงถึงการรับประกันว่าผลิตภัณฑ์นั้นผลิตขึ้นตามข้อกำหนดของมาตรฐานภายใต้ระบบการตรวจสอบ การทดสอบ และการควบคุมคุณภาพที่กำหนดไว้อย่างชัดเจน ซึ่งออกแบบและกำกับดูแลโดย ISI และดำเนินการโดยผู้ผลิต ผลิตภัณฑ์ที่มีเครื่องหมาย ISI ยังได้รับการตรวจสอบอย่างต่อเนื่องโดย ISI เพื่อให้สอดคล้องกับมาตรฐานนั้น ๆ อีกชั้นหนึ่ง รายละเอียดเกี่ยวกับเงื่อนไขในการออกใบอนุญาตให้ผู้ผลิตหรือผู้แปรรูปใช้เครื่องหมายรับรอง ISI สามารถสอบถามได้จากสถาบันมาตรฐานอินเดีย
12. ข้อมูลที่ผู้ซื้อต้องแจ้ง
12.1 ผู้ซื้อจะต้องระบุในคำขอหรือคำสั่งซื้อ:
a) ขนาด (เส้นผ่านศูนย์กลางภายนอก ความหนาผนัง และความยาวของท่อ)
b) ประเภทของท่อที่ต้องการ
c) ความสะอาดของพื้นผิวด้านใน หากจำเป็น
d) การเคลือบผิวภายนอก หากจำเป็น
e) ข้อกำหนดพิเศษ หากมี