1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт SAE предназначен для установления единообразных методов испытаний определённых типов труб из углеродистой и легированной стали, перечисленных в разделе 2.1.1. Указанные критерии испытаний и эксплуатационные требования, применимые к каждому виду труб, изложены в соответствующих спецификациях SAE J.
2. ССЫЛКИ
2.1 Действующие публикации
Следующие публикации являются частью настоящего информационного отчёта в объёме, указанном в тексте. Применяется последний выпуск каждой публикации.
2.1.1 Публикации SAE
Доступны у SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, тел.: 877-606-7323 (в США и Канаде) или 724-776-4970 (за пределами США), www.sae.org.
SAE J356 Трубы из низкоуглеродистой стали с контролем облоя, сварные, нормализованные для гибки, двойного развёртывания фланца и формирования бортика
SAE J518 Гидравлические фланцевые соединения для труб и шлангов, четырёхболтового типа с разъёмным фланцем
SAE J524 Бесшовные трубы из низкоуглеродистой стали, отожжённые для гибки и развёртывания фланца
SAE J525 Трубы из низкоуглеродистой стали, сварные и холоднотянутые, отожжённые для гибки и развёртывания фланца
SAE J526 Трубы из низкоуглеродистой стали, сварные
SAE J527 Трубы из низкоуглеродистой стали с двойными стенками, паяные
SAE J356 Фланцы для труб
SAE J1065 Номинальные рабочие давления для стальных гидравлических труб
SAE J1453-1 Спецификация для соединений с торцевым уплотнением O‑ring: Часть 1 — Конструктивные особенности соединений труб и общие требования по эксплуатации и испытаниям
SAE J1453-2 Спецификация для соединений с торцевым уплотнением O‑ring: Часть 2 — Требования, размеры и испытания для стальных муфт, перегородок, поворотных соединений, паяных втулок, заглушек и соединений с метрическими концами по ISO 6149-2
SAE J1453-3 Спецификация для соединений с торцевым уплотнением O‑ring: Часть 3 — Требования, размеры и испытания для стальных муфт, перегородок, поворотных соединений, паяных втулок, соединений, заглушек и соединений с дюймовыми концами по SAE J1926-2
SAE J2435 Трубы из углеродистой стали SAE 1021, сварные с контролем облоя, нормализованные для гибки, развёртывания фланца и формирования бортика
SAE J2467 Трубы из углеродистой стали SAE 1021, сварные и холоднотянутые, нормализованные для гибки и развёртывания фланца
SAE J2592 Трубы из углеродистой стали для общего применения — Понимание методов неразрушающего контроля труб из углеродистой стали
SAE J2613 Трубы из высокопрочной низколегированной стали, сварные с контролем облоя, подкритически отожжённые для гибки, двойного развёртывания фланца и гибки
SAE J2614 Трубы из высокопрочной низколегированной стали, сварные и холоднотянутые, подкритически отожжённые для гибки и развёртывания фланца
SAE J2832 Трубы из высокопрочной низколегированной стали (предел прочности 690 МПа), сварные с контролем облоя, отпущенные после термообработки для гибки и двойного развёртывания фланца
SAE J2833 Трубы из высокопрочной низколегированной стали (предел прочности 690 МПа), сварные и холоднотянутые, отпущенные после термообработки для гибки и развёртывания фланца
2.1.2 Публикации ASTM
Доступны у ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, тел.: 610-832-9585, www.astm.org.
ASTM A 370 Стандартные методы и определения для механических испытаний сталей и стальных изделий
ASTM A 450/A 450M Стандартная спецификация для общих требований к трубам из углеродистой, ферритной и аустенитной легированной стали
ASTM E 8 Методы испытаний на растяжение металлических материалов
ASTM E 8M Методы испытаний на растяжение металлических материалов [метрическая система]
2.2 Сопутствующие публикации
Следующие публикации приведены исключительно в справочных целях и не являются обязательной частью данного документа.
2.2.1 Публикации SAE
Доступны у SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, тел.: 877-606-7323 (в США и Канаде) или 724-776-4970 (за пределами США), www.sae.org.
SAE J514 Гидравлические фитинги для труб
SAE J1290 Автомобильная гидравлическая тормозная система — Метрические трубные соединения
SAE J2551 Рекомендованные практики для применения металлических трубопроводов для жидкостей
SAE J2593 Информационный отчёт по монтажу трубопроводов и соединений для жидкостей
SAE J2658 Металлические трубопроводные сборки для гидравлических систем и общего применения — Методы испытаний металлических трубопроводных сборок для гидравлических систем
2.2.2 Публикации ISO
Доступны у ANSI, 25 West 43rd Street, New York, NY 10036-8002, тел.: 212-642-4900, www.ansi.org.
ISO 2944 Системы и компоненты гидравлических передач — Номинальные давления
ISO 3304 Бесшовные прецизионные стальные трубы с гладкими торцами — Технические условия поставки
ISO 3305 Сварные прецизионные стальные трубы с гладкими торцами — Технические условия поставки
ISO 4397 Соединения и сопутствующие компоненты — Номинальные наружные диаметры труб и номинальные внутренние диаметры шлангов
ISO 4399 Соединения и сопутствующие компоненты — Номинальные давления
ISO 4406 Гидравлические передачи — Жидкости — Метод кодирования уровня загрязнённости твёрдыми частицами
ISO 5598 Системы и компоненты гидравлических передач — Терминология
ISO 6162-1 Гидравлические передачи — Фланцевые соединения с разъёмными или цельными хомутами и метрическими или дюймовыми болтами — Часть 1: Фланцевые соединения для работы при давлениях от 3,5 МПа (35 бар) до 35 МПа (350 бар), DN 13–DN127
ISO 6162-2 Гидравлические передачи — Фланцевые соединения с разъёмными или цельными хомутами и метрическими или дюймовыми болтами — Часть 2: Фланцевые соединения для работы при давлениях от 35 МПа (350 бар) до 40 МПа (400 бар), DN 13–DN 51
ISO 6605 Испытания и процедуры испытаний
ISO 8434-1 Металлические трубные соединения для гидравлических систем и общего применения — Часть 1: Соединения с конусным уплотнением под углом 24°
ISO 8434-2 Металлические трубные соединения для гидравлических систем и общего применения — Часть 2: Соединения с развёрнутым фланцем под углом 37°
ISO 8434-3 Металлические трубные соединения для гидравлических систем и общего применения — Часть 3: Соединения с торцевым уплотнением O‑ring
ISO 8434-4 Металлические трубные соединения для гидравлических систем и общего применения — Часть 4: Соединения с конусным уплотнением под углом 24° с приварными кольцевыми ниппелями
ISO 10583 Методы испытаний трубных соединений
ISO 10763 Стальные трубы с гладкими торцами, бесшовные и сварные — Размеры и номинальные рабочие давления
3. МЕТОДЫ ИСПЫТАНИЙ
Если не оговорено иное, следует руководствоваться методами испытаний, описанными в текущем выпуске стандарта ASTM A 370 «Стандартные методы и определения для механических испытаний сталей и стальных изделий».
Однако в случае противоречий между спецификациями ASTM и настоящим документом приоритет имеет данная спецификация SAE.
3.1 Частота испытаний
На необходимую частоту проведения этих испытаний могут влиять многие факторы, в том числе:
a. Диаметр трубы
b. Объём партии производства
c. Тип производственного оборудования
d. Методы производства
e. Конечное применение
f. Материал
Поэтому ответственность за определение типа и частоты испытаний, обеспечивающих соответствие труб стандартам SAE, а также потребностям и требованиям пользователя, лежит на производителе и пользователе.
4. ИСПЫТУЕМЫЕ ОБРАЗЦЫ
В соответствии со стандартом ASTM A 370 «Стандартные методы и определения для механических испытаний сталей и стальных изделий», испытываемые образцы для механических испытаний должны иметь гладкие торцы и быть без дефектов. Если какой‑либо образец имеет задиры, дефекты или следы некачественной обработки до начала испытаний, его можно отбраковать и заменить другим образцом. Испытываемые образцы должны быть взяты из труб, которые не подвергались дальнейшей обработке после изготовления в соответствии с применимой спецификацией. Все испытания проводятся при комнатной температуре.
5. ЭКСПЛУАТАЦИОННЫЕ ИСПЫТАНИЯ
Перечисленные в этом разделе испытания выбираются и проводятся по согласованию между поставщиком и заказчиком.
5.1 Испытание на сплющивание
Образцы длиной примерно 75 мм не должны трескаться или проявлять какие‑либо дефекты при сплющивании между параллельными пластинами до расстояния, равного трёхкратной толщине стенки испытываемого участка. Для сварных труб сварной шов должен располагаться под углом 90° к направлению прикладываемого усилия. Поверхностные разрывы, вызванные незначительными поверхностными дефектами, не считаются основанием для отказа.
5.2 Испытание на обратное сплющивание
Образцы должны быть продольно разрезаны на две части под углом 90° по обе стороны от сварного шва. Участок со сварным швом открывается и сплющивается так, чтобы сварной шов находился в точке максимального изгиба. Не должно быть никаких признаков трещин или отслоений металла, а также недостатков провара или наплывов, возникших в результате контроля или удаления облоя на сварном шве.
5.3 Испытание на изгиб
Если требуется испытание на изгиб, заказчик должен указать подходящий метод испытаний при оформлении заказа.
5.4 Испытание на расширение
Образцы подвергаются расширению на закалённом коническом пробои, имеющем конусность от 0,1 до 1,0, до увеличения наружного диаметра на 25% без появления трещин или дефектов.
5.5 Испытание на развёртывание фланца
5.5.1 Фланцы 37° и 45° по SAE J533
5.5.1.1 Двойное развёртывание — Метод А
Испытываемые участки с квадратными и зачищенными торцами должны выдерживать двойное развёртывание одного конца до размеров, указанных в SAE J533. Испытываемый участок должен быть надёжно и ровно установлен в матрице и пуансоне, при этом он должен двигаться строго параллельно оси трубы. Фланец, показанный на рисунке 1, не должен иметь признаков расслоения или дефектов.
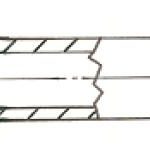
РИСУНОК 1 — ДВОЙНОЙ ФЛАНЕЦ 37° — МЕТОД А
(ССЫЛКА: SAE J533)
5.5.1.2 Двойное развёртывание — Метод Б
Испытываемые участки с квадратными и зачищенными торцами должны выдерживать одинарное развёртывание одного конца до размеров, указанных в SAE J533. Испытываемый участок должен быть надёжно и ровно установлен в матрице и пуансоне, при этом он должен двигаться строго параллельно оси трубы. Фланец, показанный на рисунке 2, не должен иметь признаков расслоения или дефектов, за исключением того, что разрыв внешнего слоя допустим, если его длина не превышает 3,1 мм и он ограничен только внешней толщиной.
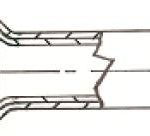
РИСУНОК 2 — ДВОЙНОЙ ФЛАНЕЦ 37° ДЛЯ ТРУБ С ДВОЙНЫМИ СТЕНКАМИ — МЕТОД Б
(ССЫЛКА: SAE J533)
5.5.1.3 Одинарное развёртывание
Испытательные образцы с квадратными и зачищенными торцами должны выдерживать одинарную развальцовку на одном конце до размеров, указанных в SAE J533. Испытательный образец должен быть надежно и ровно закреплен в матрице и пуансоне во время его продавливания и должен направляться параллельно оси трубки. Развальцовка, показанная на рисунке 3, не должна иметь признаков расслоения или дефектов.
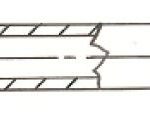 РИСУНОК 3 — ОДИНАРНАЯ РАЗВАЛЬЦОВКА ПОД УГЛОМ 37°
(ССЫЛКА: SAE J533)
5.5.2 Развальцовки SAE J1453 ORFS и SAE J518
5.5.2.1 Двойная развальцовка
Испытательные образцы с квадратными и зачищенными торцами должны выдерживать двойную развальцовку на одном конце до размеров, указанных в развальцовках SAE J1453 и SAE J518. Испытательный образец должен быть надежно и ровно закреплен в матрице и пуансоне во время его продавливания и должен направляться параллельно оси трубки. Развальцовка, показанная на рисунке 4, не должна иметь признаков расслоения или дефектов.
РИСУНОК 4 — КОНЦЕВАЯ ЧАСТЬ ТРУБКИ С ДВОЙНОЙ РАЗВАЛЬЦОВКОЙ ORFS
(ССЫЛКА: СМОТРИТЕ РАЗВАЛЬЦОВКИ SAE J1453 И SAE J518)
5.5.2.2 Одинарная развальцовка
Испытательные образцы с квадратными и зачищенными торцами должны выдерживать одинарную развальцовку на одном конце до размеров, указанных в развальцовках SAE J1453 и SAE J518. Испытательный образец должен быть надежно и ровно закреплен в матрице и пуансоне во время его продавливания и должен направляться параллельно оси трубки. Развальцовка, показанная на рисунке 5, не должна иметь признаков расслоения или дефектов.
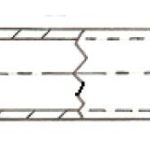
РИСУНОК 5 — КОНЦЕВАЯ ЧАСТЬ ТРУБКИ С ОДИНАРНОЙ РАЗВАЛЬЦОВКОЙ ORFS
(ССЫЛКА: СМОТРИТЕ РАЗВАЛЬЦОВКИ SAE J1453 И SAE J518)
5.6 Испытание на твердость
Испытания на твердость должны проводиться на внутренней поверхности испытательных образцов. Это испытание не требуется для трубок с номинальной толщиной стенки менее 1,7 мм. Такие трубки должны соответствовать всем другим механическим свойствам и требованиям по эксплуатационным характеристикам.
5.7 Разрывное испытание
Следует соблюдать процедуры испытаний, описанные в текущем выпуске стандартов ASTM E 8 — Методы испытаний металлических материалов на растяжение или ASTM E 8M — Методы испытаний металлических материалов на растяжение [метрические].
5.8 Испытание на удлинение
Если процент удлинения испытательного образца меньше указанного в соответствующей спецификации на трубку и/или любая часть излома находится более чем в 19 мм от центра мерительной длины, как это обозначено насечками на образце перед испытанием, допускается повторное испытание.
5.9 Испытание на пробное давление
При необходимости трубки подвергаются гидростатическому испытанию под давлением, равным двукратному значению расчетного рабочего давления с коэффициентом запаса 4:1. Это испытание на пробное давление подвергает материал соответствующему уровню напряжений для определения способности трубки работать в пределах упругих деформаций. Не должно быть никаких признаков разрушения, а испытанный образец должен сохранять свои геометрические размеры. Испытательные давления определяются по следующей формуле, являющейся производной от стандарта SAE J1065 «Рабочие давления для стальных гидравлических труб»:
Давление разрыва − Pb = Rm,min * In (D/d) (Формула 1)
Давление пробное − Pp = Pb/2 (Формула 2)
где:
Pb — номинальное статическое справочное давление разрыва в МПа (мегапаскалях);
Pp — номинальное справочное давление пробного испытания в МПа (мегапаскалях);
Rm, min — минимальная прочность на разрыв;
In — натуральный логарифм, также называемый log e;
D — номинальный наружный диаметр трубки;
d — номинальный внутренний диаметр трубки.
Никакая трубка не должна испытываться под гидростатическим давлением свыше 35 МПа, если только это не предусмотрено и не согласовано между поставщиком и заказчиком.
ПРИМЕЧАНИЕ: Эти формулы и полученные номинальные значения давления пробного испытания применимы только к трубкам, предназначенным для гидравлических систем, у которых соотношение минимальной прочности на разрыв к минимальной временной прочности составляет не менее 50%. При расчете номинальных значений давления пробного испытания для трубных материалов, где это соотношение ниже 50%, следует использовать формулы, приведенные в стандарте SAE J1065 «Номинальные значения давления для гидравлических труб и фитингов», «Приложение A».
5.10 Неразрушающий электронный контроль
По взаимному согласию покупателя и производителя вместо гидростатического испытания все трубки должны проходить неразрушающий электронный контроль (например, методом вихревых токов, магнитопорошкового контроля или ультразвука), который способен выявлять дефекты, препятствующие прохождению гидростатического испытания на пробное давление. Трубки должны соответствовать требованиям, изложенным в стандарте ASTM A 450/A 450M «Общие технические условия для труб из углеродистой стали, ферритных сплавов и аустенитных сплавов», пункт 24.10 «Оценка дефектов». См. стандарт SAE J2592 «Трубы из углеродистой стали общего назначения — Понимание неразрушающего контроля для труб из углеродистой стали» для получения информации о различных типах и применении неразрушающего электронного контроля труб.