0. PREFAZIONE
0.1 Questo Standard Indiano è stato adottato dall’Istituto degli Standard Indiani il 15 luglio 1976, dopo che la bozza definitiva del Comitato Sezionale per Tubi e Raccordi in Acciaio era stata approvata dal Consiglio della Divisione Strutture e Metalli.
0.2 È da tempo riconosciuta l’esigenza di tubi in acciaio brasati al rame, utilizzati soprattutto nei settori automobilistico, della refrigerazione e delle stufe, per linee del carburante, linee dei freni, linee dell’olio e unità di riscaldamento e raffreddamento. Si spera che questo standard fornisca le necessarie indicazioni all’industria e agli utenti.
0.3 Nella preparazione di questo standard si è attinto alla norma ASTM: A 254-1970 “Specifiche per tubi in acciaio brasati al rame” pubblicata dall’American Society for Testing and Materials.
0.4 Ai fini della verifica del rispetto di una determinata prescrizione del presente standard, il valore finale, osservato o calcolato, che esprime il risultato di una prova o di un’analisi, deve essere arrotondato conformemente a IS : 2-1960*. Il numero di cifre significative mantenute nel valore arrotondato deve essere uguale a quello del valore specificato nello standard.
1. CAMPO DI APPLICAZIONE
1.1 Questo standard riguarda due classi di tubi in acciaio brasati al rame, idonei per usi ingegneristici generali, in particolare nei settori automobilistico, della refrigerazione e delle stufe, per linee del carburante, linee dei freni, linee dell’olio, unità di riscaldamento e raffreddamento, ecc.
2. FORNITURA DEL MATERIALE 2.1 I requisiti generali relativi alla forniture dei tubi in acciaio brasati al rame devono essere conformi a IS : 1387-1967.
3. FABBRICAZIONE
3.1 L’acciaio deve essere alluminizzato, ribollito o coperto e deve essere prodotto mediante altoforno, forno elettrico, processo a ossigeno basico o una combinazione di questi processi.
3.2 I tubi devono essere realizzati arrotolando nastri d’acciaio placcati con rame elettrolitico fino a formare tubi e successivamente brasati in atmosfera riducente.
3.3 I tubi brasati di Classe 1 devono essere costruiti come mostrato nella Fig. 1.
3.4 I tubi brasati di Classe 2 devono essere costruiti come mostrato nella Fig. 2.
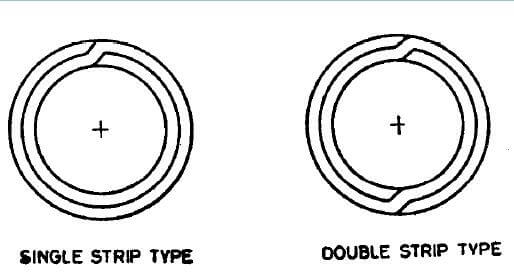
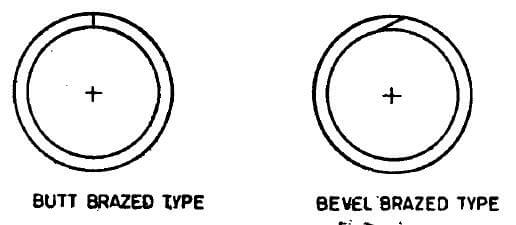
4. REQUISITI CHIMICI
4.1 L’acciaio, analizzato secondo le parti pertinenti di IS: 228, deve soddisfare i seguenti requisiti:
| Elemento | Percentuale, max |
| Carbonio | 0,10 |
| Manganese | 0,50 |
| Fosforo | 0,035 |
| Zolfo | 0,035 |
4.2 Ogni colata deve essere analizzata dal produttore di acciaio per determinare le percentuali degli elementi specificati in 4.1. La composizione chimica così determinata deve essere comunicata all’acquirente dell’acciaio, o al suo rappresentante, e deve essere conforme ai requisiti specificati.
5. REQUISITI MECCANICI
5.1 Prova di trazione – I provini devono essere prelevati dalle estremità dei tubi (prima della lavorazione a freddo) e testati conformemente a IS : 1894-19727 e devono soddisfare i seguenti requisiti:
| Resistenza alla trazione | 290 N/mm2, min |
| Resistenza allo snervamento | N/mm2, min |
| Allungamento su una lunghezza di misura di 65 mm | N/mm2, min |
5.2 Prova di schiacciamento – La prova deve essere effettuata conformemente a IS : 2328-1963:. Un anello di lunghezza non inferiore a 65 mm, tagliato da una delle estremità di ciascun tubo selezionato, deve essere schiacciato a freddo tra due superfici piane parallele senza mostrare alcuna crepa o difetto, fino a quando le pareti interne entrano in contatto. Nel caso dei tubi di Classe 2, la saldatura deve essere posizionata in modo da subire la massima deformazione durante lo schiacciamento.
5.3 Prova di espansione – Deve essere eseguita conformemente a IS : 2335-19635. Una sezione di tubo di circa 50 mm di lunghezza deve resistere all’espansione su un mandrino o cono rastremato con angolo di 30” fino a quando il diametro esterno all’estremità espansa aumenta del 20% senza presentare crepe o altri difetti. Prima della prova di espansione, i tubi devono essere tagliati, smussati e sbavati. Durante le prove di espansione, il tubo e il cono devono rimanere concentrici.
5.4 Prova di piegatura – La prova deve essere effettuata conformemente a IS : 2329-1963*. Il tubo selezionato per la prova deve resistere alla piegatura attorno a un mandrino cilindrico per 360°, con la linea di giunzione a 90° rispetto al piano di piegatura. Il diametro del mandrino deve essere sei volte il diametro esterno. Il provino deve superare questa prova senza piegarsi, rompersi o sviluppare altri difetti.
5.5 Prova di taglio per flessione – Se un pezzo di tubo piegato a mano a forma di forcina (con la saldatura sul lato interno) si spezza per flessione inversa al raggio di curvatura in direzione perpendicolare all’asse della curva, né le pareti del tubo dovrebbero separarsi né la saldatura dovrebbe rompersi.
5.6 Controllo non distruttivo – I tubi devono essere sottoposti al controllo non distruttivo al 100% per verificare la brasatura e i difetti superficiali durante la produzione (vedi IS : 4853-19687 e IS : 7343-1974:).
6. PROVA IDRAULICA
6.1 Ogni tubo deve essere in grado di resistere alla prova idraulica per un periodo di 5 secondi senza evidenziare alcun guasto, a una pressione calcolata mediante la seguente equazione:
P=2St/D
dove
P = pressione idraulica in N/mm2;
S = tensione ammissibile del materiale, ovvero;
110 N/mm² per la Classe I
45 N/mm² per la Classe II;
t = spessore della parete del tubo in mm; e
D = diametro esterno del tubo in mm.
7. PULIZIA DELLA SUPERFICIE INTERNA
7.1 Quando richiesto dall’acquirente, i tubi destinati a determinati impieghi, come i condensatori per refrigerazione, devono rispettare i seguenti requisiti di pulizia interna.
7.1.1 Quando una sezione di tubo viene lavata internamente con cloroformio redistillato o tricloroetilene redistillato, il residuo rimasto dopo l’evaporazione del solvente non deve superare 0,194 g/m* di superficie interna. Per eseguire il test, versare 100 ml di solvente attraverso il tubo e raccoglierlo. La lunghezza totale del tubo sottoposto al test non deve essere inferiore a 12,2 m, anche se tale lunghezza può essere ottenuta lavando più sezioni separate e facendo passare lo stesso solvente attraverso ciascuna in successione. Evaporare il solvente su un bagno di vapore o su un bagno d’acqua calda e asciugare a 110°C fino a completa eliminazione dei vapori.
7.2 Per mantenere questo livello di pulizia durante la spedizione, la movimentazione e lo stoccaggio, l’acquirente può richiedere al produttore di sigillare le estremità dei tubi con tappi o chiusure.
8. TOLLERANZE DIMENSIONALI
8.1 I tubi devono rispettare le variazioni ammesse nelle dimensioni come specificato di seguito:
| Diametro Esterno | |
| Inferiore a 4,8 mm | ±0,05 mm |
| Da 4,8 mm fino a 95 mm compresi | ±0,08 mm |
| Oltre 9,5 mm fino a 15,9 mm compresi | ±0,10 mm |
| Spessore della Parete | |
| Da 0,50 mm fino a 0,76 mm compresi | ±0,08 mm |
| Oltre 0,76 mm fino a 1,25 mm compresi | ±0,09 mm |
| Lunghezza | |
| Fino a 0,5 m compreso | ±0,75 mm |
| Oltre 0,5 m fino a 1,0 m compreso | ±1,5 mm |
| Oltre 1,0 m fino a 2,0 m compreso | ±3,0 mm |
| Oltre 2,0 m fino a 3,0 m compreso | ±6,0 mm |
| Oltre 3,0 m | +25,0 mm -0,0 mm |
9. LAVORAZIONE
9.1 I tubi finiti devono essere puliti, lisci e rotondi sia all’interno che all’esterno e devono essere privi di ruggine, scaglie e difetti che compromettano la lavorabilità e l’usabilità. I tubi finiti devono essere ragionevolmente diritti.
10. REQUISITI SUPPLEMENTARI
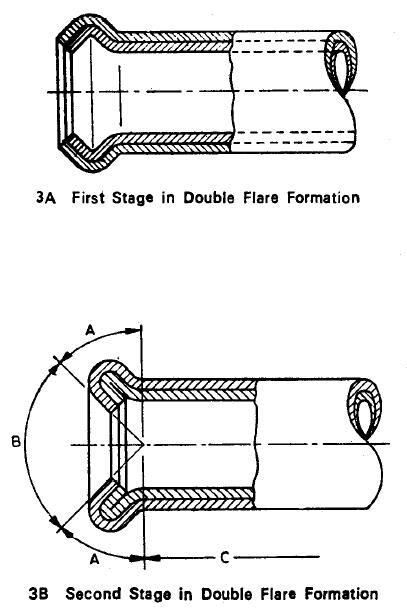
10.1 Prova di Svasatura – I tubi di Classe 1 devono resistere alla svasatura doppia secondo le dimensioni riportate nelle Tabelle 1 e 2. La svasatura doppia deve essere eseguita su estremità del tubo squadrate e sbavate, utilizzando uno strumento manuale o una pressa motorizzata, in due fasi. Nella prima fase uno strumento forma l’imbutitura (vedi Fig. 3A), mentre nella seconda fase un altro strumento conferisce la forma finale (vedi Fig. 3B).
I tubi non devono presentare spaccature attraverso la parete nel diametro maggiore dello svaso. È ammessa una separazione del giunto sovrapposto esterno sull’estremità svasata del tubo solo nell’area A (vedi Fig. 3). Tale separazione non deve superare 3,0 mm di lunghezza ed è limitata allo spessore esterno. Non sono consentite separazioni della saldatura nelle seguenti aree:
a) Area B (la sede dello svaso, definita come la superficie entro l’angolo incluso di 90°): la superficie conica deve essere liscia e priva di crepe o altre irregolarità che possano causare perdite dopo l’assemblaggio.
b) Area C (la superficie oltre la lunghezza dello spessore doppio schiacciato dallo svaso).
| DIAMETRO ESTERNO NOMINALE | DIA DI SVASATURA DOPPIA, B1 | LUNGHEZZA IMBUTITA C1, Min | Spessore della Parete D1, Max | |
| Max | Min | |||
| 3,18 | 5,4 | 5,0 | 1 | 0,63 |
| 4,76 | 7,1 | 6,7 | 1 | 0,71 |
| 6,35 | 9,1 | 8,7 | 1 | 0,88 |
| 7,94 | 10,8 | 10,4 | 1,6 | 0,88 |
| 9,52 | 12,7 | 12,3 | 1,6 | 1,24 |
| 11,11 | 14,5 | 14,1 | 1,6 | 1,24 |
| 12,7 | 16,3 | 15,9 | 1,6 | 1,24 |
| 14,29 | 18,1 | 17,7 | 1,6 | 1,24 |
| 15,88 | 19,6 | 19,2 | 1,6 | 1,24 |
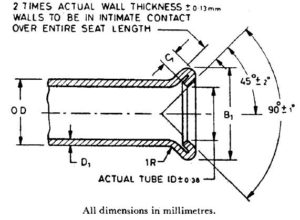
| DIAMETRO ESTERNO NOMINALE | DIA DI SVASATURA DOPPIA, B1 | LUNGHEZZA IMBUTITA C1, Min | Spessore della Parete D1, Max | |
| Max | Min | |||
| 3,18 | 5,1 | 4,6 | 0,8±0,5 | 0,63 |
| 4,76 | 7,1 | 6,6 | 0,8±0,5 | 0,71 |
| 6,35 | 9,1 | 8,6 | 0,8±0,5 | 0,88 |
| 7,94 | 10,9 | 10,2 | 0,8±0,5 | 0,88 |
| 9,52 | 12,4 | 11,7 | 1,0±0,5 | 1,24 |
| 12,7 | 16,7 | 16,0 | 1,0±0,5 | 1,24 |
| 15,88 | 20,0 | 19,3 | 1,0±0,5 | 1,24 |
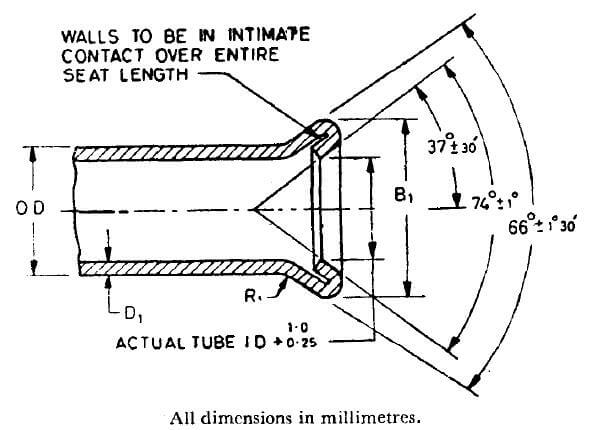
10.2 Rivestimento Esterno – La superficie esterna dei tubi deve essere rivestita con uno strato di lega piombo-stagno applicata a caldo o con zinco galvanizzato, come specificato dall’acquirente. Il peso e gli altri requisiti del rivestimento devono essere concordati tra il produttore e l’acquirente.
10.3 Finitura delle Estremità – Quando così specificato dall’acquirente, i tubi finiti devono avere estremità lisce e prive di bave.
11. MARCATURA
11.1 Le seguenti informazioni devono essere riportate su un cartellino o un’etichetta fissata saldamente ai pacchi o alle scatole in cui i tubi vengono spediti:
a) Nome del produttore o marchio commerciale,
b) Dimensioni, e
c) Classe dei tubi.
11.1.1 I tubi possono anche essere contrassegnati con il Marchio di Certificazione ISI.
NOTA – L’uso del Marchio di Certificazione ISI è disciplinato dalle disposizioni dell’Indian Standards Institution (Certification Marks) Act e dai Regolamenti adottati ai sensi di tale legge. Il marchio ISI sui prodotti coperti da una norma indiana garantisce che essi sono stati prodotti conformemente ai requisiti di tale norma, sotto un sistema ben definito di ispezione, prova e controllo qualità, concepito e supervisionato dall’ISI e gestito dal produttore. I prodotti marchiati ISI sono inoltre controllati continuamente dall’ISI per verificarne la conformità a tale norma, quale ulteriore garanzia. Informazioni dettagliate sulle condizioni alle quali può essere concessa ai produttori o ai trasformatori una licenza per l’uso del Marchio di Certificazione ISI sono disponibili presso l’Indian Standards Institution.
12. INFORMAZIONI DA FORNIRE DALL’ACQUIRENTE
12.1 L’acquirente deve indicare nella sua richiesta o nel suo ordine:
a) le dimensioni (diametro esterno, spessore della parete e lunghezza dei tubi);
b) la classe di tubi richiesta;
c) il grado di pulizia della superficie interna, ove richiesto;
d) il rivestimento esterno, ove richiesto; e
e) eventuali requisiti speciali.