1 Ambito di applicazione
Queste specifiche riguardano due tipi di tubi in acciaio adatti all’uso automobilistico. Sono previsti requisiti per il metallo di base, i materiali di rivestimento opzionali e i tubi rivestiti. Tali requisiti si applicano al prodotto uscito dai laminatoi per tubi e dalle linee di applicazione del rivestimento, che talvolta sono impianti separati. Questi tubi vengono utilizzati nella produzione di componenti e assiemi personalizzati. Si raccomanda di validare tali componenti e assiemi per le prestazioni anticorrosione, la conducibilità e la continuità, la resistenza, l’aspetto e altre proprietà critiche specifiche dell’applicazione.
1.1 GM123M.
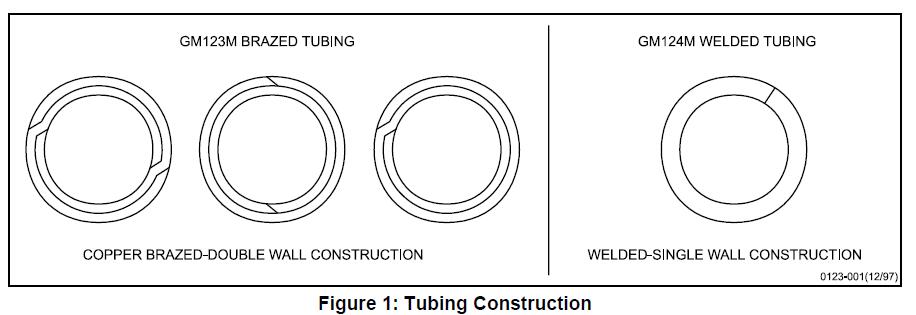
Riguarda tubi a doppia parete, in cui le due pareti e le giunture sono brasate con rame in atmosfera riducente, per ottenere tubi idonei alle linee idrauliche. Non devono essere impiegati per le linee del carburante, poiché il rame residuo può contribuire alla formazione di gas acido. Vedi Figura 1.
1.2 GM124M.Riguarda tubi a singola parete, in cui la giunzione è saldata per resistenza elettrica. È raccomandato per linee del carburante, linee dello sterzo, linee del radiatore dell’olio della trasmissione, linee dell’olio lubrificante, linee del vuoto, ecc. Vedi Figura 1.
1.3 Codice di designazione dei tubi.
Si raccomanda di utilizzare i codici riportati al paragrafo 3.1 su disegni e ordini d’acquisto per indicare il tipo di tubo, il diametro esterno, lo spessore della parete, il trattamento superficiale e il rivestimento interno (ID).
1.4 Applicazione tipica.
Il GM123M viene generalmente impiegato per le linee idrauliche dei freni, mentre il GM124M è tipicamente utilizzato per le linee del carburante, dello sterzo, del radiatore dell’olio della trasmissione, dell’olio lubrificante, del vuoto, ecc.
2 Riferimenti
Nota: Solo gli standard approvati più recenti sono applicabili, salvo diversa indicazione.
2.1 Standard/specifiche esterne.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Standard/specifiche GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Ulteriori riferimenti.
Informazioni sui carburanti GMPT possono essere richieste contattando il Dipartimento Ingegneria Materiali di GM Powertrain.
• GMPT-6-006 benzina TF2
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 Diesel n. 2
• GMPT-6-019 Benzina ossidata
• GMPT-6-023 E85 a basso pH
3 Requisiti
3.1 Requisiti generali.
Il materiale base dei tubi deve essere acciaio laminato a freddo 1006, 1008 o 1010 secondo SAE J403. Il materiale di brasatura deve essere rame o lega di rame, come definito in SAE J463, Lega di rame UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primo elemento tra parentesi, B o W.
B = Brasato, W = Saldato
‘II’ = Diametro esterno del tubo brasato o saldato (mm)
‘III’ = Spessore della parete (mm)
‘IV’ = Processo di fabbricazione (*)
‘V’ = Automobilistico
‘VI’ = Rivestimento interno (**)
(*) Abbreviazioni dei processi:
A = Ricotto
P = Grezzo
U = Non ricotto (come saldato)
G = Rivestimento metallico in lega di zinco-alluminio
F = Fuso di rame
E = Rivestimento protettivo anticorrosione esteso
N = Nylon 11 o 12 estruso
C = Placcatura in rame – Lo spessore minimo standard della placcatura in rame è 0,009 mm. Se è richiesto uno spessore diverso da quello standard, va indicato immediatamente dopo la lettera C, ad esempio C13 indica 0,013 mm minimo.
(**) Abbreviazioni del rivestimento interno
Vuoto = Grezzo
P = Grezzo
Ni = Placcatura in nichel
Esempio:
GM124M (W/6.00/0.7/AGE/V/Ni) – indica tubo saldato a singola parete, diametro esterno 6 mm, spessore parete 0,7 mm, tubo ricotto, protetto dalla corrosione con un rivestimento di base in lega di zinco-alluminio seguito da uno strato di vernice, approvato per uso automobilistico, con ID placcato in nichel.
3.2 Proprietà meccaniche.
I seguenti requisiti si applicano solo ai tipi più comuni di tubi in acciaio; vale a dire, tubi saldati-ricotti e tubi brasati come fabbricati. Le proprietà delle altre categorie di tubi, come i tubi saldati meccanici o i tubi induriti per lavorazione, saranno definite mediante accordo speciale tra fornitore e acquirente.
3.2.1 Le prove di trazione devono essere effettuate sul tubo finito secondo i metodi di prova descritti in ASTM E8. Le proprietà di trazione devono rispettare SAE J526 per i tubi saldati e SAE J527 per i tubi brasati.
3.2.2 I tubi devono poter essere espansi su un mandrino conico con una pendenza di 1:10 fino a quando il diametro esterno all’estremità espansa aumenta del 20% senza presentare cricche o difetti (ASTM A254, Paragrafo 6.3). Prima della prova di espansione, il tubo deve essere tagliato a filo, smussato e sbavato. Deve essere fissato saldamente e ortogonalmente nella matrice, e il punzone deve essere guidato sull’asse del tubo.
3.2.3 Salvo diversa indicazione, i tubi devono essere in grado di sopportare la seguente pressione idraulica interna statica:
• Fino a 10,0 mm di diametro esterno………………..35 MPa
• Oltre 10,0 fino a 16,0 mm di diametro esterno…….15 MPa
Nota: La successiva lavorazione a freddo del tubo (avvolgimento, raddrizzatura, piegatura, trafilatura, ecc.) aumenterà la resistenza e la durezza del tubo. Per applicazioni specifiche, si possono ottenere resistenza e durezza notevolmente superiori tramite lavorazione a freddo o tempra superficiale del tubo.
3.3 Dimensioni.
I tubi devono conformarsi alle dimensioni e alle tolleranze indicate dall’acquirente.
3.3.1 Tubi saldati.
Il diametro nominale e lo spessore della parete devono corrispondere a quelli elencati in SAE J526. Il diametro esterno massimo per il rivestimento in lega di zinco-alluminio più nylon 11 o 12, GN, è riportato nella Tabella 2.
3.3.1.1 Cordone di saldatura con ID placcato in nichel.
Per garantire un buon riflusso del nichel sulla saldatura, è importante che il cordone abbia un profilo trasversale liscio e dimensioni minime. Riportare la dimensione dell’altezza del cordone (L’altezza tipica del cordone deve essere pari o inferiore a 0,15 mm. Continuare a monitorare l’altezza del cordone fino a stabilire il valore massimo ammissibile).
Esempi tipici di profili di cordone buoni e non desiderabili sono mostrati nella Figura 2 qui sotto.

3.3.2 Tubi brasati.
Il diametro nominale e lo spessore della parete devono corrispondere a quelli elencati in SAE J527. Il diametro esterno massimo per il rivestimento in lega di zinco-alluminio più nylon 11 o 12, GN, è riportato nella Tabella 2.
3.3.3 Estremità svasate.
3.3.3.1 Le svasature di tipo SAE devono conformarsi alle dimensioni e tolleranze indicate in SAE J533.
3.3.3.2 Le svasature di tipo ISO devono conformarsi alle dimensioni e tolleranze indicate in SAE J1290.
3.3.3.3 ESTREMITÀ SVASATE. Nel caso del GM123M (svasatura invertita), le estremità svasate dei tubi devono conformarsi ai Requisiti Supplementari della sezione S1 di ASTM A254.
3.4 Finiture.
Le finiture interne ed esterne dei tubi devono conformarsi alle finiture specificate nella Tabella 1.
Tabella 1: Codici e requisiti delle finiture esterne
| Finitura | Codice Finitura | Descrizione e Requisiti del Materiale |
| Liscia | P | Nessun rivestimento; solo metallo base (acciaio 1006, 1008 o 1010 secondo SAE J403) |
| Lega di Zinco-Alluminio | G | Rivestimento a caldo in lega di zinco-alluminio. Composizione Chimica: lega al 5% di alluminio-bilanciata in zinco secondo ASTM B750 Massa del rivestimento: 50 g/m2 secondo ASTM A875, Sezione 8. Lo spessore deve essere di almeno tre micrometri ovunque sul tubo secondo l’Appendice A. |
| Lega di Zinco-Alluminio – Protezione Anticorrosiva Estesa | GE | Lega di zinco-alluminio come descritto sopra, seguita da un processo di pretrattamento approvato e da un rivestimento epossidico ricco di alluminio approvato. Misure dello Spessore: La vernice epossidica ricca di alluminio della finitura GE deve avere uno spessore minimo di tre micron ovunque sul tubo, misurato secondo le procedure dell’Appendice A. Lo spessore effettivo dei rivestimenti nella finitura GE deve essere monitorato circonferenzialmente e longitudinalmente per ogni linea di tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Placcatura in Rame | C | Tubi elettroplaccati |
| Lega di Zinco-Alluminio – Nylon 11 o 12 Estruso | GN | Lega di zinco-alluminio come descritta sopra, seguita da una finitura superficiale in Nylon 11 o 12. Aspetto: La finitura superficiale deve essere uniforme nel colore e priva di discontinuità come linee di flusso, fori puntiformi, crateri o rugosità anomala. La finitura superficiale deve essere di colore nero, salvo diversa specificazione nel disegno tecnico Spessore del Film: La finitura superficiale in Nylon 11 o 12 deve avere uno spessore minimo di 150 μm, testato mediante esame microscopico secondo l’Appendice A. Lo spessore massimo del rivestimento deve essere controllato dal diametro esterno massimo (Tabella 2). Lo spessore effettivo dei rivestimenti nella finitura GN deve essere monitorato circonferenzialmente e longitudinalmente per ogni linea di tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Placcatura in Nichel | Ni | Rivestimento interno elettroplaccato in nichel. Misure dello Spessore: Lo spessore del rivestimento ID elettroplaccato in nichel del tubo finito deve essere di almeno 3 micron ovunque sull’ID del tubo, misurato secondo le procedure dell’Appendice A. Lo spessore effettivo della placcatura Ni deve essere monitorato circonferenzialmente e longitudinalmente per ogni linea di tubi. Un piano di campionamento deve essere indicato nel piano di controllo. |
| Altro | Z | Da definire |
Nota: la finitura superficiale GN non deve essere utilizzata su applicazioni per linee di carburante liquido fino a quando non sarà concessa l’approvazione completa del materiale per tali applicazioni.
Tabella 2: Diametro Esterno Massimo per il Rivestimento GN
| Dimensione del Tubo, Nominale (mm) | Diametro Esterno del Tubo Rivestito, Max (mm) | ||||||||||||||
| 4.76 | 5.28 | ||||||||||||||
| 6 | 6.65 | ||||||||||||||
| 6.35 | 6.87 | ||||||||||||||
| 7.94 | 8.46 | 8 | 8.52 | 9.53 | 10.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 |
3.5 Resistenza Ambientale (GE, GN e Ni).
3.5.1 Test Spray Salino (GM4298P).
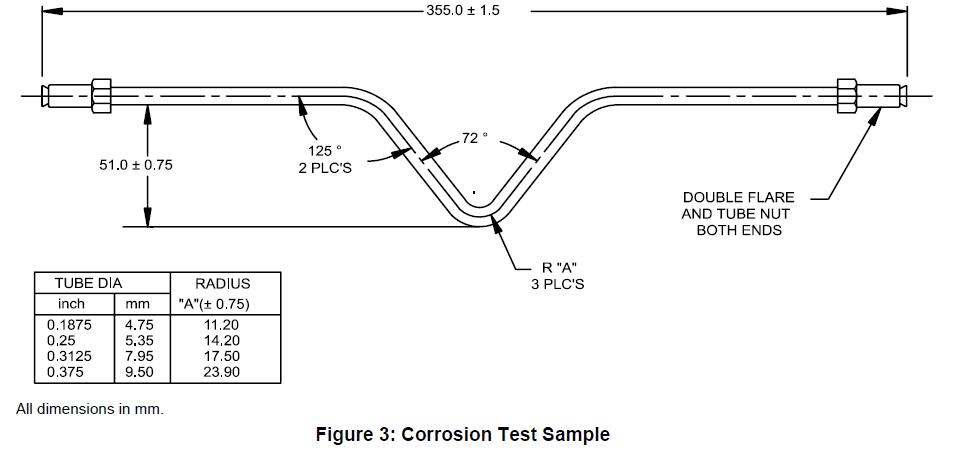
I tubi rivestiti devono essere sottoposti ai seguenti test di corrosione e metodi di valutazione. Tutti i test di corrosione devono essere condotti su parti fabbricate o sul campione di prova nella Figura 3. I campioni di prova descritti nella Figura 3 devono essere posizionati nella camera di prova con il gomito formato rivolto verso il basso, ma senza toccare il dispositivo di prova, salvo diversa indicazione. Le parti fabbricate devono essere posizionate nella camera di prova secondo quanto concordato tra il laboratorio di prova e l’autorità di revisione. La frequenza di esecuzione di tutti i test di corrosione deve essere documentata nel piano di controllo.
Nota: i contaminanti superficiali possono causare macchie durante un test di corrosione. Le macchie in assenza di corrosione non devono essere registrate come fallimento del test di corrosione.
3.5.1.1 Lega di Zinco-Alluminio – Protezione Anticorrosiva Estesa (GE).
Il tubo con protezione anticorrosiva estesa GE deve resistere a 1000 ore di esposizione allo spray salino secondo GM4298P, con non più di 1,5 mm di creepback (vedi GM9102P) dai graffi posizionati longitudinalmente e nessuna altra perdita di adesione dopo l’esposizione a GM4298P e l’asciugatura ad aria.
3.5.1.2 Lega di Zinco-Alluminio – Nylon 11 o 12 Estruso (GN) Resistenza ai Chip a Bassa Temperatura più Spray Salino (GM9508P, GM4298P).
Sottoporre i campioni di tubo formati (vedi Figura 3) al test di resistenza ai chip, GM9508P, Metodo B, cinque volte ciascuno. Il tubo deve essere posizionato nel gravelometro in modo che il piano creato dalla curva sia parallelo alla piastra. Entro 24 ore dall’esposizione al gravelometro, posizionare i campioni nello spray salino secondo ASTM B117 o GM4298P.
Il tubo non deve mostrare alcuna corrosione del metallo base che si estenda oltre 1 mm dall’area colpita dai granelli dopo 2000 ore. Le aree non colpite dai granelli devono essere prive di ruggine dopo 2000 ore.
3.5.2 Test di Umidità (GM4465P, GM9071P).
Il tubo con protezione anticorrosiva estesa (GE) deve essere sottoposto a 96 ore di test di umidità secondo GM4465P. Immediatamente dopo il test di umidità, il tubo deve essere asciugato e sottoposto al test di adesione del nastro secondo GM9071P, eccetto che deve essere praticato un graffio longitudinale sul tubo. L’adesione deve essere di almeno il 99%.
3.5.3 Test di Umidità per Placcatura in Nichel (Ni) (GM4465P, GM9071P).
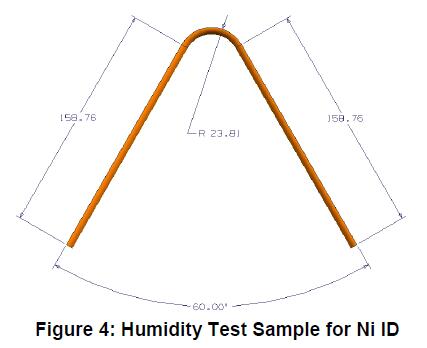
Il rivestimento ID placcato in nichel deve essere esposto al seguente test di umidità utilizzando campioni dritti da 100 mm e sui campioni di prova come mostrato nella Figura 4. Tre campioni di prova per ciascuna configurazione devono essere sezionati longitudinalmente, esponendo le superfici interne del tubo. I bordi tagliati dei campioni di prova devono essere adeguatamente protetti per evitare fuoriuscite di ruggine. I campioni devono essere posizionati nella camera di prova con le superfici interne rivolte verso l’alto. I campioni dritti devono essere posizionati a circa 30° rispetto alla verticale per consentire lo scorrimento dell’umidità. Il rivestimento in nichel deve resistere a 168 ore di esposizione all’umidità secondo GM4465P senza ruggine rossa al di fuori della zona di saldatura (termicamente alterata). Qualsiasi corrosione
all’interno della zona di saldatura (termicamente alterata) richiederà l’approvazione dell’Ingegneria dei Materiali di GM.
3.5.4 Test di Strofinamento con Solvente (GM9509P).
Il tubo con protezione anticorrosiva estesa (GE), quando sottoposto al test di strofinamento con MEK secondo GM9509P, deve ottenere un punteggio di uno o migliore dopo 50 strofinamenti doppi. Questo test deve essere eseguito su ogni lotto di produzione di tubi ed essere documentato nel piano di controllo. Un lotto di produzione deve essere definito nei documenti del sistema qualità.
3.5.5 Resistenza ai Fluidi.
3.5.5.1 Il tubo con protezione anticorrosiva estesa (GE) non deve mostrare ammorbidimento né difetti del film quando immerso per 24 ore in liquido freni (GM4653M), benzina TF2 (GMPT-6-006), Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Benzina Ossidata (GMPT-6-019) e E85 a basso pH (GMPT-6-023). Questo test deve essere eseguito con liquido freni almeno una volta alla settimana su parti di produzione o campioni secondo la Figura 3 ed essere documentato nel piano di controllo.
Nota: informazioni sui carburanti GMPT possono essere ottenute contattando l’Ingegneria dei Materiali di GM Powertrain. I carburanti devono essere acquistati da fornitori approvati da GM. Utilizzare il livello di suffisso più aggiornato per ciascun carburante, secondo l’ingegnere di GM Powertrain.
3.5.5.2 Lega di Zinco-Alluminio – Nylon 11 o 12 Estruso (GN).
3.5.5.2.1 Preparazione dei Campioni.
I campioni devono essere lunghi almeno 80 mm. Praticare due tagli paralleli distanziati di 2,4 ± 0,1 mm lungo il tubo utilizzando un coltello Stanley con lama #99E o equivalente. I tagli devono attraversare lo strato di nylon e il primer fino al substrato per tutta la lunghezza del tubo. Posizionare sei campioni per fluido in un contenitore sigillabile. Riempire il barattolo con il fluido richiesto dalla Tabella 3 in modo che circa metà di ciascun campione sia sommersa. Sigillare il contenitore. Lasciare i campioni in ammollo per il tempo e la temperatura appropriati richiesti nella Tabella 3. Dopo il tempo di ammollo richiesto, rimuovere i campioni dal fluido e asciugarli con un tovagliolo di carta.
Tabella 3: Resistenza ai Fluidi
html
| Fluid | Time (h) | Temp (°C) |
| Acqua distillata | 504 | 23 ± 2 |
| Liquido freni (GM4653M) | 504 | 60 ± 2 |
| Benzina ossidata (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel n. 2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 a basso pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Liquido refrigerante motore (GM6277M) | 504 | 23 ± 2 |
| Solvente per lavavetri (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedura di separazione del rivestimento.
Utilizzando il coltello multiuso, effettuare un taglio perpendicolare tra i due tagli paralleli vicino all’estremità del campione immerso nel fluido. Con il bordo della lama inserito nel taglio perpendicolare, cercare di sollevare o staccare la striscia di nylon fino a quando non è possibile afferrarla con una pinza o un altro strumento equivalente. Staccare finché la sezione non si rompe oppure non viene rimossa per tutta la lunghezza del tubo. Se la striscia non è stata completamente rimossa, ripetere la procedura dall’estremità esposta al vapore del campione.
3.5.5.2.3 Criteri di accettazione.
Non deve esserci alcuna evidenza di bolle o delaminazione del nylon prima della procedura di separazione del rivestimento. Dopo la procedura di separazione del rivestimento, il campione è considerato accettabile se la striscia di nylon si rompe. Se non si rompe, la striscia deve mostrare un cedimento coesivo del primer. Per cedimento coesivo si intende la presenza visibile di primer sia sulla striscia di nylon che sul substrato del tubo.
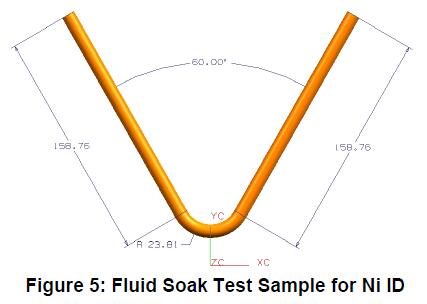
3.5.5.3 Rivestimento interno in nichel galvanizzato. I tubi con rivestimento interno in nichel devono essere esposti ai fluidi elencati di seguito utilizzando campioni rettilinei da 100 mm e su campioni di prova come mostrato nella Figura 5. Tre campioni di prova per ciascuna configurazione devono essere esposti per 504 h a 60°C (90°C per Bio-Diesel e Diesel n. 2) riempiti per metà con i seguenti fluidi: Bio-Diesel (GMPT-5-005), Diesel n. 2 (GMPT-5-001), Benzina ossidata (GMPT-6-019), Benzina corrosiva a due fasi (GMPT-6-020*) ed E85 a basso pHe (GMPT-6-023). Dopo 504 h di immersione, i campioni devono essere sezionati longitudinalmente e ispezionati: non sono ammesse corrosione né pitting al di fuori della zona saldata (termicamente alterata). Eventuali fenomeni di corrosione all’interno della zona saldata (termicamente alterata) richiedono l’approvazione dell’Ingegneria dei Materiali GM.
Nota: Informazioni sui carburanti GMPT possono essere ottenute contattando l’Ingegneria dei Materiali Powertrain GM. I carburanti devono essere acquistati da fornitori approvati da GM. Utilizzare la versione più aggiornata di ciascun carburante, secondo le indicazioni dell’ingegnere Powertrain GM.
3.5.6 Test ciclico di corrosione (GM9505P, Ciclo J o GM9540P).
3.5.6.1 I tubi protetti dalla corrosione estesa (GE) devono essere sottoposti a un test di performance consistente in campioni di tubo opportunamente formati (vedi Figura 3) soggetti a 10 cicli (20 settimane) di GM9505P Ciclo J oppure a GM9540P, durata del test D. Dopo il ciclo, i tubi devono superare una prova di pressione di 14 MPa per tubi fino a 10,0 mm di diametro esterno o di 7 MPa per tubi oltre 10 mm di diametro esterno. Affinché questo test sia valido, non deve verificarsi corrosione dall’interno verso l’esterno che causi il fallimento della prova di pressione. Pertanto, si consiglia di fissare gli innesti del tubo in un blocco solido di alluminio per mantenere il sistema chiuso durante l’esposizione.
Inoltre, sigillare gli innesti con cera è accettabile per garantire il funzionamento delle parti durante la prova di pressione.
La frequenza minima accettabile per l’esecuzione di questo test deve essere concordata tra il fornitore e il referente GM e documentata nella presentazione trimestrale PPAP.
3.5.6.2 Lega zinco-alluminio – Nylon 11 o 12 estruso (GN).
Taglio con coltello più corrosione ciclica GM9505P, Ciclo J, 10 cicli (20 settimane). Utilizzando tubi rettilinei con raccordi standard, tracciare linee parallele lunghe 4 cm e distanti 2,4 ± 0,1 mm, vicino al centro. Entro 24 ore dal tracciamento, eseguire la corrosione ciclica secondo GM9505P, Ciclo J, 10 cicli (20 settimane). Dopo il ciclo, i tubi devono superare una prova di pressione di 14 MPa per tubi fino a 10,0 mm di diametro esterno o di 7 MPa per tubi oltre 10 mm di diametro esterno. Affinché questo test sia valido, non deve verificarsi corrosione dall’interno verso l’esterno che causi il fallimento della prova di pressione. Pertanto, si consiglia di fissare gli innesti del tubo in un blocco solido di alluminio per mantenere il sistema chiuso durante l’esposizione.
Inoltre, sigillare gli innesti con cera è accettabile per garantire il funzionamento delle parti durante la prova di pressione.
I risultati devono essere riportati insieme alla presentazione per l’approvazione ingegneristica.
3.6 Forma, dimensioni e qualità.
I tubi d’acciaio per autoveicoli devono essere commercialmente rotondi, lisci e privi di ruggine e difetti che compromettano la lavorazione o l’usabilità. La bava di giunzione sul diametro esterno dei tubi può essere accettata previo accordo con i singoli acquirenti. Tuttavia, essa non deve superare la tolleranza sul diametro esterno e non deve interferire con l’operazione di formatura del flare né con la realizzazione di giunti a tenuta stagna. Una bava interna è consentita ma deve essere ridotta al minimo secondo le buone pratiche di saldatura o brasatura. Quando sono specificate lunghezze precise, esse devono essere ragionevolmente dritte e le estremità devono essere prive di sbavature.
3.6.1 I tubi destinati a essere utilizzati come linee idrauliche dei freni devono avere una pulizia interna conforme a un massimo di 0,20 g per metro quadrato di superficie interna, come determinato da ASTM A254, Sezione 8 Pulizia della superficie interna.
3.6.2 Tutti i rivestimenti devono resistere alle normali condizioni di formatura, movimentazione e stoccaggio senza evidenziare scheggiature, sfaldamenti o perdita di adesione al metallo base. La brunitura longitudinale o periferica derivante dalla lavorazione e dalla movimentazione è accettabile.
3.7 Requisiti speciali.
I requisiti speciali relativi a dimensioni, finiture, proprietà fisiche o applicazioni devono essere concordati tra il fornitore e l’acquirente.
3.8 Imballaggio e marcatura.
Il materiale deve essere spedito secondo le specifiche dell’acquirente. I contenitori devono essere chiaramente etichettati con nome e indirizzo del fornitore, numero e denominazione della specifica del materiale, numero dell’ordine d’acquisto, peso netto e qualsiasi altra informazione richiesta dall’acquirente.
4 Processo produttivo
Non applicabile.
5 Norme e regolamenti
5.1 Tutti i materiali forniti secondo questa specifica devono rispettare i requisiti di GMW3001, Norme e regolamenti per le specifiche dei materiali.
5.2 Tutti i materiali forniti secondo questa specifica devono rispettare i requisiti di GMW3059, Sostanze vietate e da dichiarare per i componenti.
6 Fonti Approvate
Per questa specifica sono richieste le qualifiche ingegneristiche di una fonte approvata. Solo le fonti elencate nel File Materiali GM (ovvero MATSPC) sotto questo numero di specifica sono state qualificate dall’ingegneria come conformi ai requisiti di questa specifica.
Appendice A – Una Procedura per la Misurazione dello Spessore del Rivestimento a Doppio Strato sui Tubi in Acciaio per Autoveicoli
A1 Ambito di Applicazione
La procedura viene utilizzata per determinare la conformità a uno spessore minimo di rivestimento specificato e per stabilire la correlazione con l’apparecchiatura utilizzata per il monitoraggio dello spessore del rivestimento in produzione. Il sistema di rivestimento è costituito da un substrato tubolare in acciaio a basso tenore di carbonio con ID nudo o nichelato, e da un OD in lega di zinco-alluminio seguito da un rivestimento epossidico ricco di alluminio oppure da un rivestimento estruso in Nylon 11 o 12. Le finiture possono essere trovate elencate nei documenti GM123M/GM124M, sotto la designazione della Tabella 1 (GE), (GN) o (Ni). La procedura viene utilizzata per determinare la conformità a uno spessore minimo di rivestimento specificato e per stabilire la correlazione con l’apparecchiatura utilizzata per il monitoraggio dello spessore del rivestimento in produzione. Il sistema di rivestimento è costituito da un substrato tubolare in acciaio a basso tenore di carbonio con ID nudo o nichelato, e da un OD in lega di zinco-alluminio seguito da un rivestimento epossidico ricco di alluminio oppure da un rivestimento estruso in Nylon 11 o 12. Le finiture possono essere trovate elencate nei documenti GM123M/GM124M, sotto la designazione della Tabella 1 (GE), (GN) o (Ni).
A2 Norme di Riferimento
GM123M
GM124M
A3 Attrezzature Utilizzate
A3.1 Metallografo.
A3.2 Apparecchiatura per la lucidatura metallurgica.
A4 Preparazione del Campione
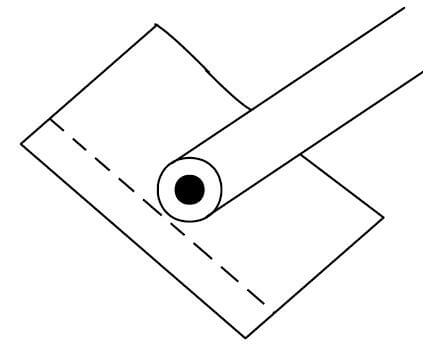
Il tubo deve essere sezionato in diversi punti trasversali per verificare la conformità allo spessore minimo del rivestimento. Le sezioni devono essere sbavate, pulite e asciugate. Ogni sezione va avvolta separatamente in carta stagnola, e la carta stagnola va poi sagomata sulla parte con le dita (vedi Figura A1) prima del montaggio. È necessario un solo strato di carta stagnola, e il tubo deve essere coperto interamente, facendo attenzione a non bucare la stagnola. Le pieghe e le sovrapposizioni in eccesso devono trovarsi sopra il piano di lucidatura. Prestare attenzione durante il montaggio, assicurandosi che ogni sezione sia perpendicolare al piano di lucidatura. I campioni vanno montati a compressione con una polvere termoindurente come il diallilftalato. La stampatura a compressione serve anche a far aderire saldamente la stagnola al profilo del rivestimento, garantendo un’ottima tenuta dei bordi e un’interfaccia ben definita. Il/i montaggio/i deve/devono essere raffreddati lentamente fino alla temperatura ambiente per evitare il distacco dei bordi.
A5 Procedura
A5.1 Preparazione Metallografica.
A5.1.1 La sezione montata viene rettificata con una serie di carte abrasive via via più fini, partendo dalla grana 180, poi 320 e infine 600, con un buon flusso d’acqua come lubrificante. Tutta la rettifica va eseguita con pressione leggera o moderata per ridurre al minimo lo sfaldamento del rivestimento.
A5.1.2 Il montaggio va lavato tra ogni operazione di rettifica per rimuovere i residui della granulometria più grossa del passaggio precedente. Serve anche a prevenire la contaminazione delle successive ruote di rettifica e lucidatura.
A5.1.3 Il campione va ruotato di 90 gradi tra ogni fase di rettifica per ridurre al minimo il rischio di strappo dei rivestimenti più morbidi e per evitare lo sfaldamento dell’interfaccia tra la vernice epossidica o il nylon e il rivestimento in zinco-alluminio, nonché tra lo zinco-alluminio e l’acciaio.
A5.1.4 Dopo l’ultima operazione di rettifica, lavare accuratamente, sciacquare con alcol e asciugare prima della sequenza finale di lucidatura.
A5.1.5 La lucidatura finale si effettua con ruote in panno e paste diamantate. La sequenza consigliata è 6 micron, seguita da 3, 1 e 0,25 micron. Una sospensione di allumina da 0,05 micron può essere usata come ultimo passaggio se si desidera una superficie priva di graffi. Tuttavia, l’allumina è alcalina e potrebbe favorire la formazione di macchie sullo strato di zinco, rendendo difficile la misurazione dello spessore del rivestimento. Si raccomanda pertanto di eliminare questo passaggio fino al completamento delle misurazioni dello spessore.
A5.1.6 Applicare una pressione moderata solo il tempo sufficiente a rimuovere eventuali graffi lasciati dal passaggio precedente. Ruotare il campione di 90 gradi tra ogni ruota di lucidatura per garantire che l’integrità del rivestimento non venga compromessa.
A5.1.7 Lavare il campione tra ogni grado di micron per rimuovere eventuali contaminanti del passaggio precedente, analogamente a quanto fatto nella sequenza di rettifica. Al termine della lucidatura, lavare il montaggio con un sapone delicato, sciacquare e asciugare accuratamente con metanolo.
A5.2 Esame Metallografico e Misure dello Spessore.
A5.2.1 Il campione preparato viene osservato al metallografo per verificare che il montaggio sia praticamente privo di graffi e che gli strati siano aderenti al tubo. Ogni interfaccia del rivestimento deve presentare un buon contrasto, senza sfaldamenti né strappi dei componenti microstrutturali.
A5.2.2 Scegliere un ingrandimento adeguato per distinguere chiaramente i due strati lungo la circonferenza della sezione trasversale del tubo, e lo strato di nichel all’interno, quando previsto. Le misurazioni vengono generalmente effettuate a 500 o 1000 X.
A5.2.3 Inserire un reticolo di misurazione appropriato nel percorso della luce per misurare lo spessore di ciascuno strato. Calibrare il reticolo con una scala micrometrica nota o con un calibro prima di qualsiasi misurazione.
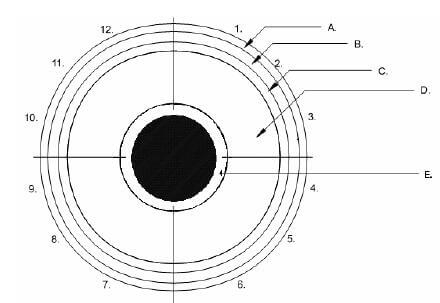
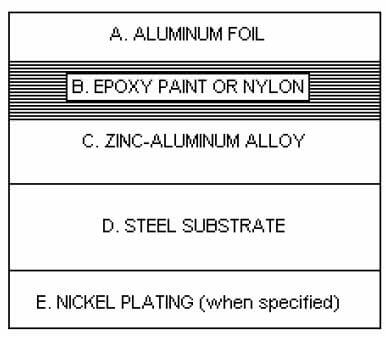
A5.2.4 Dividere la circonferenza del tubo in quattro quadranti distinti. Segnare l’intersezione degli estremi dell’involucro di stagnola alle ore 12. Da lì, in senso orario, segnare ciascuna sezione successiva alle ore 3, 6 e 9 rispetto alla posizione delle ore 12. In ciascun campo visivo del quadrante prendere tre letture casuali che includano il valore minimo di spessore (vedi Figure A2 e A3). Riportare ciascuna delle tre letture per quadrante, per un totale di 12 letture, sia per lo strato di zinco-alluminio e per la vernice epossidica o il nylon, sia per la placcatura in nichel, quando prevista.
A5.2.5 Registrare tutti i valori di spessore e confrontarli con le sezioni applicabili dei documenti GM123M/GM124M. I valori minimi di spessore richiesti sono i seguenti:
| Codice | GE/P | GN | GE/Ni |
| Lega di zinco-alluminio (min μm) | 3,0 | 3,0 | 3,0 |
| Vernice epossidica ricca di alluminio (min μm) | 3,0 | – | 3,0 |
| Nylon 11 o 12 (min μm) | – | 150 | – |
| Nichel | – | – | 3,0 |