Standar ini diterbitkan dengan penunjukan tetap A 254; angka yang langsung mengikuti penunjukan menunjukkan tahun adopsi asli atau, dalam kasus revisi, tahun revisi terakhir. Angka dalam tanda kurung menunjukkan tahun revalidasi terakhir. Superskrip epsilon (e) menunjukkan perubahan editorial sejak revisi atau revalidasi terakhir.
1. Lingkup
1.1 Spesifikasi ini mencakup pipa baja berdinding ganda yang disolder tembaga, yang cocok untuk penggunaan teknik umum, khususnya di industri otomotif, pendinginan, dan kompor untuk saluran bahan bakar, saluran rem, saluran oli, unit pemanas dan pendingin, serta sejenisnya.
1.2 Nilai yang dinyatakan dalam satuan inci-pound dianggap sebagai standar.
2. Dokumen Referensi
2.1 Standar ASTM:
A 370 Metode Uji dan Definisi untuk Pengujian Mekanis Produk Baja2
E 30 Metode Uji untuk Analisis Kimia Baja, Besi Cor, Besi Tanur Terbuka, dan Besi Tempa3
E 59 Praktik Pengambilan Sampel Baja dan Besi untuk Penentuan Komposisi Kimia
2.2 Standar Society of Automotive Engineers:
J 533 Flare untuk Pipa
3. Informasi Pemesanan
3.1 Pesanan untuk material berdasarkan spesifikasi ini harus mencakup hal-hal berikut, sesuai kebutuhan untuk menggambarkan material yang diinginkan secara memadai:

3.1.1 Jumlah (kaki, meter),
3.1.2 Nama material (pipa baja solder tembaga),
3.1.3 Tipe, jika diperlukan (lihat Gambar 1) (biasanya tipe tidak ditentukan),
3.1.4 Ukuran (diameter luar dan ketebalan dinding; biasanya diameter dalam tidak perlu ditentukan),
3.1.5 Panjang (spesifik atau acak),
3.1.6 Kebersihan permukaan bagian dalam jika diperlukan (lihat Bagian 8),
3.1.7 Lapisan eksternal, jika diperlukan (lihat Bagian 7 dan Persyaratan Tambahan S2), dan
3.1.8 Persyaratan khusus atau tambahan atau pengecualian terhadap spesifikasi.
4. Pembuatan
4.1 Baja dapat dibuat dengan proses apa pun.
4.2 Jika pembeli memerlukan jenis peleburan tertentu, hal itu harus dicantumkan pada surat pesanan.
4.3 Peleburan primer dapat mencakup degassing atau pemurnian terpisah dan dapat diikuti oleh peleburan sekunder, seperti peleburan ulang elektroslag atau peleburan ulang busur vakum. Jika peleburan sekunder digunakan, satu panas didefinisikan sebagai semua ingot yang dilebur ulang dari satu panas primer tunggal.
4.4 Baja dapat dicetak dalam bentuk ingot atau dapat dicetak dalam bentuk billet. Ketika baja dari grade yang berbeda dicetak berturut-turut, identifikasi material transisi yang dihasilkan diperlukan. Produsen harus membuang material transisi dengan prosedur yang telah ditetapkan yang secara pasti memisahkan grade-grade tersebut.
4.5 Pipa harus dibuat dengan cara menggulung strip baja menjadi bentuk pipa dan selanjutnya disolder tembaga dalam atmosfer reduktif.
4.6 Pipa harus dibuat seperti yang ditunjukkan pada Gambar 1.
4.7 Pipa harus diuji secara memadai setelah penyolderan oleh produsen untuk memastikan bebas dari kebocoran dan cacat yang merugikan.
5. Komposisi Kimia
5.1 Baja harus sesuai dengan persyaratan komposisi kimia yang ditentukan dalam Tabel 1.
TABEL 1 Persyaratan Kimia
| Elemen | Komposisi, % |
| Karbon | 0.05 hingga 0.15 |
| Mangan | 0.27 hingga 0.63 |
| Fosfor, maks | 0.035 |
| Sulfur, maks | 0.035 |
5.2 Analisis Panas—Analisis setiap panas baja harus dilakukan oleh produsen baja untuk menentukan persentase elemen-elemen yang ditentukan. Jika proses peleburan sekunder digunakan, analisis panas harus diperoleh dari satu ingot yang dilebur ulang atau produk dari satu ingot yang dilebur ulang dari setiap peleburan primer. Komposisi kimia yang ditentukan tersebut, atau yang ditentukan dari analisis produk yang dilakukan oleh produsen produk tubular, harus sesuai dengan persyaratan yang ditentukan.
5.3 Analisis Produk—Pipa dengan kualitas ini umumnya diproduksi dari baja rimmed atau capped yang ditandai dengan ketidakkonsistenan dalam komposisi kimianya. Karena alasan ini, penolakan berdasarkan analisis produk tidak tepat kecuali jika ada indikasi jelas tentang kesalahan aplikasi.
5.4 Metode Analisis—Metode yang dijelaskan dalam Metode Uji E 30 harus digunakan untuk tujuan arbitrase. Perlakuan khusus harus diberikan terhadap keberadaan logam solder tembaga.
5.5 Sampel untuk Analisis Produk—Kecuali untuk analisis spektrografik, sampel harus diambil sesuai dengan Praktik E 59.
6. Persyaratan Mekanis
6.1 Uji Tarik—Sifat tarik pipa saat diproduksi (sebelum pengerjaan dingin) harus sesuai dengan persyaratan yang ditentukan dalam Tabel 2.
6.1.1 Spesimen dan uji tarik yang diperlukan harus dilakukan sesuai dengan Metode Uji dan Definisi A 370.
6.1.2 Spesimen harus diuji pada suhu kamar.
6.1.3 Spesimen uji harus diambil dari ujung pipa jadi sebelum proses pengetokan, swaging, ekspansi, atau operasi pembentukan lainnya, atau sebelum dipotong sesuai panjang. Ujung spesimen harus rata dan bebas dari gerinda serta cacat.
6.1.4 Jika ada spesimen uji yang menunjukkan cacat atau pengerjaan yang tidak sempurna, spesimen tersebut dapat dibuang dan diganti dengan spesimen lain.
6.1.5 Batas elastisitas ditentukan sebagai nilai yang sesuai dengan offset permanen sebesar 0.2% dari panjang pangkal spesimen, atau total perpanjangan sebesar 0.5% dari panjang pangkal di bawah beban.
6.1.6 Jika persentase perpanjangan salah satu spesimen uji kurang dari yang ditentukan dan bagian fraktur lebih dari 3⁄4 in. (19.0 mm) dari pusat panjang pangkal, seperti yang ditunjukkan oleh tanda goresan pada spesimen sebelum pengujian, maka uji ulang diperbolehkan.
TABEL 2 Persyaratan Tarik
| Properti | Persyaratan |
| Kekuatan tarik, min, psi (MPa) | 42 000 (290) |
| Batas elastisitas, min, psi (MPa) | 25 000 (172) |
| Perpanjangan dalam 2 in. (50.8 mm) min, % | 25 |
6.2 Uji Perataan—Sebuah bagian pipa, dengan panjang minimal 21⁄2 in. (64 mm), harus mampu diratakan di antara dua pelat paralel hingga kedua dinding bagian dalam bersentuhan tanpa retak atau menunjukkan cacat lainnya.
6.3 Uji Ekspansi—Sebuah bagian pipa dengan panjang sekitar 4 in. (100 mm) harus mampu diekspansi di atas mandrel meruncing dengan kemiringan 1 in 10 hingga diameter luar pada ujung yang diekspansi meningkat 20% tanpa retak atau menunjukkan cacat lainnya. (Sebelum uji ekspansi, pipa harus dipotong tegak lurus, ujungnya dikrunkan, dan dibersihkan dari gerinda. Pipa harus dipegang dengan kuat dan tegak lurus di dalam cekam, dan punch harus dipandu pada sumbu pipa.)
6.4 Uji Lentur—Pipa jadi harus mampu dilenturkan dengan radius sumbu yang sama dengan tiga kali diameter luar pipa tanpa membentuk lipatan, retak, atau menimbulkan cacat lainnya jika menggunakan perlengkapan lentur yang tepat.
6.5 Uji Tekanan—Setiap pipa harus mampu menahan, tanpa pecah atau bocor, salah satu dari dua uji tekanan berikut:
6.5.1 Tekanan hidrostatik internal yang cukup untuk memberikan tegangan serat minimum sebesar 16 000 psi (110 MPa). Tekanan hidrostatik ditentukan dengan rumus berikut:
P = 2St/D
di mana:
P = tekanan hidrostatik, psi (atau MPa),
S = tegangan serat yang diizinkan, 16 000 psi (110 MPa),
t = ketebalan dinding aktual pipa, in. (atau mm), dan
D = diameter luar aktual pipa, in. (atau mm).
6.5.2 Tekanan udara di bawah air antara 225 dan 250 psi (1.55 dan 1.73 MPa).
7. Pelapisan
7.1 Pipa dapat dilapisi tembaga pada permukaan bagian dalam dan luar, sesuai pilihan produsen.
8. Kebersihan Permukaan Bagian Dalam
8.1 Ketika kebersihan permukaan bagian dalam ditentukan oleh pembeli, pipa untuk penggunaan tertentu, seperti kondensor pendingin, harus sesuai dengan persyaratan kebersihan internal berikut:
8.1.1 Ketika sebuah panjang pipa dicuci bagian dalamnya dengan kloroform hasil distilasi ulang atau 1,1,1-trikloroetana hasil distilasi ulang, residu yang tersisa setelah penguapan pelarut tidak boleh melebihi 1.25×10⁻⁴ g/in.2 (0.194 g/m2) dari permukaan bagian dalam. Untuk melakukan pengujian, tuangkan 100 mL pelarut melalui pipa dan kumpulkan. Total panjang pipa yang diuji tidak boleh kurang dari 40 ft (12 m), meskipun total panjang ini dapat diperoleh dengan mencuci beberapa panjang terpisah dan menuangkan pelarut yang sama secara berurutan melalui masing-masing. Evaporasikan pelarut dalam bak uap atau air panas, dan keringkan pada 110°C (230°F) hingga uap benar-benar hilang.
8.2 Untuk menjaga tingkat kebersihan ini selama pengiriman, penanganan, dan penyimpanan, pembeli dapat meminta produsen untuk menyegel ujung pipa dengan tutup atau penutup.
9. Toleransi Dimensi
9.1 Pipa harus sesuai dengan variasi yang diizinkan dalam Tabel 3, Tabel 4, dan Tabel 5.
10. Pengerjaan, Finishing, dan Penampilan
10.1 Pipa jadi harus bersih, halus, dan bulat, baik di bagian dalam maupun luar, serta bebas dari karat, kerak, dan cacat yang dapat mengganggu proses produksi dan kemampuan servis. Pipa jadi harus cukup lurus.
TABEL 3 Persyaratan Diameter Luar
| Diameter Luar yang Ditentukan, in. (mm) | Variasi, in. (mm) |
| Plus atau Minus | |
| Di bawah 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) hingga 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) hingga 5⁄8 (15.9) | 0.004 (0.102) |
TABEL 4 Persyaratan Ketebalan Dinding
| Ketebalan Dinding yang Ditentukan, in. (mm) | Variasi, in. (mm) |
| Plus atau Minus | |
| 0.020 (0.51) hingga 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) hingga 0.049 (1.24) | 0.0035 (0.09) |
TABEL 5 Persyaratan Panjang
| Panjang Potongan yang Ditentukan, in. (m) | Variasi, in. (mm) |
| 18 (0.46) dan di bawahnya | ±0.03 (±0.76) |
| Lebih dari 18 (0.46) hingga 40 (1.02) | ±0.06 (±1.52) |
| Lebih dari 40 (1.02) hingga 80 (2.03) | ±0.12 (±3.05 ) |
| Lebih dari 80 (2.03) hingga 120 (3.05) | ±0.25 (±6.35 ) |
| Lebih dari 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Pengujian Ulang
11.1 Jika hasil pengujian mekanis dari suatu kelompok atau lot tidak sesuai dengan persyaratan yang ditentukan dalam spesifikasi masing-masing, pengujian ulang dapat dilakukan pada pipa tambahan dengan jumlah dua kali lipat dari jumlah awal dari kelompok atau lot yang sama, yang masing-masing harus memenuhi persyaratan yang ditentukan.
12. Perlakuan Ulang
12.1 Jika pipa individu atau pipa yang dipilih untuk mewakili suatu kelompok atau lot tidak memenuhi persyaratan pengujian, pipa individu atau kelompok atau lot tersebut dapat menjalani perlakuan ulang dan diajukan kembali untuk pengujian. Tidak lebih dari dua kali perlakuan panas diperbolehkan.
13. Inspeksi
13.1 Inspektur yang mewakili pembeli berhak masuk kapan saja selama pekerjaan kontrak pembeli sedang dilaksanakan, ke semua bagian pabrik produsen yang berkaitan dengan pembuatan material yang dipesan. Produsen harus memberikan semua fasilitas yang wajar kepada inspektur agar ia yakin bahwa material disediakan sesuai dengan spesifikasi ini. Semua pengujian dan inspeksi yang diperlukan harus dilakukan di tempat produksi sebelum pengiriman, kecuali jika ditentukan lain, dan harus dilakukan sehingga tidak mengganggu operasi pabrik secara tidak perlu.
14. Penolakan
14.1 Setiap panjang pipa yang diterima dari produsen dapat diperiksa oleh pembeli dan, jika tidak memenuhi persyaratan spesifikasi berdasarkan metode inspeksi dan pengujian yang diuraikan dalam spesifikasi, pipa tersebut dapat ditolak dan produsen harus diberitahu. Penanganan pipa yang ditolak menjadi kesepakatan antara produsen dan pembeli.
14.2 Material yang gagal dalam salah satu operasi pembentukan atau dalam proses pemasangan dan ditemukan cacat harus disisihkan, dan produsen harus diberitahu untuk evaluasi bersama tentang kesesuaian material tersebut. Penanganan material tersebut menjadi urusan yang disepakati.
15. Sertifikasi
15.1 Apabila diminta dalam pesanan pembeli, laporan pengujian yang ditandatangani oleh karyawan atau perwakilan resmi produsen harus diserahkan kepada pembeli untuk menunjukkan spesifikasi, tahun, dan grade, hasil analisis kimia, pengujian kekerasan, dan pengujian tarik, apabila ditentukan, serta pengujian lain yang mungkin ditentukan secara tertulis oleh pembeli.
16. Penandaan Produk
16.1 Nomor spesifikasi (penandaan tidak perlu mencantumkan tahun spesifikasi), nama atau merek produsen, serta ukuran pipa atau nomor komponen harus dicantumkan pada tag atau label yang terpasang kuat pada bundel atau kotak tempat pipa dikirim.
16.2 Kode Batang—Selain persyaratan pada 16.1, kode batang dapat diterima sebagai metode identifikasi tambahan. Pembeli dapat menentukan dalam pesanan sistem kode batang tertentu yang akan digunakan.
PERSYARATAN TAMBAHAN
Satu atau lebih dari persyaratan tambahan berikut hanya berlaku apabila ditentukan oleh pembeli dalam pertanyaan, kontrak, atau pesanan. Rincian persyaratan tambahan ini harus disepakati oleh produsen dan pembeli.
S1. Uji Flare
S1.1 Pipa yang disolder harus mampu mengalami flare ganda hingga dimensi yang ditunjukkan dalam Standar SAE J 533, tanpa retak melintasi dinding pada diameter utama flare. Pemisahan sambungan lapisan luar diperbolehkan pada ujung yang difleare hanya di Area A (lihat Gambar S1.1). Pemisahan ini tidak boleh melebihi 0.12 in. (3.0 mm) panjangnya dan harus terbatas pada ketebalan luar saja. Pemisahan sambungan tidak diperbolehkan di area berikut:
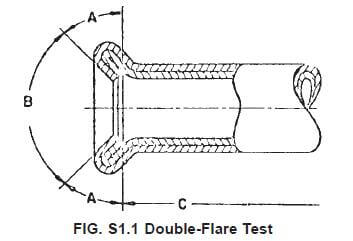
S1.1.1 Area B (dudukan flare, yang didefinisikan sebagai permukaan dalam sudut 90°); permukaan kerucut harus halus dan bebas dari retak atau ketidakrataan lain yang dapat menyebabkan kebocoran setelah perakitan.
S1.1.2 Area C (permukaan di luar panjang ketebalan ganda yang dihasilkan oleh flare).
S1.2 Dudukan flare dapat memiliki goresan radial acak yang dangkal atau lekukan yang tidak merusak kemampuan penyegelan flare. Lekukan yang bersifat berulang akibat kerusakan alat flearing atau adhesi serpihan atau kotoran pada alat flearing tidak diperbolehkan. Apabila penampilan fisik dudukan flare dipertanyakan, kriteria penilaian akhir adalah apakah dudukan flare dapat menyegel saat diuji tekanan pada tingkat torsi yang ditentukan.
S2. Pelapisan Eksternal
S2.1 Permukaan luar pipa harus dilapisi dengan lapisan paduan timah-besi yang dicelup panas. Berat dan komposisi lapisan harus disepakati antara produsen dan pembeli.
S3. Finishing Ujung
S3.1 Pipa jadi harus memiliki ujung yang halus dan bebas dari gerinda.