1 Ruang Lingkup
Spesifikasi ini mencakup dua jenis tabung baja yang sesuai untuk penggunaan di bidang otomotif. Terdapat persyaratan untuk logam dasar, bahan pelapis opsional, dan tabung berlapis. Persyaratan ini berlaku untuk produk yang keluar dari pabrik pembuatan tabung dan jalur aplikasi pelapis, yang kadang-kadang merupakan fasilitas terpisah. Tabung ini digunakan dalam produksi komponen dan rakitan khusus. Disarankan agar komponen dan rakitan tersebut divalidasi untuk kinerja ketahanan korosi, konduktivitas dan kontinuitas, kekuatan, penampilan, serta sifat-sifat penting lainnya yang unik untuk aplikasi tertentu.
1.1 GM123M.
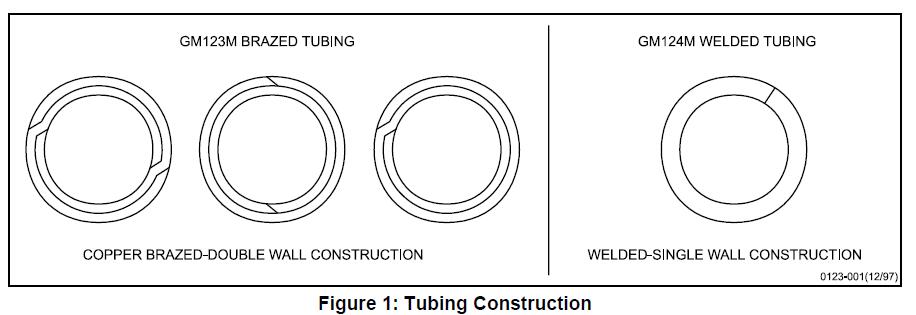
Mencakup tabung dengan konstruksi dinding ganda di mana kedua dinding dan sambungannya disolder tembaga dalam atmosfer reduktor untuk menghasilkan tabung yang memenuhi syarat untuk saluran hidrolik. Tabung ini tidak boleh digunakan untuk saluran bahan bakar karena residu tembaga dapat berkontribusi pada pembentukan gas asam. Lihat Gambar 1.
1.2 GM124M.Mencakup tabung dengan konstruksi dinding tunggal di mana sambungannya dilas resistansi listrik. Direkomendasikan untuk saluran bahan bakar, saluran power steering, saluran pendingin oli transmisi, saluran oli pelumas, saluran vakum, dll. Lihat Gambar 1.
1.3 Kode Penunjukan Tabung.
Disarankan agar kode-kode pada paragraf 3.1 digunakan pada gambar dan pesanan pembelian untuk menunjuk jenis tabung, diameter luar, ketebalan dinding, kondisi manufaktur, serta pelapisan diameter dalam (ID).
1.4 Aplikasi Tipikal.
GM123M biasanya digunakan untuk saluran rem hidrolik, sedangkan GM124M biasanya digunakan untuk saluran bahan bakar, saluran power steering, saluran pendingin oli transmisi, saluran oli pelumas, saluran vakum, dll.
2 Referensi
Catatan: Hanya standar yang telah disetujui terbaru yang berlaku kecuali ditentukan lain.
2.1 Standar/Spesifikasi Eksternal.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Standar/Spesifikasi GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referensi Tambahan.
Informasi mengenai bahan bakar GMPT dapat diperoleh dengan menghubungi GM Powertrain Materials Engineering.
• GMPT-6-006 Bensin TF2
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 Diesel #2
• GMPT-6-019 Bensin Teroksidasi
• GMPT-6-023 E85 pH Rendah
3 Persyaratan
3.1 Persyaratan Umum.
Bahan dasar tabung harus berupa baja canai dingin 1006, 1008, atau 1010 sesuai SAE J403. Bahan solder sebaiknya berupa tembaga atau paduan tembaga seperti yang ditetapkan dalam SAE J463, Copper Alloy UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Item pertama dalam kurung, B atau W.
B = Disolder, W = Dilas
‘II’ = Diameter luar tabung setelah penyolderan atau pengelasan (mm)
‘III’ = Ketebalan dinding (mm)
‘IV’ = Proses Manufaktur (*)
‘V’ = Otomotif
‘VI’ = Pelapisan Diameter Dalam (**)
(*) Singkatan Proses:
A = Anil
P = Polos
U = Tidak Di-anil (sewaktu dilas)
G = Pelapis Logam Paduan Seng-Aluminium
F = Fusi Tembaga
E = Pelapis Cat Perlindungan Korosi Ditingkatkan
N = Nilon 11 atau 12 Diekstrusi
C = Plat Tembaga – Ketebalan plat tembaga standar minimum 0,009 mm. Jika diperlukan ketebalan selain standar, angka harus digunakan tepat setelah huruf C, misalnya C13 menunjukkan minimum 0,013 mm.
(**) Singkatan Diameter Dalam
Kosong = Polos
P = Polos
Ni = Pelapisan Ni
Contoh:
GM124M (W/6.00/0.7/AGE/V/Ni) – menunjukkan tabung dinding tunggal yang dilas, OD 6 mm, ketebalan dinding 0,7 mm, tabung anil, dilindungi dari korosi dengan lapisan dasar logam paduan seng-aluminium diikuti lapisan cat atas, disetujui untuk aplikasi otomotif, dengan ID berpelapis Nikel.
3.2 Sifat Mekanis.
Persyaratan berikut hanya berlaku untuk jenis tabung baja yang lebih umum; yaitu, tabung las-anil dan tabung solder-manufaktur. Sifat-sifat kelas tabung lain, seperti tabung mekanis las atau tabung yang dikeraskan secara kerja, akan ditentukan melalui perjanjian khusus antara pemasok dan pembeli.
3.2.1 Uji tarik harus dilakukan pada tabung jadi sesuai metode pengujian tabung yang diuraikan dalam ASTM E8. Sifat tarik harus sesuai SAE J526 untuk tabung las dan SAE J527 untuk tabung solder.
3.2.2 Tabung harus mampu diperbesar di atas mandrel meruncing dengan kemiringan 1 banding 10 hingga diameter luar pada ujung yang diperbesar meningkat 20% tanpa retak atau menunjukkan cacat (ASTM A254, Paragraf 6.3). Sebelum uji ekspansi, tabung harus dipotong tegak lurus, tepinya dibulatkan, dan dibersihkan dari gerinda. Tabung harus dipegang dengan kuat dan tegak lurus dalam cekam, dan punch harus diarahkan sepanjang sumbu tabung.
3.2.3 Kecuali ditentukan lain, tabung harus mampu menahan tekanan hidrolik statis internal berikut:
• Sampai OD 10,0 mm………………..35 MPa
• Di atas OD 10,0 hingga 16,0 mm…….15 MPa
Catatan: Pengerjaan dingin selanjutnya pada tabung (penggulungan, pelurusan, pembengkokan, penarikan, dll.) akan meningkatkan kekuatan dan kekerasan tabung. Kekuatan dan kekerasan yang jauh lebih tinggi untuk aplikasi tertentu dapat diperoleh melalui pengerjaan dingin atau pengerasan permukaan pada tabung.
3.3 Dimensi.
Tabung harus sesuai dengan dimensi dan toleransi yang ditetapkan oleh pembeli.
3.3.1 Tabung Las.
Diameter nominal dan ketebalan dinding harus sesuai dengan yang tercantum dalam SAE J526. OD maksimum untuk lapisan atas paduan seng-aluminium plus Nylon 11 atau 12, GN, dapat ditemukan di Tabel 2.
3.3.1.1 Bead Las dengan Pelapisan Ni pada ID.
Untuk memastikan aliran ulang nikel yang baik pada sambungan las, penting agar bead las memiliki profil penampang yang halus dan dimensi bead minimal. Laporkan dimensi tinggi bead (Tinggi bead tipikal adalah 0,15 mm atau kurang. Terus pantau tinggi bead sampai persyaratan tinggi bead maksimum ditetapkan).
Contoh tipikal profil bead yang baik versus yang tidak diinginkan ditampilkan di bawah pada Gambar 2.

3.3.2 Tabung Solder.
Diameter nominal dan ketebalan dinding harus sesuai dengan yang tercantum dalam SAE J527. OD maksimum untuk lapisan atas paduan seng-aluminium plus Nylon 11 atau 12, GN, dapat ditemukan di Tabel 2.
3.3.3 Ujung Flare.
3.3.3.1 Flare tipe SAE harus sesuai dengan dimensi dan toleransi yang ditunjukkan dalam SAE J533.
3.3.3.2 Flare tipe ISO harus sesuai dengan dimensi dan toleransi yang ditunjukkan dalam SAE J1290.
3.3.3.3 UJUNG FLARE. Dalam kasus GM123M (flare terbalik), ujung flare pipa harus sesuai dengan Persyaratan Tambahan dalam ASTM A254 bagian S1.
3.4 Finishing.
Finishing pada bagian dalam dan luar tabung harus sesuai dengan finishing yang ditentukan seperti yang ditunjukkan pada Tabel 1.
Tabel 1: Kode dan Persyaratan Finishing Eksternal
| Finishing | Kode Finishing | Deskripsi dan Persyaratan Material | |||||||||||||||||||||
| Polos | P | Tidak ada lapisan; hanya logam dasar (baja 1006, 1008, atau 1010 sesuai SAE J403) | |||||||||||||||||||||
| Paduan Seng-Aluminium | G | Lapisan paduan seng-aluminium celup panas. Komposisi Kimia: paduan 5% aluminium-sisa seng sesuai ASTM B750 Massa lapisan: 50 g/m2 sesuai ASTM A875, Bagian 8. Ketebalan harus minimal tiga mikrometer di mana saja pada tabung sesuai Lampiran A. | Paduan Seng-Aluminium – Perlindungan Korosi Ditingkatkan | GE | Paduan seng-aluminium seperti yang dijelaskan di atas, dilanjutkan dengan proses pra-lapisan yang disetujui dan lapisan epoksi kaya aluminium yang disetujui. Pengukuran Ketebalan: Cat epoksi kaya aluminium dari finishing GE harus memiliki ketebalan minimal tiga mikrometer di mana saja pada tabung, diukur dengan prosedur dalam Lampiran A. Ketebalan sebenarnya dari lapisan pada finishing GE harus dipantau secara melingkar dan memanjang untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana kontrol. | ||||||||||||||||||
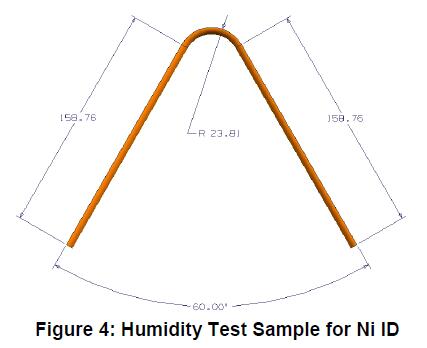
| Pelapisan Tembaga | C | Tabung berlapis elektro | Paduan Seng-Aluminium – Nilon 11 atau 12 Ekstrusi | GN | Paduan seng-aluminium seperti yang dijelaskan di atas, dilanjutkan dengan lapisan atas Nilon 11 atau 12. Awalan: Lapisan atas harus seragam warnanya dan bebas dari ketidakseragaman seperti garis aliran, lubang jarum, kawah, atau kekasaran abnormal. Lapisan atas harus berwarna hitam kecuali ditentukan lain pada gambar teknik Ketebalan Film: Lapisan atas Nilon 11 atau 12 harus memiliki ketebalan minimal 150 μm saat diuji dengan pemeriksaan mikroskopis sesuai Lampiran A. Ketebalan maksimum lapisan harus dikendalikan oleh OD maksimum (Tabel 2). Ketebalan sebenarnya dari lapisan pada finishing GN harus dipantau secara melingkar dan memanjang untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana kontrol. | Pelapisan Nikel | Ni | Lapisan nikel elektroplating pada diameter dalam. Pengukuran Ketebalan: Ketebalan pelapisan nikel ID pada tabung jadi harus memiliki ketebalan minimal 3 mikrometer di seluruh bagian ID tabung, diukur dengan prosedur dalam Lampiran A. Ketebalan pelapisan sebenarnya dari finishing Ni harus dipantau secara melingkar dan memanjang untuk setiap jalur tabung. Rencana pengambilan sampel harus dirujuk dalam rencana kontrol. | Lainnya | Z | Akan Ditentukan | Catatan: Lapisan atas GN tidak boleh digunakan pada aplikasi saluran bahan bakar cair sampai persetujuan material penuh diberikan untuk aplikasi saluran bahan bakar cair.Tabel 2: OD Maksimum untuk Lapisan GN||||||||||||
| Ukuran Tabung, Nominal (mm) | OD Tabung Berlapis, Maks (mm) | 4.76 | 5.28 | 6 | 6.65 | 6.35 | 6.87 | 7.94 | 8.46 | 8 | 8.52 | 9.53 | 10.05 | 10 | 10.52 | 11.11 | 11.65 | 12.7 | 13.24 | 14.29 | 14.83 | 15.88 | 16.42 | 3.5 Ketahanan Lingkungan (GE, GN dan Ni).3.5.1 Pengujian Semprotan Garam (GM4298P).Tabung berlapis harus menjalani uji korosi dan metode evaluasi berikut. Semua uji korosi harus dilakukan pada komponen yang telah dibuat atau pada sampel uji dalam Gambar 3. Sampel uji seperti yang dijelaskan dalam Gambar 3 harus disejajarkan dalam ruang uji dengan siku yang dibentuk menghadap ke bawah namun tidak menyentuh perlengkapan uji, kecuali jika disebutkan. Komponen yang telah dibuat harus disejajarkan dalam ruang uji sesuai kesepakatan antara fasilitas pengujian dan otoritas peninjau. Frekuensi pelaksanaan semua uji korosi harus didokumentasikan dalam rencana kontrol.
| Fluid | Waktu (h) | Suhu (°C) | |||||||||||||||||||||
| Air Suling | 504 | 23 ± 2 | |||||||||||||||||||||
| Minyak Rem (GM4653M) | 504 | 60 ± 2 | |||||||||||||||||||||
| Bensin Teroksidasi (GMPT-6-019) | 504 | 23 ± 2 | |||||||||||||||||||||
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | |||||||||||||||||||||
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 | |||||||||||||||||||||
| #2 Diesel (GMPT-5-001) | 504 | 23 ± 2 | |||||||||||||||||||||
| E85 Low pHe (GMPT-6-023) | 504 | 23 ± 2 | |||||||||||||||||||||
| Pendingin Mesin (GM6277M) | 504 | 23 ± 2 | |||||||||||||||||||||
| Pelarut Pencuci Kaca Depan (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Prosedur Pelepasan Lapisan.
Dengan menggunakan pisau utilitas, buatlah sayatan tegak lurus di antara dua sayatan sejajar yang berada dekat ujung sampel yang telah direndam dalam cairan. Dengan ujung bilah pada sayatan tegak lurus tersebut, cobalah untuk mengangkat atau mengupas strip nilon hingga bagian tersebut dapat dipegang dengan penjepit atau alat serupa. Kupas hingga bagian tersebut putus atau terlepas dari seluruh panjang tabung. Jika strip tidak terlepas sepenuhnya, ulangi prosedur dari ujung uap sampel.
3.5.5.2.3 Kriteria Penerimaan.
Tidak boleh ada tanda-tanda lepuhan atau delaminasi pada nilon sebelum prosedur pelepasan lapisan. Setelah prosedur pelepasan lapisan, sampel dianggap memenuhi syarat jika strip nilon putus. Jika tidak putus, strip harus menunjukkan kegagalan kohesif pada primer. Kegagalan kohesif didefinisikan sebagai adanya bukti visual bahwa primer masih menempel pada strip nilon dan substrat tabung.
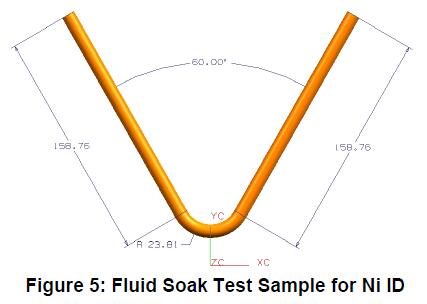
3.5.5.3 Lapisan Nikel ID Elektroplating. Tabung ID berlapis nikel harus terpapar pada cairan yang tercantum di bawah ini menggunakan sampel lurus sepanjang 100 mm dan pada sampel uji seperti yang ditunjukkan pada Gambar 5. Tiga sampel uji untuk setiap konfigurasi harus terpapar selama 504 jam pada suhu 60°C (90°C untuk Bio-Diesel dan #2 Diesel) ketika diisi setengah dengan cairan berikut: Bio-Diesel (GMPT-5-005), #2 Diesel (GMPT-5-001), Bensin Teroksidasi (GMPT-6-019), Bensin 2 Fase Korosif (GMPT-6-020*) dan E85 Low pHe (GMPT-6-023). Setelah 504 jam perendaman, sampel harus dipotong secara longitudinal dan diperiksa – tidak diperbolehkan adanya korosi atau pitting di luar zona las (terpengaruh panas). Korosi apa pun di dalam zona las (terpengaruh panas) memerlukan persetujuan dari GM Materials Engineering.
Catatan: Informasi mengenai bahan bakar GMPT dapat diperoleh dengan menghubungi GM Powertrain Materials Engineering. Bahan bakar harus dibeli dari pemasok yang disetujui oleh GM. Gunakan level akhir terbaru untuk setiap bahan bakar, sesuai petunjuk insinyur GM Powertrain.
3.5.6 Pengujian Korosi Siklik (GM9505P, Siklus J atau GM9540P).
3.5.6.1 Tabung pelindung korosi ekstensif (GE) harus menjalani uji kinerja yang terdiri dari sampel tabung yang dibentuk dengan benar (Lihat Gambar 3) yang dikenai 10 siklus (20 minggu) GM9505P Siklus J atau GM9540P, durasi pengujian D. Setelah siklus, tabung harus melewati uji tekanan sebesar 14 MPa untuk tabung dengan OD hingga 10,0 mm atau 7 MPa untuk tabung dengan OD lebih dari 10 mm. Agar uji ini valid, tidak boleh ada korosi dari dalam ke luar yang menyebabkan kegagalan pada uji tekanan. Oleh karena itu, disarankan agar fitting tabung dikencangkan ke dalam blok aluminium padat untuk menjaga sistem tetap tertutup selama paparan.
Selain itu, penyegelan fitting dengan lilin diperbolehkan untuk menjaga komponen tetap berfungsi selama uji tekanan.
Frekuensi minimum yang dapat diterima untuk menjalankan uji ini harus disepakati antara pemasok dan Kontak Pemasok GM serta didokumentasikan dalam pengajuan PPAP triwulanan.
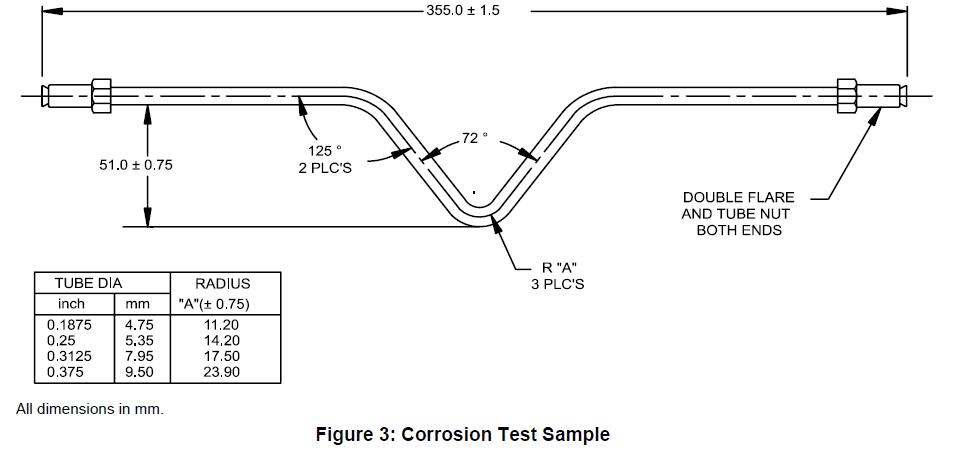
3.5.6.2 Paduan Seng-Aluminium – Nilon 11 atau 12 Ekstrusi (GN).
Sayatan Pisau ditambah Pengujian Korosi Siklik GM9505P, Siklus J, 10 siklus (20 minggu). Dengan menggunakan tabung lurus bersama fitting standar, buat garis paralel sepanjang 4 cm dengan jarak 2,4 ± 0,1 mm di dekat bagian tengah. Dalam waktu 24 jam setelah pembuatan garis, lakukan pengujian korosi siklik sesuai GM9505P, Siklus J, 10 siklus (20 minggu). Setelah siklus, tabung harus melewati uji tekanan sebesar 14 MPa untuk tabung dengan OD hingga 10,0 mm atau 7 MPa untuk tabung dengan OD lebih dari 10 mm. Agar uji ini valid, tidak boleh ada korosi dari dalam ke luar yang menyebabkan kegagalan pada uji tekanan. Oleh karena itu, disarankan agar fitting tabung dikencangkan ke dalam blok aluminium padat untuk menjaga sistem tetap tertutup selama paparan.
Selain itu, penyegelan fitting dengan lilin diperbolehkan untuk menjaga komponen tetap berfungsi selama uji tekanan.
Hasil harus dilaporkan bersama pengajuan untuk persetujuan teknik.
3.6 Bentuk, Ukuran, dan Kualitas.
Tabung baja otomotif harus berbentuk bulat secara komersial, halus, dan bebas dari karat serta cacat yang dapat mengganggu proses atau kemampuan servis. Bead sambungan pada diameter luar tabung dapat diterima berdasarkan kesepakatan dengan pembeli masing-masing. Namun, hal ini tidak boleh melebihi toleransi diameter luar dan tidak boleh mengganggu operasi pembentukan flare atau pembentukan sambungan yang kedap bocor. Bead pada bagian dalam diperbolehkan, tetapi harus tetap sesuai praktik pengelasan atau pematrian yang baik. Ketika panjang tertentu ditentukan, panjang tersebut harus cukup lurus, dan ujungnya harus bebas dari duri.
3.6.1 Tabung yang digunakan sebagai saluran rem hidraulik harus memiliki kebersihan internal yang sesuai dengan maksimal 0,20 g per meter persegi permukaan internal, sebagaimana ditentukan oleh ASTM A254, Bagian 8 Kebersihan Permukaan Internal.
3.6.2 Semua lapisan harus tahan terhadap kondisi pembentukan, penanganan, dan penyimpanan normal yang dialami oleh tabung tanpa adanya tanda-tanda terkelupas, mengelupas, atau kehilangan daya rekat pada logam dasar. Pembakaran longitudinal atau perifer yang dihasilkan dari proses dan penanganan diterima.
3.7 Persyaratan Khusus.
Persyaratan khusus terkait dimensi, finishing, sifat fisik, atau aplikasi harus disepakati antara pemasok dan pembeli.
3.8 Pengemasan dan Penandaan.
Material harus dikirim sesuai spesifikasi pembeli. Wadah harus dicantumkan dengan jelas nama dan alamat pemasok, nomor dan nama spesifikasi material, nomor pesanan pembelian, berat bersih, serta informasi lain yang ditentukan oleh pembeli.
4 Proses Manufaktur
Tidak berlaku.
5 Aturan dan Peraturan
5.1 Semua material yang dipasok sesuai spesifikasi ini harus mematuhi persyaratan GMW3001, Aturan dan Peraturan untuk Spesifikasi Material.
5.2 Semua material yang dipasok sesuai spesifikasi ini harus mematuhi persyaratan GMW3059, Zat Terbatas dan yang Wajib Dilaporkan untuk Komponen.
6 Sumber yang Disetujui
Kualifikasi teknis dari sumber yang disetujui diperlukan untuk spesifikasi ini. Hanya sumber yang terdaftar dalam File Bahan GM (yaitu, MATSPC) di bawah nomor spesifikasi ini yang telah dikualifikasi oleh pihak teknik sebagai memenuhi persyaratan spesifikasi ini.
Apendiks A – Prosedur untuk Mengukur Ketebalan Lapisan Ganda pada Pipa Baja Otomotif
A1 Ruang Lingkup
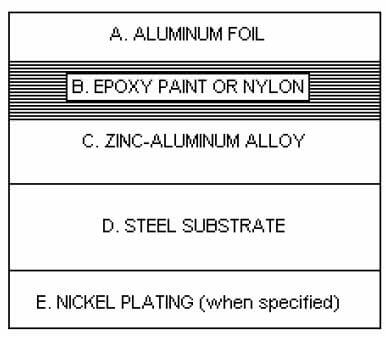
Prosedur ini digunakan untuk menentukan kepatuhan terhadap ketebalan lapisan minimum yang ditentukan dan untuk mengatur korelasi dengan peralatan yang digunakan untuk memantau ketebalan lapisan dalam produksi. Sistem pelapisan ini menggunakan substrat pipa baja karbon rendah dengan bagian dalam yang polos atau berlapis Ni, serta bagian luar berupa paduan seng-aluminium yang kemudian dilapisi dengan cat epoksi kaya aluminium atau lapisan Nylon 11 atau 12 yang diekstrusi. Finishing tersebut dapat ditemukan tercantum dalam GM123M/GM124M, di bawah penunjukan Tabel 1 (GE), (GN), atau (Ni). Prosedur ini digunakan untuk menentukan kepatuhan terhadap ketebalan lapisan minimum yang ditentukan dan untuk mengatur korelasi dengan peralatan yang digunakan untuk memantau ketebalan lapisan dalam produksi. Sistem pelapisan ini menggunakan substrat pipa baja karbon rendah dengan bagian dalam yang polos atau berlapis Ni, serta bagian luar berupa paduan seng-aluminium yang kemudian dilapisi dengan cat epoksi kaya aluminium atau lapisan Nylon 11 atau 12 yang diekstrusi. Finishing tersebut dapat ditemukan tercantum dalam GM123M/GM124M, di bawah penunjukan Tabel 1 (GE), (GN), atau (Ni).
A2 Standar Acuan
GM123M
GM124M
A3 Peralatan yang Digunakan
A3.1 Mikroskop metalografi.
A3.2 Peralatan penghalusan metalurgi.
A4 Persiapan Sampel
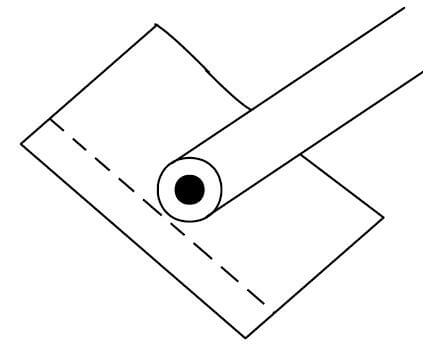
Pipa harus dipotong pada beberapa lokasi melintang untuk menentukan kepatuhan terhadap ketebalan lapisan minimum. Potongan-potongan tersebut harus dibersihkan dari gerinda, dibersihkan, dan dikeringkan. Setiap potongan dibungkus secara terpisah dengan foil aluminium, dan foil tersebut kemudian dibentuk mengikuti bentuk komponen dengan jari-jari (Lihat Gambar A1) sebelum dipasang. Hanya satu lapisan foil yang diperlukan, dan seluruh permukaan pipa harus tertutup rapat, dengan berhati-hati agar foil tidak tertusuk. Kelebihan lipatan dan tumpang tindih harus berada di atas bidang penghalusan. Lakukan pemasangan dengan hati-hati, pastikan setiap potongan tegak lurus terhadap bidang penghalusan. Sampel harus dipasang dengan metode kompresi menggunakan bubuk termoseting seperti dialilftalat. Proses pencetakan kompresi juga membantu membentuk foil agar melekat erat pada kontur lapisan, sehingga memberikan retensi tepi yang sangat baik dan batas antarmuka yang jelas. Cetakan sampel harus didinginkan secara perlahan hingga suhu ruangan untuk mencegah terlepasnya tepi.
A5 Prosedur
A5.1 Persiapan Metalografi.
A5.1.1 Potongan yang telah dipasang digerus dengan serangkaian kertas gerus yang semakin halus, dimulai dengan grit 180, lalu 320, dan terakhir 600, dengan aliran air yang cukup sebagai pelumas. Semua penggerusan dilakukan dengan tekanan ringan hingga sedang untuk meminimalkan penggeseran lapisan.
A5.1.2 Cetakan dicuci di antara setiap tahap penggerusan untuk menghilangkan media kasar dari langkah sebelumnya. Hal ini juga mencegah kontaminasi roda gerus dan poles pada tahap berikutnya.
A5.1.3 Spesimen harus diputar 90 derajat di antara setiap tahap penggerusan untuk meminimalkan tercabutnya lapisan yang lebih lunak dan mencegah penggeseran antara lapisan cat epoksi atau nylon dengan lapisan seng-aluminium, serta antara lapisan seng-aluminium dan baja.
A5.1.4 Setelah penggerusan terakhir, cuci bersih, bilas dengan alkohol, dan keringkan sebelum proses penghalusan akhir.
A5.1.5 Penghalusan akhir dilakukan dengan roda kain dan senyawa poles berlian. Urutan yang direkomendasikan adalah enam mikron, kemudian 3, 1, dan 0,25 mikron. Suspensi alumina 0,05 mikron dapat digunakan sebagai langkah terakhir jika diperlukan permukaan bebas gores. Namun, alumina bersifat basa dan dapat menyebabkan noda pada lapisan seng, sehingga mempersulit pengukuran ketebalan lapisan. Oleh karena itu, langkah ini disarankan untuk dihapus sampai pengukuran ketebalan selesai.
A5.1.6 Tekanan moderat hanya diterapkan cukup lama untuk menghilangkan goresan yang timbul pada langkah terakhir. Putar sampel 90 derajat di antara setiap roda poles untuk memastikan integritas lapisan tidak terganggu.
A5.1.7 Sampel dicuci di antara setiap tingkat ukuran mikron untuk menghilangkan kontaminan dari langkah sebelumnya, seperti yang dilakukan pada proses penggerusan. Setelah penghalusan selesai, cetakan dicuci dengan sabun lembut, dibilas, dan dikeringkan sepenuhnya dengan metanol.
A5.2 Pemeriksaan Metalografi & Pengukuran Ketebalan.
A5.2.1 Sampel yang telah disiapkan dilihat di mikroskop metalografi untuk memastikan cetakan relatif bebas gores dan lapisan-lapisan melekat pada pipa. Setiap antarmuka lapisan harus menunjukkan kontras yang baik tanpa adanya penggeseran atau tercabutnya komponen mikrostruktur.
A5.2.2 Pilih pembesaran yang sesuai untuk memperjelas kedua lapisan di sekeliling lingkar potongan melintang pipa, serta lapisan nikel di bagian dalam, apabila ada. Pengukuran umumnya dilakukan pada pembesaran 500 atau 1000 X.
A5.2.3 Masukkan retikula pengukur yang sesuai ke jalur cahaya untuk mengukur ketebalan setiap lapisan. Kalibrasi retikula dengan skala mikrometer atau slide yang sudah diketahui sebelum melakukan pengukuran apa pun.
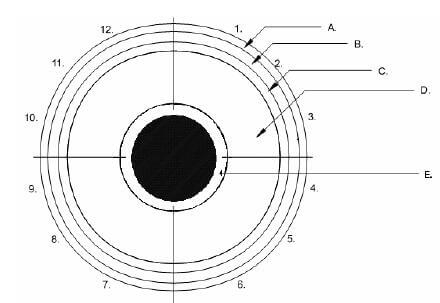
A5.2.4 Bagi keliling pipa menjadi empat kuadran terpisah. Tandai titik pertemuan ujung pembungkus foil aluminium pada posisi jam 12. Dari sana, bergerak searah jarum jam, tandai setiap bagian berikutnya pada posisi jam 3, 6, dan 9 relatif terhadap posisi jam 12. Di setiap bidang pandang kuadran, ambil tiga pengukuran acak yang mencakup nilai ketebalan minimum (Lihat Gambar A2 dan A3). Laporkan masing-masing tiga pengukuran per kuadran, total 12 pengukuran, untuk lapisan seng-aluminium dan cat epoksi atau nylon, serta untuk pelapisan nikel apabila ada.
A5.2.5 Catat semua nilai ketebalan dan bandingkan dengan bagian yang relevan dalam GM123M/GM124M. Nilai ketebalan minimum yang diperlukan adalah sebagai berikut:
| Kode | GE/P | GN | GE/Ni |
| Paduan seng-aluminium (min μm) | 3.0 | 3.0 | 3.0 |
| Cat epoksi kaya aluminium (min μm) | 3.0 | – | 3.0 |
| Nylon 11 atau 12 (min μm) | – | 150 | – |
| Nikel | – | – | 3.0 |