Diese Norm wird unter der festen Bezeichnung A 254 herausgegeben; die Zahl unmittelbar nach der Bezeichnung gibt das Jahr der ursprünglichen Annahme oder, im Falle einer Überarbeitung, das Jahr der letzten Überarbeitung an. Eine Zahl in Klammern gibt das Jahr der letzten Wiederzulassung an. Ein hochgestelltes Epsilon (e) weist auf redaktionelle Änderungen seit der letzten Überarbeitung oder Wiederzulassung hin.
1. Anwendungsbereich
1.1 Diese Spezifikation umfasst doppelwandige, kupfergelötete Stahlrohre, die für allgemeine technische Anwendungen geeignet sind, insbesondere in der Automobil-, Kälte- und Ofenindustrie für Kraftstoffleitungen, Bremsleitungen, Ölleitungen, Heiz- und Kühlsysteme und ähnliches.
1.2 Die angegebenen Werte in Zoll-Pfund-Einheiten sind als Standard anzusehen.
2. Bezugsdokumente
2.1 ASTM-Normen:
A 370 Prüfverfahren und Definitionen für mechanische Prüfungen von Stahlprodukten2
E 30 Prüfverfahren für die chemische Analyse von Stahl, Gusseisen, Siemens-Martin-Eisen und Schmiedeeisen3
E 59 Verfahren zur Probenahme von Stahl und Eisen zur Bestimmung der chemischen Zusammensetzung
2.2 Norm der Society of Automotive Engineers:
J 533 Rohrflansche
3. Bestellinformationen
3.1 Bestellungen für Material gemäß dieser Spezifikation sollten, soweit erforderlich, folgende Angaben enthalten, um das gewünschte Material ausreichend zu beschreiben:

3.1.1 Menge (Fuß, Meter),
3.1.2 Bezeichnung des Materials (kupfergelötetes Stahlrohr),
3.1.3 Typ, falls erforderlich (siehe Abb. 1) (normalerweise wird der Typ nicht spezifiziert),
3.1.4 Größe (Außendurchmesser und Wandstärke; normalerweise sollte der Innendurchmesser nicht angegeben werden),
3.1.5 Länge (spezifisch oder zufällig),
3.1.6 Sauberkeit der Innenoberfläche, falls erforderlich (siehe Abschnitt 8),
3.1.7 Außenbeschichtung, falls erforderlich (siehe Abschnitt 7 und Zusatzanforderung S2), und
3.1.8 Besondere oder zusätzliche Anforderungen oder Abweichungen von der Spezifikation.
4. Herstellung
4.1 Der Stahl kann nach jedem Verfahren hergestellt werden.
4.2 Ist vom Käufer ein bestimmtes Schmelzverfahren vorgeschrieben, ist dies in der Bestellung anzugeben.
4.3 Die Primärschmelze kann eine separate Entgasung oder Raffination umfassen und kann durch eine Sekundärschmelze wie Elektroschlacke-Umschmelzen oder Vakuumlichtbogen-Umschmelzen ergänzt werden. Wird eine Sekundärschmelze angewendet, gilt die gesamte Schmelze aller aus einer einzigen Primärschmelze umgeschmolzenen Barren als einheitlicher Schmelzgang.
4.4 Stahl kann in Barren gegossen oder stranggegossen werden. Bei sequentiellem Stranggießen verschiedener Stahlsorten ist eine Identifizierung des resultierenden Übergangsmaterials erforderlich. Der Hersteller hat das Übergangsmaterial nach einem etablierten Verfahren sicher zu trennen.
4.5 Das Rohr ist durch Rollen von Stahlband zur Rohrform herzustellen und anschließend in reduzierender Atmosphäre kupferzulöten.
4.6 Das Rohr ist gemäß Abbildung 1 zu konstruieren.
4.7 Nach dem Löten ist das Rohr vom Hersteller entsprechend zu prüfen, um Leckagen und schädliche Fehler auszuschließen.
5. Chemische Zusammensetzung
5.1 Der Stahl muss den in Tabelle 1 festgelegten Anforderungen an die chemische Zusammensetzung entsprechen.
TABELLE 1 Chemische Anforderungen
| Element | Zusammensetzung, % |
| Kohlenstoff | 0,05 bis 0,15 |
| Mangan | 0,27 bis 0,63 |
| Phosphor, max | 0,035 |
| Schwefel, max | 0,035 |
5.2 Schmelzanalyse—Der Stahlhersteller hat für jede Schmelze eine Analyse durchzuführen, um die Gehalte der angegebenen Elemente zu bestimmen. Werden sekundäre Schmelzverfahren angewendet, ist die Schmelzanalyse anhand eines umgeschmolzenen Barrens oder des Produkts eines umgeschmolzenen Barrens jeder Primärschmelze vorzunehmen. Die so ermittelte chemische Zusammensetzung oder die durch eine Produktanalyse des Rohrproduzenten ermittelte Zusammensetzung muss den festgelegten Anforderungen entsprechen.
5.3 Produktanalyse—Rohre dieser Güte werden häufig aus rimmed oder capped Stahl hergestellt, der sich durch eine uneinheitliche chemische Zusammensetzung auszeichnet. Aus diesem Grund ist eine Ablehnung aufgrund der Produktanalyse nur gerechtfertigt, wenn eine fehlerhafte Anwendung eindeutig nachgewiesen ist.
5.4 Analysemethoden—Für Referenzprüfungen sind die in Testmethode E 30 beschriebenen Methoden anzuwenden. Dabei ist das Vorhandensein von Kupferlötmetall zu berücksichtigen.
5.5 Proben für die Produktanalyse—Mit Ausnahme der spektrografischen Analyse sind die Proben gemäß Verfahren E 59 zu entnehmen.
6. Mechanische Anforderungen
6.1 Zugversuch—Die Zugfestigkeit des hergestellten Rohrs (vor der Kaltverformung) muss den in Tabelle 2 festgelegten Anforderungen entsprechen.
6.1.1 Die erforderlichen Probekörper und Zugversuche sind gemäß Prüfverfahren und Definitionen A 370 durchzuführen.
6.1.2 Die Probekörper sind bei Raumtemperatur zu prüfen.
6.1.3 Die Probekörper sind vor dem Stauchen, Nieten, Aufweiten oder anderen Umformvorgängen sowie vor dem Zuschneiden aus den Enden der fertigen Rohre zu entnehmen. Sie müssen an den Enden glatt sein und frei von Graten und Fehlern.
6.1.4 Zeigt ein Probekörper Fehler oder mangelhafte Bearbeitung, kann er verworfen und durch einen neuen ersetzt werden.
6.1.5 Die Streckgrenze ist als jene Belastung zu bestimmen, die einer bleibenden Dehnung von 0,2 % der Messlänge des Probekörpers oder einer Gesamtdehnung von 0,5 % der Messlänge unter Last entspricht.
6.1.6 Beträgt die Dehnung eines Probekörpers weniger als vorgeschrieben und liegt ein Teil des Bruches mehr als 3⁄4 Zoll (19,0 mm) vom Mittelpunkt der Messlänge entfernt, wie durch Markierungen am Probekörper vor der Prüfung angezeigt, ist eine Wiederholungsprüfung zulässig.
TABELLE 2 Zugfestigkeitsanforderungen
| Eigenschaft | Anforderung |
| Zugfestigkeit, min, psi (MPa) | 42 000 (290) |
| Streckgrenze, min, psi (MPa) | 25 000 (172) |
| Dehnung bei 2 Zoll (50,8 mm), min, % | 25 |
6.2 Flachdrückversuch—Ein Rohrstück von mindestens 21⁄2 Zoll (64 mm) Länge muss zwischen parallelen Platten flachgedrückt werden können, ohne dass die Innenwände Kontakt aufnehmen oder sonstige Fehler zeigen.
6.3 Aufweitversuch—Ein Rohrstück von etwa 4 Zoll (100 mm) Länge muss über einen konischen Dorn mit einem Gefälle von 1:10 aufgeweitet werden können, bis der Außendurchmesser am aufgeweiteten Ende um 20 % zunimmt, ohne Risse oder andere Defekte zu zeigen. (Vor dem Aufweitversuch ist das Rohr rechtwinklig abzuschneiden, die Kanten zu kuppeln und zu entgraten. Es ist fest und gerade in der Matrize zu halten, und der Stempel muss genau auf der Rohrachse geführt werden.)
6.4 Biegeversuch—Das fertige Rohr muss sich bei Verwendung geeigneter Biegevorrichtungen um einen Radius biegen lassen, der dem Dreifachen des Außendurchmessers entspricht, ohne Knicken, Risse oder andere Defekte zu entwickeln.
6.5 Druckfestigkeitsprüfungen—Jedes Rohr muss ohne Bersten oder Leckage einer der folgenden Prüfungen standhalten:
6.5.1 Ein interner hydrostatischer Druck, der das Material einer Mindestfaserspannung von 16 000 psi (110 MPa) aussetzt. Der hydrostatische Druck wird nach folgender Formel berechnet:
P = 2St/D
wobei:
P = hydrostatischer Druck, psi (oder MPa),
S = zulässige Faserspannung, 16 000 psi (110 MPa),
t = tatsächliche Wandstärke des Rohrs, Zoll (oder mm), und
D = tatsächlicher Außendurchmesser des Rohrs, Zoll (oder mm).
6.5.2 Ein Unterwasserluftdruck zwischen 225 und 250 psi (1,55 und 1,73 MPa).
7. Beschichtung
7.1 Das Rohr kann je nach Wahl des Herstellers mit einer Kupferbeschichtung auf der Innen- und Außenoberfläche versehen werden.
8. Sauberkeit der Innenoberfläche
8.1 Wenn vom Käufer die Sauberkeit der Innenoberfläche vorgeschrieben ist, muss das Rohr für bestimmte Anwendungen, wie z. B. Kältekondensatoren, folgende Anforderung an die Innenreinheit erfüllen:
8.1.1 Wenn ein Rohrstück innen mit redestilliertem Chloroform oder redestilliertem 1,1,1-Trichlorethan gewaschen wird, darf der Rückstand nach Verdunstung des Lösungsmittels 1,25 × 10⁻⁴ g/Zoll2 (0,194 g/m2) der Innenfläche nicht überschreiten. Für die Prüfung 100 mL Lösungsmittel durch das Rohr leiten und auffangen. Die gesamte geprüfte Rohrlänge sollte mindestens 40 Fuß (12 m) betragen, wobei diese Gesamtlänge auch durch das Waschen mehrerer einzelner Stücke erreicht werden kann, indem dasselbe Lösungsmittel nacheinander hindurchgeleitet wird. Das Lösungsmittel in einem Dampf- oder Wasserbad verdunsten und bei 110 °C (230 °F) trocknen, bis die Dämpfe vollständig entfernt sind.
8.2 Zur Aufrechterhaltung dieses Reinheitsgrades während Transport, Handhabung und Lagerung kann der Käufer verlangen, dass der Hersteller die Rohrenden mit Verschlüssen oder Stopfen verschließt.
9. Maßtoleranzen
9.1 Das Rohr muss den zulässigen Abweichungen in Tabelle 3, Tabelle 4 und Tabelle 5 entsprechen.
10. Verarbeitung, Oberfläche und Aussehen
10.1 Fertige Rohre müssen innen wie außen sauber, glatt und rund sein und dürfen keinen Rost, keine Zunderablagerungen sowie keine Mängel aufweisen, die die Verarbeitung oder die Gebrauchstauglichkeit beeinträchtigen. Fertige Rohre müssen im Wesentlichen gerade sein.
TABELLE 3 Anforderungen an den Außendurchmesser
| Angegebener Außendurchmesser, in. (mm) | Abweichungen, in. (mm) |
| Plus oder Minus | |
| Unter 3⁄16 (4,76) | 0,002 (0,051) |
| 3⁄16 (4,76) bis 3⁄8 (9,53) | 0,003 (0,076) |
| 7⁄16 (11,1) bis 5⁄8 (15,9) | 0,004 (0,102) |
TABELLE 4 Anforderungen an die Wandstärke
| Angegebene Wandstärke, in. (mm) | Abweichungen, in. (mm) |
| Plus oder Minus | |
| 0,020 (0,51) bis 0,030 (0,76) | 0,003 (0,08) |
| 0,031 (0,79) bis 0,049 (1,24) | 0,0035 (0,09) |
TABELLE 5 Anforderungen an die Länge
| Angegebene Schnittlänge, in. (m) | Abweichungen, in. (mm) |
| 18 (0,46) und darunter | ±0,03 (±0,76) |
| Über 18 (0,46) bis 40 (1,02) | ±0,06 (±1,52) |
| Über 40 (1,02) bis 80 (2,03) | ±0,12 (±3,05 ) |
| Über 80 (2,03) bis 120 (3,05) | ±0,25 (±6,35 ) |
| Über 120 (3,05) | +1,00 (+25,4), −0,0 |
11. Wiederholungsprüfungen
11.1 Wenn die Ergebnisse der mechanischen Prüfungen einer Gruppe oder eines Loses nicht den in der jeweiligen Spezifikation festgelegten Anforderungen entsprechen, können zusätzliche Rohre in doppelter Originalanzahl aus derselben Gruppe oder demselben Los nachgeprüft werden, wobei jedes einzelne Rohr den festgelegten Anforderungen entsprechen muss.
12. Nachbehandlung
12.1 Wenn einzelne Rohre oder die zur Repräsentation einer Gruppe oder eines Loses ausgewählten Rohre die Prüfanforderungen nicht erfüllen, können die einzelnen Rohre oder die betreffende Gruppe bzw. das betreffende Los nachbehandelt und erneut zur Prüfung vorgelegt werden. Es sind höchstens zwei Wärmebehandlungen zulässig.
13. Inspektion
13.1 Der vom Käufer beauftragte Inspektor hat jederzeit während der Ausführung des Auftrags Zugang zu allen Bereichen des Herstellerwerks, die mit der Herstellung des bestellten Materials zusammenhängen. Der Hersteller hat dem Inspektor alle angemessenen Möglichkeiten zu bieten, um sich davon zu überzeugen, dass das Material gemäß dieser Spezifikation geliefert wird. Alle erforderlichen Prüfungen und Inspektionen sind vor dem Versand am Herstellungsort durchzuführen, sofern nichts anderes vereinbart ist, und sind so zu gestalten, dass der Betrieb des Werks nicht unnötig beeinträchtigt wird.
14. Zurückweisung
14.1 Jede vom Hersteller gelieferte Rohrlänge kann vom Käufer geprüft werden und, falls sie den Anforderungen der Spezifikation gemäß der in der Spezifikation beschriebenen Prüfmethode nicht entspricht, zurückgewiesen werden; der Hersteller ist hierüber zu informieren. Die Entsorgung zurückgewiesener Rohre ist Gegenstand einer Vereinbarung zwischen Hersteller und Käufer.
14.2 Material, das bei einer der Umformoperationen oder während der Montage versagt und als fehlerhaft befunden wird, ist gesondert zu lagern, und der Hersteller ist zur gemeinsamen Bewertung der Eignung des Materials zu benachrichtigen. Die Entsorgung dieses Materials ist Gegenstand einer Vereinbarung.
15. Zertifizierung
15.1 Auf Wunsch des Käufers ist auf dessen Bestellung ein Prüfbericht auszustellen, der von einem bevollmächtigten Mitarbeiter oder Vertreter des Herstellers unterzeichnet ist und die Spezifikations- und Jahresnummer sowie die Güteklasse, die Ergebnisse der chemischen Analyse, der Härte- und Zugfestigkeitsprüfungen (falls vorgesehen) und sonstiger schriftlich vom Käufer angeforderter Prüfungen enthält.
16. Produktkennzeichnung
16.1 Die Spezifikationsnummer (die Kennzeichnung muss nicht das Jahr der Spezifikation enthalten), der Name oder die Marke des Herstellers sowie die Rohrgröße oder die Teilenummer sind auf einem Schild oder Etikett anzubringen, das sicher an den Bündeln oder Kartons befestigt ist, in denen die Rohre versendet werden.
16.2 Strichcodierung—Zusätzlich zu den Anforderungen gemäß 16.1 ist die Strichcodierung als ergänzende Identifikationsmethode zulässig. Der Käufer kann in der Bestellung ein spezifisches Strichcodesystem vorgeben.
ZUSÄTZLICHE ANFORDERUNGEN
Eine oder mehrere der folgenden zusätzlichen Anforderungen gelten nur, wenn sie vom Käufer in der Anfrage, im Vertrag oder in der Bestellung ausdrücklich festgelegt wurden. Die Einzelheiten dieser zusätzlichen Anforderungen sind zwischen Hersteller und Käufer zu vereinbaren.
S1. Flare-Test
S1.1 Gelötete Rohre müssen einem doppelten Flare bis zu den in der SAE-Norm J 533 angegebenen Abmessungen standhalten, ohne dass die Wand am größten Durchmesser des Flares reißt. Eine Ablösung der äußeren Überlappung ist am geflarten Ende des Rohrs ausschließlich im Bereich A (siehe Abb. S1.1) zulässig. Diese Ablösung darf eine Länge von 0,12 in. (3,0 mm) nicht überschreiten und ist auf die äußere Wanddicke beschränkt. Eine Nahttrennung ist in den folgenden Bereichen nicht zulässig:
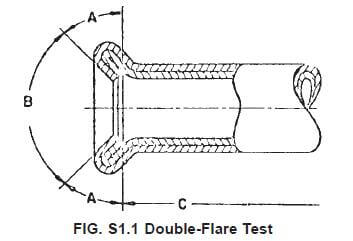
S1.1.1 Bereich B (der Flare-Sitz, definiert als die Fläche innerhalb des 90°-Winkels); die konische Fläche muss glatt und frei von Rissen oder anderen Unregelmäßigkeiten sein, die nach der Montage Leckagen verursachen könnten.
S1.1.2 Bereich C (die Fläche jenseits der Länge der durch den Flare entstandenen doppelten Wanddicke).
S1.2 Der Flare-Sitz darf oberflächliche, zufällige Radialmarkierungen oder Einkerbungen aufweisen, die die Dichtigkeit des Flares nicht beeinträchtigen. Keine wiederkehrenden Einkerbungen infolge von Verschleiß der Flare-Werkzeuge oder Haftung von Spänen oder Schmutz an den Werkzeugen sind zulässig. Falls das äußere Erscheinungsbild des Flare-Sitzes in Frage gestellt wird, ist das endgültige Urteil davon abhängig, ob der Flare-Sitz bei einem Drucktest bei dem vorgeschriebenen Drehmoment dicht hält oder nicht.
S2. Außenbeschichtung
S2.1 Die Außenoberfläche des Rohrs ist mit einer feuerverzinkten Blei-Zinn-Legierung zu beschichten. Gewicht und Zusammensetzung der Beschichtung sind zwischen Hersteller und Käufer zu vereinbaren.
S3. Endbearbeitung
S3.1 Fertige Rohre müssen glatte Enden ohne Grat aufweisen.