Esta norma é emitida sob a designação fixa A 254; o número imediatamente após a designação indica o ano de adoção original ou, no caso de revisão, o ano da última revisão. Um número entre parênteses indica o ano da última reaprovação. Um superscrito epsilon (e) indica uma alteração editorial desde a última revisão ou reaprovação.
1. Escopo
1.1 Esta especificação abrange tubos de aço com parede dupla, soldados com cobre, adequados para usos gerais de engenharia, particularmente nas indústrias automotiva, de refrigeração e de fogões, para linhas de combustível, linhas de freio, linhas de óleo, unidades de aquecimento e resfriamento, entre outras aplicações.
1.2 Os valores expressos em unidades polegada-libra devem ser considerados como padrão.
2. Documentos Referenciados
2.1 Padrões ASTM:
A 370 Métodos e Definições para Ensaios Mecânicos de Produtos de Aço2
E 30 Métodos para Análise Química de Aço, Ferro Fundido, Ferro de Alto-Forno e Ferro Forjado3
E 59 Prática para Amostragem de Aço e Ferro para Determinação da Composição Química
2.2 Padrão da Sociedade de Engenheiros Automotivos:
J 533 Rebaixos para Tubos
3. Informações para Pedido
3.1 Os pedidos de material sob esta especificação devem incluir o seguinte, conforme necessário para descrever adequadamente o material desejado:

3.1.1 Quantidade (pés, metros),
3.1.2 Nome do material (tubo de aço soldado com cobre),
3.1.3 Tipo, quando necessário (veja a Figura 1) (normalmente o tipo não é especificado),
3.1.4 Tamanho (diâmetro externo e espessura da parede; normalmente o diâmetro interno não deve ser especificado),
3.1.5 Comprimento (específico ou aleatório),
3.1.6 Limpeza da superfície interna, quando exigida (veja a Seção 8),
3.1.7 Revestimento externo, quando exigido (veja a Seção 7 e o Requisito Suplementar S2), e
3.1.8 Requisitos especiais ou suplementares ou exceções à especificação.
4. Fabricação
4.1 O aço pode ser produzido por qualquer processo.
4.2 Se um tipo específico de fusão for exigido pelo comprador, ele deverá constar na ordem de compra.
4.3 A fusão primária pode incorporar degaseificação ou refino separados e pode ser seguida por uma fusão secundária, como remoagem por eletroescória ou remoagem a arco a vácuo. Se for empregada fusão secundária, o lote será definido como todos os lingotes remelados provenientes de um único lote primário.
4.4 O aço pode ser fundido em lingotes ou em tiras contínuas. Quando aços de diferentes classes são fundidos sequencialmente em tiras, é necessária a identificação do material de transição resultante. O fabricante deve remover o material de transição por meio de um procedimento estabelecido que separe claramente as classes.
4.5 Os tubos devem ser fabricados enrolando tiras de aço na forma de tubos e, posteriormente, soldando-as com cobre em atmosfera redutora.
4.6 Os tubos devem ser construídos conforme mostrado na Figura 1.
4.7 Os tubos devem ser adequadamente testados após a soldagem pelo fabricante para garantir a ausência de vazamentos e defeitos prejudiciais.
5. Composição Química
5.1 O aço deve atender aos requisitos de composição química prescritos na Tabela 1.
TABELA 1 Requisitos Químicos
| Elemento | Composição, % |
| Carbono | 0,05 a 0,15 |
| Manganês | 0,27 a 0,63 |
| Fósforo, máx. | 0,035 |
| Enxofre, máx. | 0,035 |
5.2 Análise de Lote — Uma análise de cada lote de aço deve ser realizada pelo fabricante para determinar os percentuais dos elementos especificados. Se forem empregados processos de fusão secundária, a análise de lote deve ser obtida a partir de um lingote remelado ou do produto de um lingote remelado de cada fusão primária. A composição química assim determinada, ou aquela determinada por uma análise do produto realizada pelo fabricante do produto tubular, deve atender aos requisitos especificados.
5.3 Análise do Produto — Tubos desta qualidade são geralmente produzidos em aço desoxidado ou coberto, caracterizado pela falta de uniformidade em sua composição química. Por esse motivo, a rejeição com base na análise do produto não é apropriada, a menos que haja evidência clara de aplicação inadequada.
5.4 Métodos de Análise — Os métodos descritos nos Testes E 30 devem ser utilizados para fins de arbitragem. Deve-se levar em conta a presença do metal de solda de cobre.
5.5 Amostras para Análise do Produto — Exceto para análise espectrográfica, as amostras devem ser coletadas de acordo com a Prática E 59.
6. Requisitos Mecânicos
6.1 Ensaio de Tração — As propriedades de tração dos tubos conforme fabricados (antes do trabalho a frio) devem atender aos requisitos especificados na Tabela 2.
6.1.1 As provetes e os ensaios de tração exigidos devem ser realizados de acordo com os Métodos e Definições A 370.
6.1.2 As provetes devem ser testadas à temperatura ambiente.
6.1.3 As provetes devem ser retiradas das extremidades dos tubos acabados antes de operações de deformação, como recalque, friso, expansão ou outros processos de conformação, ou antes do corte em comprimento. Elas devem ter as extremidades lisas e estar livres de rebarbas e defeitos.
6.1.4 Se alguma provete apresentar defeitos ou má usinagem, ela pode ser descartada e substituída por outra.
6.1.5 O limite de escoamento deve ser determinado como correspondente a um desvio permanente de 0,2% do comprimento de referência da provete, ou a uma extensão total de 0,5% do comprimento de referência sob carga.
6.1.6 Se a porcentagem de alongamento de alguma provete for inferior à especificada e qualquer parte da fratura estiver a mais de 3⁄4 de polegada (19,0 mm) do centro do comprimento de referência, conforme indicado pelas marcas feitas na provete antes do teste, deve ser permitido um novo ensaio.
TABELA 2 Requisitos de Tração
| Propriedade | Requisito |
| Resistência à tração, mín., psi (MPa) | 42 000 (290) |
| Limite de escoamento, mín., psi (MPa) | 25 000 (172) |
| Alongamento em 2 pol. (50,8 mm), mín., % | 25 |
6.2 Ensaio de Achatamento — Um trecho de tubo, com no mínimo 21⁄2 polegadas (64 mm) de comprimento, deve suportar o achatamento entre placas paralelas até que as paredes internas entrem em contato sem apresentar trincas ou outros defeitos.
6.3 Ensaio de Expansão — Um trecho de tubo com aproximadamente 4 polegadas (100 mm) de comprimento deve suportar a expansão sobre um mandril cônico com inclinação de 1:10 até que o diâmetro externo na extremidade expandida aumente em 20% sem apresentar trincas ou outros defeitos. (Antes do ensaio de expansão, o tubo deve ser cortado perpendicularmente, com bordas arredondadas e livre de rebarbas. Ele deve ser mantido firmemente e perpendicularmente na matriz, e o punção deve ser guiado ao longo do eixo do tubo.)
6.4 Ensaio de Dobramento — O tubo acabado deve suportar a flexão com raio central igual a três vezes o diâmetro externo do tubo, sem formar vincos, trincas ou desenvolver outros defeitos, desde que sejam utilizados dispositivos adequados para dobramento.
6.5 Ensaios de Pressão de Prova — Cada tubo deve ser capaz de resistir, sem romper ou vazar, a um dos seguintes ensaios de prova:
6.5.1 Uma pressão hidrostática interna suficiente para submeter o material a uma tensão fibrosa mínima de 16 000 psi (110 MPa). A pressão hidrostática deve ser determinada pela seguinte fórmula:
P = 2St/D
onde:
P = pressão hidrostática, psi (ou MPa),
S = tensão fibrosa admissível, 16 000 psi (110 MPa),
t = espessura real da parede do tubo, em polegadas (ou mm), e
D = diâmetro externo real do tubo, em polegadas (ou mm).
6.5.2 Uma pressão de ar submersa entre 225 e 250 psi (1,55 e 1,73 MPa).
7. Revestimento
7.1 Os tubos podem ser fornecidos com revestimento de cobre nas superfícies interna e externa, a critério do fabricante.
8. Limpeza da Superfície Interna
8.1 Quando a limpeza da superfície interna é especificada pelo comprador, os tubos destinados a certas aplicações, como condensadores de refrigeração, devem atender ao seguinte requisito de limpeza interna:
8.1.1 Quando um trecho de tubo é lavado internamente com clorofórmio redestilado ou 1,1,1-tricloroetano redestilado, o resíduo remanescente após a evaporação do solvente não deve exceder 1,25×10⁻⁴ g/pol.2 (0,194 g/m2) da superfície interna. Para realizar o teste, despeje 100 mL de solvente através do tubo e colete. O comprimento total do tubo testado não deve ser inferior a 40 pés (12 m), embora esse comprimento total possa ser obtido lavando vários trechos distintos e passando o mesmo solvente por cada um sucessivamente. Evapore o solvente em banho-maria ou em água quente, e seque a 110°C (230°F) até que os vapores sejam completamente removidos.
8.2 Para manter esse nível de limpeza durante o transporte, manuseio e armazenamento, o comprador pode solicitar que o fabricante sele as extremidades do tubo com tampas ou fechos.
9. Tolerâncias Dimensionais
9.1 Os tubos devem estar em conformidade com as variações permitidas nas Tabelas 3, 4 e 5.
10. Acabamento, Tratamento Superficial e Aparência
10.1 Os tubos acabados devem estar limpos, lisos e redondos, tanto interna quanto externamente, e livres de ferrugem, escória e defeitos que prejudiquem o processamento e a usabilidade. Os tubos acabados devem ser razoavelmente retos.
TABELA 3 Requisitos de Diâmetro Externo
| Diâmetro Externo Especificado, in. (mm) | Variações, in. (mm) |
| Mais ou Menos | |
| Menos de 3⁄16 (4.76) | 0.002 (0.051) |
| De 3⁄16 (4.76) até 3⁄8 (9.53) | 0.003 (0.076) |
| De 7⁄16 (11.1) até 5⁄8 (15.9) | 0.004 (0.102) |
TABELA 4 Requisitos de Espessura da Parede
| Espessura da Parede Especificada, in. (mm) | Variações, in. (mm) |
| Mais ou Menos | |
| De 0.020 (0.51) até 0.030 (0.76) | 0.003 (0.08) |
| De 0.031 (0.79) até 0.049 (1.24) | 0.0035 (0.09) |
TABELA 5 Requisitos de Comprimento
| Comprimento Cortado Especificado, in. (m) | Variações, in. (mm) |
| Até 18 (0.46) | ±0.03 (±0.76) |
| Acima de 18 (0.46) até 40 (1.02) | ±0.06 (±1.52) |
| Acima de 40 (1.02) até 80 (2.03) | ±0.12 (±3.05 ) |
| Acima de 80 (2.03) até 120 (3.05) | ±0.25 (±6.35 ) |
| Acima de 120 (3.05) | +1.00 (+25.4), −0.0 |
11. Repetições de Testes
11.1 Se os resultados dos testes mecânicos de qualquer grupo ou lote não estiverem em conformidade com os requisitos especificados na norma individual, podem ser realizados novos testes em tubos adicionais, em número duplo do original, provenientes do mesmo grupo ou lote, devendo cada um deles estar em conformidade com os requisitos especificados.
12. Retratamento
12.1 Se os tubos individuais ou os tubos selecionados para representar qualquer grupo ou lote não cumprirem os requisitos dos testes, os tubos individuais ou o grupo ou lote representado poderão ser submetidos a novo tratamento térmico e reapresentados para teste. Não serão permitidos mais de dois reaquecimentos.
13. Inspeção
13.1 O inspetor representante do comprador terá acesso, a qualquer momento, durante a execução do contrato do comprador, a todas as áreas das instalações do fabricante relacionadas à fabricação do material encomendado. O fabricante deverá fornecer ao inspetor todas as facilidades razoáveis para que ele se certifique de que o material está sendo fornecido de acordo com esta especificação. Todos os testes e inspeções exigidos deverão ser realizados no local de fabricação antes do embarque, salvo disposição em contrário, e conduzidos de forma a não interferir desnecessariamente nas operações da fábrica.
14. Rejeição
14.1 Cada comprimento de tubo recebido do fabricante poderá ser inspecionado pelo comprador e, caso não atenda aos requisitos da especificação com base no método de inspeção e teste descrito na especificação, o tubo poderá ser rejeitado e o fabricante será notificado. A destinação dos tubos rejeitados será objeto de acordo entre o fabricante e o comprador.
14.2 O material que apresentar falha em qualquer uma das operações de conformação ou durante o processo de instalação e for considerado defeituoso deverá ser separado, e o fabricante será notificado para avaliação conjunta da adequação do material. A destinação desse material será objeto de acordo.
15. Certificação
15.1 Quando solicitado na ordem do comprador, um relatório de ensaio, assinado por um funcionário autorizado ou representante do fabricante, deverá ser fornecido ao comprador, indicando a especificação, o ano de edição e a classe, os resultados da análise química, da dureza e dos testes de tração, quando especificados, bem como outros testes conforme possam ser determinados por escrito pelo comprador.
16. Marcação do Produto
16.1 O número da especificação (a marcação não precisa incluir o ano de edição da especificação), o nome ou marca do fabricante e a dimensão do tubo ou o número da peça deverão ser marcados em uma etiqueta ou rótulo firmemente fixado aos pacotes ou caixas nos quais os tubos são enviados.
16.2 Código de Barras—Além dos requisitos do item 16.1, o código de barras é aceitável como método complementar de identificação. O comprador poderá especificar na ordem um sistema específico de código de barras a ser utilizado.
REQUISITOS COMPLEMENTARES
Um ou mais dos seguintes requisitos complementares aplicar-se-ão somente quando especificados pelo comprador na consulta, no contrato ou na ordem. Os detalhes desses requisitos complementares deverão ser acordados entre o fabricante e o comprador.
S1. Ensaio de Flare
S1.1 Tubos soldados por brasagem devem suportar o flangeamento duplo nas dimensões indicadas na Norma SAE J 533, sem apresentar fissuras na parede no diâmetro maior do flare. É permitida a separação da junta externa no extremo flangeado do tubo apenas na Área A (ver Fig. S1.1). Essa separação não deve exceder 0.12 in. (3.0 mm) de comprimento e deve limitar-se apenas à espessura externa. A separação da costura não é permitida nas seguintes áreas:
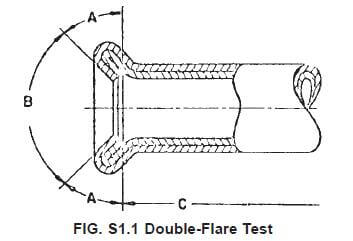
S1.1.1 Área B (assento do flare, definido como a superfície dentro do ângulo de 90°); a superfície cônica deve ser lisa e livre de trincas ou outras irregularidades que possam causar vazamentos após a montagem.
S1.1.2 Área C (superfície além do comprimento da espessura dupla criada pelo flare).
S1.2 O assento do flare pode apresentar marcas radiais superficiais aleatórias ou reentrâncias que não comprometam a vedação do flare. Não são permitidas reentrâncias de caráter repetitivo decorrentes da deterioração da ferramenta de flangeamento ou da adesão de cavacos ou sujeira à ferramenta de flangeamento. Caso a aparência física do assento do flare seja questionada, o critério final será se o assento veda ou não quando submetido a um teste de pressão no nível de torque prescrito.
S2. Revestimento Externo
S2.1 A superfície externa dos tubos deverá ser revestida com um revestimento de liga chumbo-estanho aplicado por imersão a quente. O peso e a composição do revestimento deverão ser acordados entre o fabricante e o comprador.
S3. Acabamento das Extremidades
S3.1 Os tubos acabados devem ter extremidades lisas, livres de rebarbas.