১. পরিসীমা
এই SAE মানদণ্ডটি ২.১.১-এ উল্লিখিত কিছু ধরনের কার্বন ইস্পাত এবং অ্যালয় ইস্পাত টিউবিং পরীক্ষার জন্য একটি সুষম পদ্ধতি প্রতিষ্ঠা করার উদ্দেশ্যে তৈরি করা হয়েছে। প্রতিটি টিউবিংয়ের জন্য প্রযোজ্য নির্দিষ্ট পরীক্ষা এবং কর্মক্ষমতা মান সংশ্লিষ্ট SAE J স্পেসিফিকেশনগুলিতে উল্লেখ করা আছে।
২. সংযোগ
২.১ প্রযোজ্য প্রকাশনা
নিম্নলিখিত প্রকাশনাগুলি নির্দিষ্ট ক্ষেত্রে এই তথ্য প্রতিবেদনের অংশ হিসেবে বিবেচিত হবে। প্রতিটি প্রকাশনার সর্বশেষ সংস্করণ প্রযোজ্য হবে।
২.১.১ SAE প্রকাশনা
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, টেল: 877-606-7323 (যুক্তরাষ্ট্র ও কানাডার ভিতরে) অথবা 724-776-4970 (যুক্তরাষ্ট্রের বাইরে), www.sae.org থেকে পাওয়া যায়।
SAE J356 ওয়েল্ডেড ফ্ল্যাশ-নিয়ন্ত্রিত কম কার্বন ইস্পাত টিউবিং—বেন্ডিং, ডাবল ফ্লেয়ারিং এবং বিডিংয়ের জন্য নর্মালাইজড
SAE J518 হাইড্রোলিক ফ্ল্যাঞ্জড টিউব, পাইপ এবং হোজ সংযোগ—চার-বোল্ট স্প্লিট ফ্ল্যাঞ্জ ধরন
SAE J524 সিমলেস কম কার্বন ইস্পাত টিউবিং—বেন্ডিং এবং ফ্লেয়ারিংয়ের জন্য অ্যানিলড
SAE J525 ওয়েল্ডেড এবং কোল্ড ড্রন কম কার্বন ইস্পাত টিউবিং—বেন্ডিং এবং ফ্লেয়ারিংয়ের জন্য অ্যানিলড
SAE J526 ওয়েল্ডেড কম কার্বন ইস্পাত টিউবিং
SAE J527 ব্রেজড ডাবল ওয়াল কম কার্বন ইস্পাত টিউবিং
SAE J356 টিউবিংয়ের জন্য ফ্লেয়ার
SAE J1065 স্টিল হাইড্রোলিক টিউবিংয়ের নামমাত্র রেফারেন্স কার্যকরী চাপ
SAE J1453-1 O-রিং ফেস সিল সংযোগের স্পেসিফিকেশন—অংশ ১: টিউব সংযোগের বিবরণ এবং কর্মক্ষমতা ও পরীক্ষার সাধারণ প্রয়োজনীয়তা
SAE J1453-2 O-রিং ফেস সিল সংযোগের স্পেসিফিকেশন—অংশ ২: স্টিল ইউনিয়ন, বুল্কহেড, সুইভেল, ব্রেজ স্লিভ, ক্যাপ এবং ISO 6149-2 মেট্রিক স্টাড এন্ডযুক্ত সংযোগের প্রয়োজনীয়তা, মাত্রা এবং পরীক্ষা
SAE J1453-3 O-রিং ফেস সিল সংযোগের স্পেসিফিকেশন—অংশ ৩: স্টিল ইউনিয়ন, বুল্কহেড, সুইভেল, ব্রেজ স্লিভ, সংযোগ, ক্যাপ এবং SAE J1926-2 ইঞ্চ স্টাড এন্ডযুক্ত সংযোগের প্রয়োজনীয়তা, মাত্রা এবং পরীক্ষা
SAE J2435 ওয়েল্ডেড ফ্ল্যাশ নিয়ন্ত্রিত, SAE 1021 কার্বন ইস্পাত টিউবিং—বেন্ডিং, ফ্লেয়ারিং এবং বিডিংয়ের জন্য নর্মালাইজড
SAE J2467 ওয়েল্ডেড এবং কোল্ড-ড্রন, SAE 1021 কার্বন ইস্পাত টিউবিং—বেন্ডিং এবং ফ্লেয়ারিংয়ের জন্য নর্মালাইজড
SAE J2592 সাধারণ ব্যবহারের জন্য কার্বন ইস্পাত টিউবিং—কার্বন ইস্পাত টিউবিংয়ের জন্য অ-ধ্বংসাত্মক পরীক্ষা বোঝা
SAE J2613 ওয়েল্ডেড ফ্ল্যাশ নিয়ন্ত্রিত, উচ্চ শক্তির কম অ্যালয় ইস্পাত হাইড্রোলিক টিউবিং—বেন্ডিং, ডাবল ফ্লেয়ারিং এবং বেন্ডিংয়ের জন্য সাব-ক্রিটিক্যালি অ্যানিলড
SAE J2614 ওয়েল্ডেড এবং কোল্ড-ড্রন, উচ্চ শক্তির কম অ্যালয় ইস্পাত হাইড্রোলিক টিউবিং—বেন্ডিং এবং ফ্লেয়ারিংয়ের জন্য সাব-ক্রিটিক্যালি অ্যানিলড
SAE J2832 ওয়েল্ডেড ফ্ল্যাশ নিয়ন্ত্রিত, উচ্চ শক্তির (৬৯০ MPa টেনসাইল স্ট্রেন্থ) কম অ্যালয় ইস্পাত হাইড্রোলিক টিউবিং—বেন্ডিং এবং ডাবল ফ্লেয়ারিংয়ের জন্য স্ট্রেস রিলিভড অ্যানিলড
SAE J2833 ওয়েল্ডেড এবং কোল্ড-ড্রন, উচ্চ শক্তির (৬৯০ MPa টেনসাইল স্ট্রেন্থ) কম অ্যালয় ইস্পাত হাইড্রোলিক টিউবিং—বেন্ডিং এবং ফ্লেয়ারিংয়ের জন্য স্ট্রেস রিলিভড অ্যানিলড
২.১.২ ASTM প্রকাশনা
ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, টেল: 610-832-9585, www.astm.org থেকে পাওয়া যায়।
ASTM A 370 ইস্পাত পণ্যের যান্ত্রিক পরীক্ষার জন্য মানদণ্ড পদ্ধতি এবং সংজ্ঞা
ASTM A 450/A 450M কার্বন, ফেরিটিক অ্যালয় এবং অস্টেনিটিক অ্যালয় স্টিল টিউবের জন্য সাধারণ প্রয়োজনীয়তা স্পেসিফিকেশন
ASTM E 8 ধাতব উপাদানের টেনশন পরীক্ষার পদ্ধতি
ASTM E 8M ধাতব উপাদানের টেনশন পরীক্ষার পদ্ধতি [মেট্রিক]
২.২ সংশ্লিষ্ট প্রকাশনা
নিম্নলিখিত প্রকাশনাগুলি কেবল তথ্যের জন্য এবং এই নথির প্রয়োজনীয় অংশ নয়।
২.২.১ SAE প্রকাশনা
SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, টেল: 877-606-7323 (যুক্তরাষ্ট্র ও কানাডার ভিতরে) অথবা 724-776-4970 (যুক্তরাষ্ট্রের বাইরে), www.sae.org থেকে পাওয়া যায়।
SAE J514 হাইড্রোলিক টিউব ফিটিংস
SAE J1290 অটোমোটিভ হাইড্রোলিক ব্রেক সিস্টেম—মেট্রিক টিউব সংযোগ
SAE J2551 ফ্লুইড কন্ডাক্টর ধাতব টিউবিং অ্যাপ্লিকেশনের জন্য সুপারিশকৃত পদ্ধতি
SAE J2593 ফ্লুইড কন্ডাক্টর এবং সংযোগের ইনস্টলেশনের জন্য তথ্য প্রতিবেদন
SAE J2658 ফ্লুইড পাওয়ার এবং সাধারণ ব্যবহারের জন্য ধাতব টিউব কন্ডাক্টর অ্যাসেম্বলি—হাইড্রোলিক ফ্লুইড পাওয়ার ধাতব টিউব অ্যাসেম্বলির পরীক্ষার পদ্ধতি
২.২.২ ISO প্রকাশনা
ANSI, 25 West 43rd Street, New York, NY 10036-8002, টেল: 212-642-4900, www.ansi.org থেকে পাওয়া যায়।
ISO 2944 ফ্লুইড পাওয়ার সিস্টেম এবং উপাদান—নামমাত্র চাপ
ISO 3304 প্লেইন এন্ড সিমলেস প্রিসিশন স্টিল টিউব—ডেলিভারির জন্য কারিগরি শর্তাবলী
ISO 3305 প্লেইন এন্ড ওয়েল্ডেড প্রিসিশন স্টিল টিউব—ডেলিভারির জন্য কারিগরি শর্তাবলী
ISO 4397 সংযোগ এবং সংশ্লিষ্ট উপাদান—টিউবের নামমাত্র বাইরের ব্যাস এবং হোজের নামমাত্র ভিতরের ব্যাস
ISO 4399 সংযোগ এবং সংশ্লিষ্ট উপাদান—নামমাত্র চাপ
ISO 4406 হাইড্রোলিক ফ্লুইড পাওয়ার—ফ্লুইড—কঠিন কণার দূষণের মাত্রা কোডিংয়ের পদ্ধতি
ISO 5598 ফ্লুইড পাওয়ার সিস্টেম এবং উপাদান—শব্দকোষ
ISO 6162-1 হাইড্রোলিক ফ্লুইড পাওয়ার—স্প্লিট বা এক-পিস ফ্ল্যাঞ্জ ক্ল্যাম্প এবং মেট্রিক বা ইঞ্চ স্ক্রুযুক্ত ফ্ল্যাঞ্জ সংযোগ—অংশ ১: 3.5 MPa (35 bar) থেকে 35 MPa (350 bar) চাপে ব্যবহারের জন্য ফ্ল্যাঞ্জ সংযোগ, DN 13 থেকে DN127
ISO 6162-2 হাইড্রোলিক ফ্লুইড পাওয়ার—স্প্লিট বা এক-পিস ফ্ল্যাঞ্জ ক্ল্যাম্প এবং মেট্রিক বা ইঞ্চ স্ক্রুযুক্ত ফ্ল্যাঞ্জ সংযোগ—অংশ ২: 35 MPa (350 bar) থেকে 40 MPA (400 bar) চাপে ব্যবহারের জন্য ফ্ল্যাঞ্জ সংযোগ, DN 13 থেকে DN 51
ISO 6605 পরীক্ষা এবং পরীক্ষার পদ্ধতি
ISO 8434-1 ফ্লুইড পাওয়ার এবং সাধারণ ব্যবহারের জন্য ধাতব টিউব সংযোগ—অংশ ১: 24° কম্প্রেশন সংযোগ
ISO 8434-2 ফ্লুইড পাওয়ার এবং সাধারণ ব্যবহারের জন্য ধাতব টিউব সংযোগ—অংশ ২: 37° ফ্লেয়ারড সংযোগ
ISO 8434-3 ফ্লুইড পাওয়ার এবং সাধারণ ব্যবহারের জন্য ধাতব টিউব সংযোগ—অংশ ৩: O-রিং ফেস সিল সংযোগ
ISO 8434-4 ফ্লুইড পাওয়ার এবং সাধারণ ব্যবহারের জন্য ধাতব টিউব সংযোগ—অংশ ৪: রিং ওয়েল্ড-অন নিপলসহ 24° কোন সংযোগ
ISO 10583 টিউব সংযোগের পরীক্ষার পদ্ধতি
ISO 10763 প্লেইন-এন্ড, সিমলেস এবং ওয়েল্ডেড স্টিল টিউব—মাত্রা এবং নামমাত্র কার্যকরী চাপ
৩. পরীক্ষার পদ্ধতি
অন্যথায় নির্দিষ্ট না করা হলে, ASTM A 370 ইস্পাত পণ্যের যান্ত্রিক পরীক্ষার জন্য মানদণ্ড পদ্ধতি এবং সংজ্ঞার বর্তমান সংস্করণে বর্ণিত পরীক্ষার পদ্ধতি অনুসরণ করতে হবে।
তবে, ASTM স্পেসিফিকেশন এবং এখানে বর্ণিত স্পেসিফিকেশনের মধ্যে কোনো বৈষম্য থাকলে, এই SAE স্পেসিফিকেশন অগ্রাধিকার পাবে।
৩.১ পরীক্ষার ফ্রিকোয়েন্সি
এই পরীক্ষাগুলির প্রয়োজনীয় ফ্রিকোয়েন্সি প্রভাবিত করতে পারে অনেক কারণ, যার মধ্যে রয়েছে:
ক. টিউবের আকার
খ. উৎপাদনের পরিমাণ
গ. উৎপাদন সরঞ্জামের ধরন
ঘ. উৎপাদন পদ্ধতি
ঙ. চূড়ান্ত ব্যবহার
চ. উপাদান
অতএব, প্রস্তুতকারক এবং ব্যবহারকারীর দায়িত্ব হবে এমন পরীক্ষার ধরন এবং ফ্রিকোয়েন্সি নির্ধারণ করা, যা SAE মানদণ্ড এবং ব্যবহারকারীর চাহিদা ও প্রয়োজনীয়তা অনুযায়ী টিউবিং উৎপাদন করবে।
৪. পরীক্ষার নমুনা
ASTM A 370 ইস্পাত পণ্যের যান্ত্রিক পরীক্ষার জন্য মানদণ্ড পদ্ধতি এবং সংজ্ঞা অনুসারে, যান্ত্রিক পরীক্ষার জন্য নমুনাগুলির প্রান্ত মসৃণ এবং ত্রুটিমুক্ত হতে হবে। যদি কোনো পরীক্ষার নমুনায় পরীক্ষার আগে বার্স, ত্রুটি বা ত্রুটিপূর্ণ মেশিনিং দেখা যায়, তবে তা বাদ দিয়ে অন্য নমুনা নেওয়া যেতে পারে। পরীক্ষার নমুনাগুলি সংশ্লিষ্ট স্পেসিফিকেশন অনুযায়ী উৎপাদনের পর পরবর্তী কোনো প্রক্রিয়ায় অতিক্রান্ত নয় এমন টিউবিং থেকে নেওয়া হবে। সকল পরীক্ষা কক্ষের তাপমাত্রায় পরিচালিত হবে।
৫. কর্মক্ষমতা পরীক্ষা
এই বিভাগে তালিকাভুক্ত পরীক্ষাগুলি সরবরাহকারী এবং গ্রাহকের মধ্যে সমঝোতার ভিত্তিতে নির্বাচিত এবং পরিচালিত হয়।
৫.১ ফ্ল্যাটেনিং পরীক্ষা
প্রায় ৭৫ মিমি দৈর্ঘ্যের পরীক্ষার নমুনাগুলি সমান্তরাল প্লেটের মধ্যে চাপ দিয়ে পরীক্ষাধীন অংশের দেয়ালের বেধের তিনগুণ দূরত্ব পর্যন্ত চ্যাপ্টা করলে ফাটবে না বা কোনো ত্রুটি দেখা দেবে না। ওয়েল্ডেড টিউবিংয়ের ক্ষেত্রে, ওয়েল্ডটি প্রযুক্ত বলের দিক থেকে ৯০° কোণে রাখতে হবে। সামান্য সামনের ত্রুটির কারণে সৃষ্ট সামান্য ফাটল প্রত্যাখ্যানের কারণ হিসেবে গণ্য হবে না।
৫.২ রিভার্স ফ্ল্যাটেনিং পরীক্ষা
পরীক্ষার নমুনাগুলিকে ওয়েল্ডের দুই পাশে ৯০° কোণে অনুদৈর্ঘ্যভাবে ভাগ করতে হবে। ওয়েল্ডযুক্ত অংশটি খুলে চ্যাপ্টা করতে হবে এবং ওয়েল্ডটি সর্বোচ্চ বাঁকের স্থানে রাখতে হবে। ওয়েল্ডে ফাটল বা ধাতব খোস ছড়ানোর কোনো চিহ্ন থাকা উচিত নয়, এবং ফ্ল্যাশ নিয়ন্ত্রণ বা ফ্ল্যাশ অপসারণের কারণে ওয়েল্ডের অনুপ্রবেশের অভাব বা ওভারল্যাপের কোনো চিহ্ন থাকা উচিত নয়।
৫.৩ বেন্ডিং পরীক্ষা
যদি বেন্ড প্রয়োজন হয়, তবে গ্রাহক ক্রয়ের সময় উপযুক্ত পরীক্ষার পদ্ধতি নির্দিষ্ট করবেন।
৫.৪ এক্সপ্যানশন পরীক্ষা
পরীক্ষার নমুনাগুলিকে ০.১ থেকে ১.০ ঢালযুক্ত একটি শক্ত টেপারড প্লাগের উপর প্রসারিত করা হবে, যতক্ষণ না বাইরের ব্যাস ২৫% প্রসারিত হয় এবং কোনো ফাটল বা ত্রুটি দেখা না দেয়।
৫.৫ ফ্লেয়ারিং পরীক্ষা
৫.৫.১ SAE J533 ৩৭° এবং ৪৫° ফ্লেয়ার
৫.৫.১.১ ডাবল ফ্লেয়ার—পদ্ধতি এ
চারকোণা এবং ডিবার্ড প্রান্তযুক্ত পরীক্ষার অংশগুলি SAE J533-এ দেখানো মাত্রায় এক প্রান্তে ডাবল ফ্লেয়ার করা সহ্য করবে। পরীক্ষার অংশটিকে ডাই এবং পাঞ্চে দৃঢ়ভাবে এবং সোজাভাবে ধরে রাখতে হবে, এবং টিউবিংয়ের অক্ষের সমান্তরালে চাপ দেওয়া হবে। চিত্র ১-এ দেখানো ফ্লেয়ারে কোনো চিড় বা ত্রুটি দেখা যাবে না।
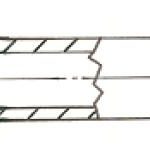
চিত্র ১ – ৩৭° ডাবল ফ্লেয়ারড টিউবিং – পদ্ধতি এ
(রেফ: SAE J533)
৫.৫.১.২ ডাবল ফ্লেয়ার—পদ্ধতি বি
চারকোণা এবং ডিবার্ড প্রান্তযুক্ত পরীক্ষার অংশগুলি SAE J533-এ দেখানো মাত্রায় এক প্রান্তে সিঙ্গল ফ্লেয়ার করা সহ্য করবে। পরীক্ষার অংশটিকে ডাই এবং পাঞ্চে দৃঢ়ভাবে এবং সোজাভাবে ধরে রাখতে হবে, এবং টিউবিংয়ের অক্ষের সমান্তরালে চাপ দেওয়া হবে। চিত্র ২-এ দেখানো ফ্লেয়ারে কোনো চিড় বা ত্রুটি দেখা যাবে না, তবে বাইরের ল্যাপ জয়েন্টের বিচ্ছেদ অনুমোদিত, যদি তা ৩.১ মিমি দৈর্ঘ্যের বেশি না হয় এবং কেবল বাইরের বেধের মধ্যে সীমাবদ্ধ থাকে।
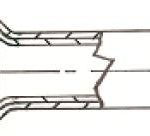
চিত্র ২ – ৩৭° ডাবল ফ্লেয়ারড ডাবল ওয়াল টিউবিং – পদ্ধতি বি
(রেফ: SAE J533)
৫.৫.১.৩ সিঙ্গল ফ্লেয়ার
চাঁচা ও পরিষ্কার করা প্রান্তযুক্ত পরীক্ষামূলক অংশগুলি SAE J533-এ দেখানো মাত্রায় একদিকে সিঙ্গল ফ্লেয়ার করার সময় তা সহ্য করতে সক্ষম হবে। পরীক্ষামূলক অংশটিকে ডাই এবং পাঞ্চের মধ্যে শক্তভাবে এবং সোজাভাবে ধরে রাখতে হবে, এবং টিউবিংয়ের অক্ষের সমান্তরালে নির্দেশনা দিতে হবে। চিত্র 3-এ দেখানো ফ্লেয়ারে কোনো ফাটল বা ত্রুটির চিহ্ন থাকা উচিত নয়।
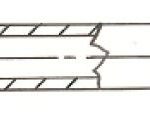 চিত্র 3 – 37° সিঙ্গল ফ্লেয়ারড টিউবিং
(সূত্র: SAE J533)
5.5.2 SAE J1453 ORFS এবং SAE J518 ফ্লেয়ার
5.5.2.1 ডাবল ফ্লেয়ার
চাঁচা ও পরিষ্কার করা প্রান্তযুক্ত পরীক্ষামূলক অংশগুলি SAE J1453 এবং SAE J518 ফ্লেয়ারে দেখানো মাত্রায় একদিকে ডাবল ফ্লেয়ার করার সময় তা সহ্য করতে সক্ষম হবে। পরীক্ষামূলক অংশটিকে ডাই এবং পাঞ্চের মধ্যে শক্তভাবে এবং সোজাভাবে ধরে রাখতে হবে, এবং টিউবিংয়ের অক্ষের সমান্তরালে নির্দেশনা দিতে হবে। চিত্র 4-এ দেখানো ফ্লেয়ারে কোনো ফাটল বা ত্রুটির চিহ্ন থাকা উচিত নয়।
চিত্র 4 – ORFS ডাবল ফ্লেয়ারড টিউব এন্ড
(সূত্র: SAE J1453 এবং SAE J518 ফ্লেয়ার দেখুন)
5.5.2.2 সিঙ্গল ফ্লেয়ার
চাঁচা ও পরিষ্কার করা প্রান্তযুক্ত পরীক্ষামূলক অংশগুলি SAE J1453 এবং SAE J518 ফ্লেয়ারে দেখানো মাত্রায় একদিকে সিঙ্গল ফ্লেয়ার করার সময় তা সহ্য করতে সক্ষম হবে। পরীক্ষামূলক অংশটিকে ডাই এবং পাঞ্চের মধ্যে শক্তভাবে এবং সোজাভাবে ধরে রাখতে হবে, এবং টিউবিংয়ের অক্ষের সমান্তরালে নির্দেশনা দিতে হবে। চিত্র 5-এ দেখানো ফ্লেয়ারে কোনো ফাটল বা ত্রুটির চিহ্ন থাকা উচিত নয়।
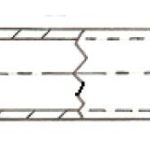
চিত্র 5 – ORFS সিঙ্গল ফ্লেয়ারড টিউব এন্ড
(সূত্র: SAE J1453 এবং SAE J518 ফ্লেয়ার দেখুন)
5.6 কঠোরতা পরীক্ষা
পরীক্ষামূলক নমুনার ভিতরের পৃষ্ঠে কঠোরতা পরীক্ষা করা হবে। যেসব টিউবিংয়ের নামমাত্র দেয়ালের বেধ 1.7 mm-এর কম, সেগুলির জন্য এই পরীক্ষা প্রয়োজন নয়। এই ধরনের টিউবিংগুলি অন্যান্য সকল যান্ত্রিক বৈশিষ্ট্য এবং কর্মক্ষমতার প্রয়োজনীয়তা পূরণ করবে।
5.7 টেনসাইল
ASTM E 8—Metallic Materials-এর টেনসাইল পরীক্ষার পদ্ধতি বা ASTM E 8M—Metric সংস্করণে বর্ণিত পরীক্ষার পদ্ধতি অনুসরণ করতে হবে।
5.8 প্রসারণ পরীক্ষা
যদি পরীক্ষামূলক নমুনার প্রসারণের শতকরা হার প্রযোজ্য টিউব স্পেসিফিকেশনে নির্দিষ্ট হারের চেয়ে কম হয়, এবং/অথবা ভাঙনের কোনো অংশ পরীক্ষার আগে নমুনায় চিহ্নিত গেজ দৈর্ঘ্যের কেন্দ্র থেকে 19 mm-এর বেশি দূরে থাকে, তাহলে পুনরায় পরীক্ষা করার অনুমতি দেওয়া হবে।
5.9 প্রমাণ চাপ পরীক্ষা
প্রয়োজন হলে, টিউবিংগুলিকে তাদের গণনা করা 4:1 রেফারেন্স কার্যকরী চাপের দ্বিগুণ হাইড্রোস্ট্যাটিক চাপে পরীক্ষা করা হবে। এই প্রমাণ চাপ পরীক্ষায় উপাদানটিকে একটি উপযুক্ত স্ট্রেস স্তরে রাখা হবে, যাতে টিউবটির স্থিতিস্থাপক সীমার মধ্যে কার্যক্ষমতা প্রদর্শনের ক্ষমতা নির্ধারণ করা যায়। কোনো ধরনের ব্যর্থতার চিহ্ন থাকা উচিত নয় এবং পরীক্ষিত নমুনাটির আকার অপরিবর্তিত থাকতে হবে। পরীক্ষার চাপ নির্ধারণ করা হবে SAE J1065 স্টিল হাইড্রোলিক টিউবিংয়ের রেফারেন্স কার্যকরী চাপের সূত্রের নিম্নলিখিত ডেরিভেটিভ দ্বারা:
বার্স্ট প্রেসার – Pb = Rm,min * In (D/d) (সমীকরণ 1)
প্রমাণ চাপ −Pp = Pb/2 (সমীকরণ 2)
যেখানে:
Pb হলো নামমাত্র স্থির রেফারেন্স বার্স্ট চাপ, MPa-তে (মেগা প্যাস্কাল)
Pp হলো নামমাত্র রেফারেন্স প্রমাণ চাপ, MPa-তে (মেগা প্যাস্কাল)
Rm, min হলো ন্যূনতম টেনসাইল শক্তি
In হলো প্রাকৃতিক লগারিদম, যা log e নামেও পরিচিত
D হলো নামমাত্র টিউবের বাইরের ব্যাস
d হলো নামমাত্র টিউবের ভিতরের ব্যাস
কোনো টিউবকে 35 MPa-এর বেশি হাইড্রোস্ট্যাটিক চাপে পরীক্ষা করা হবে না, যদি সরবরাহকারী এবং গ্রাহক এটি নির্দিষ্ট করে এবং পারস্পরিকভাবে সম্মত না হন।
টীকা: এই সূত্র এবং উৎপন্ন নামমাত্র রেফারেন্স প্রমাণ চাপগুলি শুধুমাত্র হাইড্রোলিক অ্যাপ্লিকেশনের জন্য নির্ধারিত টিউবিংগুলির ক্ষেত্রে প্রযোজ্য, যাদের সকলের ন্যূনতম ইল্ড স্ট্রেন্থ এবং ন্যূনতম টেনসাইল শক্তির অনুপাত কমপক্ষে 50%। যেসব টিউব উপাদানের ক্ষেত্রে এই অনুপাত 50%-এর কম, সেগুলির জন্য নামমাত্র রেফারেন্স প্রমাণ চাপ গণনা করার সময় SAE J1065 Pressure Ratings for Hydraulic Tubing and Fittings-এর “Annex A” ব্যবহার করতে হবে।
5.10 অবিনাশী ইলেকট্রনিক পরীক্ষা
ক্রেতা এবং নির্মাতার পারস্পরিক সম্মতিতে হাইড্রোস্ট্যাটিক পরীক্ষার পরিবর্তে, সকল টিউবিংকে একটি অবিনাশী ইলেকট্রনিক পরীক্ষার মধ্য দিয়ে চালানো হবে (যেমন এডি কারেন্ট, ফ্লাক্স লিকেজ বা আল্ট্রাসনিক), যা এমন ত্রুটি সনাক্ত করতে সক্ষম, যা টিউবিংকে হাইড্রোস্ট্যাটিক চাপ প্রমাণ পরীক্ষায় উত্তীর্ণ হতে বাধা দেয়। টিউবিংগুলি ASTM A 450/A 450M Standard Specification for General Requirements for Carbon, Ferritic Alloy, and Austenitic Alloy Steel Tubes-এর প্যারাগ্রাফ 24.10 Evaluation of Imperfections-এ বর্ণিত প্রয়োজনীয়তা পূরণ করবে। টিউবিংয়ের জন্য বিভিন্ন ধরনের এবং ব্যবহারের অবিনাশী ইলেকট্রনিক পরীক্ষা সম্পর্কে জানতে SAE J2592 Carbon Steel Tubing for General Use—Understanding Nondestructive Testing for Carbon Steel Tubing দেখুন।