1 পরিসীমা
এই নির্দিষ্টকরণগুলি অটোমোটিভ ব্যবহারের জন্য উপযুক্ত দুই ধরনের ইস্পাত টিউবিং কভার করে। এখানে মূল ধাতু, ঐচ্ছিক আবরণ উপাদান এবং আবৃত টিউবিংয়ের জন্য প্রয়োজনীয়তা রয়েছে। এই প্রয়োজনীয়তাগুলি টিউব মিল থেকে এবং আবরণ প্রয়োগ লাইন থেকে উৎপন্ন পণ্যের জন্য প্রযোজ্য, যা কখনও কখনও পৃথক সুবিধা। এই টিউবিং কাস্টমাইজড অংশ এবং অ্যাসেম্বলি তৈরিতে ব্যবহৃত হয়। সেইসব অংশ এবং অ্যাসেম্বলিগুলির ক্ষয় প্রদর্শন, পরিবাহিতা ও ধারাবাহিকতা, শক্তি, চেহারা এবং নির্দিষ্ট অ্যাপ্লিকেশনের জন্য অনন্য অন্যান্য গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য যাচাইকরণ করার সুপারিশ করা হয়।
1.1 GM123M.
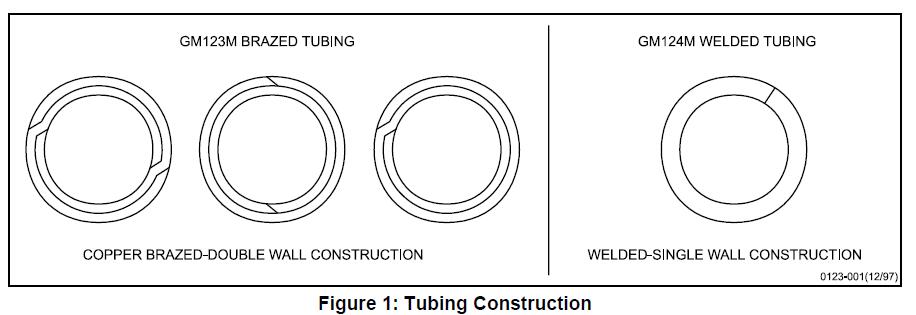
ডাবল ওয়াল নির্মাণের টিউবিং কভার করে, যেখানে দুটি দেয়াল এবং জয়েন্টগুলি একটি রিডিউসিং বায়ুমণ্ডলে কপার ব্রেজিং করে হাইড্রোলিক লাইনের জন্য উপযুক্ত টিউবিং তৈরি করা হয়। এটি ফুয়েল লাইনের জন্য ব্যবহার করা উচিত নয় কারণ অবশিষ্ট কপার অ্যাসিডিক গ্যাস তৈরিতে সহায়তা করতে পারে। দেখুন চিত্র 1।
1.2 GM124M.একক ওয়াল নির্মাণের টিউবিং কভার করে, যেখানে জয়েন্টটি ইলেক্ট্রিক রেজিস্ট্যান্স ওয়েল্ডেড। এটি ফুয়েল লাইন, পাওয়ার স্টিয়ারিং লাইন, ট্রান্সমিশন অয়েল কুলার লাইন, লুব্রিকেটিং অয়েল লাইন, ভ্যাকুয়াম লাইন ইত্যাদির জন্য সুপারিশ করা হয়। দেখুন চিত্র 1।
1.3 টিউবিং ডেজিগনেশন কোড।
টিউবিংয়ের ধরন, বাইরের ব্যাস, ওয়ালের বেধ, উৎপাদনকালীন ফিনিশ এবং অভ্যন্তরীণ ব্যাস (ID) আবরণ চিহ্নিত করার জন্য চিত্র এবং ক্রয় অর্ডারে প্যারাগ্রাফ 3.1-এর কোডগুলি ব্যবহার করার সুপারিশ করা হয়।
1.4 সাধারণ অ্যাপ্লিকেশন।
GM123M সাধারণত হাইড্রোলিক ব্রেক লাইনে ব্যবহৃত হয়, যেখানে GM124M সাধারণত ফুয়েল লাইন, পাওয়ার স্টিয়ারিং লাইন, ট্রান্সমিশন অয়েল কুলার লাইন, লুব্রিকেটিং অয়েল লাইন, ভ্যাকুয়াম লাইন ইত্যাদিতে ব্যবহৃত হয়।
2 রেফারেন্স
উল্লেখ্য: অন্যথায় নির্দিষ্ট না করা পর্যন্ত শুধুমাত্র সর্বশেষ অনুমোদিত মানগুলিই প্রযোজ্য।
2.1 বাহ্যিক মান/নির্দিষ্টকরণ।
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM মান/নির্দিষ্টকরণ।
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 অতিরিক্ত রেফারেন্স।
GMPT জ্বালানি সম্পর্কে তথ্য GM Powertrain Materials Engineering-এর সাথে যোগাযোগ করে পাওয়া যেতে পারে।
• GMPT-6-006 TF2 গ্যাসোলিন
• GMPT-5-005 বায়ো-ডিজেল
• GMPT-5-001 #2 ডিজেল
• GMPT-6-019 অক্সিডাইজড গ্যাসোলিন
• GMPT-6-023 E85 লো পিএইচ
3 প্রয়োজনীয়তা
3.1 সাধারণ প্রয়োজনীয়তা।
মৌলিক টিউবিং উপাদান SAE J403 অনুযায়ী কোল্ড রোলড 1006, 1008 বা 1010 ইস্পাত হবে। ব্রেজিং উপাদান SAE J463, Copper Alloy UNS C51000 অনুযায়ী কপার বা কপার অ্যালয় হওয়া উচিত।
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = বন্ধনীর প্রথম আইটেম, একটি B বা W.
B = ব্রেজড, W = ওয়েল্ডেড
‘II’ = ব্রেজড বা ওয়েল্ডেড টিউবিংয়ের বাইরের ব্যাস (মিমি)
‘III’ = ওয়ালের বেধ (মিমি)
‘IV’ = উৎপাদন প্রক্রিয়া (*)
‘V’ = অটোমোটিভ
‘VI’ = অভ্যন্তরীণ ব্যাস আবরণ(**)
(*) প্রক্রিয়ার সংক্ষিপ্ত রূপ:
A = অ্যানিলড
P = প্লেইন
U = অ্যানিলড নয় (ওয়েল্ডেড)
G = জিঙ্ক-অ্যালুমিনিয়াম-অ্যালয় ধাতব আবরণ
F = কপার ফিউজড
E = বর্ধিত ক্ষয় প্রতিরোধী পেইন্ট আবরণ
N = এক্সট্রুডেড নাইলন 11 বা 12
C = কপার প্লেট – স্ট্যান্ডার্ড কপার প্লেটের বেধ ন্যূনতম 0.009 মিমি। স্ট্যান্ডার্ড বেধের চেয়ে ভিন্ন বেধ প্রয়োজন হলে, অক্ষর C-এর ঠিক পরে সংখ্যা ব্যবহার করা উচিত, যেমন C13 বলে দেয় ন্যূনতম 0.013 মিমি।
(**) অভ্যন্তরীণ ব্যাসের সংক্ষিপ্ত রূপ
খালি = প্লেইন
P = প্লেইন
Ni = Ni প্লেটিং
উদাহরণ:
GM124M (W/6.00/0.7/AGE/V/Ni) – ওয়েল্ডেড সিঙ্গল ওয়াল টিউবিং, 6 মিমি O.D., 0.7 মিমি ওয়ালের বেধ, অ্যানিলড টিউবিং, জিঙ্ক-অ্যালুমিনিয়াম-অ্যালয় ধাতব আবরণ এবং উপরের পেইন্ট কোট দিয়ে ক্ষয় থেকে সুরক্ষিত, অটোমোটিভ অ্যাপ্লিকেশনের জন্য অনুমোদিত, নিকেল প্লেটেড ID সহ।
3.2 যান্ত্রিক বৈশিষ্ট্য।
নিম্নলিখিত প্রয়োজনীয়তাগুলি শুধুমাত্র ইস্পাত টিউবিংয়ের সাধারণ ধরনগুলির জন্য প্রযোজ্য; অর্থাৎ, ওয়েল্ডেড-অ্যানিলড এবং ব্রেজড-অ্যাস ম্যানুফ্যাকচার্ড। ওয়েল্ডেড মেকানিক্যাল টিউবিং বা ওয়ার্ক হার্ডেনড টিউবিংয়ের মতো অন্যান্য শ্রেণীর টিউবিংয়ের বৈশিষ্ট্য সরবরাহকারী এবং ক্রেতার মধ্যে বিশেষ চুক্তির মাধ্যমে নির্দিষ্ট করা হবে।
3.2.1 ASTM E8-এ বর্ণিত পরীক্ষার পদ্ধতি অনুসারে সম্পন্ন টিউবের উপর টেনসাইল পরীক্ষা করা হবে। টেনসাইল বৈশিষ্ট্য ওয়েল্ডেড টিউবিংয়ের জন্য SAE J526 এবং ব্রেজড টিউবিংয়ের জন্য SAE J527 অনুযায়ী হবে।
3.2.2 টিউবিং একটি ঢাল 1:10 সহ একটি টেপারড ম্যান্ড্রেলের উপর প্রসারিত করা যাবে, যতক্ষণ না প্রসারিত প্রান্তের বাইরের ব্যাস 20% বৃদ্ধি পায় এবং ফাটল বা ত্রুটি দেখা না দেয় (ASTM A254, প্যারাগ্রাফ 6.3)। প্রসারণ পরীক্ষার আগে, টিউবিংকে সমতলভাবে কাটা, প্রান্তকে গোলাকার করা এবং ডেবার করা হবে। এটিকে ডাইতে দৃঢ়ভাবে এবং সমতলভাবে ধরে রাখতে হবে, এবং পাঞ্চকে টিউবিংয়ের অক্ষের উপর নির্দেশিত করতে হবে।
3.2.3 অন্যথায় নির্দিষ্ট না করা পর্যন্ত, টিউবিং নিম্নলিখিত অভ্যন্তরীণ স্থির হাইড্রোলিক চাপ সহ্য করতে সক্ষম হবে:
• 10.0 মিমি O.D. পর্যন্ত………………..35 MPa
• 10.0 থেকে 16.0 মিমি O.D. পর্যন্ত…….15 MPa
উল্লেখ্য: টিউবের পরবর্তী কোল্ড ওয়ার্কিং (কোইলিং, স্ট্রেইটেনিং, বেন্ডিং, ড্রয়িং ইত্যাদি) টিউবের শক্তি এবং কঠোরতা বাড়াবে। নির্দিষ্ট অ্যাপ্লিকেশনের জন্য কোল্ড ওয়ার্কিং বা কেস হার্ডেনিং দ্বারা উল্লেখযোগ্যভাবে বেশি শক্তি এবং কঠোরতা পাওয়া যেতে পারে।
3.3 মাত্রা।
টিউবিং ক্রেতার তালিকাভুক্ত মাত্রা এবং টলারেন্স অনুযায়ী হবে।
3.3.1 ওয়েল্ডেড টিউবিং।
নোমিনাল ব্যাস এবং ওয়ালের বেধ SAE J526-এ তালিকাভুক্ত অনুযায়ী হবে। জিঙ্ক-অ্যালুমিনিয়াম অ্যালয় এবং নাইলন 11 বা 12 টপকোট GN-এর সর্বোচ্চ O.D. টেবিল 2-এ পাওয়া যাবে।
3.3.1.1 নিকেল প্লেটেড ID ওয়েল্ড বিড।
ওয়েল্ডে নিকেলের ভালো রিফ্লো নিশ্চিত করার জন্য, ওয়েল্ড বিডের সমতল ক্রস-সেকশনাল প্রোফাইল এবং ন্যূনতম বিড মাত্রা থাকা জরুরি। বিডের উচ্চতা মাত্রা রিপোর্ট করুন (সাধারণ বিডের উচ্চতা 0.15 মিমি বা তার কম হবে। সর্বোচ্চ বিডের উচ্চতা প্রয়োজনীয়তা নির্ধারিত না হওয়া পর্যন্ত বিডের উচ্চতা পর্যবেক্ষণ চালিয়ে যান)।
ভালো এবং অনাকাঙ্ক্ষিত বিড প্রোফাইলের সাধারণ উদাহরণ নীচে চিত্র 2-এ দেখানো হয়েছে।

3.3.2 ব্রেজড টিউবিং।
নোমিনাল ব্যাস এবং ওয়ালের বেধ SAE J527-এ তালিকাভুক্ত অনুযায়ী হবে। জিঙ্ক-অ্যালুমিনিয়াম অ্যালয় এবং নাইলন 11 বা 12 টপকোট GN-এর সর্বোচ্চ O.D. টেবিল 2-এ পাওয়া যাবে।
3.3.3 ফ্লেয়ার এন্ডস।
3.3.3.1 SAE-ধরনের ফ্লেয়ার SAE J533-এ দেখানো মাত্রা এবং টলারেন্স অনুযায়ী হবে।
3.3.3.2 ISO-ধরনের ফ্লেয়ার SAE J1290-এ দেখানো মাত্রা এবং টলারেন্স অনুযায়ী হবে।
3.3.3.3 ফ্লেয়ারড এন্ডস। GM123M-এর ক্ষেত্রে (ইনভার্টেড ফ্লেয়ার), পাইপ ফ্লেয়ার এন্ডস ASTM A254 সেকশন S1-এর সাপ্লিমেন্টারি প্রয়োজনীয়তা অনুযায়ী হবে।
3.4 ফিনিশ।
টিউবগুলির ভিতরে এবং বাইরের ফিনিশ টেবিল 1-এ দেখানো নির্দিষ্ট ফিনিশ অনুযায়ী হবে।
টেবিল 1: বাহ্যিক ফিনিশ কোড এবং প্রয়োজনীয়তা
| ফিনিশ | ফিনিশ কোড | র্ণনা এবং উপাদানের প্রয়োজনীয়তা |
| সাধারণ | P | কোনো আবরণ নেই; শুধুমাত্র মৌলিক ধাতু (SAE J403 অনুসারে 1006, 1008 বা 1010 ইস্পাত) |
| জিংক-অ্যালুমিনিয়াম অ্যালয় | G | গরম ডুবানো জিংক-অ্যালুমিনিয়াম অ্যালয় আবরণ। রাসায়নিক সংকর: ASTM B750 অনুসারে 5% অ্যালুমিনিয়াম-ব্যালেন্স জিংক অ্যালয় আবরণের ভর: ASTM A875, অনুচ্ছেদ 8 অনুসারে 50 g/m2। টিউবের যেকোনো জায়গায় পুরুত্ব হবে ন্যূনতম তিন মাইক্রোমিটার অনুচ্ছেদ A অনুসারে। |
| জিংক-অ্যালুমিনিয়াম অ্যালয় – বর্ধিত ক্ষয় সুরক্ষা | GE | উপরে বর্ণিত জিংক-অ্যালুমিনিয়াম অ্যালয়, তারপর একটি অনুমোদিত প্রাথমিক প্রক্রিয়া এবং একটি অনুমোদিত অ্যালুমিনিয়াম-সমৃদ্ধ ইপোক্সি আবরণ। পুরুত্ব পরিমাপ: GE ফিনিশের অ্যালুমিনিয়াম-সমৃদ্ধ ইপোক্সি পেইন্টের পুরুত্ব টিউবের যেকোনো জায়গায় ন্যূনতম তিন মাইক্রোমিটার হবে, অনুচ্ছেদ A-এর পদ্ধতি অনুসারে পরিমাপ করা হবে। GE ফিনিশের আবরণের প্রকৃত পুরুত্ব প্রতিটি টিউব লাইনের জন্য পরিধিগত এবং অনুদৈর্ঘ্যভাবে পর্যবেক্ষণ করা হবে। নিয়ন্ত্রণ পরিকল্পনায় একটি নমুনা পরিকল্পনা উল্লেখ করা হবে। |
| তামার প্লেটিং | C | ইলেক্ট্রোপ্লেটেড টিউবিং |
| জিংক-অ্যালুমিনিয়াম অ্যালয় – এক্সট্রুডেড নাইলন 11 বা 12 | GN | উপরে বর্ণিত জিংক-অ্যালুমিনিয়াম অ্যালয়, তারপর নাইলন 11 বা 12-এর একটি ওপরের আবরণ। চেহারা: ওপরের আবরণ সমরূপ রঙের হবে এবং প্রবাহ রেখা, পিন ছিদ্র, ক্রেটার বা অস্বাভাবিক রুক্ষতা থেকে মুক্ত থাকবে। প্রকৌশল চিত্রে অন্যথায় নির্দিষ্ট না করা পর্যন্ত ওপরের আবরণের রঙ কালো হবে। ফিল্মের পুরুত্ব: অনুচ্ছেদ A-এর মাইক্রোস্কোপিক পরীক্ষা অনুসারে নাইলন 11 বা 12-এর ওপরের আবরণের ন্যূনতম পুরুত্ব হবে 150 μm। আবরণের সর্বোচ্চ পুরুত্ব সর্বোচ্চ OD (সারণী 2) দ্বারা নিয়ন্ত্রিত হবে। GN ফিনিশের আবরণের প্রকৃত পুরুত্ব প্রতিটি টিউব লাইনের জন্য পরিধিগত এবং অনুদৈর্ঘ্যভাবে পর্যবেক্ষণ করা হবে। নিয়ন্ত্রণ পরিকল্পনায় একটি নমুনা পরিকল্পনা উল্লেখ করা হবে। |
| নিকেল প্লেটিং | Ni | ভিতরের ব্যাসে ইলেক্ট্রোপ্লেটেড নিকেল আবরণ। পুরুত্ব পরিমাপ: প্রস্তুত টিউবের ভিতরের ব্যাসে ইলেক্ট্রোপ্লেটেড নিকেল প্লেটিংয়ের পুরুত্ব অনুচ্ছেদ A-এর পদ্ধতি অনুসারে পরিমাপ করা হলে টিউবের ID-এর সর্বত্র ন্যূনতম তিন মাইক্রোমিটার হবে। Ni ফিনিশের প্রকৃত প্লেটিংয়ের পুরুত্ব প্রতিটি টিউব লাইনের জন্য পরিধিগত এবং অনুদৈর্ঘ্যভাবে পর্যবেক্ষণ করা হবে। নিয়ন্ত্রণ পরিকল্পনায় একটি নমুনা পরিকল্পনা উল্লেখ করা হবে। |
| অন্যান্য | Z | TBD |
নোট: তরল জ্বালানি লাইনের অ্যাপ্লিকেশনের জন্য সম্পূর্ণ উপাদান অনুমোদন না হওয়া পর্যন্ত GN ওপরের আবরণ ব্যবহার করা উচিত নয়।
সারণী 2: GN আবরণের সর্বোচ্চ OD
| টিউবের আকার, নামমাত্র (mm) | আবৃত টিউবের OD, সর্বোচ্চ (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 পরিবেশগত প্রতিরোধ (GE, GN এবং Ni)।
3.5.1 লবণ স্প্রে পরীক্ষা (GM4298P)।
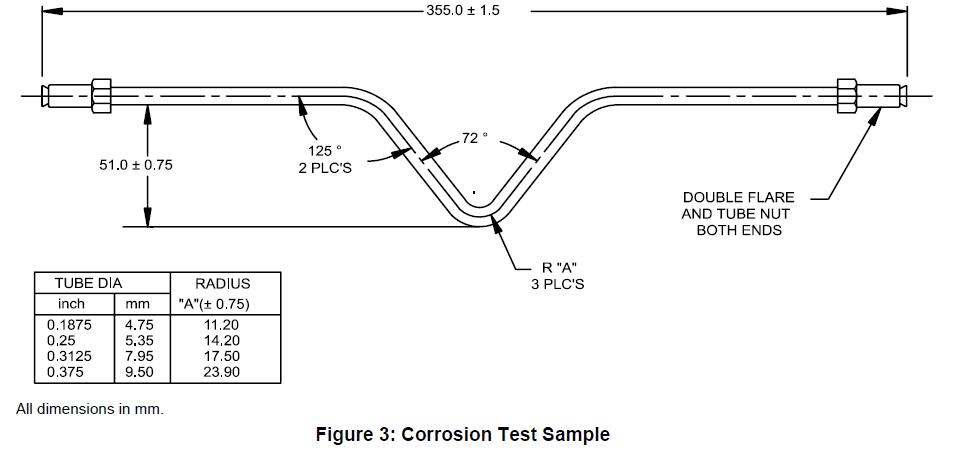
আবৃত টিউবিংকে নিম্নলিখিত ক্ষয় পরীক্ষা এবং মূল্যায়ন পদ্ধতিতে উত্তীর্ণ হতে হবে। সমস্ত ক্ষয় পরীক্ষা প্রস্তুত অংশে বা চিত্র 3-এ বর্ণিত পরীক্ষার নমুনায় পরিচালিত হবে। চিত্র 3-এ বর্ণিত পরীক্ষার নমুনাগুলিকে পরীক্ষার চেম্বারে সারিবদ্ধ করা হবে, যেখানে গঠিত কনুই নীচের দিকে থাকবে কিন্তু পরীক্ষার ফিক্সচারের সংস্পর্শে আসবে না, যেখানে উল্লেখ নেই। প্রস্তুত অংশগুলিকে পরীক্ষার সুবিধা এবং পর্যালোচনাকারী কর্তৃপক্ষের মধ্যে সমঝোতা অনুসারে পরীক্ষার চেম্বারে সারিবদ্ধ করা হবে। সমস্ত ক্ষয় পরীক্ষা চালানোর ফ্রিকোয়েন্সি নিয়ন্ত্রণ পরিকল্পনায় নথিভুক্ত করা হবে।
নোট: পৃষ্ঠের দূষণকারী ক্ষয় পরীক্ষায় দাগ তৈরি করতে পারে। ক্ষয় ছাড়া দাগকে ক্ষয়ের ব্যর্থতা হিসেবে গণ্য করা উচিত নয়।
3.5.1.1 জিংক-অ্যালুমিনিয়াম অ্যালয় – বর্ধিত ক্ষয় সুরক্ষা (GE)।
GE বর্ধিত ক্ষয় সুরক্ষা টিউবিং GM4298P অনুসারে 1000 ঘণ্টা লবণ স্প্রে প্রক্ষেপণ সহ্য করতে পারবে, যেখানে অনুদৈর্ঘ্যভাবে স্থাপিত স্ক্রাইব থেকে ক্রিপব্যাক হবে না 1.5 mm-এর বেশি এবং GM4298P প্রক্ষেপণ এবং বায়ু ব্লো-অফের পরে আঠার অন্য কোনো ক্ষয় হবে না।
3.5.1.2 জিংক-অ্যালুমিনিয়াম অ্যালয় – এক্সট্রুডেড নাইলন 11 বা 12 (GN) নিম্ন তাপমাত্রায় চিপ প্রতিরোধ এবং লবণ স্প্রে (GM9508P, GM4298P)।
গঠিত টিউবিং নমুনাগুলিকে (চিত্র 3 দেখুন) চিপ প্রতিরোধ পরীক্ষা, GM9508P, পদ্ধতি B-এ পাঁচবার করা হবে। টিউবিংকে গ্রেভেলোমিটারে এমনভাবে স্থাপন করা হবে যাতে বাঁক দ্বারা তৈরি তলটি প্যানেলের সমান্তরাল থাকে। গ্রেভেলোমিটার প্রক্ষেপণের 24 ঘণ্টার মধ্যে, নমুনাগুলিকে ASTM B117 বা GM4298P অনুসারে লবণ স্প্রেতে স্থাপন করা হবে।
টিউবিং 2000 ঘণ্টার পরে গ্রেভেল আঘাতের এলাকা থেকে 1 mm-এর বেশি বিস্তৃত মৌলিক ধাতুর ক্ষয় দেখাবে না। গ্রেভেল আঘাতের বাইরের এলাকায় 2000 ঘণ্টার পরে মরিচা থাকবে না।
3.5.2 আর্দ্রতা পরীক্ষা (GM4465P, GM9071P)।
বর্ধিত ক্ষয় সুরক্ষা টিউবিং (GE) GM4465P অনুসারে 96 ঘণ্টা আর্দ্রতা পরীক্ষায় উত্তীর্ণ হবে। আর্দ্রতা পরীক্ষার পরেই টিউবিংকে শুকনো করে মুছে নেওয়া হবে এবং GM9071P অনুসারে টেপ আঠা পরীক্ষা করা হবে, তবে টিউবে অনুদৈর্ঘ্যভাবে একটি সরল স্ক্রাইব করা উচিত। কমপক্ষে 99% আঠা থাকবে।
3.5.3 নিকেল প্লেটেড (Ni) আর্দ্রতা পরীক্ষা (GM4465P, GM9071P)।
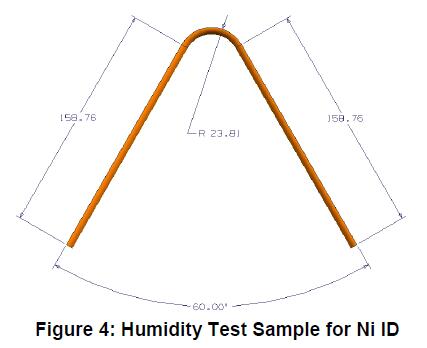
নিকেল প্লেটেড ID আবরণকে নিম্নলিখিত আর্দ্রতা পরীক্ষায় উত্তীর্ণ করা হবে, যেখানে 100 mm সরল নমুনা এবং চিত্র 4-এ দেখানো পরীক্ষার নমুনা ব্যবহার করা হবে। প্রতিটি কনফিগারেশনের তিনটি পরীক্ষার নমুনা অনুদৈর্ঘ্যভাবে কেটে টিউবের ভিতরের পৃষ্ঠ উন্মুক্ত করা হবে। পরীক্ষার নমুনাগুলির কাটা প্রান্তগুলিকে মরিচা ছড়ানো থেকে রোধ করার জন্য যথেষ্টভাবে সুরক্ষিত করা হবে। নমুনাগুলিকে পরীক্ষার চেম্বারে ভিতরের পৃষ্ঠ উপরের দিকে থাকে এমনভাবে স্থাপন করা হবে। সরল নমুনাগুলিকে উল্লম্ব থেকে প্রায় 30° কোণে স্থাপন করা হবে জলীয় বাষ্প নেমে যাওয়ার জন্য। নিকেল আবরণ GM4465P অনুসারে 168 ঘণ্টা আর্দ্রতা প্রক্ষেপণ সহ্য করবে, যেখানে ওয়েল্ড (তাপ প্রভাবিত) অঞ্চলের বাইরে লাল মরিচা থাকবে না। ওয়েল্ড (তাপ প্রভাবিত) অঞ্চলের মধ্যে যেকোনো ক্ষয়ের জন্য GM উপাদান প্রকৌশলের অনুমোদন প্রয়োজন।
3.5.4 সলভেন্ট রাব পরীক্ষা (GM9509P)।
বর্ধিত ক্ষয় সুরক্ষা টিউবিং (GE), GM9509P অনুসারে MEK সলভেন্ট রাব পরীক্ষা করা হলে, 50 বার দ্বৈত রাব পরীক্ষার পরে এক বা তার ভালো রেটিং দেখাবে। এই পরীক্ষা প্রতিটি উৎপাদন ব্যাচের টিউবিংয়ে চালানো হবে এবং নিয়ন্ত্রণ পরিকল্পনায় নথিভুক্ত করা হবে। উৎপাদন ব্যাচের সংজ্ঞা গুণমান ব্যবস্থার নথিতে দেওয়া হবে।
3.5.5 তরল প্রতিরোধ।
3.5.5.1 বর্ধিত ক্ষয় সুরক্ষা টিউবিং (GE) 24 ঘণ্টা ব্রেক ফ্লুইড (GM4653M), TF2 গ্যাসোলিন (GMPT-6-006), বায়ো-ডিজেল (GMPT-5-005), #2 ডিজেল (GMPT-5-001), জারিত গ্যাসোলিন (GMPT-6-019) এবং E85 লো pHe (GMPT-6-023)-এ ডুবানো হলে কোনো নরম হওয়া বা ফিল্মের ত্রুটি দেখাবে না। এই পরীক্ষা প্রতি সপ্তাহে অন্তত একবার উৎপাদনের অংশ বা চিত্র 3-এ বর্ণিত নমুনায় চালানো হবে এবং নিয়ন্ত্রণ পরিকল্পনায় নথিভুক্ত করা হবে।
নোট: GMPT জ্বালানি সম্পর্কে তথ্য GM পাওয়ারট্রেন উপাদান প্রকৌশলের সাথে যোগাযোগ করে পাওয়া যেতে পারে। জ্বালানি কেনা হবে GM অনুমোদিত সরবরাহকারীর কাছ থেকে। GM পাওয়ারট্রেন প্রকৌশলীর নির্দেশ অনুসারে প্রতিটি জ্বালানির সর্বশেষ সাফিক্স স্তর ব্যবহার করা হবে।
3.5.5.2 জিংক-অ্যালুমিনিয়াম অ্যালয় – এক্সট্রুডেড নাইলন 11 বা 12 (GN)।
3.5.5.2.1 নমুনা প্রস্তুতি।
নমুনাগুলি হবে ন্যূনতম 80 mm দীর্ঘ। টিউবের অনুদৈর্ঘ্যে Stanley ইউটিলিটি ছুরির #99E ব্লেড বা সমতুল্য ব্যবহার করে 2.4 ± 0.1 mm দূরত্বে দুটি সমান্তরাল কাট করুন। কাটগুলি নাইলন স্তর এবং প্রাইমার ভেদ করে টিউবের পুরো দৈর্ঘ্য জুড়ে সাবস্ট্রেট পর্যন্ত হতে হবে। প্রতিটি তরলের জন্য ছয়টি নমুনা সিলযোগ্য পাত্রে রাখুন। সারণী 3-এ নির্দিষ্ট তরল দিয়ে পাত্রটি ভর্তি করুন যাতে প্রতিটি নমুনার প্রায় অর্ধেক ডুবে থাকে। পাত্রটি সিল করুন। সারণী 3-এ নির্দিষ্ট সময় এবং তাপমাত্রায় নমুনাগুলিকে ভিজিয়ে রাখুন। প্রয়োজনীয় ভিজানোর সময় শেষে নমুনাগুলিকে তরল থেকে বের করে কাগজের তোয়ালে দিয়ে শুকিয়ে নিন।
সারণী 3: তরল প্রতিরোধ
html
| ফ্লুইড | সময় (h) | তাপমাত্রা (°C) |
| পরিশোধিত জল | 504 | 23 ± 2 |
| ব্রেক ফ্লুইড (GM4653M) | 504 | 60 ± 2 |
| অক্সিডাইজড গ্যাসোলিন (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| বায়ো-ডিজেল (GMPT-5-005) | 504 | 23 ± 2 |
| #2 ডিজেল (GMPT-5-001) | 504 | 23 ± 2 |
| E85 লো পিএইচ (GMPT-6-023) | 504 | 23 ± 2 |
| ইঞ্জিন কুল্যান্ট (GM6277M) | 504 | 23 ± 2 |
| উইন্ডশীল্ড ওয়াশার সলভেন্ট (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 আবরণ বিচ্ছিন্নকরণ পদ্ধতি।
ইউটিলিটি ছুরি ব্যবহার করে, ফ্লুইডে ডুবানো নমুনার শেষ অংশের কাছে দুটি সমান্তরাল কাটের মধ্যে একটি লম্ব কাট করুন। লম্ব কাটের ধার দিয়ে, নাইলনের পটি উপরে তোলার চেষ্টা করুন বা ছাড়িয়ে নিন যতক্ষণ না একটি পেয়ার প্লায়ার বা সমতুল্য দিয়ে অংশটি ধরা যায়। অংশটি ভেঙে যাওয়া বা টিউবের পুরো দৈর্ঘ্য থেকে অংশটি সরিয়ে নেওয়া পর্যন্ত ছাড়িয়ে নিন। যদি পটিটি সম্পূর্ণভাবে সরানো না যায়, তাহলে নমুনার বাষ্পীভবনের প্রান্ত থেকে পদ্ধতিটি পুনরাবৃত্তি করুন।
3.5.5.2.3 গ্রহণযোগ্যতার মানদণ্ড।
আবরণ বিচ্ছিন্নকরণ পদ্ধতির আগে নাইলনে কোনো বুদ্বুদ বা ডিল্যামিনেশনের চিহ্ন থাকা উচিত নয়। আবরণ বিচ্ছিন্নকরণ পদ্ধতির পরে, নাইলনের পটি ভেঙে গেলে নমুনাটি গ্রহণযোগ্য বলে মনে করা হয়। যদি ভাঙে না, তাহলে পটিতে প্রাইমারের সহযোগী ব্যর্থতা দেখা উচিত। সহযোগী ব্যর্থতা বলতে বোঝায় যে নাইলনের পটি এবং টিউবের সাবস্ট্রেটে প্রাইমার থাকার দৃশ্যমান প্রমাণ রয়েছে।
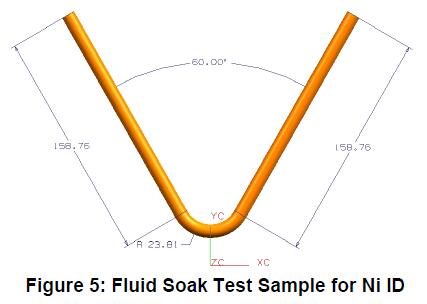
3.5.5.3 ইলেক্ট্রোপ্লেটেড নিকেল ID কোটিং। নিকেল প্লেটেড ID টিউবিংকে নিম্নলিখিত ফ্লুইডে নিম্নলিখিত পদ্ধতিতে পরীক্ষা করা হবে: 100 mm সোজা নমুনা এবং চিত্র 5 অনুসারে পরীক্ষার নমুনা ব্যবহার করে। প্রতিটি কনফিগারেশনের তিনটি পরীক্ষার নমুনা নিম্নলিখিত ফ্লুইডে 60°C (বায়ো-ডিজেল এবং #2 ডিজেলের জন্য 90°C) তাপমাত্রায় 504 h পর্যন্ত পরীক্ষা করা হবে, যেখানে ফ্লুইডগুলো হলো: বায়ো-ডিজেল (GMPT-5-005), #2 ডিজেল (GMPT-5-001), অক্সিডাইজড গ্যাসোলিন (GMPT-6-019), করোসিভ 2-ফেজ গ্যাসোলিন (GMPT-6-020*) এবং E85 লো পিএইচ (GMPT-6-023)। 504 h ডুবানোর পরে, নমুনাগুলোকে অনুদৈর্ঘ্যভাবে কেটে পরীক্ষা করা হবে – ওয়েল্ড (তাপ প্রভাবিত) অঞ্চলের বাইরে কোনো ক্ষয় বা পিটিং অনুমোদিত নয়। ওয়েল্ড (তাপ প্রভাবিত) অঞ্চলের মধ্যে কোনো ক্ষয় হলে GM ম্যাটেরিয়ালস ইঞ্জিনিয়ারিংয়ের অনুমোদন প্রয়োজন।
নোট: GMPT জ্বালানি সম্পর্কিত তথ্য GM পাওয়ারট্রেন ম্যাটেরিয়ালস ইঞ্জিনিয়ারিংয়ের সাথে যোগাযোগ করে পাওয়া যেতে পারে। জ্বালানি কেনা হবে GM অনুমোদিত সরবরাহকারীর কাছ থেকে। প্রতিটি জ্বালানির জন্য GM পাওয়ারট্রেন ইঞ্জিনিয়ারের নির্দেশনা অনুসারে সর্বশেষ সাফিক্স স্তর ব্যবহার করুন।
3.5.6 চক্রাকার ক্ষয় পরীক্ষা (GM9505P, চক্র J বা GM9540P)।
3.5.6.1 বর্ধিত ক্ষয় সুরক্ষিত টিউবিং (GE) একটি কর্মক্ষমতা পরীক্ষার অধীনে আনা হবে, যার মধ্যে সঠিকভাবে গঠিত টিউবিং নমুনা (চিত্র 3 দেখুন) GM9505P চক্র J-এর 10 চক্রে (20 সপ্তাহ) বা GM9540P-এর D পরীক্ষার সময়কালে পরীক্ষা করা হবে। চক্র পরীক্ষার পরে, টিউবিং 10.0 mm OD পর্যন্ত 14 MPa এবং 10 mm OD এর বেশি টিউবিংয়ের জন্য 7 MPa চাপ পরীক্ষায় উত্তীর্ণ হতে হবে। এই পরীক্ষা বৈধ হওয়ার জন্য, চাপ পরীক্ষায় ব্যর্থতার কারণ হিসেবে ভেতর থেকে কোনো ক্ষয় হওয়া উচিত নয়। তাই, এক্সপোজারের সময় সিস্টেমটি বন্ধ রাখার জন্য টিউব ফিটিংগুলোকে একটি কঠিন অ্যালুমিনিয়াম ব্লকে সংযুক্ত করার পরামর্শ দেওয়া হয়।
এছাড়াও, চাপ পরীক্ষার জন্য ফিটিংগুলোকে মোম দিয়ে সিল করা গ্রহণযোগ্য।
এই পরীক্ষা চালানোর ন্যূনতম ফ্রিকোয়েন্সি সরবরাহকারী এবং GM সরবরাহকারী যোগাযোগের মধ্যে সম্মত হয়ে নির্ধারণ করা হবে এবং ত্রৈমাসিক PPAP জমা দেওয়ার সময় নথিভুক্ত করা হবে।
3.5.6.2 জিঙ্ক-অ্যালুমিনিয়াম অ্যালয় – এক্সট্রুডেড নাইলন 11 বা 12 (GN)।
ছুরি দিয়ে কাট এবং চক্রাকার ক্ষয় GM9505P, চক্র J, 10 চক্র (20 সপ্তাহ)। স্ট্যান্ডার্ড ফিটিংসহ সোজা টিউবিং ব্যবহার করে, কেন্দ্রের কাছে 4 cm দৈর্ঘ্য এবং 2.4 ± 0.1 mm দূরত্বে সমান্তরাল রেখা চিহ্নিত করুন। চিহ্নিত করার 24 h মধ্যে, GM9505P, চক্র J-এর 10 চক্র (20 সপ্তাহ) অনুযায়ী চক্রাকার ক্ষয় পরীক্ষা করুন। চক্র পরীক্ষার পরে, টিউবিং 10.0 mm OD পর্যন্ত 14 MPa এবং 10 mm OD এর বেশি টিউবিংয়ের জন্য 7 MPa চাপ পরীক্ষায় উত্তীর্ণ হতে হবে। এই পরীক্ষা বৈধ হওয়ার জন্য, চাপ পরীক্ষায় ব্যর্থতার কারণ হিসেবে ভেতর থেকে কোনো ক্ষয় হওয়া উচিত নয়। তাই, এক্সপোজারের সময় সিস্টেমটি বন্ধ রাখার জন্য টিউব ফিটিংগুলোকে একটি কঠিন অ্যালুমিনিয়াম ব্লকে সংযুক্ত করার পরামর্শ দেওয়া হয়।
এছাড়াও, চাপ পরীক্ষার জন্য ফিটিংগুলোকে মোম দিয়ে সিল করা গ্রহণযোগ্য।
ফলাফল ইঞ্জিনিয়ারিং অনুমোদনের জন্য জমা দেওয়ার সময় রিপোর্ট করা হবে।
3.6 আকৃতি, আকার এবং গুণমান।
অটোমোটিভ স্টিল টিউবিং বাণিজ্যিকভাবে গোলাকার, মসৃণ এবং মরিচা ও প্রক্রিয়াকরণ বা পরিষেবার কার্যকারিতাকে ব্যাহত করে এমন ত্রুটিমুক্ত হতে হবে। টিউবিংয়ের বাইরের ব্যাসে জয়েন্ট বিড ব্যক্তিগত ক্রেতাদের সাথে সম্মতি সাপেক্ষে গ্রহণযোগ্য হতে পারে। তবে, এটি বাইরের ব্যাসের সহনশীলতা অতিক্রম করবে না এবং ফ্লেয়ার তৈরির কাজে বা লিক-টাইট কাপলিং জয়েন্ট তৈরির কাজে বাধা দেবে না। ভেতরের বিড অনুমোদিত, তবে ভালো ওয়েল্ডিং বা ব্রেজিং পদ্ধতির সর্বনিম্ন মান মেনে চলতে হবে। নির্দিষ্ট দৈর্ঘ্য নির্দিষ্ট করা হলে, তা যুক্তিসঙ্গতভাবে সোজা হতে হবে এবং প্রান্তগুলো বার্সমুক্ত হতে হবে।
3.6.1 হাইড্রোলিক ব্রেক লাইন হিসেবে ব্যবহারের জন্য টিউবিংয়ের ভেতরের পরিষ্কারতা ASTM A254, অনুচ্ছেদ 8 অনুযায়ী ভেতরের পৃষ্ঠের পরিষ্কারতা প্রতি বর্গমিটারে সর্বোচ্চ 0.20 g মেনে চলতে হবে।
3.6.2 সমস্ত আবরণ টিউবিংয়ের স্বাভাবিক গঠন, পরিচালনা এবং সংরক্ষণের অবস্থায় চিপিং, ফ্লেকিং বা বেস মেটালের সাথে আঠার ক্ষতির চিহ্ন ছাড়াই টিকতে হবে। প্রক্রিয়াকরণ এবং পরিচালনার ফলে অনুদৈর্ঘ্য বা পরিধিগত বার্নিশিং গ্রহণযোগ্য।
3.7 বিশেষ প্রয়োজনীয়তা।
মাত্রা, ফিনিশ, ভৌত বৈশিষ্ট্য বা প্রয়োগ সম্পর্কিত বিশেষ প্রয়োজনীয়তা সরবরাহকারী এবং ক্রেতার মধ্যে সম্মতি অনুসারে নির্ধারিত হবে।
3.8 প্যাকিং এবং চিহ্নিতকরণ।
উপাদান ক্রেতার নির্দেশনা অনুসারে পাঠানো হবে। পাত্রগুলোতে সরবরাহকারীর নাম এবং ঠিকানা, উপাদানের স্পেসিফিকেশন নম্বর এবং নাম, ক্রয় অর্ডার নম্বর, নেট ওজন এবং ক্রেতার নির্দেশনা অনুসারে অন্যান্য তথ্য স্পষ্টভাবে লেখা থাকবে।
4 উৎপাদন প্রক্রিয়া
প্রযোজ্য নয়।
5 নিয়ম এবং বিধি
5.1 এই স্পেসিফিকেশনে সরবরাহ করা সমস্ত উপাদান GMW3001, উপাদান স্পেসিফিকেশনের নিয়ম এবং বিধি অনুসারে হতে হবে।
5.2 এই স্পেসিফিকেশনে সরবরাহ করা সমস্ত উপাদান GMW3059, অংশের জন্য নিষিদ্ধ এবং রিপোর্টযোগ্য পদার্থ অনুসারে হতে হবে।
6 অনুমোদিত সরবরাহকারী
এই স্পেসিফিকেশনের জন্য একটি অনুমোদিত সরবরাহকারীর ইঞ্জিনিয়ারিং যোগ্যতা প্রয়োজন। শুধুমাত্র এই স্পেসিফিকেশন নম্বরের অধীনে GM ম্যাটেরিয়ালস ফাইলে (MATSPC) তালিকাভুক্ত সরবরাহকারীগণই ইঞ্জিনিয়ারিং দ্বারা এই স্পেসিফিকেশনের চাহিদা পূরণ করেছে বলে যোগ্য বলে গণ্য হয়েছে।
পরিশিষ্ট A – অটোমোটিভ স্টিল টিউবিং-এর ডুয়াল লেয়ার কোটিং-এর বেধ পরিমাপের পদ্ধতি
A1 পরিসীমা
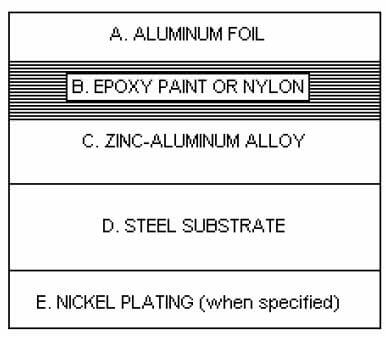
পদ্ধতিটি নির্দিষ্ট ন্যূনতম কোটিং বেধের সাথে সঙ্গতিপূর্ণ কিনা তা নির্ধারণ করতে এবং উৎপাদনে কোটিং বেধ পর্যবেক্ষণের জন্য ব্যবহৃত যন্ত্রের সাথে সম্পর্ক স্থাপন করতে ব্যবহৃত হয়। কোটিং সিস্টেমটি হলো একটি কম কার্বনযুক্ত স্টিল টিউব সাবস্ট্রেট, যার ভিতরের অংশ বেয়া বা Ni প্লেটেড এবং বাইরের অংশে জিংক-অ্যালুমিনিয়াম অ্যালয় কোটিং এবং তারপরে অ্যালুমিনিয়াম সমৃদ্ধ ইপোক্সি কোটিং বা এক্সট্রুডেড নাইলন 11 বা 12 কোটিং। এই ফিনিশগুলো GM123M/GM124M-এর টেবিল 1-এ (GE), (GN) বা (Ni) নামে তালিকাভুক্ত আছে। পদ্ধতিটি নির্দিষ্ট ন্যূনতম কোটিং বেধের সাথে সঙ্গতিপূর্ণ কিনা তা নির্ধারণ করতে এবং উৎপাদনে কোটিং বেধ পর্যবেক্ষণের জন্য ব্যবহৃত যন্ত্রের সাথে সম্পর্ক স্থাপন করতে ব্যবহৃত হয়। কোটিং সিস্টেমটি হলো একটি কম কার্বনযুক্ত স্টিল টিউব সাবস্ট্রেট, যার ভিতরের অংশ বেয়া বা Ni প্লেটেড এবং বাইরের অংশে জিংক-অ্যালুমিনিয়াম অ্যালয় কোটিং এবং তারপরে অ্যালুমিনিয়াম সমৃদ্ধ ইপোক্সি কোটিং বা এক্সট্রুডেড নাইলন 11 বা 12 কোটিং। এই ফিনিশগুলো GM123M/GM124M-এর টেবিল 1-এ (GE), (GN) বা (Ni) নামে তালিকাভুক্ত আছে।
A2 সন্দর্ভিত মান
GM123M
GM124M
A3 ব্যবহৃত সরঞ্জাম
A3.1 মেটালোগ্রাফ।
A3.2 মেটালার্জিক্যাল পলিশিং সরঞ্জাম।
A4 নমুনা প্রস্তুতি
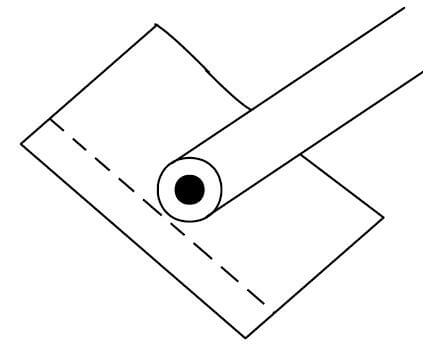
নির্দিষ্ট ন্যূনতম কোটিং বেধের সাথে সঙ্গতিপূর্ণ কিনা তা নির্ধারণ করার জন্য টিউবিংকে কয়েকটি অনুভূমিক অবস্থানে খণ্ডিত করা হবে। খণ্ডগুলোকে ডিবার করে, পরিষ্কার করে এবং শুকানো হবে। প্রতিটি খণ্ডকে আলাদাভাবে অ্যালুমিনিয়াম ফয়েলে মোড়ানো হবে এবং ফয়েলটিকে মাউন্ট করার আগে আঙ্গুল দ্বারা অংশটির সাথে মোড়ানো হবে (চিত্র A1 দেখুন)। শুধুমাত্র একটি স্তরের ফয়েল প্রয়োজন এবং ফয়েলটি টিউবের সম্পূর্ণ অংশ ঢেকে রাখবে, যাতে ফয়েলে ছিদ্র না হয় সেদিকে খেয়াল রাখতে হবে। অতিরিক্ত ভাঁজ এবং ওভারল্যাপগুলো পলিশের সমতলের উপরে থাকা উচিত। মাউন্ট করার সময় সতর্কতা অবলম্বন করতে হবে, প্রতিটি খণ্ড যেন পলিশের সমতলের সাথে লম্ব থাকে। নমুনাগুলো ডায়ালিলফথালেটের মতো থার্মোসেটিং পাউডার দিয়ে কম্প্রেশন মাউন্ট করা হবে। কম্প্রেশন মাউন্টিং কোটিং-এর আকৃতির সাথে ফয়েলটিকে ঘনিষ্ঠভাবে মোড়ানোর কাজও করে, যা চমৎকার প্রান্ত ধরে রাখা এবং সুস্পষ্ট ইন্টারফেস প্রদান করে। মাউন্টগুলোকে প্রান্তের বিচ্ছিন্নতা রোধ করার জন্য ধীরে ধীরে পরিবেশের তাপমাত্রায় ঠান্ডা করা হবে।
A5 পদ্ধতি
A5.1 মেটালোগ্রাফিক প্রস্তুতি।
A5.1.1 মাউন্ট করা খণ্ডটিকে ক্রমান্বয়ে ক্রমশ সূক্ষ্ম গ্রাইন্ডিং পেপার দিয়ে গ্রাইন্ড করা হবে, যার শুরু 180 গ্রিট দিয়ে, তারপর 320 এবং শেষে 600 গ্রিট দিয়ে, যেখানে জল ভালো লুব্রিকেন্ট হিসেবে ব্যবহৃত হবে। কোটিং-এর স্মিয়ারিং কমানোর জন্য সমস্ত গ্রাইন্ডিং হালকা থেকে মাঝারি চাপে করা হবে।
A5.1.2 প্রতিটি গ্রাইন্ডিং পর্বের মধ্যে মাউন্টটিকে ধুয়ে নেওয়া হবে, যাতে আগের পর্বের মোটা মাধ্যম দূর হয়ে যায়। এটি পরবর্তী গ্রাইন্ডিং এবং পলিশিং হুইলগুলোতে দূষণ রোধ করতেও সাহায্য করে।
A5.1.3 নরম কোটিংগুলোর টান পড়া কমানোর জন্য এবং ইপোক্সি পেইন্ট বা নাইলন থেকে জিংক-অ্যালুমিনিয়াম কোটিং এবং জিংক-অ্যালুমিনিয়াম থেকে স্টিল ইন্টারফেসের স্মিয়ারিং রোধ করার জন্য প্রতিটি গ্রাইন্ডিং পর্বের মধ্যে নমুনাটিকে 90 ডিগ্রি ঘোরানো হবে।
A5.1.4 চূড়ান্ত গ্রাইন্ডিং পর্বের পর ভালোভাবে ধুয়ে, অ্যালকোহল দিয়ে ধুয়ে এবং শুকিয়ে নেওয়া হবে, তারপর চূড়ান্ত পলিশিং শুরু করা হবে।
A5.1.5 চূড়ান্ত পলিশিং কাপড়ের হুইল এবং ডায়মন্ড পলিশিং কম্পাউন্ড ব্যবহার করে করা হবে। সুপারিশকৃত ক্রম হলো ছয় মাইক্রন, তারপর 3, 1 এবং 0.25 মাইক্রন। যদি ক্ষতবিহীন পৃষ্ঠ প্রয়োজন হয়, তাহলে 0.05 মাইক্রন অ্যালুমিনা সাসপেনশন শেষ পর্যায়ে ব্যবহার করা যেতে পারে। তবে অ্যালুমিনা ক্ষারীয় হওয়ায় জিংক স্তরে দাগ পড়তে পারে, যার ফলে কোটিং বেধ পরিমাপ করা কঠিন হয়ে যেতে পারে। তাই কোটিং বেধ পরিমাপ শেষ না হওয়া পর্যন্ত এই পদক্ষেপটি বাদ দেওয়ার পরামর্শ দেওয়া হয়।
A5.1.6 শেষ পর্বের ক্ষতগুলো দূর করার জন্য মাঝারি চাপ প্রয়োগ করা হবে। প্রতিটি পলিশিং হুইলের মধ্যে নমুনাটিকে 90 ডিগ্রি ঘোরানো হবে, যাতে কোটিং-এর অখণ্ডতা নষ্ট না হয়।
A5.1.7 প্রতিটি মাইক্রন গ্রেডের মধ্যে নমুনাটিকে ধুয়ে নেওয়া হবে, যাতে আগের পর্বের দূষণ দূর হয়ে যায়, যেমনটি গ্রাইন্ডিং ক্রমেও করা হয়েছিল। পলিশিং শেষ হওয়ার পর মাউন্টটিকে মৃদু সাবান দিয়ে ধুয়ে, ধুয়ে এবং মিথানল দিয়ে ভালোভাবে শুকানো হবে।
A5.2 মেটালোগ্রাফিক পরীক্ষা এবং বেধ পরিমাপ।
A5.2.1 প্রস্তুত নমুনাটিকে মেটালোগ্রাফে দেখা হবে, যাতে নিশ্চিত হওয়া যায় যে মাউন্টটি তুলনামূলকভাবে ক্ষতবিহীন এবং স্তরগুলো টিউবের সাথে সংযুক্ত আছে। প্রতিটি কোটিং ইন্টারফেসে ভালো কন্ট্রাস্ট থাকা উচিত, যেখানে কোনো স্মিয়ার বা মাইক্রোস্ট্রাকচারাল উপাদানের টান পড়া উচিত নয়।
A5.2.2 টিউবের অনুভূমিক অংশের চারপাশে দুটি স্তর এবং যখন নির্দিষ্ট করা হয়, তখন ভিতরের নিকেল স্তরটি স্পষ্টভাবে দেখার জন্য উপযুক্ত ম্যাগনিফিকেশন বেছে নেওয়া হবে। সাধারণত পরিমাপ 500 বা 1000 X এ করা হয়।
A5.2.3 প্রতিটি স্তরের বেধ পরিমাপ করার জন্য আলোর পথে উপযুক্ত মাপনী রেটিকুল সন্নিবেশ করা হবে। কোনো পরিমাপ করার আগে রেটিকুলটিকে পরিচিত মাইক্রোমিটার স্কেল বা স্লাইড দিয়ে ক্যালিব্রেট করা হবে।
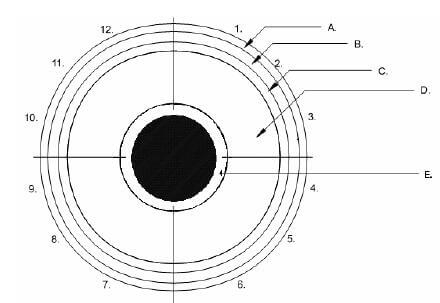
A5.2.4 টিউবের পরিধিকে চারটি আলাদা চতুর্থাংশে ভাগ করা হবে। অ্যালুমিনিয়াম ফয়েলের শেষ অংশের ছেদবিন্দুকে 12 টা বাজার অবস্থান হিসেবে চিহ্নিত করা হবে। সেখান থেকে ঘড়ির কাঁটার দিকে ঘুরে 3, 6 এবং 9 টা বাজার অবস্থানে পরবর্তী প্রতিটি অংশকে চিহ্নিত করা হবে। প্রতিটি চতুর্থাংশের দৃশ্যক্ষেত্রে তিনটি এলোমেলো পাঠ নেওয়া হবে, যার মধ্যে ন্যূনতম বেধের মান থাকবে (চিত্র A2 এবং A3 দেখুন)। জিংক-অ্যালুমিনিয়াম এবং ইপোক্সি পেইন্ট বা নাইলন স্তরের জন্য এবং যখন নির্দিষ্ট করা হয়, তখন নিকেল প্লেটিং-এর জন্য প্রতিটি চতুর্থাংশের তিনটি পাঠ রিপোর্ট করা হবে, মোট 12টি পাঠ।
A5.2.5 সমস্ত বেধের মান রেকর্ড করা হবে এবং GM123M/GM124M-এর প্রাসঙ্গিক অংশের সাথে তুলনা করা হবে। প্রয়োজনীয় ন্যূনতম বেধের মান নিম্নরূপ:
| কোড | GE/P | GN | GE/Ni |
| জিংক-অ্যালুমিনিয়াম অ্যালয় (ন্যূনতম μm) | 3.0 | 3.0 | 3.0 |
| অ্যালুমিনিয়াম সমৃদ্ধ ইপোক্সি পেইন্ট (ন্যূনতম μm) | 3.0 | – | 3.0 |
| নাইলন 11 বা 12 (ন্যূনতম μm) | – | 150 | – |
| নিকেল | – | – | 3.0 |