มาตรฐานนี้ออกโดยใช้รหัสกำหนด A 254; ตัวเลขที่ตามหลังรหัสนี้แสดงถึงปีแห่งการรับรองครั้งแรก หรือในกรณีที่มีการปรับปรุงแก้ไข จะหมายถึงปีที่มีการปรับปรุงครั้งล่าสุด ตัวเลขที่อยู่ในวงเล็บแสดงถึงปีที่ได้รับการรับรองใหม่ล่าสุด ส่วนเครื่องหมายอิพซิลอน (e) ที่เป็นตัวยกขึ้นจะบ่งชี้ว่ามีการเปลี่ยนแปลงทางบรรณาธิการนับตั้งแต่การปรับปรุงหรือการรับรองครั้งล่าสุด
1. ขอบเขต
1.1 ข้อกำหนดนี้ครอบคลุมท่อเหล็กเชื่อมประสานด้วยทองแดงแบบผนังสองชั้น เหมาะสำหรับงานวิศวกรรมทั่วไป โดยเฉพาะในอุตสาหกรรมยานยนต์ อุตสาหกรรมทำความเย็น และอุตสาหกรรมเตา สำหรับใช้เป็นท่อน้ำมันเชื้อเพลิง ท่อเบรก ท่อน้ำมัน ระบบทำความร้อนและความเย็น และอื่น ๆ
1.2 ค่าที่ระบุไว้ในหน่วยนิ้ว-ปอนด์ให้ถือเป็นมาตรฐาน
2. เอกสารอ้างอิง
2.1 มาตรฐาน ASTM:
A 370 วิธีทดสอบและคำจำกัดความสำหรับการทดสอบเชิงกลของผลิตภัณฑ์เหล็ก2
E 30 วิธีทดสอบเพื่อวิเคราะห์ทางเคมีของเหล็ก เหล็กหล่อ เหล็กเตาเปิด และเหล็กดัด3
E 59 แนวปฏิบัติในการเก็บตัวอย่างเหล็กและเหล็กดัดเพื่อการวิเคราะห์องค์ประกอบทางเคมี
2.2 มาตรฐานสมาคมวิศวกรยานยนต์:
J 533 ปลายท่อสำหรับท่อ
3. ข้อมูลการสั่งซื้อ
3.1 การสั่งซื้อวัสดุภายใต้ข้อกำหนดนี้ควรระบุรายละเอียดดังต่อไปนี้ เพื่ออธิบายวัสดุที่ต้องการอย่างครบถ้วน:

3.1.1 ปริมาณ (ฟุต, เมตร)
3.1.2 ชื่อวัสดุ (ท่อเหล็กเชื่อมประสานด้วยทองแดง)
3.1.3 ประเภท กรณีจำเป็น (ดูรูปที่ 1) (โดยปกติไม่ต้องระบุประเภท)
3.1.4 ขนาด (เส้นผ่านศูนย์กลางภายนอกและความหนาผนัง; โดยปกติไม่ควรระบุเส้นผ่านศูนย์กลางภายใน)
3.1.5 ความยาว (เฉพาะเจาะจงหรือแบบสุ่ม)
3.1.6 ความสะอาดของผิวภายใน กรณีที่จำเป็น (ดูข้อ 8)
3.1.7 การเคลือบผิวภายนอก กรณีที่จำเป็น (ดูข้อ 7 และข้อกำหนดเสริม S2) และ
3.1.8 ข้อกำหนดพิเศษหรือข้อยกเว้นจากข้อกำหนด
4. การผลิต
4.1 เหล็กสามารถผลิตได้ด้วยกระบวนการใดก็ได้
4.2 หากผู้ซื้อต้องการกระบวนการหลอมเฉพาะ ให้ระบุไว้ในใบสั่งซื้อ
4.3 การหลอมเบื้องต้นอาจรวมถึงการกำจัดก๊าซหรือการกลั่นแยก และอาจตามด้วยการหลอมซ้ำ เช่น การหลอมด้วยไฟฟ้าด้วยตะกรันหรือการหลอมด้วยอาร์คสุญญากาศ หากมีการหลอมซ้ำ ให้กำหนดให้ “ความร้อน” หมายถึงแท่งโลหะทั้งหมดที่หลอมซ้ำจากความร้อนเบื้องต้นเดียว
4.4 เหล็กอาจหล่อเป็นแท่งหรือหล่อแบบสาย เมื่อหล่อเหล็กหลายเกรดต่อเนื่องกัน ต้องมีการระบุวัสดุเปลี่ยนผ่านที่เกิดขึ้น ผู้ผลิตต้องกำจัดวัสดุเปลี่ยนผ่านด้วยกระบวนการที่กำหนดซึ่งสามารถแยกเกรดได้อย่างชัดเจน
4.5 ท่อทำโดยการนำแผ่นเหล็กมาขึ้นรูปเป็นท่อแล้วทำการเชื่อมประสานด้วยทองแดงในบรรยากาศลดออกซิเจน
4.6 ท่อต้องสร้างตามรูปที่ 1
4.7 ท่อต้องได้รับการทดสอบอย่างเหมาะสมหลังการเชื่อมประสานโดยผู้ผลิต เพื่อให้มั่นใจว่าปราศจากการรั่วและการเกิดข้อบกพร่องที่เป็นอันตราย
5. องค์ประกอบทางเคมี
5.1 เหล็กต้องเป็นไปตามข้อกำหนดด้านองค์ประกอบทางเคมีที่กำหนดไว้ในตารางที่ 1
ตารางที่ 1 ข้อกำหนดทางเคมี
| ธาตุ | องค์ประกอบ, % |
| คาร์บอน | 0.05 ถึง 0.15 |
| แมงกานีส | 0.27 ถึง 0.63 |
| ฟอสฟอรัส, สูงสุด | 0.035 |
| กำมะถัน, สูงสุด | 0.035 |
5.2 การวิเคราะห์ความร้อน—ผู้ผลิตเหล็กต้องทำการวิเคราะห์แต่ละความร้อนของเหล็กเพื่อกำหนดเปอร์เซ็นต์ของธาตุที่ระบุไว้ หากมีการใช้กระบวนการหลอมซ้ำ ให้ใช้ผลการวิเคราะห์จากแท่งโลหะที่หลอมซ้ำหนึ่งแท่ง หรือผลิตภัณฑ์ที่ได้จากการหลอมซ้ำหนึ่งแท่งจากแต่ละความร้อนเบื้องต้น องค์ประกอบทางเคมีที่ได้จากการวิเคราะห์ดังกล่าว หรือที่ได้จากการวิเคราะห์ผลิตภัณฑ์โดยผู้ผลิตท่อ ต้องเป็นไปตามข้อกำหนดที่กำหนดไว้
5.3 การวิเคราะห์ผลิตภัณฑ์—ท่อชนิดนี้มักผลิตจากเหล็กแบบ rimmed หรือ capped ซึ่งมีลักษณะขาดความสม่ำเสมอในองค์ประกอบทางเคมี ด้วยเหตุนี้ การปฏิเสธผลิตภัณฑ์จากการวิเคราะห์จึงไม่เหมาะสม เว้นแต่จะมีหลักฐานชัดเจนว่าเกิดจากความผิดพลาดในการประยุกต์ใช้
5.4 วิธีการวิเคราะห์—ให้ใช้วิธีการที่อธิบายไว้ในวิธีทดสอบ E 30 เป็นแนวทางในการตรวจสอบ ต้องคำนึงถึงปริมาณโลหะเชื่อมประสานด้วยทองแดงที่มีอยู่
5.5 ตัวอย่างสำหรับการวิเคราะห์ผลิตภัณฑ์—ยกเว้นการวิเคราะห์ด้วยสเปกโตรสโกปี ให้เก็บตัวอย่างตามแนวปฏิบัติ E 59
6. ข้อกำหนดเชิงกล
6.1 การทดสอบแรงดึง—คุณสมบัติเชิงกลของท่อเมื่อผลิตเสร็จ (ก่อนการขึ้นรูปเย็น) ต้องเป็นไปตามข้อกำหนดที่กำหนดไว้ในตารางที่ 2
6.1.1 ตัวอย่างและการทดสอบแรงดึงที่จำเป็นต้องดำเนินการตามวิธีทดสอบและคำจำกัดความ A 370
6.1.2 ตัวอย่างต้องทดสอบที่อุณหภูมิห้อง
6.1.3 ตัวอย่างทดสอบต้องเก็บจากปลายท่อสำเร็จรูปก่อนการตอกปลาย การตีขึ้นรูป การขยาย หรือการขึ้นรูปอื่น ๆ หรือก่อนการตัดให้ได้ความยาว ตัวอย่างต้องมีปลายเรียบ ปราศจากเสี้ยนและข้อบกพร่อง
6.1.4 หากตัวอย่างทดสอบใดมีข้อบกพร่องหรือการตัดแต่งที่ไม่ได้มาตรฐาน สามารถยกเลิกและใช้ตัวอย่างอื่นแทนได้
6.1.5 ค่าความเค้นหยุดไหล (yield strength) ให้กำหนดตามจุดที่เกิดการเปลี่ยนรูปคงที่เท่ากับ 0.2% ของความยาวช่วงวัด หรือการยืดตัวรวม 0.5% ของความยาวช่วงวัดขณะรับน้ำหนัก
6.1.6 หากเปอร์เซ็นต์การยืดตัวของตัวอย่างทดสอบใดต่ำกว่าที่กำหนด และส่วนใดส่วนหนึ่งของการแตกหักอยู่ห่างจากจุดกึ่งกลางของความยาวช่วงวัดมากกว่า 3⁄4 นิ้ว (19.0 มม.) ตามที่ทำเครื่องหมายไว้บนตัวอย่างก่อนทดสอบ ให้สามารถทดสอบซ้ำได้
ตารางที่ 2 ข้อกำหนดด้านแรงดึง
| คุณสมบัติ | ข้อกำหนด |
| ความแข็งแรงดึง, ขั้นต่ำ, psi (MPa) | 42,000 (290) |
| ความเค้นหยุดไหล, ขั้นต่ำ, psi (MPa) | 25,000 (172) |
| การยืดตัวในระยะ 2 นิ้ว (50.8 มม.), ขั้นต่ำ, % | 25 |
6.2 การทดสอบการแบน—ท่อส่วนหนึ่งที่มีความยาวไม่น้อยกว่า 21⁄2 นิ้ว (64 มม.) ต้องทนต่อการกดให้แบนระหว่างแผ่นขนานจนผนังด้านในสัมผัสกัน โดยไม่มีรอยแตกหรือข้อบกพร่องอื่น ๆ
6.3 การทดสอบการขยาย—ท่อส่วนหนึ่งที่มีความยาวประมาณ 4 นิ้ว (100 มม.) ต้องทนต่อการขยายบนแม่พิมพ์เรียวที่มีความลาดเอียง 1 ต่อ 10 จนเส้นผ่านศูนย์กลางภายนอกบริเวณปลายที่ขยายเพิ่มขึ้น 20% โดยไม่มีรอยแตกหรือข้อบกพร่องอื่น ๆ (ก่อนการทดสอบการขยาย ท่อต้องตัดปลายให้ตรง ลบคม และทำความสะอาด ต้องจับท่อให้แน่นและตั้งฉากในแม่พิมพ์ และต้องนำหัวตีให้ตรงตามแนวแกนของท่อ)
6.4 การทดสอบการโค้งงอ—ท่อสำเร็จรูปต้องทนต่อการโค้งงอโดยมีรัศมีศูนย์กลางเท่ากับสามเท่าของเส้นผ่านศูนย์กลางภายนอกของท่อ โดยไม่มีการพับงอ รอยแตก หรือข้อบกพร่องอื่น ๆ เมื่อใช้อุปกรณ์โค้งงอที่เหมาะสม
6.5 การทดสอบความดัน—ท่อแต่ละเส้นต้องสามารถทนต่อการทดสอบความดันอย่างใดอย่างหนึ่งต่อไปนี้ โดยไม่แตกหรือรั่ว:
6.5.1 ความดันไฮโดรสแตติกภายในที่เพียงพอให้วัสดุได้รับความเค้นเส้นใยขั้นต่ำ 16,000 psi (110 MPa) ความดันไฮโดรสแตติกคำนวณจากสูตรดังนี้:
P = 2St/D
โดยที่:
P = ความดันไฮโดรสแตติก, psi (หรือ MPa)
S = ความเค้นเส้นใยที่ยอมรับได้, 16,000 psi (110 MPa)
t = ความหนาผนังจริงของท่อ, in. (หรือ mm)
D = เส้นผ่านศูนย์กลางภายนอกจริงของท่อ, in. (หรือ mm)
6.5.2 ความดันอากาศใต้น้ำระหว่าง 225 ถึง 250 psi (1.55 ถึง 1.73 MPa)
7. การเคลือบ
7.1 ท่ออาจเคลือบด้วยทองแดงทั้งด้านในและด้านนอก ตามความประสงค์ของผู้ผลิต
8. ความสะอาดของผิวด้านใน
8.1 เมื่อผู้ซื้อระบุข้อกำหนดด้านความสะอาดของผิวด้านใน ท่อสำหรับการใช้งานบางประเภท เช่น คอนเดนเซอร์ระบบทำความเย็น ต้องเป็นไปตามข้อกำหนดด้านความสะอาดภายในดังนี้:
8.1.1 เมื่อล้างภายในท่อโดยใช้คลอโรฟอร์มกลั่นซ้ำหรือ 1,1,1-ไตรคลอโรอีเทนกลั่นซ้ำ สารตกค้างที่เหลือหลังการระเหยของตัวทำละลายต้องไม่เกิน 1.25×10⁻⁴ g/in.2 (0.194 g/m2) ของพื้นที่ผิวด้านใน ในการทดสอบ ให้เทตัวทำละลาย 100 mL ผ่านท่อแล้วเก็บ ความยาวรวมของท่อที่ทดสอบไม่ควรน้อยกว่า 40 ฟุต (12 ม.) แม้ว่าความยาวรวมนี้อาจได้จากการล้างท่อหลายส่วนแล้วเทตัวทำละลายเดียวกันผ่านแต่ละส่วนตามลำดับ ให้ระเหยตัวทำละลายในอ่างน้ำร้อนหรือไอน้ำ แล้วอบที่ 110°C (230°F) จนไอระเหยหมด
8.2 เพื่อรักษาความสะอาดระดับนี้ระหว่างการขนส่ง การจัดการ และการเก็บรักษา ผู้ซื้ออาจขอให้ผู้ผลิตปิดปลายท่อไว้ด้วยฝาหรืออุปกรณ์ปิด
9. ความคลาดเคลื่อนทางมิติ
9.1 ท่อต้องเป็นไปตามค่าความคลาดเคลื่อนที่อนุญาตในตารางที่ 3, ตารางที่ 4 และตารางที่ 5.
ตารางที่ 3 ข้อกำหนดเส้นผ่านศูนย์กลางภายนอก
| เส้นผ่านศูนย์กลางภายนอกที่กำหนด, นิ้ว (มม) | ค่าความคลาดเคลื่อน, นิ้ว (มม) |
| บวกหรือลบ | |
| ต่ำกว่า 3⁄16 (4.76) | 0.002 (0.051) |
| 3⁄16 (4.76) ถึง 3⁄8 (9.53) | 0.003 (0.076) |
| 7⁄16 (11.1) ถึง 5⁄8 (15.9) | 0.004 (0.102) |
ตารางที่ 4 ข้อกำหนดความหนาของผนัง
| ความหนาผนังที่กำหนด, นิ้ว (มม) | ค่าความคลาดเคลื่อน, นิ้ว (มม) |
| บวกหรือลบ | |
| 0.020 (0.51) ถึง 0.030 (0.76) | 0.003 (0.08) |
| 0.031 (0.79) ถึง 0.049 (1.24) | 0.0035 (0.09) |
ตารางที่ 5 ข้อกำหนดความยาว
| ความยาวที่ตัดที่กำหนด, นิ้ว (ม) | ค่าความคลาดเคลื่อน, นิ้ว (มม) |
| 18 (0.46) หรือน้อยกว่า | ±0.03 (±0.76) |
| มากกว่า 18 (0.46) ถึง 40 (1.02) | ±0.06 (±1.52) |
| มากกว่า 40 (1.02) ถึง 80 (2.03) | ±0.12 (±3.05 ) |
| มากกว่า 80 (2.03) ถึง 120 (3.05) | ±0.25 (±6.35 ) |
| มากกว่า 120 (3.05) | +1.00 (+25.4), −0.0 |
11. การทดสอบซ้ำ
11.1 หากผลการทดสอบเชิงกลของกลุ่มหรือล็อตใดไม่เป็นไปตามข้อกำหนดที่ระบุไว้ในข้อกำหนดเฉพาะราย อาจทำการทดสอบซ้ำกับท่อเพิ่มเติมจำนวนสองเท่าจากกลุ่มหรือล็อตเดิม โดยแต่ละชิ้นจะต้องเป็นไปตามข้อกำหนดที่ระบุไว้.
12. การอบร้อนใหม่
12.1 หากท่อแต่ละเส้นหรือท่อที่เลือกมาเป็นตัวแทนของกลุ่มหรือล็อตใดไม่เป็นไปตามข้อกำหนดการทดสอบ ท่อแต่ละเส้นหรือกลุ่มหรือล็อตที่เป็นตัวแทนอาจได้รับการอบร้อนใหม่และส่งเข้าทดสอบอีกครั้ง อนุญาตให้มีการอบร้อนซ้ำได้ไม่เกินสองครั้ง.
13. การตรวจสอบ
13.1 ผู้ตรวจสอบที่เป็นตัวแทนของผู้ซื้อจะมีสิทธิ์เข้าถึงทุกพื้นที่ของโรงงานผู้ผลิตที่เกี่ยวข้องกับการผลิตวัสดุที่สั่งซื้อ ตลอดระยะเวลาที่งานภายใต้สัญญาของผู้ซื้อดำเนินอยู่ ผู้ผลิตจะต้องจัดเตรียมสิ่งอำนวยความสะดวกที่เหมาะสมเพื่อให้ผู้ตรวจสอบมั่นใจว่าวัสดุถูกผลิตตามข้อกำหนดนี้ การทดสอบและการตรวจสอบทั้งหมดที่จำเป็นจะต้องดำเนินการ ณ สถานที่ผลิตก่อนการจัดส่ง เว้นแต่จะมีการระบุไว้เป็นอย่างอื่น และจะต้องดำเนินการโดยไม่ก่อให้เกิดการรบกวนต่อการทำงานของโรงงานโดยไม่จำเป็น.
14. การปฏิเสธ
14.1 ท่อแต่ละเส้นที่ได้รับจากผู้ผลิต ผู้ซื้อสามารถตรวจสอบได้ และหากไม่เป็นไปตามข้อกำหนดของข้อกำหนดเฉพาะตามวิธีการตรวจสอบและการทดสอบที่ระบุไว้ในข้อกำหนด ท่ออาจถูกปฏิเสธและผู้ผลิตจะต้องได้รับแจ้ง การจัดการกับท่อที่ถูกปฏิเสธจะเป็นเรื่องของการตกลงระหว่างผู้ผลิตและผู้ซื้อ.
14.2 วัสดุที่ผิดพลาดในการขึ้นรูปหรือระหว่างกระบวนการติดตั้งและพบว่ามีข้อบกพร่อง จะต้องถูกแยกออก และผู้ผลิตจะต้องได้รับแจ้งเพื่อร่วมประเมินความเหมาะสมของวัสดุ การจัดการกับวัสดุดังกล่าวจะเป็นเรื่องของการตกลง.
15. การรับรอง
15.1 เมื่อมีคำขอในใบสั่งซื้อของผู้ซื้อ รายงานการทดสอบที่ลงนามโดยพนักงานหรือตัวแทนที่ได้รับมอบอำนาจจากผู้ผลิต จะต้องจัดทำให้แก่ผู้ซื้อ เพื่อระบุข้อกำหนด ปีที่กำหนด และเกรด รวมถึงผลการวิเคราะห์ทางเคมี ความแข็ง และการทดสอบแรงดึงเมื่อมีการระบุไว้ ตลอดจนการทดสอบอื่น ๆ ตามที่ผู้ซื้อระบุเป็นลายลักษณ์อักษร.
16. การติดฉลากผลิตภัณฑ์
16.1 หมายเลขข้อกำหนด (การติดฉลากไม่จำเป็นต้องระบุปีที่กำหนดของข้อกำหนด) ชื่อหรือแบรนด์ของผู้ผลิต และขนาดของท่อหรือหมายเลขชิ้นส่วน จะต้องระบุบนป้ายหรือฉลากที่ติดแน่นกับมัดหรือกล่องบรรจุที่ใช้ในการจัดส่งท่อ.
16.2 การใช้บาร์โค้ด—นอกเหนือจากข้อกำหนดใน 16.1 การใช้บาร์โค้ดเป็นวิธีการระบุตัวตนเสริมก็เป็นที่ยอมรับ ผู้ซื้ออาจระบุระบบบาร์โค้ดเฉพาะที่จะใช้ในใบสั่งซื้อ.
ข้อกำหนดเสริม
ข้อกำหนดเสริมข้อใดข้อหนึ่งหรือหลายข้อต่อไปนี้จะใช้เฉพาะเมื่อผู้ซื้อระบุไว้ในคำสอบถาม สัญญา หรือใบสั่งซื้อ รายละเอียดของข้อกำหนดเสริมนี้จะต้องเป็นที่ตกลงกันระหว่างผู้ผลิตและผู้ซื้อ.
S1. การทดสอบการขยายปลายท่อ
S1.1 ท่อที่เชื่อมประสานจะต้องสามารถขยายปลายท่อแบบสองชั้นตามขนาดที่แสดงในมาตรฐาน SAE J 533 โดยไม่มีรอยแตกทะลุผนังบริเวณเส้นผ่านศูนย์กลางใหญ่ของปลายท่อ การแยกตัวของรอยเชื่อมชั้นนอกเป็นที่ยอมรับได้เฉพาะที่ปลายท่อในบริเวณ A (ดูภาพ S1.1) การแยกตัวนี้ต้องมีความยาวไม่เกิน 0.12 นิ้ว (3.0 มม.) และจำกัดอยู่เฉพาะความหนาชั้นนอกเท่านั้น ไม่อนุญาตให้เกิดการแยกตัวของตะเข็บในบริเวณต่อไปนี้:
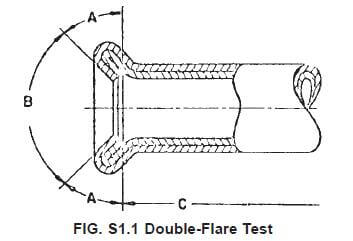
S1.1.1 บริเวณ B (ฐานปลายท่อ ซึ่งกำหนดให้เป็นพื้นผิวภายในมุม 90°); พื้นผิวทรงกรวยต้องเรียบและปราศจากรอยแตกหรือความผิดปกติอื่น ๆ ที่อาจทำให้เกิดการรั่วซึมหลังจากการประกอบ.
S1.1.2 บริเวณ C (พื้นผิวด้านนอกที่อยู่เลยจากความยาวของความหนาสองชั้นที่เกิดจากการขยายปลายท่อ).
S1.2 ฐานปลายท่ออาจมีรอยหรือรอยบุบแนวรัศมีเล็กน้อยที่ไม่กระทบต่อความสามารถในการปิดผนึกของปลายท่อ ไม่อนุญาตให้มีรอยบุบที่เกิดขึ้นซ้ำ ๆ อันเนื่องมาจากความเสื่อมของเครื่องมือขยายปลายท่อ หรือการเกาะติดของเศษโลหะหรือสิ่งสกปรกบนเครื่องมือขยายปลายท่อ ในกรณีที่มีข้อสงสัยเกี่ยวกับลักษณะภายนอกของฐานปลายท่อ เกณฑ์ในการตัดสินขั้นสุดท้ายคือฐานปลายท่อสามารถปิดผนึกได้เมื่อผ่านการทดสอบแรงดันที่ระดับแรงบิดที่กำหนดหรือไม่.
S2. การเคลือบผิวภายนอก
S2.1 พื้นผิวด้านนอกของท่อจะต้องเคลือบด้วยสารผสมตะกั่ว-ดีบุกแบบจุ่มร้อน น้ำหนักและองค์ประกอบของสารเคลือบจะต้องเป็นที่ตกลงกันระหว่างผู้ผลิตและผู้ซื้อ.
S3. การตกแต่งปลายท่อ
S3.1 ท่อสำเร็จรูปจะต้องมีปลายที่เรียบและปราศจากเสี้ยน.