0. PANIMULA
0.1 Ang Standard na Indian na ito ay inampon ng Indian Standards Institution noong 15 Hulyo 1976, matapos aprubahan ng Structural and Metals Division Council ang draft na tinapos ng Steel Tubes, Pipes and Fittings Sectional Committee.
0.2 Matagal nang kinakailangan ang mga tubong bakal na hinabi ng tanso na ginagamit lalo na sa industriya ng automotibo, refrigerasyon at kalan para sa mga linya ng gasolina, mga linya ng preno, mga linya ng langis at sa mga yunit ng pag-init at paglamig. Umaasa na ang standard na ito ay magbibigay ng kinakailangang gabay sa industriya at mga gumagamit.
0.3 Sa paghahanda ng standard na ito, nakakuha ng tulong mula sa ASTM: A 254-1970 ‘Specification for copper brazed steel tubing’ na inilathala ng American Society for Testing and Materials.
0.4 Para sa layunin ng pagpapasiya kung ang isang partikular na kinakailangan ng standard na ito ay nasusunod, ang huling halaga, na obserbado o kinakalkula, na nagpapahayag ng resulta ng isang pagsubok o pagsusuri, ay dapat i-round off alinsunod sa IS : 2-1960*. Ang bilang ng mga mahahalagang lugar na pananatilihin sa na-round off na halaga ay dapat na kapareho ng sa tinukoy na halaga sa standard na ito.
1. LAYUNIN
1.1 Saklaw ng standard na ito ang dalawang klase ng mga tubong bakal na hinabi ng tanso na angkop para sa pangkalahatang paggamit sa inhinyeriya, partikular sa industriya ng automotibo, refrigerasyon, at kalan para sa mga linya ng gasolina, mga linya ng preno, mga linya ng langis, mga yunit ng pag-init at paglamig, atbp.
2. PAGSUPPLY NG MATERYAL 2.1 Ang mga pangkalahatang kinakailangan kaugnay ng supply ng mga tubong bakal na hinabi ng tanso ay dapat sumunod sa IS : 1387-1967.
3. PAGGAWA
3.1 Ang bakal ay dapat na aluminyo-killed, rimming o capped steel at dapat gawa sa open hearth, electric furnace, basic oxygen o kombinasyon ng mga prosesong ito.
3.2 Ang mga tubo ay dapat gawa sa pamamagitan ng pag-roll ng electrolytically copper-plated na strip ng bakal sa anyo ng mga tubo at kasunod na paghihiba sa isang reductive atmosphere.
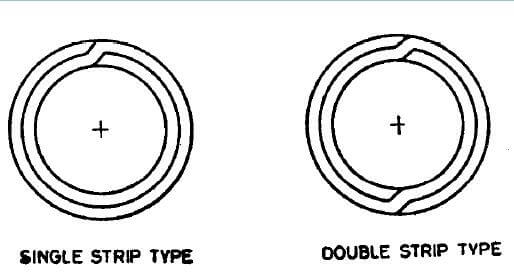
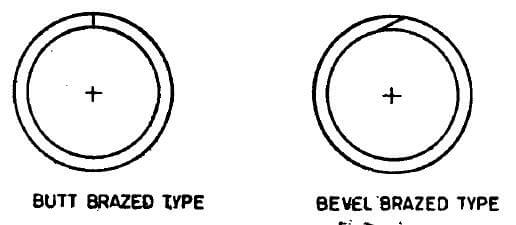
3.3 Ang mga tubong hinabi ng klase 1 ay dapat na konstruksyon tulad ng ipinakita sa Fig. 1.
3.4 Ang mga tubong hinabi ng klase 2 ay dapat na konstruksyon tulad ng ipinakita sa Fig. 2.
4. KEMIKAL NA MGA KINAKAILANGAN
4.1 Ang bakal, kapag sinuri alinsunod sa mga may-kinalamang bahagi ng IS: 228, ay dapat sumunod sa mga sumusunod na kinakailangan:
| Elemento | Porsyento, Max |
| Karbon | 0.10 |
| Manganese | 0.50 |
| Posporus | 0.035 |
| Sulfur | 0.035 |
4.2 Ang bawat heat ay dapat suriin ng tagagawa ng bakal upang malaman ang porsyento ng mga elemento na tinukoy sa 4.1. Ang kemikal na komposisyon na ganito ang natukoy ay dapat iulat sa mamimili ng bakal, o sa kanyang kinatawan, at dapat sumunod sa mga kinakailangang tinukoy.
5. MEKANIKAL NA MGA KINAKAILANGAN
5.1 Pagsubok sa Tensile – Ang mga sample ay dapat kunin mula sa mga dulo ng mga tubo (bago ang cold-work) at subukan alinsunod sa IS : 1894-19727 at dapat sumunod sa mga sumusunod na kinakailangan:
| Tensile Strength | 290 N/mm2, min |
| Yield Strength | N/mm2, min |
| Elongation sa isang gauge length na 65mm | N/mm2, min |
5.2 Pagsubok sa Paglapat – Ang pagsubok ay dapat isagawa alinsunod sa IS : 2328-1963:. Ang isang singsing na hindi bababa sa 65 mm ang haba, na gupit mula sa isang dulo ng bawat napiling tubo, ay dapat lapatan ng pressure sa pagitan ng dalawang parallel na flat surface nang walang anumang crack o depekto, hanggang sa magkadikit ang mga panloob na dingding. Sa kaso ng mga tubo ng Klase 2, ang seam ay dapat ilagay sa posisyon na makatatanggap ng maximum na deformation sa paglapat.
5.3 Pagsubok sa Expansion – Dapat isagawa ito alinsunod sa IS : 2335-19635. Ang isang seksyon ng tubo na humigit-kumulang 50 mm ang haba ay dapat makatiis na mapalawak sa ibabaw ng isang tapered mandrel o cone na may angle na 30° hanggang sa ang outer diameter sa pinalawak na dulo ay tumaas ng 20 percent nang walang pag-crack o iba pang depekto. Bago ang pagsubok sa expansion, ang mga tubo ay dapat gupitin, patagin ang mga gilid, at tanggalin ang burrs. Ang tubo at ang cone ay dapat manatiling concentric sa panahon ng pagsubok sa expansion.
5.4 Pagsubok sa Pagbaluktot – Ang pagsubok ay dapat isagawa alinsunod sa IS : 2329-1963*. Ang tubo na napili para sa pagsubok ay dapat makatiis na balutin sa paligid ng cylindrical former sa 360°, na ang joint line ay nasa 90° sa plane ng bending. Ang diameter ng former ay dapat anim na beses ng outer diameter. Ang sample ay dapat makatiis sa pagsubok na ito nang walang kinking, cracking o pagbuo ng iba pang mga depekto.
5.5 Pagsubok sa Bending Shear – Kung ang isang gupit na piraso ng tubo na binabaluktot sa kamay sa hugis ng hairpin (seam sa panloob na bahagi) ay nabibiyak sa reverse bending sa radius ng bending sa direksyon na perpendicular sa axis ng bend, hindi dapat maghiwalay ang mga dingding ng tubo ni bumutas ang seam.
5.6 Non-destructive Testing – Ang mga tubo ay dapat suriin ng 100 percent para sa brazing at mga surface defects gamit ang non-destructive testing sa panahon ng produksyon (tingnan ang IS : 4853-19687 at Is : 7343-1974:).
6. HYDRAULIC TEST
6.1 Ang bawat tubo ay dapat makatiis ng hydraulic test sa loob ng 5 segundo nang walang anumang ebidensya ng pagkabigo, sa presyong kinakalkula sa pamamagitan ng sumusunod na equation:
P=2St/D
kung saan
P = hydraulic pressure sa N/mm2;
S = allowable stress ng material, na:
110 N/mm² para sa Klase I
45 N/mm² para sa Klase II;
t = kapal ng dingding ng tubo sa mm; at
D = outer diameter ng tubo sa mm.
7. KALINISAN NG PANLOOB NA IBABAW
7.1 Kapag itinakda ng bumibili, ang mga tubo para sa ilang gamit, tulad ng mga kondenser ng refrigerasyon, ay dapat sumunod sa mga sumusunod na kinakailangan para sa panloob na kalinisan.
7.1.1 Kapag hinugasan ang isang bahagi ng tubo sa loob gamit ang redistilled chloroform o redistilled trichloroethylene, ang natitirang residue pagkatapos ng pagsingaw ng solvent ay hindi dapat lumagpas sa 0.194 g/m* ng panloob na ibabaw. Upang maisagawa ang pagsubok, ibuhos ang 100 ml ng solvent sa tubo at kolektahin ito. Ang kabuuang haba ng tubong sinusuri ay dapat hindi bababa sa 12.2 m, bagaman ang kabuuang habang ito ay maaaring makuha sa pamamagitan ng paghugas ng ilang magkahiwalay na bahagi at pagbuhos ng parehong solvent sa bawat isa nang sunud-sunod. Ipa-singaw ang solvent sa isang steam-bath o hot water-bath at patuyuin sa 110°C hanggang sa tuluyan nang matanggal ang mga singaw.
7.2 Upang mapanatili ang antas na ito ng kalinisan sa pagpapadala, paghawak, at pag-iimbak, maaaring hilingin ng bumibili sa tagagawa na selyuhan ang mga dulo ng tubo gamit ang mga takip o selyo.
8. MGA TOLERANSYA SA DIMENSYON
8.1 Ang mga tubo ay dapat sumunod sa mga pinapayagan na pagbabago sa dimensyon gaya ng nakasaad sa ibaba:
| Labas na Diameter | |
| ±0.05 mm | |
| ±0.08 mm | |
| ±0.10 mm | |
| ±0.08 mm | |
| ±0.09 mm | |
| ±0.75 mm | |
| ±1.5 mm | |
| ±3.0 mm | |
| ±6.0 mm | |
| +25.0 mm -0.0 mm |
9. KASANAYAN SA PAGGAWA
9.1 Ang mga tapos na tubo ay dapat malinis, makinis at bilog, sa loob at labas, at dapat walang kalawang, kaliskis at depekto na makakasira sa proseso at paggamit. Ang mga tapos na tubo ay dapat na medyo tuwid.
10. MGA DAGDAG NA KINAKAILANGAN
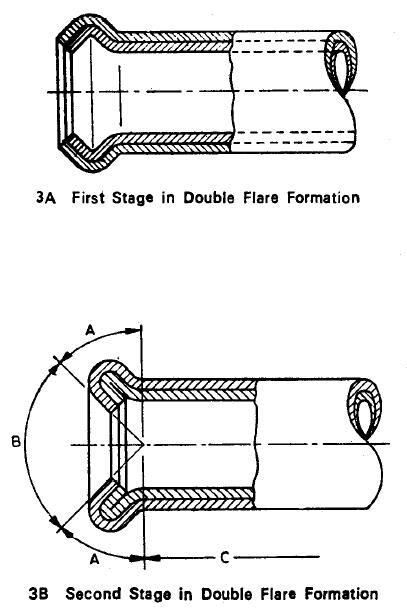
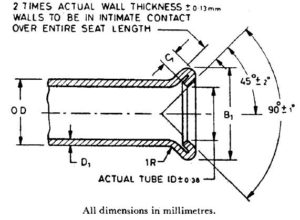
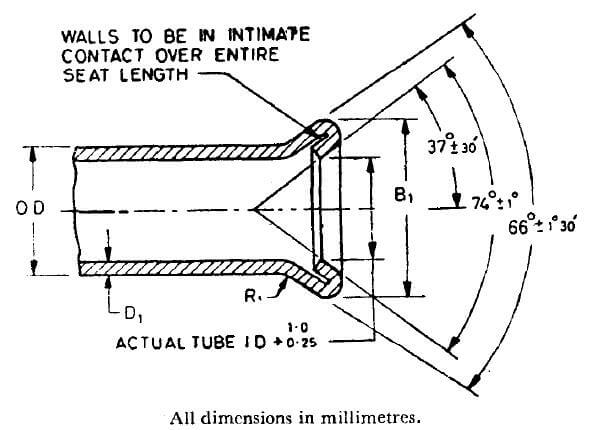
10.1 Pagsubok sa Flare -Ang mga tubo na Class 1 ay dapat makatiis sa dobleng pag-flare sa mga sukat na ipinakita sa Talahanayan 1 at 2. Ang dobleng pag-flare ay dapat gawin sa mga tuwid at tinanggalan ng burr na mga dulo ng tubo, gamit ang isang manu-manong kasangkapan o mekanikal na prensa, sa dalawang yugto. Sa unang yugto, gumagawa ang kasangkapan ng upset (tingnan ang Fig. 3A), habang sa ikalawang yugto, binibigyan ng pangwakas na hugis ng isa pang kasangkapan (tingnan ang Fig. 3B). Ang mga tubo ay hindi dapat pumutok sa kapal ng pader sa pinakamalaking diameter ng flare. Pinapahintulutan ang paghihiwalay ng panlabas na lap joint sa flared end lamang sa lugar A (tingnan ang Fig. 3). Ang paghihiwalay na ito ay hindi dapat lumagpas sa 3.0 mm ang haba at dapat limitado sa panlabas na kapal lamang. Hindi pinapahintulutan ang paghihiwalay ng seam sa mga sumusunod na lugar:
a) Lugar B (ang flare seat, na tinukoy bilang ibabaw sa loob ng 90° na anggulo): ang konikong ibabaw ay dapat makinis at walang bitak o iba pang iregularidad na maaaring magdulot ng pagtagas pagkatapos ng pagkabit.
b) Lugar C (ang ibabaw sa labas ng haba ng dobleng kapal na nabiyak ng flare).
| NOMINAL LABAS NA DIAMETER | DOUBLE FLARE DIA, B1 | MINIMUM NA HABA NG COINED C1 | MAXIMUM NA KAPAL NG PADER D1 | |
| Max | Min | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| NOMINAL LABAS NA DIAMETER | DOUBLE FLARE DIA, B1 | MINIMUM NA HABA NG COINED C1 | MAXIMUM NA KAPAL NG PADER D1 | |
| Max | Min | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 Panlabas na Patong -Ang panlabas na ibabaw ng mga tubo ay dapat may patong na hot-dipped lead-tin alloy o electroplated zinc gaya ng itinakda ng bumibili. Ang timbang at iba pang mga kinakailangan ng patong ay dapat napagkasunduan ng tagagawa at bumibili.
10.3 Tapos ng Dulo -Kapag itinakda ng bumibili, ang mga tapos na tubo ay dapat may makinis na mga dulo na walang burr.
11. PAGMAMARKA
11.1 Ang sumusunod na impormasyon ay dapat markahan sa isang tag o label na mahigpit na nakakabit sa mga bundle o kahon kung saan ipinapadala ang mga tubo:
a) Pangalan o tatak ng tagagawa,
b) Sukat, at
c) Klase ng mga tubo.
11.1.1 Maaari ring markahan ang mga tubo ng ISI Certification Mark.
PAALALA – Ang paggamit ng ISI Certification Mark ay pinamamahalaan ng mga probisyon ng Indian Standards Institution (Certification Marks) Act at ng mga panuntunan at regulasyon na ginawa sa ilalim nito. Ang ISI mark sa mga produktong sakop ng isang Indian Standard ay nagpapahiwatig na ang mga ito ay ginawa upang sumunod sa mga kinakailangan ng nasabing standard sa ilalim ng isang mahusay na binuo na sistema ng inspeksyon, pagsubok at kontrol sa kalidad na dinisenyo at pinangasiwaan ng ISI at pinatatakbo ng producer. Ang mga produktong may ISI mark ay patuloy ding sinusuri ng ISI para sa pagsunod sa nasabing standard bilang karagdagang proteksyon. Ang mga detalye ng mga kondisyon kung saan maaaring magbigay ng lisensya sa mga tagagawa o processor para sa paggamit ng ISI Certification Mark ay maaaring makuha mula sa Indian Standards Institution.
12. IMPORMASYON NA IBIBIGAY NG BUMILI
12.1 Dapat sabihin ng bumibili sa kanyang katanungan o order:
a) ang sukat (labas na diameter, kapal ng pader at haba ng mga tubo);
b) ang klase ng tubo na kinakailangan;
c) ang kalinisan ng panloob na ibabaw kung kinakailangan;
d) ang panlabas na patong kung kinakailangan; at
e) mga espesyal na kinakailangan, kung mayroon.