1 Toepassing
Deze specificaties omvatten twee typen stalen buizen die geschikt zijn voor automobieltoepassingen. Er zijn eisen gesteld aan het basismateriaal, de optionele coatingmaterialen en de gecoate buizen. Deze eisen zijn van toepassing op het product dat uit de buisfabrieken en de coatinglijnen komt, welke soms in afzonderlijke faciliteiten zijn ondergebracht. Deze buizen worden gebruikt bij de productie van maatwerkonderdelen en assemblages. Het wordt aanbevolen om deze onderdelen en assemblages te valideren op corrosieweerstand, geleidbaarheid en continuïteit, sterkte, uiterlijk en andere kritische eigenschappen die uniek zijn voor de specifieke toepassing.
1.1 GM123M.
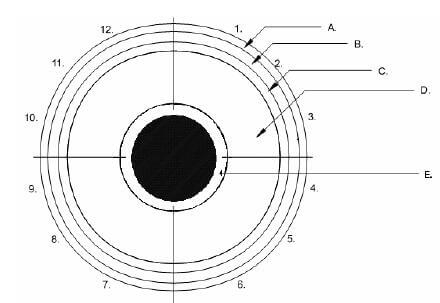
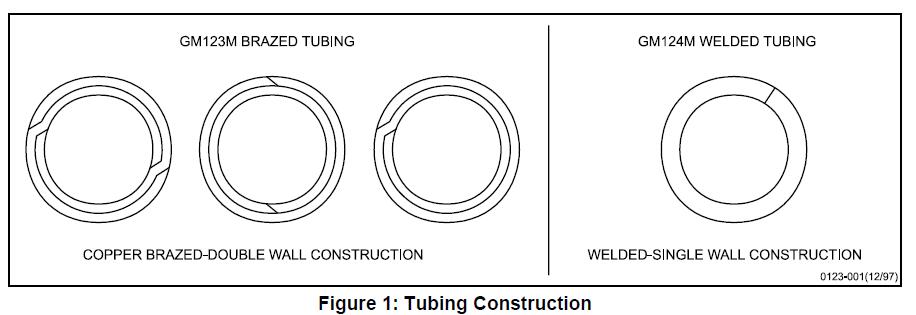
Omvat dubbelwandige constructiebuizen waarbij de twee wanden en de naden in een reductieve atmosfeer met koper zijn gesoldeerd om buizen te produceren die geschikt zijn voor hydraulische leidingen. Het mag niet worden gebruikt voor brandstofleidingen omdat residuair koper kan bijdragen aan de vorming van zure gassen. Zie Figuur 1.
1.2 GM124M.Omvat enkelwandige constructiebuizen waarbij de naad elektrisch weerstandsgezweld is. Het wordt aanbevolen voor brandstofleidingen, stuurbekrachtigingsleidingen, transmissie-oliekoelerleidingen, smeerolieleidingen, vacuümleidingen, enz. Zie Figuur 1.
1.3 Buisaanduidingscode.
Het wordt aanbevolen om de codes in paragraaf 3.1 te gebruiken op tekeningen en inkooporders om het buistype, de buitendiameter, de wanddikte, de afgewerkte toestand en de interne diametercoating aan te duiden.
1.4 Typische toepassing.
GM123M wordt doorgaans gebruikt voor hydraulische remleidingen, terwijl GM124M doorgaans wordt gebruikt voor brandstofleidingen, stuurbekrachtigingsleidingen, transmissie-oliekoelerleidingen, smeerolieleidingen, vacuümleidingen, enz.
2 Referenties
Opmerking: Alleen de meest recente goedgekeurde normen zijn van toepassing, tenzij anders aangegeven.
2.1 Externe normen/specificaties.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM-normen/specificaties.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Aanvullende referenties.
Informatie over GMPT-brandstoffen kan worden verkregen door contact op te nemen met GM Powertrain Materials Engineering.
• GMPT-6-006 TF2 benzine
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Oxideerde Benzine
• GMPT-6-023 E85 Lage pH
3 Eisen
3.1 Algemene eisen.
Het basismateriaal van de buis moet koudgewalst staal 1006, 1008 of 1010 zijn volgens SAE J403. Het soldermateriaal dient koper of een koperlegering te zijn zoals vastgelegd in SAE J463, Koperlegering UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Eerste item tussen haakjes, een B of een W.
B = Gesoldeerd, W = Gelijkd
‘II’ = Buitendiameter van de gesoldeerde of gelaste buis (mm)
‘III’ = Wanddikte (mm)
‘IV’ = Productieproces (*)
‘V’ = Automotive
‘VI’ = Interne Diametercoating(**)
(*) Procesafkortingen:
A = Geanneald
P = Plain
U = Ongeanneald (als gelast)
G = Zink-aluminium-legering Metaalcoating
F = Gesmolten Koper
E = Uitgebreide Corrosiebescherming Verfcoating
N = Geëxtrudeerd Nylon 11 of 12
C = Koperplaat – Standaard dikte koperplaat is minimaal 0,009 mm. Als een andere dikte dan de standaard vereist is, dient het cijfer direct achter de letter C te worden vermeld, bijv. C13 geeft minimaal 0,013 mm aan.
(**) Afkortingen Interne Diameter
Leeg = Plain
P = Plain
Ni = Ni Plating
Voorbeeld:
GM124M (W/6,00/0,7/AGE/V/Ni) – staat voor gelaste enkelwandige buis, 6 mm OD, 0,7 mm wanddikte, geanneald, beschermd tegen corrosie met een basislaag van een zink-aluminium-legering metaalcoating, gevolgd door een topcoat verflaag, goedgekeurd voor automotive toepassing, met een met nikkel beklede ID.
3.2 Mechanische eigenschappen.
De volgende eisen zijn alleen van toepassing op de meer gangbare soorten stalen buizen; dat wil zeggen, gelaste-geannealde en gesoldeerde-as manufactured. Eigenschappen van andere klassen buizen, zoals gelaste mechanische buizen of koudverharde buizen, dienen te worden vastgelegd via een speciale overeenkomst tussen leverancier en koper.
3.2.1 Trekproeven dienen te worden uitgevoerd op de afgewerkte buis volgens de testmethoden voor buizen zoals beschreven in ASTM E8. De trek-eigenschappen dienen te voldoen aan SAE J526 voor gelaste buizen en aan SAE J527 voor gesoldeerde buizen.
3.2.2 De buis moet kunnen worden uitgerekt over een taps toelopende mal met een helling van 1 op 10 tot de buitendiameter aan het uitgerekte einde met 20% is vergroot zonder barsten of fouten te vertonen (ASTM A254, Paragraaf 6.3). Voorafgaand aan de rektest moet de buis recht afgesneden, met afgeronde randen en ontbraamd zijn. Ze moet stevig en recht in de matrijs worden gehouden, en de stempel moet langs de as van de buis worden geleid.
3.2.3 Tenzij anders aangegeven, moet de buis bestand zijn tegen de volgende interne statische hydrostatische druk:
• Tot 10,0 mm OD………………..35 MPa
• Vanaf 10,0 tot 16,0 mm OD…….15 MPa
Opmerking: Verdere koudverwerking van de buis (rollen, rechttrekken, buigen, trekken, enz.) zal de sterkte en hardheid van de buis verhogen. Een aanzienlijk hogere sterkte en hardheid voor specifieke toepassingen kan worden bereikt door koudverwerking of case-hardening van de buis.
3.3 Afmetingen.
De buizen moeten voldoen aan de afmetingen en toleranties die door de koper zijn opgegeven.
3.3.1 Gelaste buizen.
De nominale diameter en wanddikte moeten voldoen aan de waarden zoals vermeld in SAE J526. De maximale OD voor de Zink-aluminium-legering plus Nylon 11 of 12 topcoat, GN, is te vinden in Tabel 2.
3.3.1.1 Met Nikkel Beklede ID Laskraal.
Om een goede herstroming van het nikkel bij de las te garanderen, is het belangrijk dat de laskraal een glad profiel heeft en minimale kraalafmetingen. Rapporteer de hoogte van de kraal (De typische kraalhoogte bedraagt maximaal 0,15 mm. Blijf de kraalhoogte monitoren totdat een maximumwaarde voor de kraalhoogte is vastgesteld).
Typische voorbeelden van goede versus ongewenste kraalprofielen zijn hieronder weergegeven in Figuur 2.

3.3.2 Gesoldeerde buizen.
De nominale diameter en wanddikte moeten voldoen aan de waarden zoals vermeld in SAE J527. De maximale OD voor de Zink-aluminium-legering plus Nylon 11 of 12 topcoat, GN, is te vinden in Tabel 2.
3.3.3 Flaar-einden.
3.3.3.1 SAE-type flaren moeten voldoen aan de afmetingen en toleranties zoals weergegeven in SAE J533.
3.3.3.2 ISO-type flaren moeten voldoen aan de afmetingen en toleranties zoals weergegeven in SAE J1290.
3.3.3.3 FLARED ENDS. In het geval van GM123M (omgekeerde flare), moeten de pijp-flaar-einden voldoen aan de Aanvullende Vereisten in ASTM A254 sectie S1.
3.4 Afwerkingen.
De afwerking aan de binnen- en buitenkant van de buizen moet voldoen aan de aangegeven afwerking zoals weergegeven in Tabel 1.
Tabel 1: Externe Afwerkingscodes en -vereisten
| Afwerking | Afwerkingscode | Omschrijving en materiaaleisen | ||||
| Blank | P | Geen coating; alleen basismetaal (1006, 1008 of 1010 staal volgens SAE J403) | ||||
| Z | TBD |
Opmerking: GN-toplaag mag niet worden gebruikt in vloeistofleidingstoepassingen totdat volledige materiaalgoedkeuring is verleend voor vloeistofleidingtoepassingen.
Tabel 2: Maximale OD voor GN-coating
| Buisgrootte, nominaal (mm) | Gecoate buis OD, max (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Milieuresistentie (GE, GN en Ni).
3.5.1 Zoutsproeitest (GM4298P).
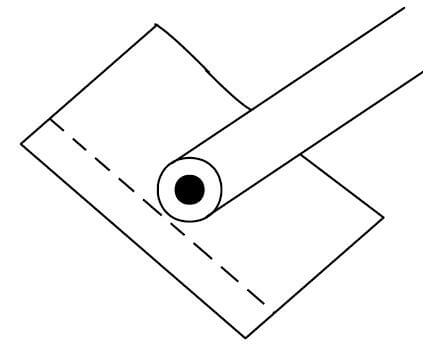
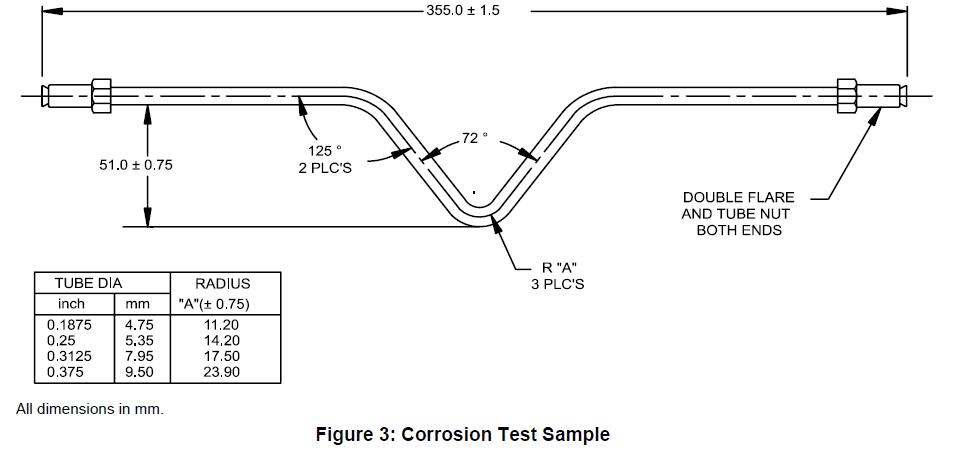
Gecoate buizen moeten worden onderworpen aan de volgende corrosietests en evaluatiemethoden. Alle corrosietests moeten worden uitgevoerd op gefabriceerde onderdelen of op het testmonster in figuur 3. Testmonsters zoals beschreven in figuur 3 moeten in de testkamer worden geplaatst met de gevormde elleboog naar beneden gericht, maar zonder contact met de testarmatuur, behalve zoals aangegeven. Gefabriceerde onderdelen moeten in de testkamer worden geplaatst zoals overeengekomen tussen het testlaboratorium en de beoordelende instantie. De frequentie waarmee alle corrosietests worden uitgevoerd, moet worden vastgelegd in het controleplan.
Opmerking: Oppervlakteverontreinigingen kunnen vlekken veroorzaken tijdens een corrosietest. Vlekken zonder aanwezigheid van corrosie mogen niet als corrosiefout worden geregistreerd.
3.5.1.1 Zink-aluminiumlegering – Uitgebreide corrosiebescherming (GE).
De GE-buizen met uitgebreide corrosiebescherming moeten 1000 uur blootstelling aan zoutspray volgens GM4298P weerstaan, met niet meer dan 1,5 mm kruip (zie GM9102P) van langs geplaatste scribes en geen andere hechtingsverliezen na blootstelling aan GM4298P en luchtafbouw.
3.5.1.2 Zink-aluminiumlegering – Geëxtrudeerd nylon 11 of 12 (GN) Lage temperatuur chipbestendigheid plus zoutspray (GM9508P, GM4298P).
Onderwerp gevormde buizenmonsters (zie figuur 3) vijf keer aan de chipbestendigheidstest, GM9508P, methode B. De buizen moeten zo in de gravelometer worden geplaatst dat het vlak van de bocht parallel aan het paneel ligt. Binnen 24 uur na de gravelometerblootstelling moeten de monsters worden onderworpen aan zoutspray volgens ASTM B117 of GM4298P.
De buizen mogen geen basismetalen corrosie vertonen die zich meer dan 1 mm uitbreidt vanaf het gebied dat door de gravel werd getroffen na 2000 uur. Niet door gravel getroffen gebieden mogen na 2000 uur roestvrij zijn.
3.5.2 Luchtvochtigheidstest (GM4465P, GM9071P).
Buizen met uitgebreide corrosiebescherming (GE) moeten 96 uur worden onderworpen aan een luchtvochtigheidstest volgens GM4465P. Direct na de luchtvochtigheidstest moeten de buizen droog worden afgeveegd en de tape-hechting moet worden getest volgens GM9071P, waarbij een lineaire scribe langs de buis moet worden aangebracht. Er moet minimaal 99% hechting zijn.
3.5.3 Nikkelgeplateerde (Ni) luchtvochtigheidstest (GM4465P, GM9071P).
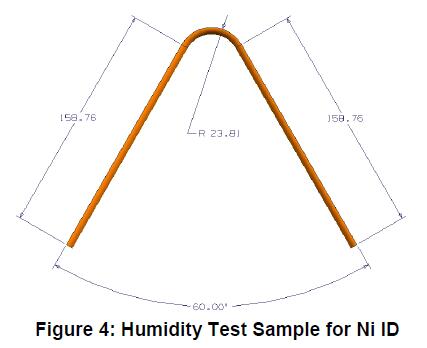
De nikkelgeplateerde ID-coating moet worden blootgesteld aan de volgende luchtvochtigheidstest met 100 mm lange rechte monsters en op testmonsters zoals weergegeven in figuur 4. Drie testmonsters van elke configuratie moeten langs worden gesneden, waarbij de binnenoppervlakken van de buis worden blootgesteld. De gesneden randen van de testmonsters moeten voldoende worden beschermd om roestuitloop te voorkomen. De monsters moeten in de testkamer worden geplaatst met de binnenoppervlakken naar boven gericht. De rechte monsters moeten ongeveer 30° schuin ten opzichte van de verticale positie worden geplaatst om waterafloop mogelijk te maken. De nikkelcoating moet 168 uur luchtvochtigheid volgens GM4465P weerstaan zonder rode roest buiten de laszone (warmtebeïnvloede zone). Elke corrosie
binnen de laszone (warmtebeïnvloede zone) vereist goedkeuring van GM Materials Engineering.
3.5.4 Oplosmiddelwrijftest (GM9509P).
Buizen met uitgebreide corrosiebescherming (GE), wanneer ze volgens GM9509P met MEK worden getest, moeten een score van één of beter behalen na 50 dubbele wrijvingen. Deze test moet worden uitgevoerd op elke productiebatch buizen en moet worden vastgelegd in het controleplan. Een productiebatch moet worden gedefinieerd in de kwaliteitssysteemdossiers.
3.5.5 Vloeistofbestendigheid.
3.5.5.1 Buizen met uitgebreide corrosiebescherming (GE) mogen geen verzachting of filmdefecten vertonen wanneer ze gedurende 24 uur worden ondergedompeld in remvloeistof (GM4653M), TF2 benzine (GMPT-6-006), Bio-Diesel (GMPT-5-005), #2 Diesel (GMPT-5-001), Oxiderende Benzine (GMPT-6-019) en E85 met laag pH (GMPT-6-023). Deze test moet minimaal eenmaal per week worden uitgevoerd op productieonderdelen of monsters volgens figuur 3 en moet worden vastgelegd in het controleplan.
Opmerking: Informatie over GMPT-brandstoffen kan worden verkregen door contact op te nemen met GM Powertrain Materials Engineering. Brandstoffen moeten worden gekocht bij door GM goedgekeurde leveranciers. Gebruik de meest actuele suffixversie voor elke brandstof, volgens de GM Powertrain-engineer.
3.5.5.2 Zink-aluminiumlegering – Geëxtrudeerd nylon 11 of 12 (GN).
3.5.5.2.1 Voorbereiding van monsters.
Monsters moeten minimaal 80 mm lang zijn. Maak twee parallelle sneden op 2,4 ± 0,1 mm afstand langs de buis met een Stanley-universalmes met een #99E-blad of gelijkwaardig. De sneden moeten door de nylonlaag en primer tot op het substraat gaan over de hele lengte van de buis. Plaats zes monsters per vloeistof in een afsluitbare container. Vul de pot met de vereiste vloeistof uit tabel 3, zodat ongeveer de helft van elk monster ondergedompeld is. Sluit de container af. Week de monsters gedurende de vereiste tijd en temperatuur zoals vereist in tabel 3. Na de vereiste weektijd haal je de monsters uit de vloeistof en droog je ze af met een papieren handdoek.
Tabel 3: Vloeistofbestendigheid
| Vloeistof | Tijd (h) | Temperatuur (°C) | |||||||||||||||||||||||||||||||||||
| Gedestilleerd water | 504 | 23 ± 2 | |||||||||||||||||||||||||||||||||||
| Remvloeistof (GM4653M) | 504 | 60 ± 2 | |||||||||||||||||||||||||||||||||||
| Geoxideerde benzine (GMPT-6-019) | 504 | 23 ± 2 | |||||||||||||||||||||||||||||||||||
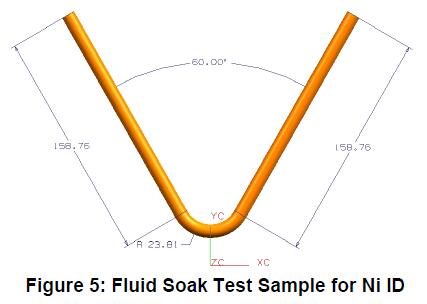
| TF2 (GMPT-6-006) | 504 | 23 ± 2 | Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 | Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 | E85 met laag pH (GMPT-6-023) | 504 | 23 ± 2 | Motorvloeistof (GM6277M) | 504 | 23 ± 2 | Ruitensproeivloeistof (9985670) | 504 | 23 ± 2 | 3.5.5.2.2 Procedure voor het losmaken van de coating.Maak met een utilitymes een loodrechte snede tussen de twee parallelle sneden, nabij het uiteinde van het monster dat in de vloeistof is ondergedompeld. Gebruik de rand van het mes in de loodrechte snede om de nylonstrook op te tillen of af te pellen totdat het stukje met een tang of iets dergelijks kan worden vastgepakt. Pel totdat het stuk breekt of over de hele lengte van de buis is verwijderd. Als de strook niet volledig is verwijderd, herhaal dan de procedure aan de dampzijde van het monster.3.5.5.2.3 Aanvaardingscriteria.Er mag geen enkel teken van blaarvorming of delaminatie van het nylon zichtbaar zijn vóór de coatingafpelprocedure. Na de coatingafpelprocedure wordt het monster als acceptabel beschouwd als de nylonstrook breekt. Als deze niet breekt, moet de strook cohesief falen vertonen. Cohesieve falen wordt gedefinieerd als zichtbaar bewijs dat er primer op de nylonstrook en op het buisoppervlak achterblijft.3.5.5.3 Elektrolytisch vernikkelde binnenlaag. De intern vernikkelde buizen moeten worden blootgesteld aan de hieronder vermelde vloeistoffen, waarbij gebruik wordt gemaakt van rechte monsters van 100 mm en testmonsters zoals weergegeven in figuur 5. Drie testmonsters van elke configuratie moeten gedurende 504 uur bij 60 °C (90 °C voor bio-diesel en diesel #2) worden blootgesteld terwijl ze tot de helft gevuld zijn met de volgende vloeistoffen: bio-diesel (GMPT-5-005), diesel #2 (GMPT-5-001), geoxideerde benzine (GMPT-6-019), corrosieve tweefasige benzine (GMPT-6-020*) en E85 met laag pH (GMPT-6-023). Na 504 uur onderdompeling moeten de monsters langs de lengte worden doorgesneden en geïnspecteerd – er mag geen corrosie of putvorming buiten de laszone (warmtebeïnvloede zone) optreden. Eventuele corrosie binnen de laszone (warmtebeïnvloede zone) vereist goedkeuring van GM Materials Engineering.
 3.5.6.2 Zink-aluminiumlegering – geëxtrudeerd nylon 11 of 12 (GN).Snede met mes plus cyclische corrosie GM9505P, cyclus J, 10 cycli (20 weken). Gebruik rechte buizen met standaardfittingen, breng parallelle lijnen aan, 4 cm lang en 2,4 ± 0,1 mm uit elkaar, vlakbij het midden. Binnen 24 uur na het aanbrengen van de lijnen voert u de cyclische corrosie uit volgens GM9505P, cyclus J, 10 cycli (20 weken). Na de cycli moet de buis een druktest van 14 MPa doorstaan voor buizen tot 10,0 mm OD of 7 MPa voor buizen groter dan 10 mm OD. Om deze test geldig te laten zijn, mag er geen corrosie van binnenuit optreden die leidt tot een storing tijdens de druktest. Daarom wordt aanbevolen de buisfittingen vast te maken in een massief aluminiumblok, zodat het systeem gesloten blijft tijdens de blootstelling.
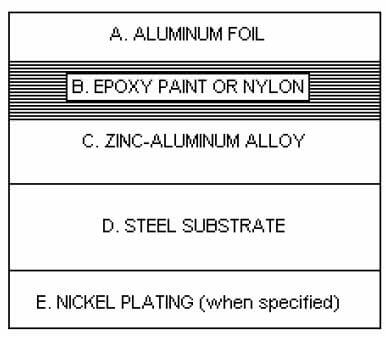
| Code | GE/P | GN | GE/Ni |
| Zink-aluminium legering (min μm) | 3,0 | 3,0 | 3,0 |
| Aluminiumrijke epoxyverf (min μm) | 3,0 | – | 3,0 |
| Nylon 11 of 12 (min μm) | – | 150 | – |
| Nikkel | – | – | 3,0 |