1 Alcance
Estas especificaciones cubren dos tipos de tubos de acero adecuados para usos automotrices. Existen requisitos para el metal base, los materiales de recubrimiento opcionales y los tubos recubiertos. Estos requisitos son aplicables al producto que sale de las plantas de fabricación de tubos y de las líneas de aplicación de recubrimientos, que a veces son instalaciones separadas. Este tipo de tubería se utiliza en la producción de piezas y ensambles personalizados. Se recomienda validar dichas piezas y ensambles en cuanto a rendimiento anticorrosivo, conductividad y continuidad, resistencia, apariencia y otras propiedades críticas específicas de la aplicación particular.
1.1 GM123M.
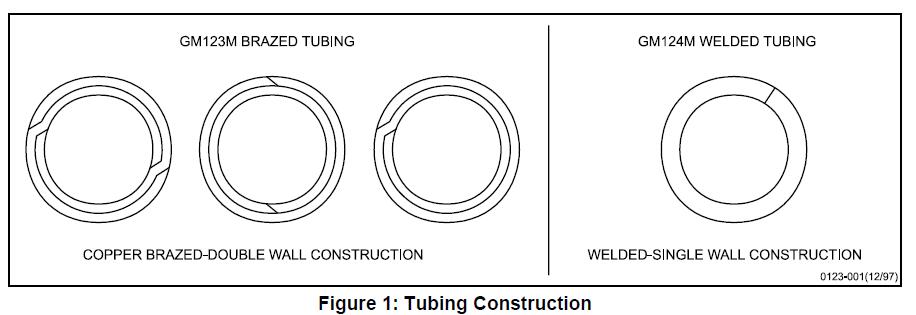
Cubre tuberías de construcción de doble pared, en las cuales ambas paredes y las uniones están soldadas con cobre en una atmósfera reductora, produciendo tuberías aptas para líneas hidráulicas. No debe utilizarse para líneas de combustible porque el cobre residual puede contribuir a la formación de gases ácidos. Véase la Figura 1.
1.2 GM124M.Cubre tuberías de construcción de pared única, en las cuales la unión está soldada por resistencia eléctrica. Se recomienda para líneas de combustible, líneas de dirección asistida, líneas del enfriador de aceite de transmisión, líneas de aceite lubricante, líneas de vacío, etc. Véase la Figura 1.
1.3 Código de designación de tubería.
Se recomienda utilizar los códigos del párrafo 3.1 en planos y órdenes de compra para designar el tipo de tubería, el diámetro exterior, el espesor de pared, el acabado en estado de fabricación y el recubrimiento del diámetro interior (DI).
1.4 Aplicación típica.
El GM123M se utiliza típicamente para líneas de freno hidráulico, mientras que el GM124M se utiliza típicamente para líneas de combustible, líneas de dirección asistida, líneas del enfriador de aceite de transmisión, líneas de aceite lubricante, líneas de vacío, etc.
2 Referencias
Nota: Solo las normas más recientes aprobadas son aplicables, salvo indicación en contrario.
2.1 Normas/Especificaciones externas.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 Normas/Especificaciones de GM.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Referencias adicionales.
La información sobre los combustibles de GMPT puede obtenerse contactando al Departamento de Ingeniería de Materiales de GM Powertrain.
• GMPT-6-006 TF2 gasolina
• GMPT-5-005 Bio-Diesel
• GMPT-5-001 #2 Diesel
• GMPT-6-019 Gasolina oxidada
• GMPT-6-023 E85 bajo pH
3 Requisitos
3.1 Requisitos generales.
El material básico de la tubería deberá ser acero laminado en frío 1006, 1008 o 1010 según SAE J403. El material de soldadura debería ser cobre o aleación de cobre según lo establecido en SAE J463, Aleación de Cobre UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Primer elemento entre paréntesis, B o W.
B = Soldado, W = Soldado
‘II’ = Diámetro exterior de la tubería soldada o brasada (mm)
‘III’ = Espesor de pared (mm)
‘IV’ = Proceso de fabricación (*)
‘V’ = Automotriz
‘VI’ = Recubrimiento del diámetro interior (**)
(*) Abreviaturas de procesos:
A = Recocido
P = Liso
U = Sin recocer (soldado)
G = Recubrimiento metálico de aleación de zinc-aluminio
F = Fused con cobre
E = Recubrimiento de pintura de protección extendida contra la corrosión
N = Nylon 11 o 12 extruido
C = Placa de cobre – El espesor mínimo estándar de la placa de cobre es de 0,009 mm. Si se requiere un espesor diferente al estándar, se debe usar uno o varios números inmediatamente después de la letra C, por ejemplo, C13 indica un mínimo de 0,013 mm.
(**) Abreviaturas del diámetro interior
En blanco = Liso
P = Liso
Ni = Niquelado
Ejemplo:
GM124M (W/6.00/0.7/AGE/V/Ni) – indica tubería soldada de pared única, 6 mm de D.E., 0,7 mm de espesor de pared, tubería recocida, protegida contra la corrosión con un recubrimiento base de aleación de zinc-aluminio seguido de una capa superior de pintura, aprobada para uso automotriz, con DI niquelado.
3.2 Propiedades mecánicas.
Los siguientes requisitos solo se aplicarán a los tipos más comunes de tubería de acero; es decir, soldada-recocida y brasada-fabricada. Las propiedades de otras clases de tubería, como la tubería soldada mecánicamente o la tubería endurecida por trabajo, estarán sujetas a lo especificado mediante acuerdo especial entre proveedor y comprador.
3.2.1 Las pruebas de tracción deberán realizarse en el tubo terminado de acuerdo con los métodos de ensayo de tubos descritos en ASTM E8. Las propiedades de tracción deberán cumplir con SAE J526 para tubos soldados y con SAE J527 para tubos brasados.
3.2.2 La tubería deberá poder expandirse sobre un mandril cónico con una pendiente de 1 en 10 hasta que el diámetro exterior en el extremo expandido aumente un 20% sin agrietarse ni mostrar defectos (ASTM A254, Párrafo 6.3). Antes de la prueba de expansión, la tubería deberá cortarse perpendicularmente, coronarse los bordes y desbarbarse. Deberá sujetarse firmemente y perpendicularmente en el troquel, y el punzón deberá guiarse a lo largo del eje de la tubería.
3.2.3 Salvo indicación en contrario, la tubería deberá soportar la siguiente presión hidráulica estática interna:
• Hasta 10,0 mm de D.E………………..35 MPa
• Entre 10,0 y 16,0 mm de D.E…….15 MPa
Nota: El trabajo en frío posterior del tubo (bobinado, enderezado, doblado, estirado, etc.) aumentará la resistencia y dureza del tubo. Para aplicaciones específicas, se puede lograr una resistencia y dureza considerablemente mayores mediante trabajo en frío o cementación del tubo.
3.3 Dimensiones.
La tubería deberá ajustarse a las dimensiones y tolerancias especificadas por el comprador.
3.3.1 Tubería soldada.
El diámetro nominal y el espesor de pared deberán ajustarse a los indicados en SAE J526. El D.E. máximo para el recubrimiento de aleación de zinc-aluminio más nylon 11 o 12, GN, figura en la Tabla 2.
3.3.1.1 Cordón de soldadura con ID niquelado.
Para asegurar una buena reflujo del níquel en la soldadura, es importante que el cordón de soldadura tenga un perfil transversal liso y unas dimensiones mínimas. Reportar la dimensión de altura del cordón (La altura típica del cordón será de 0,15 mm o menos. Continuar monitoreando la altura del cordón hasta establecer un requisito máximo de altura).
Ejemplos típicos de perfiles de cordón buenos versus no deseables se muestran a continuación en la Figura 2.

3.3.2 Tubería brasada.
El diámetro nominal y el espesor de pared deberán ajustarse a los indicados en SAE J527. El D.E. máximo para el recubrimiento de aleación de zinc-aluminio más nylon 11 o 12, GN, figura en la Tabla 2.
3.3.3 Extremos abocardados.
3.3.3.1 Los abocardados tipo SAE deberán ajustarse a las dimensiones y tolerancias mostradas en SAE J533.
3.3.3.2 Los abocardados tipo ISO deberán ajustarse a las dimensiones y tolerancias mostradas en SAE J1290.
3.3.3.3 EXTREMOS ABOCARDADOS. En el caso del GM123M (abocardado invertido), los extremos abocardados de la tubería deberán ajustarse a los Requisitos Suplementarios de la sección S1 de ASTM A254.
3.4 Acabados.
El acabado en el interior y exterior de los tubos deberá ajustarse al acabado especificado según la Tabla 1.
Tabla 1: Códigos y requisitos de acabado externo
| Acabado | Código de acabado | Descripción y requisitos del material |
| Liso | P | Sin recubrimiento; solo metal base (acero 1006, 1008 o 1010 según SAE J403) |
| Aleación de zinc-aluminio | G | Recubrimiento por inmersión en caliente con aleación de zinc-aluminio. Composición química: aleación de 5% de aluminio y el resto de zinc según ASTM B750 Masa del recubrimiento: 50 g/m2 según ASTM A875, Sección 8. El espesor deberá ser de tres micrómetros como mínimo en cualquier punto del tubo según el Apéndice A. |
| Aleación de zinc-aluminio – Protección contra corrosión extendida | GE | Aleación de zinc-aluminio como se describe anteriormente, seguida de un proceso de pretratamiento aprobado y un recubrimiento epóxico rico en aluminio aprobado. Mediciones de espesor: La pintura epóxica rica en aluminio del acabado GE deberá tener un espesor mínimo de tres micrómetros en cualquier punto del tubo, medido según los procedimientos del Apéndice A. El espesor real de los recubrimientos en el acabado GE deberá monitorizarse circunferencial y longitudinalmente para cada línea de tubos. Un plan de muestreo deberá referenciarse en el plan de control. |
| Chapado en cobre | C | Tubo electrochapado |
| Aleación de zinc-aluminio – Nylon 11 o 12 extruido | GN | Aleación de zinc-aluminio como se describe anteriormente, seguida de una capa superior de Nylon 11 o 12. Apariencia: La capa superior deberá ser de color uniforme y libre de discontinuidades como líneas de flujo, agujeros, cráteres o rugosidad anormal. La capa superior deberá ser de color negro, salvo que se especifique lo contrario en el dibujo técnico Espesor de la película: La capa superior de Nylon 11 o 12 deberá tener un espesor mínimo de 150 μm cuando se pruebe mediante examen microscópico según el Apéndice A. El espesor máximo del recubrimiento deberá controlarse mediante el OD máximo (Tabla 2). El espesor real de los recubrimientos en el acabado GN deberá monitorizarse circunferencial y longitudinalmente para cada línea de tubos. Un plan de muestreo deberá referenciarse en el plan de control. |
| Otros | Z | Por determinar |
Nota: La capa superior GN no debe utilizarse en aplicaciones de líneas de combustible líquido hasta que se otorgue la aprobación completa del material para dichas aplicaciones.
Tabla 2: OD máximo para el recubrimiento GN
| Tamaño del tubo, nominal (mm) | OD máximo del tubo recubierto (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Resistencia ambiental (GE, GN y Ni).
3.5.1 Prueba de niebla salina (GM4298P).
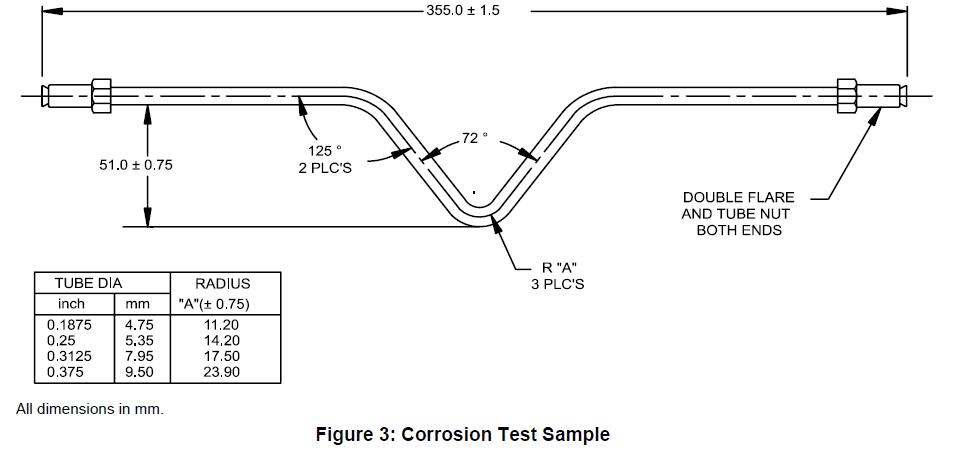
Los tubos recubiertos deberán someterse a las siguientes pruebas de corrosión y métodos de evaluación. Todas las pruebas de corrosión deberán realizarse en piezas fabricadas o en la muestra de prueba de la Figura 3. Las muestras de prueba descritas en la Figura 3 deberán colocarse en la cámara de prueba con el codo formado hacia abajo pero sin tocar el soporte de prueba, salvo indicación contraria. Las piezas fabricadas deberán colocarse en la cámara de prueba según lo acordado entre el laboratorio de pruebas y la autoridad revisora. La frecuencia de ejecución de todas las pruebas de corrosión deberá documentarse en el plan de control.
Nota: Los contaminantes superficiales pueden causar manchas en una prueba de corrosión. Las manchas en ausencia de corrosión no deben registrarse como fallo por corrosión.
3.5.1.1 Aleación de zinc-aluminio – Protección contra corrosión extendida (GE).
El tubo con protección contra corrosión extendida GE debe resistir 1000 h de exposición a la niebla salina según GM4298P, con no más de 1.5 mm de propagación (ver GM9102P) desde las marcas longitudinales y sin pérdida de adhesión después de la exposición a GM4298P y el secado con aire.
3.5.1.2 Aleación de zinc-aluminio – Nylon 11 o 12 extruido (GN) Resistencia a astillas a baja temperatura más niebla salina (GM9508P, GM4298P).
Someter las muestras de tubo formadas (ver Figura 3) a la prueba de resistencia a astillas, GM9508P, Método B, cinco veces cada una. El tubo deberá colocarse en el gravelómetro de manera que el plano creado por la curva sea paralelo al panel. Dentro de las 24 horas posteriores a la exposición al gravelómetro, colocar las piezas en la niebla salina según ASTM B117 o GM4298P.
El tubo no deberá presentar corrosión del metal base que se extienda más de 1 mm desde el área impactada por las astillas después de 2000 h. Las áreas no impactadas por las astillas deberán estar libres de óxido después de 2000 h.
3.5.2 Prueba de humedad (GM4465P, GM9071P).
El tubo con protección contra corrosión extendida (GE) deberá someterse a 96 h de prueba de humedad según GM4465P. Inmediatamente después de la prueba de humedad, el tubo deberá secarse y someterse a la prueba de adhesión de cinta según GM9071P, excepto que se deberá realizar una marca lineal longitudinal en el tubo. Deberá haber al menos un 99% de adhesión.
3.5.3 Prueba de humedad para tubos chapados en níquel (Ni) (GM4465P, GM9071P).
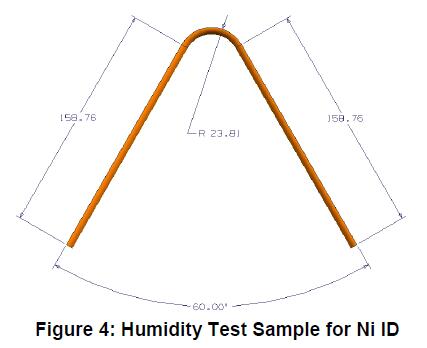
El recubrimiento ID chapado en níquel deberá exponerse a la siguiente prueba de humedad utilizando muestras rectas de 100 mm y en las muestras de prueba mostradas en la Figura 4. Tres muestras de prueba de cada configuración deberán seccionarse longitudinalmente, exponiendo las superficies interiores del tubo. Los bordes cortados de las muestras deberán protegerse adecuadamente para evitar la filtración de óxido. Las muestras deberán colocarse en la cámara de prueba con las superficies interiores hacia arriba. Las muestras rectas deberán colocarse aproximadamente a un ángulo de 30° respecto a la vertical para permitir el escurrimiento de la humedad. El recubrimiento de níquel deberá resistir 168 h de exposición a la humedad según GM4465P sin óxido rojo fuera de la zona soldada (afectada por el calor). Cualquier corrosión
dentro de la zona soldada (afectada por el calor) requerirá la aprobación de Ingeniería de Materiales de GM.
3.5.4 Prueba de frotamiento con disolvente (GM9509P).
El tubo con protección contra corrosión extendida (GE), cuando se someta a la prueba de frotamiento con disolvente MEK según GM9509P, deberá obtener una calificación de uno o mejor tras 50 dobles frotamientos. Esta prueba deberá realizarse en cada lote de producción de tubos y documentarse en el plan de control. Un lote de producción deberá definirse en los documentos del sistema de calidad.
3.5.5 Resistencia a fluidos.
3.5.5.1 El tubo con protección contra corrosión extendida (GE) no deberá mostrar ablandamiento ni defectos en la película cuando se sumerja durante 24 h en líquido de frenos (GM4653M), gasolina TF2 (GMPT-6-006), Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Gasolina oxidada (GMPT-6-019) y E85 de bajo pH (GMPT-6-023). Esta prueba deberá realizarse con líquido de frenos al menos una vez por semana en piezas de producción o muestras según la Figura 3 y documentarse en el plan de control.
Nota: La información sobre los combustibles GMPT puede obtenerse contactando a Ingeniería de Materiales de GM Powertrain. Los combustibles deben comprarse a proveedores aprobados por GM. Utilizar la versión más actualizada de cada combustible, según el ingeniero de GM Powertrain.
3.5.5.2 Aleación de zinc-aluminio – Nylon 11 o 12 extruido (GN).
3.5.5.2.1 Preparación de las muestras.
Las muestras deberán tener una longitud mínima de 80 mm. Realizar dos cortes paralelos separados por 2.4 ± 0.1 mm a lo largo del tubo utilizando un cuchillo Stanley con hoja #99E o equivalente. Los cortes deberán atravesar la capa de nylon y la imprimación hasta llegar al sustrato a lo largo de toda la longitud del tubo. Colocar seis muestras por fluido en un recipiente sellable. Llenar el frasco con el fluido requerido de la Tabla 3 de manera que aproximadamente la mitad de cada muestra quede sumergida. Sellarlo. Remojar las muestras durante el tiempo y a la temperatura requeridos según la Tabla 3. Después del tiempo de remojo necesario, retirar las muestras del fluido y secarlas con una toalla de papel.
Tabla 3: Resistencia a fluidos
| Fluido | Tiempo (h) | Temperatura (°C) |
| Agua destilada | 504 | 23 ± 2 |
| Líquido de frenos (GM4653M) | 504 | 60 ± 2 |
| Gasolina oxidada (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-Diesel (GMPT-5-005) | 504 | 23 ± 2 |
| Diesel #2 (GMPT-5-001) | 504 | 23 ± 2 |
| E85 bajo pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Refrigerante del motor (GM6277M) | 504 | 23 ± 2 |
| Solvente para limpiaparabrisas (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Procedimiento de separación del recubrimiento.
Con el cuchillo utilitario, realice un corte perpendicular entre los dos cortes paralelos cerca del extremo de la muestra que fue sumergida en el fluido. Con el borde de la hoja en el corte perpendicular, intente levantar o despegar la tira de nailon hasta que se pueda agarrar con un par de pinzas o equivalente. Despegue hasta que la sección se rompa o se retire de toda la longitud del tubo. Si la tira no se retiró por completo, repita el procedimiento desde el extremo expuesto al vapor de la muestra.
3.5.5.2.3 Criterios de aceptación.
No debe haber evidencia de ampollas ni deslaminación del nailon antes del procedimiento de separación del recubrimiento. Después del procedimiento de separación del recubrimiento, la muestra se considera aceptable si la tira de nailon se rompe. Si no se rompe, la tira debe mostrar falla cohesiva de la imprimación. La falla cohesiva se define como la evidencia visible de que la imprimación permanece en la tira de nailon y en el sustrato del tubo.
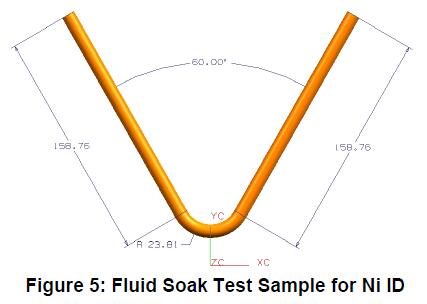
3.5.5.3 Recubrimiento interior de níquel electrochapado. Los tubos con recubrimiento interior de níquel deberán exponerse a los fluidos enumerados a continuación utilizando muestras rectas de 100 mm y en muestras de prueba como se muestra en la Figura 5. Tres muestras de prueba de cada configuración deberán exponerse durante 504 h a 60°C (90°C para Bio-Diesel y Diesel #2) cuando estén llenas hasta la mitad con los siguientes fluidos: Bio-Diesel (GMPT-5-005), Diesel #2 (GMPT-5-001), Gasolina oxidada (GMPT-6-019), Gasolina corrosiva de 2 fases (GMPT-6-020*) y E85 bajo pHe (GMPT-6-023). Después de 504 h de inmersión, las muestras deberán seccionarse longitudinalmente e inspeccionarse: no se permite corrosión ni picaduras fuera de la zona de soldadura (zona afectada por el calor). Cualquier corrosión dentro de la zona de soldadura (zona afectada por el calor) requerirá la aprobación de Ingeniería de Materiales de GM.
Nota: La información sobre los combustibles GMPT puede obtenerse contactando a Ingeniería de Materiales de GM Powertrain. Los combustibles deben comprarse a proveedores aprobados por GM. Utilice el nivel de sufijo más actualizado para cada combustible, según el ingeniero de GM Powertrain.
3.5.6 Ensayo cíclico de corrosión (GM9505P, Ciclo J o GM9540P).
3.5.6.1 Los tubos con protección extendida contra la corrosión (GE) deberán someterse a una prueba de rendimiento consistente en muestras de tubería debidamente formadas (ver Figura 3) sometidas a 10 ciclos (20 semanas) de GM9505P Ciclo J o a GM9540P, duración D del ensayo. Después del ciclo, el tubo deberá superar una prueba de presión de 14 MPa para tubos de hasta 10,0 mm de diámetro exterior o de 7 MPa para tubos de más de 10 mm de diámetro exterior. Para que esta prueba sea válida, no debe haber corrosión desde el interior que provoque una falla en la prueba de presión. Por lo tanto, se recomienda sujetar los accesorios del tubo en un bloque sólido de aluminio para mantener el sistema cerrado durante la exposición.
Además, sellar los accesorios con cera es aceptable para mantener estas piezas funcionales durante la prueba de presión.
La frecuencia mínima aceptable para realizar esta prueba deberá acordarse entre el proveedor y el contacto de proveedores de GM y documentarse en la presentación trimestral del PPAP.
3.5.6.2 Aleación de zinc-aluminio – Nailon extruido 11 o 12 (GN).
Corte con cuchillo más corrosión cíclica GM9505P, Ciclo J, 10 ciclos (20 semanas). Utilizando tubería recta con accesorios estándar, trace líneas paralelas de 4 cm de largo y separadas 2,4 ± 0,1 mm cerca del centro. Dentro de las 24 horas posteriores al trazado, realice la corrosión cíclica según GM9505P, Ciclo J, 10 ciclos (20 semanas). Después del ciclo, el tubo deberá superar una prueba de presión de 14 MPa para tubos de hasta 10,0 mm de diámetro exterior o de 7 MPa para tubos de más de 10 mm de diámetro exterior. Para que esta prueba sea válida, no debe haber corrosión desde el interior que provoque una falla en la prueba de presión. Por lo tanto, se recomienda sujetar los accesorios del tubo en un bloque sólido de aluminio para mantener el sistema cerrado durante la exposición.
Además, sellar los accesorios con cera es aceptable para mantener estas piezas funcionales durante la prueba de presión.
Los resultados deberán reportarse junto con la presentación para la aprobación de ingeniería.
3.6 Forma, tamaño y calidad.
Los tubos de acero automotriz deberán ser comercialmente redondos, lisos y libres de óxido y defectos que perjudiquen el procesamiento o la capacidad de servicio. El cordón de soldadura en el diámetro exterior del tubo podrá ser aceptable mediante acuerdo con los compradores individuales. Sin embargo, esto no deberá exceder la tolerancia del diámetro exterior ni interferir con la operación de abocardado ni con la obtención de uniones de acoplamiento herméticas. Un cordón en el interior es permisible, pero debe ajustarse a las prácticas mínimas de soldadura o soldadura fuerte. Cuando se especifiquen longitudes específicas, deberán ser razonablemente rectas y los extremos deberán estar libres de rebabas.
3.6.1 Los tubos destinados a líneas hidráulicas de frenos deberán tener una limpieza interna que cumpla con un máximo de 0,20 g por metro cuadrado de superficie interna, según lo determinado por ASTM A254, Sección 8 Limpieza de la superficie interna.
3.6.2 Todos los recubrimientos deberán resistir las condiciones normales de formado, manejo y almacenamiento que enfrentan los tubos sin evidencia de desconchado, descamación o pérdida de adhesión al metal base. El bruñido longitudinal o periférico resultante del procesamiento y la manipulación es aceptable.
3.7 Requisitos especiales.
Los requisitos especiales relacionados con dimensiones, acabados, propiedades físicas o aplicaciones deberán acordarse entre el proveedor y el comprador.
3.8 Embalaje y marcado.
El material deberá enviarse según las especificaciones del comprador. Los contenedores deberán estar marcados de manera legible con el nombre y la dirección del proveedor, el número y el nombre de la especificación del material, el número de orden de compra, el peso neto y cualquier otra información especificada por el comprador.
4 Proceso de fabricación
No aplica.
5 Normas y reglamentos
5.1 Todos los materiales suministrados según esta especificación deben cumplir con los requisitos de GMW3001, Normas y reglamentos para especificaciones de materiales.
5.2 Todos los materiales suministrados según esta especificación deben cumplir con los requisitos de GMW3059, Sustancias restringidas y reportables para piezas.
6 Fuentes aprobadas
Se requieren calificaciones de ingeniería de una fuente aprobada para esta especificación. Solo las fuentes enumeradas en el Archivo de Materiales de GM (es decir, MATSPC) bajo este número de especificación han sido calificadas por ingeniería como cumplidoras de los requisitos de esta especificación.
Anexo A – Procedimiento para medir el espesor del recubrimiento de doble capa en tubos de acero para automóviles
A1 Alcance
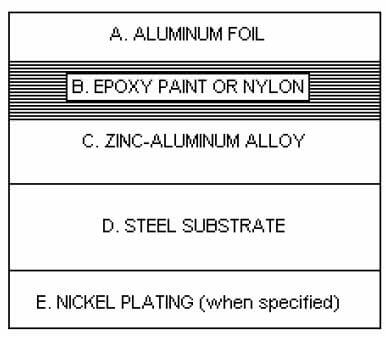
El procedimiento se utiliza para determinar el cumplimiento de un espesor mínimo de recubrimiento especificado y para establecer la correlación con el equipo utilizado para monitorear el espesor del recubrimiento en producción. El sistema de recubrimiento consiste en un sustrato de tubo de acero de bajo carbono con una superficie interna sin tratar o chapada en níquel, y una superficie externa de aleación de zinc-aluminio seguida de un recubrimiento epóxico rico en aluminio o un recubrimiento extruido de Nylon 11 o 12. Los acabados pueden encontrarse listados en GM123M/GM124M, bajo la designación de la Tabla 1 (GE), (GN) o (Ni). El procedimiento se utiliza para determinar el cumplimiento de un espesor mínimo de recubrimiento especificado y para establecer la correlación con el equipo utilizado para monitorear el espesor del recubrimiento en producción. El sistema de recubrimiento consiste en un sustrato de tubo de acero de bajo carbono con una superficie interna sin tratar o chapada en níquel, y una superficie externa de aleación de zinc-aluminio seguida de un recubrimiento epóxico rico en aluminio o un recubrimiento extruido de Nylon 11 o 12. Los acabados pueden encontrarse listados en GM123M/GM124M, bajo la designación de la Tabla 1 (GE), (GN) o (Ni).
A2 Normas de referencia
GM123M
GM124M
A3 Equipo utilizado
A3.1 Metalógrafo.
A3.2 Equipo de pulido metalúrgico.
A4 Preparación de la muestra
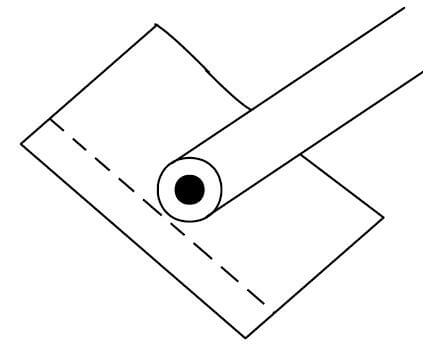
El tubo deberá seccionarse en varias ubicaciones transversales para determinar el cumplimiento del espesor mínimo de recubrimiento. Las secciones deberán desbarbarse, limpiarse y secarse. Cada sección debe envolverse por separado en papel de aluminio, y luego el papel debe moldearse sobre la pieza con los dedos (ver Figura A1) antes del montaje. Solo se requiere una capa de papel de aluminio, y el tubo debe cubrirse en su totalidad, teniendo cuidado de no perforar el papel. Los pliegues y solapes sobrantes deben quedar por encima del plano de pulido. Tenga cuidado al montar, asegurándose de que cada sección esté perpendicular al plano de pulido. Las muestras deben montarse mediante compresión con un polvo termoestable como el dialilftalato. El moldeo por compresión también sirve para ajustar el papel de aluminio al contorno del recubrimiento, proporcionando una excelente retención de bordes y una interfaz bien definida. El/los montajes deben enfriarse lentamente hasta la temperatura ambiente para evitar la separación de los bordes.
A5 Procedimiento
A5.1 Preparación metalográfica.
A5.1.1 La sección montada se lija con una serie de lijas de grano cada vez más fino, comenzando con grano 180, luego 320 y finalmente 600, utilizando abundante agua como lubricante. Todas las operaciones de lijado se realizan con presión ligera a moderada para minimizar el embadurnamiento del recubrimiento.
A5.1.2 Se lava el montaje entre cada operación de lijado para eliminar cualquier residuo de la fase anterior. Esto también evita la contaminación de las siguientes ruedas de lijado y pulido.
A5.1.3 La muestra debe girarse 90 grados entre cada paso de lijado para minimizar el arrastre de los recubrimientos más blandos y evitar el embadurnamiento de la interfaz pintura epóxica/níquel o nylon/aleación de zinc-aluminio, así como de la interfaz aleación de zinc-aluminio/acero.
A5.1.4 Después de la última operación de lijado, lave abundantemente, enjuague con alcohol y seque antes de la secuencia final de pulido.
A5.1.5 El pulido final se realiza con ruedas de tela y compuestos diamantados. La secuencia recomendada es de seis micras, seguida de tres, uno y 0,25 micras. Se puede utilizar una suspensión de alúmina de 0,05 micras como último paso si se desea una superficie libre de rayones. Sin embargo, la alúmina es alcalina y podría provocar manchas en la capa de zinc, dificultando la medición del espesor del recubrimiento. Por lo tanto, se recomienda omitir este paso hasta que se completen las mediciones de espesor.
A5.1.6 Se aplica presión moderada solo el tiempo suficiente para eliminar los rayones causados por el paso anterior. Gire la muestra 90 grados entre cada rueda de pulido para garantizar que la integridad del recubrimiento no se vea afectada.
A5.1.7 Se lava la muestra entre cada grado de micra para eliminar cualquier contaminante del paso anterior, de la misma manera que en la secuencia de lijado. Una vez finalizado el pulido, se lava el montaje con un jabón suave, se enjuaga y se seca completamente con metanol.
A5.2 Examen metalográfico y mediciones de espesor.
A5.2.1 La muestra preparada se observa en el metalógrafo para asegurar que el montaje esté relativamente libre de rayones y que las capas estén adheridas al tubo. Cada una de las interfaces de recubrimiento debe mostrar buen contraste, sin embadurnamiento ni arrastre de los componentes microestructurales.
A5.2.2 Elija un aumento adecuado para resolver claramente las dos capas en la periferia de la sección transversal del tubo, y la capa de níquel en el interior, cuando corresponda. Las mediciones generalmente se realizan a 500 o 1000 aumentos.
A5.2.3 Inserte una retícula de medición apropiada en el camino óptico para medir el espesor de cada capa. Calibre la retícula con una escala o diapositiva micrométrica conocida antes de realizar cualquier medición.
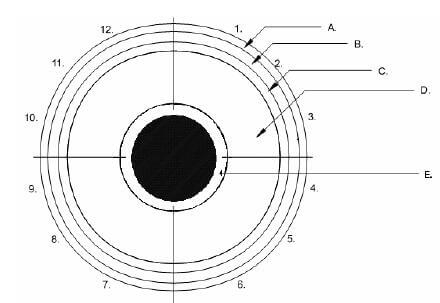
A5.2.4 Divida la periferia del tubo en cuatro cuadrantes separados. Marque la intersección de los extremos de la envoltura de papel de aluminio a las 12 en punto. Desde allí, moviéndose en sentido horario, marque cada sección siguiente a las 3, 6 y 9 en punto respecto a la posición de las 12. En cada campo de visión del cuadrante tome tres lecturas aleatorias que incluyan el valor de espesor mínimo (ver figuras A2 y A3). Reporte cada una de las tres lecturas por cuadrante, 12 lecturas en total, tanto para la capa de aleación de zinc-aluminio como para la pintura epóxica o el nylon, y para el chapado en níquel cuando corresponda.
A5.2.5 Registre todos los valores de espesor y compárelos con las secciones aplicables de GM123M/GM124M. Los valores mínimos de espesor requeridos son los siguientes:
| Código | GE/P | GN | GE/Ni |
| Aleación de zinc-aluminio (mín. μm) | 3.0 | 3.0 | 3.0 |
| Pintura epóxica rica en aluminio (mín. μm) | 3.0 | – | 3.0 |
| Nylon 11 o 12 (mín. μm) | – | 150 | – |
| Níquel | – | – | 3.0 |