1 Omfang
Disse spesifikasjonene omfatter to typer stålrør som er egnet for bruk i bilindustrien. Det er krav til grunnmetallet, de valgfrie beleggmaterialene og det beleggede røret. Disse kravene gjelder for produktet som kommer ut av rørfabrikkene og beleggingslinjene, som noen ganger er separate anlegg. Dette røret brukes i produksjonen av tilpassede deler og sammenstillinger. Det anbefales at disse delene og sammenstillinger verifiseres med hensyn til korrosjonsegenskaper, ledningsevne og kontinuitet, styrke, utseende og andre kritiske egenskaper som er unike for den aktuelle applikasjonen.
1.1 GM123M.
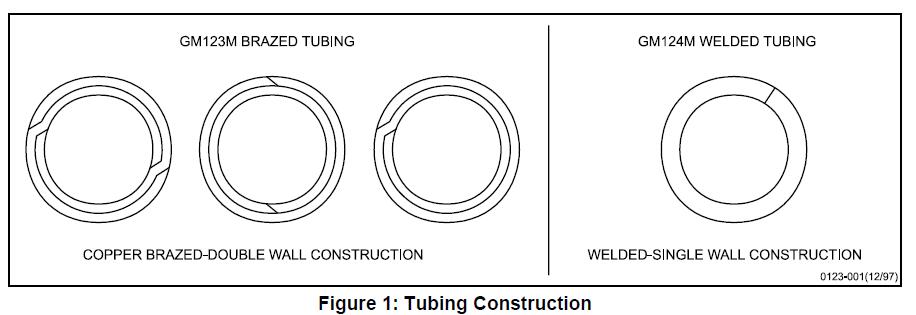
Omfatter dobbeltveggsrør der begge veggene og skjøtene er kobbersveiset i en reduserende atmosfære for å produsere et rør som er tilfredsstillende for hydrauliske linjer. Det bør ikke brukes til drivstofflinjer fordi rester av kobber kan bidra til dannelsen av surt gas. Se figur 1.
1.2 GM124M.Omfatter enkeltveggsrør der skjøten er elektrisk motstandssveid. Det anbefales for drivstofflinjer, servostyringslinjer, transmisjonsoljekjølerlinjer, smøreoljelinjer, vakuumlinjer, etc. Se figur 1.
1.3 Rørbetegnelsekode.
Det anbefales at kodene i avsnitt 3.1 brukes på tegninger og innkjøpsordrer for å angi rørtype, ytterdiameter, veggtykkelse, ferdigstillelse etter fremstillingsprosess og innvendig diameter (ID)-belegg.
1.4 Typisk anvendelse.
GM123M brukes typisk til hydrauliske bremseliner, mens GM124M typisk brukes til drivstofflinjer, servostyringslinjer, transmisjonsoljekjølerlinjer, smøreoljelinjer, vakuumlinjer, etc.
2 Referanser
Merk: Kun de siste godkjente standardene er gjeldende med mindre annet er angitt.
2.1 Eksterne standarder/spesifikasjoner.
ASTM A254
SAE J463
ASTM A875
SAE J526
ASTM B117
SAE J527
ASTM B750
SAE J533
ASTM E8
SAE J1290
SAE J403
2.2 GM-standarder/spesifikasjoner.
9985670
GM9505P
GM4298P
GM9508P
GM4465P
GM9509P
GM4653M
GM9540P
GM6277M
GMW3001
GM9071P
GMW3059
GM9102P
2.3 Ytterligere referanser.
Informasjon om GMPT-drivstoff kan fås ved å kontakte GM Powertrain Materials Engineering.
• GMPT-6-006 TF2 bensin
• GMPT-5-005 Bio-diesel
• GMPT-5-001 #2 diesel
• GMPT-6-019 oksidert bensin
• GMPT-6-023 E8 lav pH
3 Krav
3.1 Generelle krav.
Grunnmaterialet til rørene skal være kaldvalsede 1006-, 1008- eller 1010-stål i henhold til SAE J403. Sveisematerialet bør være kobber eller kobberlegering som angitt i SAE J463, Kobberlegering UNS C51000.
GM123M (I/II/III/IV/V)
GM124M (I/II/III/IV/V/VI)
‘I’ = Første element i parentesen, enten B eller W.
B = Sveiset, W = Sveiset
‘II’ = Ytterdiameter på sveiset eller sveist rør (mm)
‘III’ = Veggtykkelse (mm)
‘IV’ = Fremstillingsprosess (*)
‘V’ = For bruk i bilindustrien
‘VI’ = Innvendig diameterbelegg(**)
(*) Prosessforkortelser:
A = Glødet
P = Plain
U = Uglødet (som sveist)
G = Sink-aluminiumslegeringsmetallbelegg
F = Kobberfusing
E = Utvidet korrosjonsbeskyttelsesmaling
N = Extrudert nylon 11 eller 12
C = Kobberplate – Standard kobberplatetykkelse er minst 0,009 mm. Hvis annen tykkelse enn standard er nødvendig, skal tall brukes umiddelbart etter bokstaven C, f.eks., C13 indikerer minst 0,013 mm.
(**) Forkortelser for innvendig diameter
Tom = Plain
P = Plain
Ni = Nikkelbelegg
Eksempel:
GM124M (W/6.00/0.7/AGE/V/Ni) – indikerer sveist enkeltveggsrør, 6 mm OD, 0,7 mm veggtykkelse, glødet rør, beskyttet mot korrosjon med et basisbelegg av sink-aluminiumslegeringsmetall etterfulgt av et toppstrøk maling, godkjent for bruk i bilindustrien, med nikkelbelagt ID.
3.2 Mekaniske egenskaper.
Følgende krav gjelder kun for de vanligste typene stålrør; det vil si sveisede-glødte og sveisete-fremstilte rør. Egenskaper for andre klasser av rør, som mekanisk sveisede rør eller arbeidshærde rør, skal være som spesifisert gjennom spesiell avtale mellom leverandør og kjøper.
3.2.1 Trekkestester skal utføres på ferdige rør i samsvar med testmetodene for rør som beskrives i ASTM E8. Trekkeegenskapene skal være i henhold til SAE J526 for sveisede rør og SAE J527 for sveisete rør.
3.2.2 Rørene skal kunne utvides over en konisk mandril med en helning på 1:10 til ytterdiameteren ved det utvide enden har økt med 20 % uten å sprekke eller vise feil (ASTM A254, paragraf 6.3). Før utvidelsestesten skal rørene kuttes rett, kantene krones og avgrates. De skal holdes fast og rett i formen, og trykket må følges langs rørets akse.
3.2.3 Med mindre annet er angitt, skal rørene tåle følgende intern statisk hydrostatisk trykk:
• Opptil 10,0 mm OD………………..35 MPa
• Over 10,0 til 16,0 mm OD…….15 MPa
Merk: Senere kaldbearbeiding av røret (spoling, retting, bøyning, trukking, etc.) vil øke rørets styrke og hardhet. Mye høyere styrke og hardhet for spesifikke applikasjoner kan oppnås ved kaldbearbeiding eller herding av røret.
3.3 Dimensjoner.
Rørene skal overholde dimensjonene og toleransene angitt av kjøperen.
3.3.1 Sveisede rør.
Nominell diameter og veggtykkelse skal overholde de oppgitte i SAE J526. Maksimal OD for sink-aluminiumslegeringsbelegg pluss Nylon 11 eller 12-topplakk, GN, finnes i tabell 2.
3.3.1.1 Nikkelbelagt ID-sveisefug.
For å sikre god re-flow av nikkel ved sveisefugen er det viktig at sveisefugen har en jevn tverrsnittsprofil og minimumsdimensjoner. Oppgi fugens høydemåling (Den typiske fugens høyde skal være 0,15 mm eller mindre. Fortsett å overvåke fugens høyde til et maksimalt krav til fugens høyde er fastsatt).
Typiske eksempler på gode versus uønskede fugeprofiler vises nedenfor i figur 2.

3.3.2 Sveisete rør.
Nominell diameter og veggtykkelse skal overholde de oppgitte i SAE J527. Maksimal OD for sink-aluminiumslegeringsbelegg pluss Nylon 11 eller 12-topplakk, GN, finnes i tabell 2.
3.3.3 Flare-endestykker.
3.3.3.1 SAE-type flare skal overholde dimensjonene og toleransene vist i SAE J533.
3.3.3.2 ISO-type flare skal overholde dimensjonene og toleransene vist i SAE J1290.
3.3.3.3 FLAREDE ENDESTYKKER. I tilfelle GM123M (invertert flare) skal pipeflarende stykke overholde de suppl
| Finish | Finish-kode | Beskrivelse og materialkrav |
| Plain | P | Ingen belegg; kun grunnmetall (1006, 1008 eller 1010 stål i henhold til SAE J403) |
| Sink-aluminiumslegering | G | Varmdyp sink-aluminiumslegeringsbelegg. Kjemisk sammensetning: 5 % aluminium-resten sinklegering i henhold til ASTM B750 Beleggsmasse: 50 g/m2 i henhold til ASTM A875, avsnitt 8. Tykkelsen skal være minst tre mikrometer overalt på røret i henhold til vedlegg A. |
| Sink-aluminiumslegering – Utvidet korrosjonsbeskyttelse | GE | Sink-aluminiumslegering som beskrevet ovenfor, etterfulgt av en godkjent forbehandlingsprosess og et godkjent aluminiumsrikt epoxybelegg. Tykkelsesmålinger: Det aluminiumsrike epoxylaget i GE-finishen skal ha en minste tykkelse på tre mikrometer overalt på røret, målt i henhold til prosedyrene i vedlegg A. Den faktiske tykkelsen på beleggene i GE-finishen skal overvåkes rundt omkring og langs lengden av hvert rør. En prøveplan skal refereres til i kontrollplanen. |
| Kobberplate | C | Elektroplaterede rør |
| Sink-aluminiumslegering – Ekstrudert nylon 11 eller 12 | GN | Sink-aluminiumslegering som beskrevet ovenfor, etterfulgt av et toppbelegg av nylon 11 eller 12. Utseende: Toppbelegget skal være jevnt i fargen og fritt for ujevnheter som strømlinjer, nålehull, krater eller unormal grovhet. Toppbelegget skal være svart, med mindre annet er spesifisert på teknisk tegning Filmtykkelse: Nylon 11- eller 12-toppen skal ha en minste tykkelse på 150 μm når den testes ved mikroskopisk undersøkelse i henhold til vedlegg A. Maksimal tykkelse på belegget skal kontrolleres ut fra maks OD (Tabell 2). Den faktiske tykkelsen på beleggene i GN-finishen skal overvåkes rundt omkring og langs lengden av hvert rør. En prøveplan skal refereres til i kontrollplanen. |
| Nikkelforsegling | Ni | Elektroplateret nikkelbelegg på innvendig diameter. Tykkelsesmålinger: Den elektroplaterte nikkel-ID-beleggets tykkelse på det ferdige røret skal være minst 3 mikrometer overalt på ID-en på røret, målt i henhold til prosedyrene i vedlegg A. Den faktiske platingtykkelsen på Ni-finishen skal overvåkes rundt omkring og langs lengden av hvert rør. En prøveplan skal refereres til i kontrollplanen. |
| Annet | Z | TBD |
Merk: GN-toppen bør ikke brukes i væsketilførselsrør før full materiell godkjenning foreligger for slike applikasjoner.
Tabell 2: Maks OD for GN-belegg
| Rørstørrelse, nominell (mm) | Belegget rør OD, maks (mm) |
| 4.76 | 5.28 |
| 6 | 6.65 |
| 6.35 | 6.87 |
| 7.94 | 8.46 |
| 8 | 8.52 |
| 9.53 | 10.05 |
| 10 | 10.52 |
| 11.11 | 11.65 |
| 12.7 | 13.24 |
| 14.29 | 14.83 |
| 15.88 | 16.42 |
3.5 Miljømotstand (GE, GN og Ni).
3.5.1 Salt spray-testing (GM4298P).
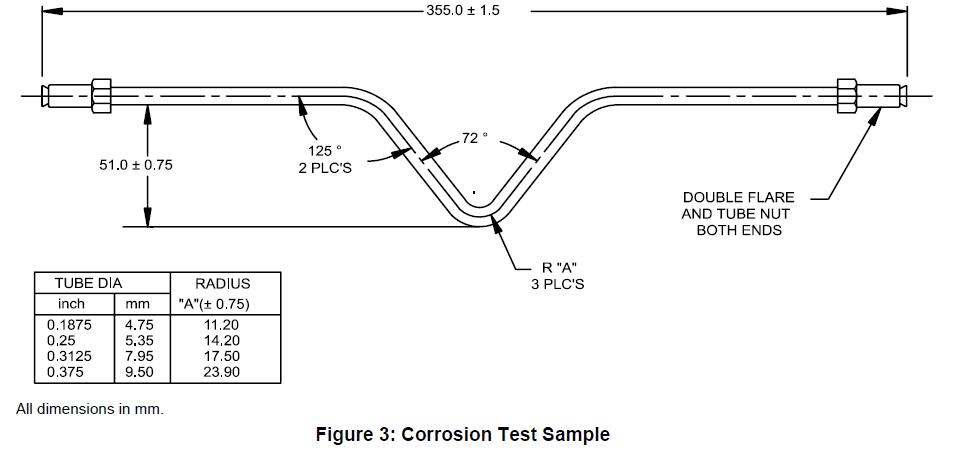
Beleggede rør skal underkastes følgende korrosjonstester og evalueringsmetoder. Alle korrosjonstester skal utføres på ferdige deler eller på testprøven i figur 3. Testprøver som beskrevet i figur 3 skal plasseres i testkammeret med formede bøyene vendt nedover, men uten kontakt med testinnfestningen, med unntak av angitte tilfeller. Ferdige deler skal plasseres i testkammeret slik det er avtalt mellom testfasiliteten og revisjonsmyndigheten. Frekvensen for gjennomføring av alle korrosjonstestene skal dokumenteres i kontrollplanen.
Merk: Overflatespor kan forårsake flekker i en korrosjonstest. Flekker uten tegn på korrosjon skal ikke registreres som korrosjonsfeil.
3.5.1.1 Sink-aluminiumslegering – Utvidet korrosjonsbeskyttelse (GE).
GE-rørene med utvidet korrosjonsbeskyttelse må tåle 1000 timer med salt sprut i henhold til GM4298P, med ikke mer enn 1,5 mm kryping (se GM9102P) fra langsgående skraveringer og ingen annen tap av vedheft etter GM4298P-eksponering og luftblåsing.
3.5.1.2 Sink-aluminiumslegering – Ekstrudert nylon 11 eller 12 (GN) Lavtemperatur flismotstand pluss salt sprut (GM9508P, GM4298P).
Testformede rørprøver (se figur 3) skal underkastes flismotstandstesten, GM9508P, metode B, fem ganger hver. Rørene skal plasseres i grusometeret slik at planet dannet av bendet er parallelt med panelet. Innen 24 timer etter grusometereksponering skal prøvene settes i salt sprut i henhold til ASTM B117 eller GM4298P.
Rørene skal ikke vise noen grunnmetallkorrosjon som strekker seg mer enn 1 mm fra området som ble truffet av grus etter 2000 timer. Områder som ikke ble truffet av grus skal være fri for rust etter 2000 timer.
3.5.2 Fuktighetstesting (GM4465P, GM9071P).
Rør med utvidet korrosjonsbeskyttelse (GE) skal underkastes 96 timers fuktighetstesting i henhold til GM4465P. Umiddelbart etter fuktighetstesten skal rørene tørkes og tapevedheften testes i henhold til GM9071P, bortsett fra at det skal lages en lineær skraving langs røret. Vedheften skal være minst 99 %.
3.5.3 Nikkelforseglet (Ni) fuktighetstesting (GM4465P, GM9071P).
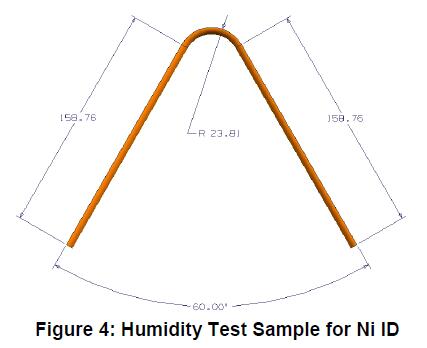
Det nikkelforseglete ID-belegget skal eksponeres for følgende fuktighetstest ved bruk av 100 mm lange rette prøver og på testprøver som vist i figur 4. Tre testprøver av hver konfigurasjon skal kuttes langs lengden, slik at de indre overflatene av røret blir eksponert. Skjærekantene på testprøvene skal beskyttes tilstrekkelig for å hindre utslipp av rust. Prøvene skal plasseres i testkammeret med de indre overflatene vendt oppover. De rette prøvene skal plasseres i en vinkel på omtrent 30° fra vertikalen for å tillate avrenning av fuktighet. Nikkelforseglingen må tåle 168 timer med fuktighetseksplosion i henhold til GM4465P, uten rød rust utenfor sveisesonen (varmeberørte områder). All korrosjon innenfor sveisesonen (varmeberørte områder) vil kreve godkjenning fra GM Materials Engineering.
3.5.4 Løsningsmiddel-gnittingest (GM9509P).
Rør med utvidet korrosjonsbeskyttelse (GE), når de testes med MEK-løsningsmiddel i henhold til GM9509P, skal gi en score på ett eller bedre etter 50 doble gnittinger. Denne testen skal utføres på hver produksjonsbatch av rør og dokumenteres i kontrollplanen. En produksjonsbatch skal defineres i kvalitetssystemdokumentene.
3.5.5 Væskemotstand.
3.5.5.1 Rør med utvidet korrosjonsbeskyttelse (GE) skal ikke vise mykning eller filmdefekter når de legges i 24 timer i bremsvæske (GM4653M), TF2-bensin (GMPT-6-006), biodiesel (GMPT-5-005), #2 diesel (GMPT-5-001), oksidert bensin (GMPT-6-019) og E85 lav pH (GMPT-6-023). Denne testen skal utføres med bremsvæske minst én gang i uken på produksjonsdeler eller prøver i henhold til figur 3 og dokumenteres i kontrollplanen.
Merk: Informasjon om GMPT-brændstoffer kan fås ved å kontakte GM Powertrain Materials Engineering. Brændstoffer må kjøpes fra GM-godkjente leverandører. Bruk den mest oppdaterte suffiksversjonen for hvert brændstoff, i henhold til GM Powertrain-ingeniøren.
3.5.5.2 Sink-aluminiumslegering – Ekstrudert nylon 11 eller 12 (GN).
3.5.5.2.1 Prøveforberedelse.
Prøvene skal være minst 80 mm lange. Lag to parallelle snitt 2,4 ± 0,1 mm fra hverandre langs røret ved hjelp av en Stanley-verktøyskniv med #99E-blad eller tilsvarende. Snittene må gå gjennom nylonlaget og primeren ned til substratet langs hele lengden av røret. Plasser seks prøver per væske i en forseglbar beholder. Fyll glasset med den aktuelle væsken fra tabell 3 slik at omtrent halvparten av hver prøve er nedsenket. Forsegl beholderen. La prøvene ligge i væsken i den nødvendige tiden og temperaturen som anført i tabell 3. Etter den nødvendige bløtleggingstiden fjerner du prøvene fra væsken og tørker dem med et papirhåndkle.
Tabell 3: Væskemotstand
| Væske | Tid (h) | Temp (°C) |
| Destillert vann | 504 | 23 ± 2 |
| Bremsevæske (GM4653M) | 504 | 60 ± 2 |
| Oksidert bensin (GMPT-6-019) | 504 | 23 ± 2 |
| TF2 (GMPT-6-006) | 504 | 23 ± 2 |
| Bio-diesel (GMPT-5-005) | 504 | 23 ± 2 |
| #2 diesel (GMPT-5-001) | 504 | 23 ± 2 |
| E85 lav pHe (GMPT-6-023) | 504 | 23 ± 2 |
| Motor kjølevæske (GM6277M) | 504 | 23 ± 2 |
| Vindusviskerløsningsmiddel (9985670) | 504 | 23 ± 2 |
3.5.5.2.2 Prosedyre for avskilning av belegg.
Bruk en hobbykniv til å lage et vinkelrett snitt mellom de to parallelle snittene nær enden av prøven som ble nedsenket i væsken. Med knivbladets kant i det vinkelrette snittet, forsøk å løfte eller skrelle opp nylonstripa til du kan ta tak i den med en tang eller lignende. Skrell til enten seksjonen brister eller den er fjernet fra hele rørets lengde. Hvis stripa ikke ble helt fjernet, gjenta prosedyren fra dampenden av prøven.
3.5.5.2.3 Akseptkriterier.
Det skal ikke være tegn på blærer eller delaminering av nylonen før prosedyren for avskilning av belegg utføres. Etter prosedyren for avskilning av belegg anses prøven som godkjent hvis nylonstripa brister. Hvis den ikke brister, må stripa vise kohesivt brudd i primeren. Kohesivt brudd defineres som synlige tegn på at primer fortsatt sitter på nylonstripa og rørets underlag.
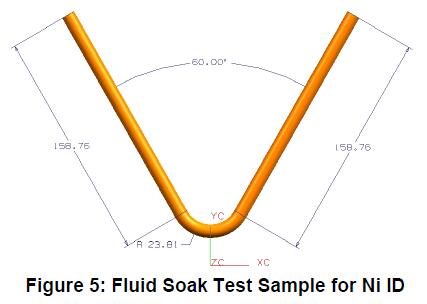
3.5.5.3 Elektroplateret nikkel ID-belegg. De nikkelbelagte ID-rørene skal utsettes for væskene nedenfor ved hjelp av 100 mm rette prøver og testprøver som vist i figur 5. Tre testprøver av hver konfigurasjon skal utsettes i 504 h ved 60°C (90°C for bio-diesel og #2 diesel) når de fylles halvveis med følgende væsker: bio-diesel (GMPT-5-005), #2 diesel (GMPT-5-001), oksidert bensin (GMPT-6-019), korrosiv 2-fase bensin (GMPT-6-020*) og E85 lav pHe (GMPT-6-023). Etter 504 timers oppløsning skal prøvene skjæres langsgående og inspiseres – ingen korrosjon eller pitting er tillatt utenfor sveisefugen (varmeberørte området). Eventuell korrosjon innenfor sveisefugen (varmeberørte området) krever GM Materials Engineering-godkjenning.
Merk: Informasjon om GMPT-brændstoffer kan fås ved å kontakte GM Powertrain Materials Engineering. Brændstoffene må kjøpes fra GM-godkjente leverandører. Bruk den mest oppdaterte suffiksnivået for hvert brændstoff, ifølge GM Powertrain-ingeniøren.
3.5.6 Syklisk korrosjonstest (GM9505P, syklus J eller GM9540P).
3.5.6.1 Rør med utvidet korrosjonsbeskyttelse (GE) skal underlegges en ytelsestest som består av riktig formet rørprøver (Se figur 3) som utsettes for 10 sykluser (20 uker) av GM9505P syklus J eller for GM9540P, testvarighet D. Etter sykluser skal røret klare en trykktest på 14 MPa for rør opp til 10,0 mm OD eller 7 MPa for rør over 10 mm OD. For at denne testen skal være gyldig, må det ikke foreligge korrosjon innenfra som fører til svikt i trykktesten. Derfor anbefales det å feste rørdelene i en solid aluminiumblokk for å holde systemet lukket under eksponeringen.
Videre er det akseptabelt å tette fittingene med voks for å holde disse delene funksjonelle under trykktesten.
Den minste akseptable frekvensen for å utføre denne testen skal avtales mellom leverandøren og GM-leverandørkontakten og dokumenteres i den kvartalsvise PPAP-innsendingen.
3.5.6.2 Sink-aluminiumslegering – ekstrudert nylon 11 eller 12 (GN).
Knivsnitt pluss syklisk korrosjon GM9505P, syklus J, 10 sykluser (20 uker). Bruk rett rør med standard fittings, tegn parallellinjer, 4 cm lange og 2,4 ± 0,1 mm fra hverandre, nær midten. Innen 24 timer etter tegningen, utfør syklisk korrosjon i henhold til GM9505P, syklus J, 10 sykluser (20 uker). Etter sykluser skal røret klare en trykktest på 14 MPa for rør opp til 10,0 mm OD eller 7 MPa for rør over 10 mm OD. For at denne testen skal være gyldig, må det ikke foreligge korrosjon innenfra som fører til svikt i trykktesten. Derfor anbefales det å feste rørdelene i en solid aluminiumblokk for å holde systemet lukket under eksponeringen.
Videre er det akseptabelt å tette fittingene med voks for å holde disse delene funksjonelle under trykktesten.
Resultatene skal rapporteres sammen med innsendingen for ingeniørgodkjenning.
3.6 Form, størrelse og kvalitet.
Automobilrør av stål skal være kommersielt runde, glatte og fri for rust og feil som forringer bearbeiding eller bruksegenskaper. Sveisefuger på rørets ytre diameter kan aksepteres etter avtale med den enkelte kjøper. Imidlertid må dette ikke overstige toleransen for ytre diameter og må ikke forstyrre flaresforming eller oppnåelsen av lekkasjesikre koblingsfester. En fug på innsiden er tillatt, men må holdes til minimum i henhold til god sveise- eller loddingsskikk. Når spesifikke lengder er angitt, skal de være rimelig rette, og endene skal være fri for grater.
3.6.1 Rør som brukes som hydrauliske bremseslanger skal ha intern renhet som tilsvarer maksimalt 0,20 g per kvadratmeter innvendig overflate, bestemt i henhold til ASTM A254, Seksjon 8 Intern Overflatereinhet.
3.6.2 Alle belegg skal tåle vanlige forming-, håndterings- og lagringsforhold som rør utsettes for, uten tegn på splitting, flaking eller tap av vedheft til basismetallet. Langsgående eller periferisk polering som oppstår under bearbeiding og håndtering er akseptabel.
3.7 Spesielle krav.
Spesielle krav som gjelder dimensjoner, overflater, fysiske egenskaper eller bruksområder skal avtales mellom leverandør og kjøper.
3.8 Pakking og merking.
Materialet skal sendes i henhold til kjøpers spesifikasjoner. Beholderne skal tydelig merkes med leverandørens navn og adresse, materialelementnummer og -navn, ordrenummer, nettovekt og annen informasjon spesifisert av kjøperen.
4 Produksjonsprosess
Ikke relevant.
5 Regler og forskrifter
5.1 Alle materialer som leveres i henhold til denne spesifikasjonen må oppfylle kravene i GMW3001, Regler og forskrifter for materialspekifikasjoner.
5.2 Alle materialer som leveres i henhold til denne spesifikasjonen må oppfylle kravene i GMW3059, Begrensede og rapporterbare stoffer for deler.
6 godkjente leverandører
Ingeniørmessig kvalifikasjon fra en godkjent leverandør er påkrevd for denne spesifikasjonen. Kun leverandører oppført i GM Materials File (dvs. MATSPC) under dette spesifikasjonsnummeret har blitt godkjent av ingeniører for å oppfylle kravene i denne spesifikasjonen.
Appendix A – En fremgangsmåte for måling av tykkelsen på dobbeltlagsbelægningen på stålrør til bruk i biler
A1 Omfang
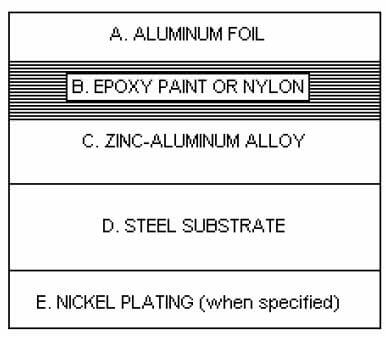
Fremgangsmåten brukes til å fastslå om en angitt minimumsbelønningstykkelse overholdes og til å sette opp korrelasjon med utstyr som brukes til å overvåke belønningstykkelsen i produksjonen. Belønningssystemet består av et rørsubstrat av lavkarbonstål med enten en ubehandlet eller nikkelbelagt innside, og en zink-aluminiumslegering på utsiden etterfulgt av en aluminiumsrisk epoxybelønning eller en ekstrudert Nylon 11- eller 12-belønning. Ytelsene kan finnes oppført i GM123M/GM124M, under tabell 1 betegnelsene (GE), (GN) eller (Ni). Fremgangsmåten brukes til å fastslå om en angitt minimumsbelønningstykkelse overholdes og til å sette opp korrelasjon med utstyr som brukes til å overvåke belønningstykkelsen i produksjonen. Belønningssystemet består av et rørsubstrat av lavkarbonstål med enten en ubehandlet eller nikkelbelagt innside, og en zink-aluminiumslegering på utsiden etterfulgt av en aluminiumsrisk epoxybelønning eller en ekstrudert Nylon 11- eller 12-belønning. Ytelsene kan finnes oppført i GM123M/GM124M, under tabell 1 betegnelsene (GE), (GN) eller (Ni).
A2 Referansestandarder
GM123M
GM124M
A3 Brukt utstyr
A3.1 Metallograf.
A3.2 Metallurgisk poleringsutstyr.
A4 Prøveforberedelse
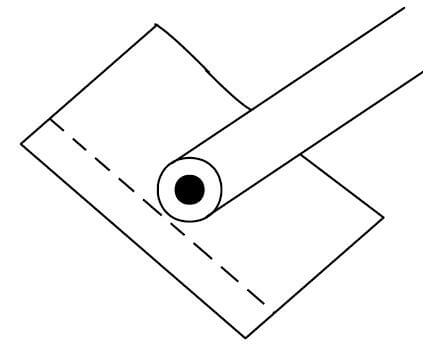
Røret skal skjæres i flere tverrgående seksjoner for å fastslå om en minimumsbelønningstykkelse overholdes. Seksjonene skal fjernes grus, rengjøres og tørkes. Hver seksjon pakkes separat inn i aluminiumsfolie, og folien formes deretter rundt delen med fingrene (se Figur A1) før montering. Det kreves kun ett lag folie, og hele røret skal dekkes, samtidig som man passer på ikke å punktere folien. Overskytende foldinger og overlapper skal ligge over poleringsplanet. Vær forsiktig ved montering, og sørg for at hver seksjon er vinkelrett mot poleringsplanet. Prøvene skal komprimeres inn i en termohardende pulvermasse som diallylftalat. Komprimeringsformingen bidrar også til å forme folien tett langs belønningskonturen, noe som gir utmerket kantbevaring og en veldefinert grenseflate. Monteringen(e) skal avkjøles sakte til romtemperatur for å hindre kantseparasjon.
A5 Fremgangsmåte
A5.1 Metallografisk preparering.
A5.1.1 Den monterte seksjonen slipes med en serie successivt finere slipeservietter, begynnende med 180-grit, deretter 320 og til slutt 600-grit, med generøs vanntilførsel som smøremiddel. All sliping utføres med lett til moderat trykk for å minimere smearing av belønningen.
A5.1.2 Monteringen vaskes mellom hvert slipetrinn for å fjerne grovere partikler fra forrige trinn. Dette forebygger også kontaminering av senere slip- og poleringshjul.
A5.1.3 Prøven skal roteres 90 grader mellom hvert slipetrinn for å minimere uttrekk av de mykere belønningene og hindre smearing av grenseflaten mellom epoxyen og zink-aluminiumsbelønningen samt mellom zink-aluminiumsbelønningen og stålet.
A5.1.4 Etter siste slipetrinn vaskes grundig, skyll med alkohol og tørk før den endelige poleringssekvensen.
A5.1.5 Endelig polering utføres med kluthjul og diamantpoleringsmasser. Anbefalt sekvens er seks mikron, deretter 3, 1 og 0,25 mikron. En 0,05-mikrons aluminiumsuspsjon kan brukes som siste trinn hvis en ripefri overflate ønskes. Imidlertid er aluminiumsuspsjonen alkalisk og kan forårsake misfarging av zinksjiktet, noe som gjør det vanskelig å måle belønningstykkelsen. Det anbefales derfor å utelate dette trinnet inntil tykkelsesmålingene er fullført.
A5.1.6 Moderat trykk påføres kun så lenge som nødvendig for å fjerne eventuelle riper fra forrige trinn. Rotér prøven 90 grader mellom hvert poleringshjul for å sikre at belønningsintegriteten ikke forstyrres.
A5.1.7 Prøven vaskes mellom hvert mikrontrinn for å fjerne eventuelle forurensninger fra forrige trinn, slik som ved slipeseqvensen. Etter fullført polering vaskes monturen med mild såpe, skyldes og tørkes grundig med metanol.
A5.2 Metallografisk undersøkelse og tykkelsesmålinger.
A5.2.1 Den preparerte prøven inspiseres på metallografen for å sikre at monturen er relativt ripefri og at laggene sitter godt på røret. Alle belønningsgrenseflatene skal ha god kontrast uten smearing eller uttrekk av mikrostrukturelle komponenter.
A5.2.2 Velg en passende forstørrelse for å tydelig se de to belønningslagene langs periferien av den tverrgående rørsesjonen, samt nikkellaget på innsiden, når dette er spesifisert. Målingene gjøres vanligvis ved 500 eller 1000X.
A5.2.3 Sett inn en passende målereticule i lysbanen for å måle tykkelsen på hvert lag. Kalibrer reticulen med en kjent mikrometerskala eller -slide før målingene utføres.
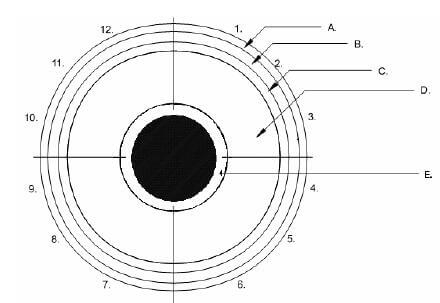
A5.2.4 Del rørets periferi inn i fire separate kvadranter. Merk skjæringspunktet der aluminiumsfoliepakkingens ender møtes som 12-o’clock. Derfra, med klokken, merk hvert påfølgende område som 3-, 6- og 9-o’clock i forhold til 12-o’clock-posisjonen. I hvert kvadrantfelt tas tre tilfeldige målinger som inkluderer minimumstykkelsen (se Figurer A2 og A3). Rapporter alle tre målingene per kvadrant, totalt 12 målinger, både for zink-aluminiumsbelønningen og epoxyen eller nylonen, samt for nikkelplateringen når dette er spesifisert.
A5.2.5 Registrer alle tykkelsesverdiene og sammenlign med de relevante seksjonene i GM123M/GM124M. De påkravde minimumstykkelsene er som følger:
| Kode | GE/P | GN | GE/Ni |
| Zink-aluminiumslegering (min μm) | 3.0 | 3.0 | 3.0 |
| Aluminiumsrisk epoxybelønning (min μm) | 3.0 | – | 3.0 |
| Nylon 11 eller 12 (min μm) | – | 150 | – |
| Nikkel | – | – | 3.0 |