0. প্রস্তাবনা
0.1 স্টিল টিউবস, পাইপস এবং ফিটিংস সেকশনাল কমিটির দ্বারা চূড়ান্ত করা খসড়াটি স্ট্রাকচারাল এবং মেটালস ডিভিশন কাউন্সিল দ্বারা অনুমোদিত হওয়ার পরে 15 জুলাই 1976-এ ভারতীয় মান সংস্থা এই ভারতীয় মানটি গ্রহণ করেছিল।
0.2 বিশেষ করে অটোমোটিভ, রেফ্রিজারেশন এবং স্টোভ শিল্পে ফুয়েল লাইন, ব্রেক লাইন, অয়েল লাইন এবং হিটিং ও কুলিং ইউনিটে ব্যবহৃত তামার ব্রেজড স্টিল টিউবের একটি দীর্ঘদিনের চাহিদা ছিল। আশা করা যায় যে এই মান শিল্প এবং ব্যবহারকারীদের প্রয়োজনীয় দিকনির্দেশনা দেবে।
0.3 এই মান প্রস্তুতকরণে আমেরিকান সোসাইটি ফর টেস্টিং অ্যান্ড মেটেরিয়ালস কর্তৃক প্রকাশিত ASTM : A 254-1970 ‘ তামার ব্রেজড স্টিল টিউবিংয়ের স্পেসিফিকেশন ’ থেকে সহায়তা পাওয়া গেছে।
0.4 এই মানের কোনো নির্দিষ্ট প্রয়োজনীয়তা পূরণ হয়েছে কিনা তা নির্ধারণের জন্য, পরীক্ষা বা বিশ্লেষণের ফলাফল প্রকাশকারী পর্যবেক্ষিত বা গণনা করা চূড়ান্ত মান IS : 2-1960* অনুযায়ী গোল করা হবে। গোল করা মানে যে সংখ্যক গুরুত্বপূর্ণ স্থান রাখা হয়েছে, সেই সংখ্যক স্থান এই মানে নির্দিষ্ট মানের ক্ষেত্রেও রাখা উচিত।
1. পরিসীমা
1.1 এই মানটি সাধারণ প্রকৌশল ব্যবহারের জন্য উপযুক্ত দুই শ্রেণীর তামার ব্রেজড স্টিল টিউব কভার করে, বিশেষ করে অটোমোটিভ, রেফ্রিজারেশন এবং স্টোভ শিল্পে ফুয়েল লাইন, ব্রেক লাইন, অয়েল লাইন, হিটিং ও কুলিং ইউনিট ইত্যাদির জন্য।
2. উপাদানের সরবরাহ 2.1 তামার ব্রেজড স্টিল টিউবের সরবরাহ সংক্রান্ত সাধারণ প্রয়োজনীয়তা IS : 1387-1967 অনুযায়ী হবে।
3. উৎপাদন
3.1 ইস্পাতটি অ্যালুমিনিয়াম-কিলড, রিমিং বা ক্যাপড স্টিল হবে এবং ওপেন হার্থ, ইলেকট্রিক ফার্নেস, বেসিক অক্সিজেন বা এই প্রক্রিয়াগুলোর সমন্বয়ে তৈরি করা হবে।
3.2 টিউবিংটি ইলেক্ট্রোলাইটিক্যালি তামার প্রলেপযুক্ত স্টিল স্ট্রিপকে টিউবের আকারে রোল করে এবং পরবর্তীতে একটি রিডিউসিং বায়ুমণ্ডলে ব্রেজিং করে তৈরি করা হবে।
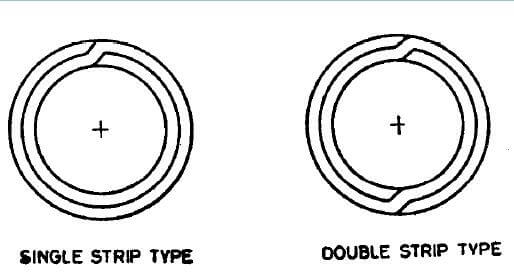
3.3 ক্লাস 1 ব্রেজড টিউবগুলো চিত্র 1-এ দেখানো অনুযায়ী নির্মিত হবে।
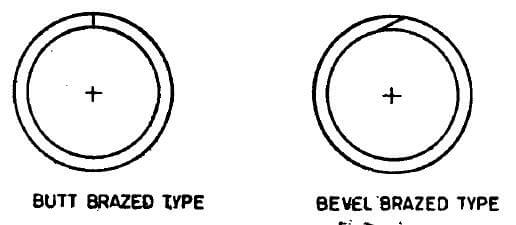
3.4 ক্লাস 2 ব্রেজড টিউবগুলো চিত্র 2-এ দেখানো অনুযায়ী নির্মিত হবে।
4. রাসায়নিক প্রয়োজনীয়তা
4.1 ইস্পাতটি IS: 228-এর প্রাসঙ্গিক অংশ অনুযায়ী বিশ্লেষণ করলে নিম্নলিখিত প্রয়োজনীয়তাগুলো পূরণ করতে হবে:
| মৌল | শতাংশ, সর্বোচ্চ |
| কার্বন | 0.10 |
| ম্যাঙ্গানিজ | 0.50 |
| ফসফরাস | 0.035 |
| সালফার | 0.035 |
4.2 প্রতিটি হিট ইস্পাত প্রস্তুতকারক দ্বারা 4.1-এ নির্দিষ্ট মৌলগুলোর শতাংশ নির্ধারণের জন্য বিশ্লেষণ করা হবে। এইভাবে নির্ধারিত রাসায়নিক সংমিশ্রণ ইস্পাত ক্রেতা বা তার প্রতিনিধির কাছে জানানো হবে এবং নির্দিষ্ট প্রয়োজনীয়তা পূরণ করতে হবে।
5. যান্ত্রিক প্রয়োজনীয়তা
5.1 টেনসাইল টেস্ট – টিউবের প্রান্ত থেকে (শীতল কাজের আগে) পরীক্ষার নমুনা নেওয়া হবে এবং IS : 1894-19727 অনুযায়ী পরীক্ষা করা হবে, যা নিম্নলিখিত প্রয়োজনীয়তা পূরণ করবে:
| টেনসাইল স্ট্রেন্থ | 290 N/mm2, সর্বনিম্ন |
| ইল্ড স্ট্রেন্থ | N/mm2, সর্বনিম্ন |
| গেজ লেন্থ 65mm-এ এলংগেশন | N/mm2, সর্বনিম্ন |
5.2 ফ্ল্যাটেনিং টেস্ট – পরীক্ষাটি IS : 2328-1963: অনুযায়ী পরিচালিত হবে। প্রতিটি নির্বাচিত টিউবের এক প্রান্ত থেকে কাটা অন্তত 65 mm দৈর্ঘ্যের একটি রিং শীতল অবস্থায় দুটি সমান্তরাল সমতলের মধ্যে চেপে নিয়ে কোনো ফাটল বা ত্রুটি না দেখানো পর্যন্ত চেপে নেওয়া হবে, যতক্ষণ না ভিতরের দেয়াল স্পর্শ করে। ক্লাস 2 টিউবের ক্ষেত্রে, সীমটি এমনভাবে স্থাপন করা হবে যাতে চেপে নেওয়ার সময় সর্বোচ্চ বিকৃতি পায়।
5.3 এক্সপ্যানশন টেস্ট – এটি IS : 2335-19635 অনুযায়ী পরিচালিত হবে। প্রায় 50 mm দৈর্ঘ্যের টিউবের একটি অংশ একটি ট্যাপারড ম্যান্ড্রেল বা কোনের উপর প্রসারিত করা হবে, যার অন্তর্ভুক্ত কোণ 30” হবে, যতক্ষণ না প্রসারিত প্রান্তের বাইরের ব্যাস 20 শতাংশ বৃদ্ধি পায় এবং কোনো ফাটল বা অন্য কোনো ত্রুটি না দেখা যায়। এক্সপ্যানশন টেস্টের আগে টিউবগুলো সমতলভাবে কাটা হবে, প্রান্ত মুকুট করা হবে এবং ডেবার করা হবে। এক্সপ্যানশন পরীক্ষার সময় টিউব এবং কোন সমকেন্দ্রিক থাকবে।
5.4 বেন্ড টেস্ট – পরীক্ষাটি IS : 2329-1963* অনুযায়ী পরিচালিত হবে। পরীক্ষার জন্য নির্বাচিত টিউবটি একটি সিলিন্ড্রিক্যাল ফর্মারের চারদিকে 360° পর্যন্ত বাঁকানো যাবে, যেখানে জয়েন্ট লাইনটি বাঁকানোর সমতলের সাথে 90° কোণে থাকবে। ফর্মারের ব্যাস টিউবের বাইরের ব্যাসের ছয়গুণ হবে। পরীক্ষার নমুনাটি এই পরীক্ষায় কিংক, ফাটল বা অন্য কোনো ত্রুটি ছাড়া টিকবে।
5.5 বেন্ডিং শিয়ার টেস্ট – যদি হাতে বাঁকানো টিউবের একটি কাটা অংশ (সীম ভিতরের দিকে) বাঁকানোর ব্যাসার্ধে অক্ষের লম্ব দিকে উল্টো বাঁকানোর ফলে ভেঙে যায়, তবে টিউবের দেয়ালগুলো আলাদা হবে না এবং সীমটিও ফাটবে না।
5.6 নন-ডিস্ট্রাক্টিভ টেস্টিং – উৎপাদনের সময় টিউবগুলো নন-ডিস্ট্রাক্টিভ টেস্টিং দ্বারা 100 শতাংশ ব্রেজিং এবং পৃষ্ঠের ত্রুটির জন্য পরীক্ষা করা হবে (IS : 4853-19687 এবং Is : 7343-1974:- দেখুন)।
6. হাইড্রোলিক টেস্ট
6.1 প্রতিটি টিউব 5 সেকেন্ডের জন্য হাইড্রোলিক টেস্ট সহ্য করতে সক্ষম হবে, কোনো ব্যর্থতার চিহ্ন ছাড়াই, নিম্নলিখিত সমীকরণ দ্বারা গণনা করা চাপে:
P=2St/D
যেখানে
P = হাইড্রোলিক চাপ N/mm2;
S = উপাদানের অনুমোদিত স্ট্রেস, অর্থাৎ;
ক্লাস I-এর জন্য 110 N/mm²
ক্লাস II-এর জন্য 45 N/mm²;
t = টিউবের দেয়ালের বেধ mm-এ; এবং
D = টিউবের বাইরের ব্যাস mm-এ।
7. ভিতরের পৃষ্ঠের পরিচ্ছন্নতা
7.1 ক্রেতা যখন নির্দিষ্ট করে, তখন কিছু ব্যবহারের জন্য টিউবগুলো, যেমন রেফ্রিজারেশন কনডেন্সারের জন্য, অভ্যন্তরীণ পরিচ্ছন্নতার নিম্নলিখিত শর্তাবলী মেনে চলবে।
7.1.1 যখন একটি টিউবের অংশ লাল পুনর্নিসৃত ক্লোরোফর্ম বা লাল পুনর্নিসৃত ট্রাইক্লোরোইথিলিন দ্বারা ভিতর থেকে ধুয়ে ফেলা হয়, তখন দ্রাবক বাষ্পীভূত হওয়ার পর যে অবশিষ্টাংশ থাকে তা প্রতি মিটার অভ্যন্তরীণ পৃষ্ঠে 0.194 g-এর বেশি হবে না। পরীক্ষা করার জন্য, 100 ml দ্রাবক টিউবের মধ্য দিয়ে ঢেলে সংগ্রহ করুন। পরীক্ষিত টিউবের মোট দৈর্ঘ্য অন্তত 12.2 m হতে হবে, যদিও এই মোট দৈর্ঘ্য বেশ কয়েকটি আলাদা অংশ ধুয়ে এবং পরপর একই দ্রাবক প্রতিটিতে ঢেলে পাওয়া যেতে পারে। দ্রাবকটিকে বাষ্প স্নান বা গরম পানির স্নানে বাষ্পীভূত করুন এবং 110°C তাপমাত্রায় শুকানো পর্যন্ত বাষ্প সম্পূর্ণরূপে দূর হয়ে যায়।
7.2 পরিবহন, হ্যান্ডলিং এবং সংরক্ষণের সময় এই পরিচ্ছন্নতার মাত্রা বজায় রাখার জন্য, ক্রেতা প্রস্তুতকারকের কাছে টিউবের প্রান্তগুলো ক্যাপ বা ক্লোজার দিয়ে সিল করার অনুরোধ করতে পারে।
8. মাত্রিক সহনশীলতা
8.1 টিউবগুলো নিম্নলিখিত নির্দিষ্ট মাত্রিক বিচ্যুতির মধ্যে থাকবে:
| বাইরের ব্যাস | |
| 4.8 mm এর নিচে | ±0.05 mm |
| 4.8 mm থেকে 95 mm পর্যন্ত (সহ) | ±0.08 mm |
| 9.5 mm থেকে 15.9 mm পর্যন্ত (সহ) | ±0.10 mm |
| দেয়ালের পুরুত্ব | |
| 0.50 mm থেকে 0.76 mm পর্যন্ত (সহ) | ±0.08 mm |
| 0.76 mm থেকে 1.25 mm পর্যন্ত (সহ) | ±0.09 mm |
| দৈর্ঘ্য | |
| 0.5 m পর্যন্ত (সহ) | ±0.75 mm |
| 0.5 m থেকে 1.0 m পর্যন্ত (সহ) | ±1.5 mm |
| 1.0 m থেকে 2.0 m পর্যন্ত (সহ) | ±3.0 mm |
| 2.0 m থেকে 3.0 m পর্যন্ত (সহ) | ±6.0 mm |
| 3.0 m এর বেশি | +25.0 mm -0.0 mm |
9. কারিগরি দক্ষতা
9.1 প্রস্তুত টিউবগুলো ভিতরে এবং বাইরে পরিষ্কার, মসৃণ এবং গোলাকার হতে হবে এবং মরিচা, স্কেল এবং প্রক্রিয়াকরণ ও ব্যবহারযোগ্যতাকে ক্ষতিগ্রস্ত করে এমন ত্রুটিমুক্ত হতে হবে। প্রস্তুত টিউবগুলো যথাযথভাবে সোজা হতে হবে।
10. অতিরিক্ত প্রয়োজনীয়তা
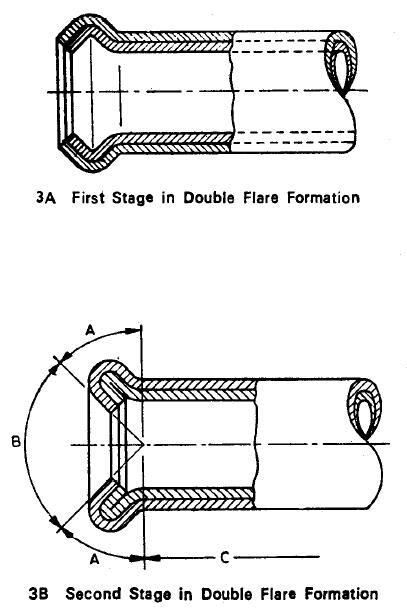
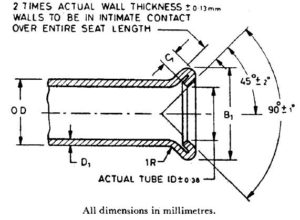
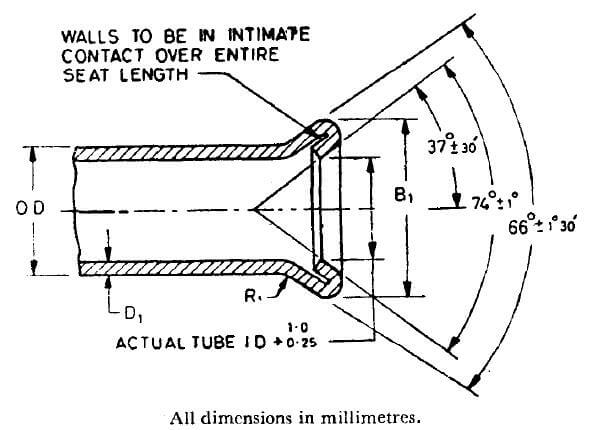
10.1 ফ্লেয়ার পরীক্ষা – ক্লাস 1 টিউবগুলো টেবিল 1 এবং 2-এ দেখানো মাত্রায় দ্বিগুণ ফ্লেয়ার করার পরিক্ষায় উত্তীর্ণ হতে হবে। দ্বিগুণ ফ্লেয়ারিং স্কোয়ার, ডিবার্ড টিউবের প্রান্তে হাতের সরঞ্জাম বা বৈদ্যুতিক প্রেস ব্যবহার করে দুটি পর্যায়ে করা হয়। প্রথম পর্যায়ে একটি সরঞ্জাম অসাদৃশ্য তৈরি করে (দেখুন চিত্র 3A), যখন দ্বিতীয় পর্যায়ে অন্য একটি সরঞ্জাম চূড়ান্ত আকৃতি দেয় (দেখুন চিত্র 3B)।
টিউবগুলো ফ্লেয়ারের বৃহত্তম ব্যাসের কাছাকাছি দেয়াল দিয়ে ফাটবে না। টিউবের ফ্লেয়ার করা প্রান্তে কেবল এলাকা A-তে (দেখুন চিত্র 3) বাইরের ল্যাপ জয়েন্টের বিচ্ছেদ সম্ভব। এই বিচ্ছেদের দৈর্ঘ্য 3.0 mm-এর বেশি হবে না এবং কেবল বাইরের পুরুত্বের মধ্যে সীমাবদ্ধ থাকবে। নিম্নলিখিত এলাকায় সীমের বিচ্ছেদ অনুমোদিত নয়:
a) এলাকা B (ফ্লেয়ার সিট, যা 90° অন্তর্ভুক্ত কোণের ভেতরের পৃষ্ঠ হিসাবে সংজ্ঞায়িত): শঙ্কু আকৃতির পৃষ্ঠটি মসৃণ এবং যেকোনো ফাটল বা অন্যান্য অস্বাভাবিকতা থেকে মুক্ত হতে হবে যা সমাবেশের পরে লিক হওয়ার কারণ হতে পারে।
b) এলাকা C (ফ্লেয়ার দ্বারা ফাটা দ্বিগুণ পুরুত্বের দৈর্ঘ্যের বাইরের পৃষ্ঠ)।
| নামমাত্র বাইরের ব্যাস | ডাবল ফ্লেয়ার ব্যাস, B1 | কোয়াইনড দৈর্ঘ্য C1, ন্যূনতম | দেয়ালের পুরুত্ব D1, সর্বোচ্চ | |
| সর্বোচ্চ | ন্যূনতম | |||
| 3.18 | 5.4 | 5.0 | 1 | 0.63 |
| 4.76 | 7.1 | 6.7 | 1 | 0.71 |
| 6.35 | 9.1 | 8.7 | 1 | 0.88 |
| 7.94 | 10.8 | 10.4 | 1.6 | 0.88 |
| 9.52 | 12.7 | 12.3 | 1.6 | 1.24 |
| 11.11 | 14.5 | 14.1 | 1.6 | 1.24 |
| 12.7 | 16.3 | 15.9 | 1.6 | 1.24 |
| 14.29 | 18.1 | 17.7 | 1.6 | 1.24 |
| 15.88 | 19.6 | 19.2 | 1.6 | 1.24 |
| নামমাত্র বাইরের ব্যাস | ডাবল ফ্লেয়ার ব্যাস, B1 | কোয়াইনড দৈর্ঘ্য C1, ন্যূনতম | দেয়ালের পুরুত্ব D1, সর্বোচ্চ | |
| সর্বোচ্চ | ন্যূনতম | |||
| 3.18 | 5.1 | 4.6 | 0.8±0.5 | 0.63 |
| 4.76 | 7.1 | 6.6 | 0.8±0.5 | 0.71 |
| 6.35 | 9.1 | 8.6 | 0.8±0.5 | 0.88 |
| 7.94 | 10.9 | 10.2 | 0.8±0.5 | 0.88 |
| 9.52 | 12.4 | 11.7 | 1.0±0.5 | 1.24 |
| 12.7 | 16.7 | 16.0 | 1.0±0.5 | 1.24 |
| 15.88 | 20.0 | 19.3 | 1.0±0.5 | 1.24 |
10.2 বাহ্যিক আবরণ – টিউবগুলোর বাইরের পৃষ্ঠে ক্রেতা নির্দিষ্ট করে দেওয়া গরম ডুবানো সীসা-টিন খাদের আবরণ বা ইলেক্ট্রোপ্লেটেড জিঙ্ক থাকবে। আবরণের ওজন এবং অন্যান্য প্রয়োজনীয়তা প্রস্তুতকারক এবং ক্রেতার মধ্যে সমঝোতায় নির্ধারিত হবে।
10.3 প্রান্তের ফিনিশ – ক্রেতা যখন নির্দিষ্ট করে, তখন প্রস্তুত টিউবগুলোর প্রান্ত মসৃণ এবং বার্গহীন হবে।
11. চিহ্নাঙ্কন
11.1 টিউবগুলো যে বান্ডিল বা বাক্সে পাঠানো হয়, তার সাথে নির্ভরযোগ্যভাবে সংযুক্ত একটি ট্যাগ বা লেবেলে নিম্নলিখিত তথ্য চিহ্নিত করা হবে:
a) প্রস্তুতকারকের নাম বা ট্রেডমার্ক,
b) আকার, এবং
c) টিউবের শ্রেণী।
11.1.1 টিউবগুলো ISI সার্টিফিকেশন চিহ্ন দ্বারা চিহ্নিত করা যেতে পারে।
নোট – ISI সার্টিফিকেশন চিহ্নের ব্যবহার ভারতীয় মান প্রতিষ্ঠান (সার্টিফিকেশন চিহ্ন) আইন এবং এর অধীনে প্রণীত নিয়ম ও বিধিমালা দ্বারা নিয়ন্ত্রিত। ভারতীয় মান দ্বারা আচ্ছাদিত পণ্যে ISI চিহ্ন এই নিশ্চয়তা দেয় যে পণ্যগুলো ভারতীয় মানের প্রয়োজনীয়তা মেনে উৎপাদিত হয়েছে, যা একটি সুনির্দিষ্ট পরিদর্শন, পরীক্ষা এবং মান নিয়ন্ত্রণ ব্যবস্থার অধীনে উৎপাদিত হয়েছে, যা ISI দ্বারা পরিকল্পনা ও তত্ত্বাবধান করা হয় এবং উৎপাদক দ্বারা পরিচালিত হয়। ISI চিহ্নিত পণ্যগুলো অতিরিক্ত সুরক্ষার জন্য ISI দ্বারা নিয়মিতভাবে ঐ মানের সাথে সামঞ্জস্য পরীক্ষা করা হয়। ISI সার্টিফিকেশন চিহ্ন ব্যবহারের জন্য লাইসেন্স কীভাবে প্রস্তুতকারক বা প্রক্রিয়াকারককে দেওয়া হয়, তার শর্তাবলীর বিবরণ ভারতীয় মান প্রতিষ্ঠান থেকে পাওয়া যেতে পারে।
12. ক্রেতার দেওয়া তথ্য
12.1 ক্রেতা তার অনুসন্ধান বা অর্ডারে নিম্নলিখিত তথ্য উল্লেখ করবেন:
a) আকার (টিউবের বাইরের ব্যাস, দেয়ালের পুরুত্ব এবং দৈর্ঘ্য);
b) প্রয়োজনীয় টিউবের শ্রেণী;
c) প্রয়োজনে অভ্যন্তরীণ পরিচ্ছন্নতা;
d) প্রয়োজনে বাহ্যিক আবরণ; এবং
e) বিশেষ প্রয়োজনীয়তা, যদি থাকে।