1. PHẠM VI
Tiêu chuẩn SAE này nhằm thiết lập các phương pháp thống nhất để thử nghiệm một số loại ống thép cacbon và thép hợp kim được liệt kê trong mục 2.1.1. Các tiêu chí thử nghiệm và hiệu suất quy định áp dụng cho từng loại ống được nêu rõ trong các Đặc điểm kỹ thuật SAE J tương ứng.
2. TÀI LIỆU THAM KHẢO
2.1 Các ấn phẩm áp dụng
Các ấn phẩm sau đây là một phần của báo cáo thông tin này theo phạm vi quy định. Phiên bản mới nhất của mỗi ấn phẩm sẽ được áp dụng.
2.1.1 Ấn phẩm SAE
Có thể mua tại SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Điện thoại: 877-606-7323 (tại Hoa Kỳ và Canada) hoặc 724-776-4970 (ngoài Hoa Kỳ), www.sae.org.
SAE J356 Ống thép cacbon thấp hàn kiểm soát xỉ, tôi luyện để uốn, loe kép và tạo gờ
SAE J518 Kết nối ống, đường ống và dây thủy lực có mặt bích, kiểu mặt bích chia hai bu lông
SAE J524 Ống thép cacbon thấp liền mạch, ủ mềm để uốn và loe
SAE J525 Ống thép cacbon thấp hàn và kéo nguội, ủ mềm để uốn và loe
SAE J526 Ống thép cacbon thấp hàn
SAE J527 Ống thép cacbon thấp hai lớp hàn bằng đồng
SAE J533 Đầu loe cho ống
SAE J1065 Áp suất làm việc danh nghĩa tham chiếu cho ống thủy lực bằng thép
SAE J1453-1 Đặc điểm kỹ thuật cho đầu nối mặt bích vòng chữ O: Phần 1—Chi tiết kết nối ống và các yêu cầu chung về hiệu suất và thử nghiệm
SAE J1453-2 Đặc điểm kỹ thuật cho đầu nối mặt bích vòng chữ O: Phần 2—Yêu cầu, kích thước và thử nghiệm cho khớp nối thép, vách ngăn, khớp xoay, ống nối hàn, nắp đậy và đầu nối có đầu ren mét theo ISO 6149-2
SAE J1453-3 Đặc điểm kỹ thuật cho đầu nối mặt bích vòng chữ O: Phần 3—Yêu cầu, kích thước và thử nghiệm cho khớp nối thép, vách ngăn, khớp xoay, ống nối hàn, đầu nối, nắp đậy và đầu nối có đầu ren inch theo SAE J1926-2
SAE J2435 Ống thép cacbon SAE 1021 hàn kiểm soát xỉ, tôi luyện để uốn, loe và tạo gờ
SAE J2467 Ống thép cacbon SAE 1021 hàn và kéo nguội, tôi luyện để uốn và loe
SAE J2592 Ống thép cacbon dùng cho mục đích chung—Hiểu biết về kiểm tra không phá hủy đối với ống thép cacbon
SAE J2613 Ống thủy lực thép hợp kim cường độ cao, hàm lượng cacbon thấp, hàn kiểm soát xỉ, ủ dưới nhiệt độ tới hạn để uốn, loe kép và uốn
SAE J2614 Ống thủy lực thép hợp kim cường độ cao, hàm lượng cacbon thấp, hàn và kéo nguội, ủ dưới nhiệt độ tới hạn để uốn và loe
SAE J2832 Ống thủy lực thép hợp kim cường độ cao (độ bền kéo 690 MPa), hàn kiểm soát xỉ, ủ giảm ứng suất để uốn và loe kép
SAE J2833 Ống thủy lực thép hợp kim cường độ cao (độ bền kéo 690 MPa), hàn và kéo nguội, ủ giảm ứng suất để uốn và loe
2.1.2 Ấn phẩm ASTM
Có thể mua tại ASTM International, 100 Barr Harbor Drive, P.O. Box C700, West Conshohocken, PA 19428-2959, Điện thoại: 610-832-9585, www.astm.org.
ASTM A 370 Phương pháp và định nghĩa tiêu chuẩn cho thử nghiệm cơ học sản phẩm thép
ASTM A 450/A 450M Đặc điểm kỹ thuật tiêu chuẩn về các yêu cầu chung đối với ống thép cacbon, thép hợp kim ferit và thép hợp kim austenit
ASTM E 8 Phương pháp thử nghiệm kéo đối với vật liệu kim loại
ASTM E 8M Phương pháp thử nghiệm kéo đối với vật liệu kim loại [hệ mét]
2.2 Các ấn phẩm liên quan
Các ấn phẩm sau đây chỉ mang tính chất tham khảo và không phải là một phần bắt buộc của tài liệu này.
2.2.1 Ấn phẩm SAE
Có thể mua tại SAE International, 400 Commonwealth Drive, Warrendale, PA 15096-0001, Điện thoại: 877-606-7323 (tại Hoa Kỳ và Canada) hoặc 724-776-4970 (ngoài Hoa Kỳ), www.sae.org.
SAE J514 Phụ kiện ống thủy lực
SAE J1290 Hệ thống phanh thủy lực ô tô—Kết nối ống theo hệ mét
SAE J2551 Quy trình khuyến nghị cho ứng dụng ống dẫn chất lỏng bằng kim loại
SAE J2593 Báo cáo thông tin về lắp đặt ống dẫn chất lỏng và đầu nối
SAE J2658 Cụm ống dẫn kim loại cho truyền động thủy lực và sử dụng chung—Phương pháp thử nghiệm cho cụm ống kim loại trong truyền động thủy lực
2.2.2 Ấn phẩm ISO
Có thể mua tại ANSI, 25 West 43rd Street, New York, NY 10036-8002, Điện thoại: 212-642-4900, www.ansi.org.
ISO 2944 Hệ thống và linh kiện truyền động thủy lực—Áp suất danh nghĩa
ISO 3304 Ống thép chính xác liền mạch đầu trơn—Điều kiện kỹ thuật khi giao hàng
ISO 3305 Ống thép chính xác hàn đầu trơn—Điều kiện kỹ thuật khi giao hàng
ISO 4397 Đầu nối và các linh kiện liên quan—Đường kính ngoài danh nghĩa của ống và đường kính trong danh nghĩa của dây
ISO 4399 Đầu nối và các linh kiện liên quan—Áp suất danh nghĩa
ISO 4406 Truyền động thủy lực—Chất lỏng—Phương pháp mã hóa mức độ nhiễm bẩn bởi hạt rắn
ISO 5598 Hệ thống và linh kiện truyền động thủy lực—Từ vựng
ISO 6162-1 Truyền động thủy lực—Đầu nối mặt bích có kẹp bích chia đôi hoặc nguyên khối, vít theo hệ mét hoặc hệ inch—Phần 1: Đầu nối mặt bích dùng ở áp suất từ 3,5 MPa (35 bar) đến 35 MPa (350 bar), DN 13 đến DN 127
ISO 6162-2 Truyền động thủy lực—Đầu nối mặt bích có kẹp bích chia đôi hoặc nguyên khối, vít theo hệ mét hoặc hệ inch—Phần 2: Đầu nối mặt bích dùng ở áp suất từ 35 MPa (350 bar) đến 40 MPa (400 bar), DN 13 đến DN 51
ISO 6605 Thử nghiệm và quy trình thử nghiệm
ISO 8434-1 Kết nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 1: Đầu nối nén góc 24°
ISO 8434-2 Kết nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 2: Đầu nối loe góc 37°
ISO 8434-3 Kết nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 3: Đầu nối mặt bích vòng chữ O
ISO 8434-4 Kết nối ống kim loại cho truyền động thủy lực và sử dụng chung—Phần 4: Đầu nối côn góc 24° với núm hàn vòng
ISO 10583 Phương pháp thử nghiệm cho kết nối ống
ISO 10763 Ống thép liền mạch và hàn đầu trơn—Kích thước và áp suất làm việc danh nghĩa
3. QUY TRÌNH THỬ NGHIỆM
Trừ khi có quy định khác, các quy trình thử nghiệm được mô tả trong phiên bản hiện hành của ASTM A 370 Phương pháp và định nghĩa tiêu chuẩn cho thử nghiệm cơ học sản phẩm thép phải được tuân thủ.
Tuy nhiên, trong trường hợp có sự mâu thuẫn giữa các đặc điểm kỹ thuật của ASTM và các đặc điểm kỹ thuật được mô tả tại đây, đặc điểm kỹ thuật SAE này sẽ được ưu tiên.
3.1 Tần suất thử nghiệm
Có nhiều yếu tố có thể ảnh hưởng đến tần suất cần thiết của các thử nghiệm này, bao gồm:
a. Kích thước ống
b. Số lượng trong một đợt sản xuất
c. Loại thiết bị sản xuất
d. Phương pháp sản xuất
e. Mục đích sử dụng cuối cùng
f. Vật liệu
Do đó, trách nhiệm thiết lập loại thử nghiệm và tần suất thử nghiệm sao cho ống đạt tiêu chuẩn SAE cũng như đáp ứng nhu cầu và yêu cầu của người sử dụng thuộc về nhà sản xuất và người sử dụng.
4. MẪU THỬ NGHIỆM
Theo ASTM A 370 Phương pháp và định nghĩa tiêu chuẩn cho thử nghiệm cơ học sản phẩm thép, mẫu thử nghiệm dùng cho các phép thử cơ học phải nhẵn ở hai đầu và không có khuyết tật. Nếu bất kỳ mẫu thử nào có gờ, khuyết tật hoặc gia công không đạt trước khi thử, nó có thể bị loại bỏ và một mẫu khác sẽ được chọn. Mẫu thử nghiệm phải được lấy từ ống chưa trải qua các công đoạn xử lý tiếp sau khi được sản xuất theo đặc điểm kỹ thuật áp dụng. Tất cả các phép thử đều phải được tiến hành ở nhiệt độ phòng.
5. THỬ NGHIỆM HIỆU SUẤT
Các phép thử được liệt kê trong mục này được lựa chọn và thực hiện trên cơ sở thỏa thuận giữa nhà cung cấp và khách hàng.
5.1 Thử nghiệm ép phẳng
Mẫu thử nghiệm dài khoảng 75 mm không được nứt hoặc xuất hiện bất kỳ khuyết tật nào khi bị ép phẳng giữa hai tấm phẳng song song đến khoảng cách bằng ba lần độ dày thành của đoạn đang thử. Đối với ống hàn, mối hàn phải nằm vuông góc với hướng tác dụng lực. Các vết rách bề mặt do những khuyết tật nhỏ trên bề mặt không được coi là lý do để loại bỏ.
5.2 Thử nghiệm ép phẳng ngược
Mẫu thử nghiệm phải được cắt dọc 90° ở mỗi bên của mối hàn. Đoạn chứa mối hàn phải được mở ra và ép phẳng sao cho mối hàn nằm tại điểm cong lớn nhất. Không được có dấu hiệu nứt, bong tróc kim loại, hoặc thiếu độ ngấu mối hàn hay các chỗ chồng lên do kiểm soát xỉ hoặc loại bỏ xỉ trong quá trình hàn.
5.3 Thử nghiệm uốn
Nếu yêu cầu uốn, khách hàng phải quy định phương pháp thử thích hợp tại thời điểm mua hàng.
5.4 Thử nghiệm giãn nở
Mẫu thử nghiệm phải chịu giãn nở trên một chốt côn đã tôi cứng có độ dốc từ 0,1 đến 1,0, cho đến khi đường kính ngoài tăng thêm 25% mà không xuất hiện dấu hiệu nứt hoặc khuyết tật.
5.5 Thử nghiệm loe
5.5.1 Loe 37° và 45° theo SAE J533
5.5.1.1 Loe kép—Phương pháp A
Các đoạn thử có hai đầu được cắt vuông và làm sạch cạnh phải chịu được việc loe kép ở một đầu theo kích thước quy định trong SAE J533. Đoạn thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu đột, đồng thời được đẩy xuống và hướng theo trục của ống. Đầu loe như hình 1 không được có dấu hiệu tách hoặc khuyết tật.
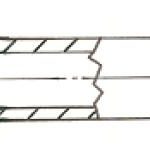
HÌNH 1 – ỐNG LOE KÉP GÓC 37° – PHƯƠNG PHÁP A
(THAM KHẢO: SAE J533)
5.5.1.2 Loe kép—Phương pháp B
Các đoạn thử có hai đầu được cắt vuông và làm sạch cạnh phải chịu được việc loe đơn ở một đầu theo kích thước quy định trong SAE J533. Đoạn thử phải được giữ chắc chắn và vuông góc trong khuôn và đầu đột, đồng thời được đẩy xuống và hướng theo trục của ống. Đầu loe như hình 2 không được có dấu hiệu tách hoặc khuyết tật, ngoại trừ việc tách ở mối ghép mép ngoài được phép với điều kiện chiều dài không vượt quá 3,1 mm và chỉ giới hạn ở phần độ dày ngoài.
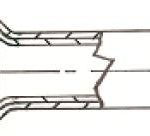
HÌNH 2 – ỐNG LOE KÉP HAI LỚP GÓC 37° – PHƯƠNG PHÁP B
(THAM KHẢO: SAE J533)
5.5.1.3 Loe đơn
Các đoạn thử nghiệm có đầu vuông và đã được làm sạch gờ sắc nhọn phải chịu được việc bị loe đơn tại một đầu theo kích thước quy định trong SAE J533. Đoạn thử nghiệm phải được giữ chắc chắn và thẳng góc trong khuôn và chày, đồng thời được dẫn hướng song song với trục của ống khi ép xuống. Phần loe thể hiện trong Hình 3 không được có bất kỳ dấu hiệu nứt hoặc khuyết tật nào.
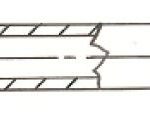 HÌNH 3 – ỐNG LOE ĐƠN GÓC 37°
(THAM KHẢO: SAE J533)
5.5.2 Loe ORFS theo SAE J1453 và loe theo SAE J518
5.5.2.1 Loe kép
Các đoạn thử nghiệm có đầu vuông và đã được làm sạch gờ sắc nhọn phải chịu được việc bị loe kép tại một đầu theo kích thước quy định trong các kiểu loe SAE J1453 và SAE J518. Đoạn thử nghiệm phải được giữ chắc chắn và thẳng góc trong khuôn và chày, đồng thời được dẫn hướng song song với trục của ống khi ép xuống. Phần loe thể hiện trong Hình 4 không được có bất kỳ dấu hiệu nứt hoặc khuyết tật nào.
HÌNH 4 – ĐẦU ỐNG LOE KÉP THEO TIÊU CHUẨN ORFS
(THAM KHẢO: XEM CÁC KIỂU LOE SAE J1453 VÀ SAE J518)
5.5.2.2 Loe đơn
Các đoạn thử nghiệm có đầu vuông và đã được làm sạch gờ sắc nhọn phải chịu được việc bị loe đơn tại một đầu theo kích thước quy định trong các kiểu loe SAE J1453 và SAE J518. Đoạn thử nghiệm phải được giữ chắc chắn và thẳng góc trong khuôn và chày, đồng thời được dẫn hướng song song với trục của ống khi ép xuống. Phần loe thể hiện trong Hình 5 không được có bất kỳ dấu hiệu nứt hoặc khuyết tật nào.
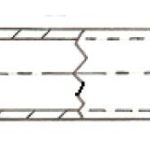
HÌNH 5 – ĐẦU ỐNG LOE ĐƠN THEO TIÊU CHUẨN ORFS
(THAM KHẢO: XEM CÁC KIỂU LOE SAE J1453 VÀ SAE J518)
5.6 Kiểm tra độ cứng
Kiểm tra độ cứng phải được thực hiện trên bề mặt bên trong của mẫu thử. Thử nghiệm này không bắt buộc đối với ống có chiều dày thành danh nghĩa nhỏ hơn 1,7 mm. Những ống như vậy vẫn phải đáp ứng tất cả các yêu cầu về tính chất cơ học và hiệu suất khác.
5.7 Độ bền kéo
Phải tuân thủ các quy trình thử nghiệm được mô tả trong phiên bản hiện hành của tiêu chuẩn ASTM E 8—Phương pháp thử kéo đối với vật liệu kim loại hoặc ASTM E 8M—Phương pháp thử kéo đối với vật liệu kim loại [hệ mét].
5.8 Kiểm tra độ giãn dài
Nếu tỷ lệ phần trăm độ giãn dài của mẫu thử nhỏ hơn giá trị quy định trong thông số kỹ thuật tương ứng của ống, và/hoặc bất kỳ phần nào của vết đứt cách tâm chiều dài đo không quá 19 mm (được đánh dấu trước khi thử), thì được phép thử lại.
5.9 Kiểm tra áp suất thử
Khi cần thiết, ống phải được thử thủy tĩnh ở áp suất gấp đôi áp suất làm việc tham chiếu 4:1 đã tính toán. Kiểm tra áp suất thử này sẽ đặt vật liệu vào mức ứng suất phù hợp để xác định khả năng hoạt động của ống trong giới hạn đàn hồi. Không được có bất kỳ dấu hiệu hư hỏng nào và mẫu thử phải duy trì kích thước ban đầu. Áp suất thử được xác định theo công thức sau đây, là hệ quả từ tiêu chuẩn SAE J1065 về Áp suất làm việc tham chiếu cho ống thép thủy lực:
Áp suất vỡ – Pb = Rm,min * In (D/d) (Công thức 1)
Áp suất thử −Pp = Pb/2 (Công thức 2)
trong đó:
Pb là áp suất vỡ tham chiếu tĩnh danh nghĩa, tính bằng MPa (megapascal)
Pp là áp suất thử tham chiếu danh nghĩa, tính bằng MPa (megapascal)
Rm, min là giới hạn bền kéo tối thiểu
In là logarit tự nhiên, còn gọi là log e
D là đường kính ngoài danh nghĩa của ống
d là đường kính trong danh nghĩa của ống
Không ống nào được thử vượt quá áp suất thủy tĩnh 35 MPa, trừ khi có quy định cụ thể và được nhà cung cấp cùng khách hàng thống nhất.
LƯU Ý: Các công thức này và áp suất thử tham chiếu danh nghĩa được suy ra chỉ áp dụng cho ống dùng trong các ứng dụng thủy lực, trong đó tất cả đều có tỷ lệ giữa giới hạn chảy tối thiểu và giới hạn bền kéo tối thiểu ít nhất là 50%. Khi tính toán áp suất thử tham chiếu danh nghĩa cho vật liệu ống mà tỷ lệ này dưới 50%, nên sử dụng các công thức được nêu trong “Phụ lục A” của tiêu chuẩn SAE J1065 về Định mức áp suất cho ống và phụ kiện thủy lực.
5.10 Kiểm tra điện tử không phá hủy
Trong trường hợp được người mua và nhà sản xuất thống nhất, thay vì thử thủy tĩnh, toàn bộ ống phải được kiểm tra bằng phương pháp kiểm tra điện tử không phá hủy (như dòng điện xoáy, rò rỉ từ thông hoặc siêu âm) có khả năng phát hiện các khuyết tật khiến ống không đạt yêu cầu khi thử áp suất thủy tĩnh. Ống phải đáp ứng các yêu cầu nêu trong tiêu chuẩn ASTM A 450/A 450M—Quy định chung đối với ống thép cacbon, hợp kim ferit và hợp kim austenit, mục 24.10 về Đánh giá các khiếm khuyết. Xem thêm tiêu chuẩn SAE J2592—Ống thép cacbon dùng cho mục đích chung—Hiểu biết về kiểm tra không phá hủy đối với ống thép cacbon để biết thêm thông tin về các loại và cách sử dụng kiểm tra điện tử không phá hủy cho ống.